
Una sezione sottile può muoversi durante il Wire EDM anche se il filo non la preme mai come una fresa. Il taglio modifica il modo in cui il materiale rimanente è collegato, rilascia le tensioni residue ed espone una caratteristica snella agli effetti termici e di lavaggio. Quando una parete si sposta o si inarca dopo la sgrossatura, aggiungere solo passate di finitura potrebbe non risolvere la causa. Un piano affidabile tratta lo stato tensionale del pezzo, la sequenza di taglio, il supporto e i riferimenti di ispezione come un unico problema.
Perché un taglio senza contatto può comunque muovere una parete sottile
Il Wire EDM rimuove materiale elettricamente conduttivo tramite scariche controllate attraverso un piccolo gap. Poiché non esiste una forza di taglio convenzionale che spinge un utensile nel pezzo, può essere adatto a profili fini e sezioni delicate. Ciò non significa che il pezzo sia immune alla distorsione. Un percorso del filo può separare materiale che portava tensioni residue, e la nuova geometria può essere troppo flessibile per conservare la forma originale una volta che tale vincolo scompare.
La storia del materiale conta. Materiale laminato, forgiato, colato, trattato termicamente o precedentemente lavorato può contenere tensioni non uniformi. Rimuovere un lato di una piastra o aprire una lunga cava modifica l'equilibrio. Una parete può scattare verso o lontano dal taglio; un profilo interno può chiudersi, aprirsi o torcersi. La direzione e l'entità dipendono dalle condizioni del materiale, dalla geometria, dalla lavorazione precedente e da come il pezzo è trattenuto, non semplicemente dal fatto che il Wire EDM sia un processo a bassa forza.
Anche le condizioni termiche e il lavaggio del dielettrico influenzano la zona di taglio. Le passate di finitura utilizzano tipicamente condizioni di scarica diverse da quelle di sgrossatura, ma una “passata di finitura” non è una garanzia che un componente sollecitato torni alla geometria prevista. Per i fondamenti del processo e i vincoli del taglio passante, consultare la sezione del sito Capacità di taglio Wire EDM che Guida al processo Wire EDM.

Leggere il movimento prima di modificare il programma
Per prima cosa identificare quando la forma cambia. Si muove mentre la sgrossatura è ancora collegata alle linguette? Subito dopo il rilascio del contorno? Solo dopo lo sbloccaggio? Oppure il pezzo appare dritto nella macchina e poi si inarca durante l'ispezione? Tali osservazioni indicano cause diverse: ridistribuzione delle tensioni, supporto insufficiente, vincolo di serraggio, condizione termica o un'impostazione di misura che non rappresenta lo stato libero del pezzo.
Mappare il movimento sulla geometria. Una lunga parete libera può inarcarsi lungo la sua campata; un ponte stretto può torcersi; un segmento anulare può aprirsi o chiudersi man mano che la circonferenza viene separata. Registrare l'orientamento dei riferimenti e le posizioni misurate, perché una singola lettura a un'estremità può nascondere un profilo variabile. Se la caratteristica deve adattarsi a un assieme, determinare se la condizione controllata viene misurata sotto vincolo, dopo lo sbloccaggio o in un altro stato definito.
| Comportamento osservato | Possibili cause | Prossima verifica utile |
|---|---|---|
| La parete si sposta quando il contorno viene attraversato | Rilascio delle tensioni o supporto residuo insufficiente | Verificare le condizioni del grezzo, l'ordine di taglio e la strategia di fissaggio |
| La forma cambia dopo lo sbloccaggio | Vincolo dell'attrezzatura o distorsione dovuta al serraggio | Confrontare le misurazioni in stato vincolato e libero |
| Il profilo varia lungo la sua lunghezza | Flessibilità geometrica, gradiente di tensione o allineamento della configurazione | Misurare più stazioni da riferimenti stabili |
| La finitura migliora ma le dimensioni continuano a variare | Movimento termico o dovuto a tensioni residue anziché condizione superficiale | Separare la valutazione della finitura dall'ispezione geometrica |
Sequenziare il taglio per gestire il rilascio delle tensioni
L'ordine di taglio determina quando una regione perde supporto. Su un pezzo sottile o asimmetrico, pianificare il contorno come un unico rilascio ininterrotto può consentire a una grande sezione di spostarsi improvvisamente. A seconda della geometria e del piano della macchina, il taglio a fasi, il mantenimento di ponti temporanei o il taglio delle feature in un ordine bilanciato possono ridurre i cambiamenti bruschi. Queste sono opzioni di pianificazione, non ricette universali: le linguette possono anche creare concentrazione locale di tensioni o rendere più difficili la rimozione e la finitura.
La sgrossatura e la finitura dovrebbero essere trattate come fasi separate con un punto di controllo definito quando il rischio di movimento lo giustifica. Il taglio di sgrossatura apre il profilo e può rilasciare tensioni; un controllo intermedio può rivelare se la geometria si è spostata prima che venga eseguita la passata finale di finitura. Se la forma si è spostata oltre il sovrametallo di finitura disponibile, una passata successiva non può ripristinare il materiale mancante.
Per i pezzi con pareti sottili critiche, rivedere il profilo, i punti di attacco e lo schema dei datum prima della programmazione. Un operatore o un ingegnere dovrebbe decidere se il pezzo può rimanere supportato durante l'operazione di sgrossatura e come verrà gestito il rilascio finale. La sequenza dovrebbe preservare materiale sufficiente per finire le superfici funzionali senza presumere che la geometria della sgrossatura rimanga invariata.
Supporto, linguette e lavaggio: controlli utili con dei limiti
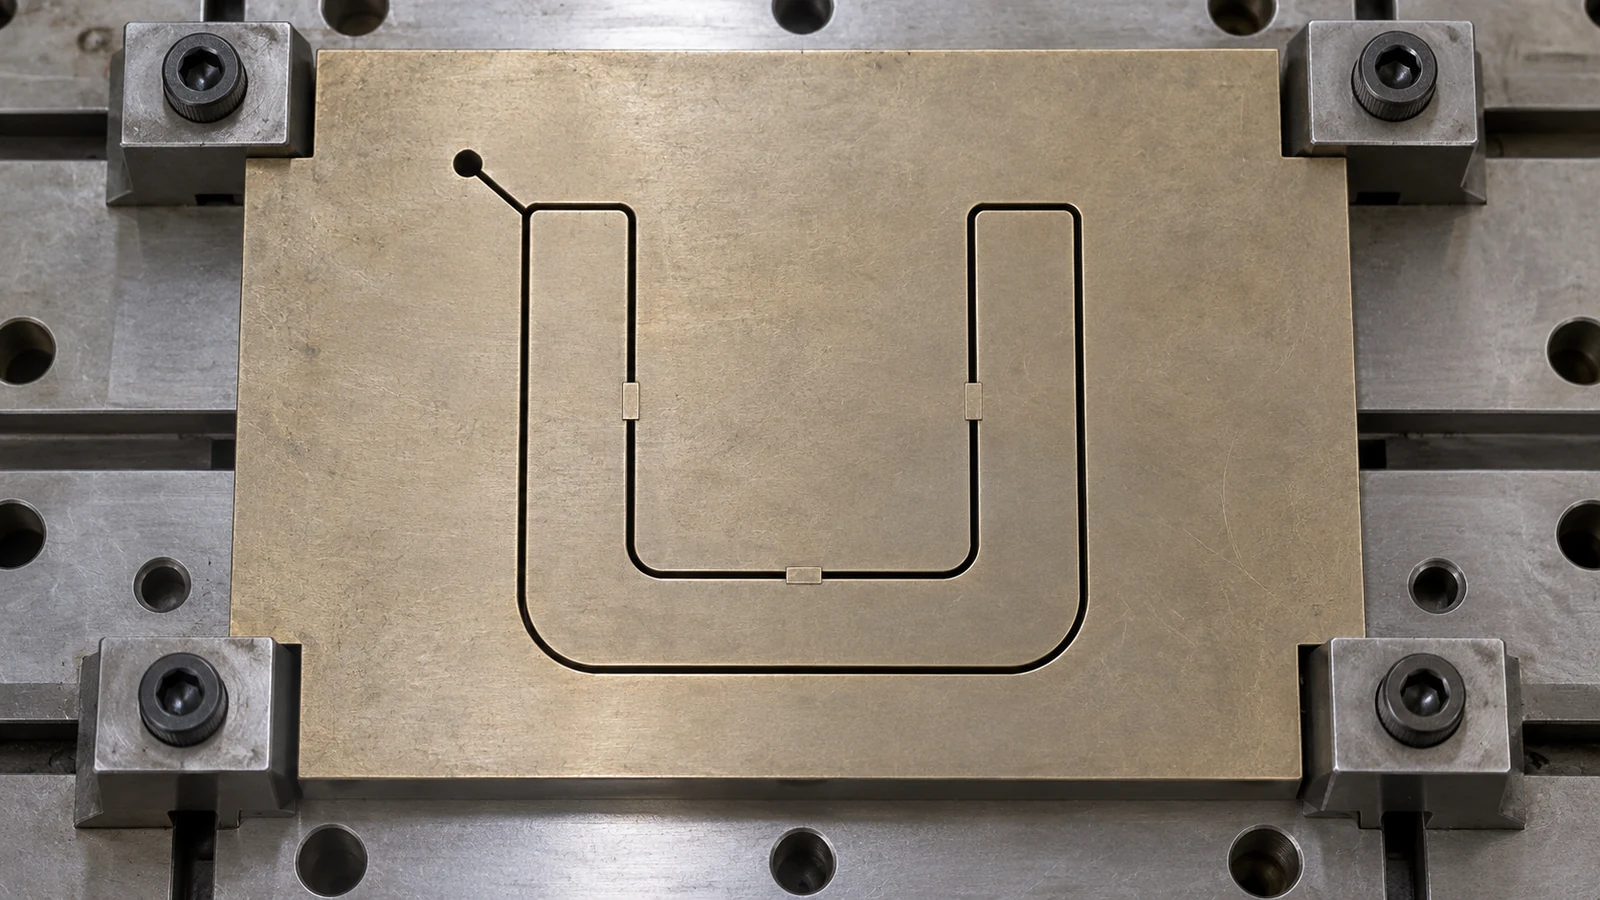
Il supporto aiuta solo quando vincola il movimento previsto senza deformare il pezzo. Un serraggio eccessivo può forzare una parete flessibile in una forma temporanea che scompare dopo il rilascio. Un'attrezzatura dovrebbe posizionare il pezzo da datum adeguati e applicare solo il vincolo necessario per l'operazione. Linguette o ponti temporanei possono mantenere un profilo, ma le loro posizioni devono evitare i bordi funzionali e lasciare accesso per la separazione finale.
Il lavaggio deve rimuovere il materiale eroso e mantenere condizioni di scarica stabili. Tuttavia, il flusso del fluido può interagire con una sezione molto flessibile e un accesso scarso può influire sulla stabilità del taglio. L'approccio corretto dipende dallo spessore del pezzo, dalla geometria del taglio e dalla configurazione della macchina. Evitare di trattare la pressione di lavaggio, il numero di linguette o il numero di passate di finitura come costanti universali; validarli per il pezzo e il processo effettivi.
L'EDM a filo può creare geometrie delicate, ma il diametro del filo, il raggio degli angoli, i requisiti di conicità, l'accesso al foro di partenza e il percorso di taglio limitano comunque ciò che può essere prodotto. Per la fattibilità generale delle caratteristiche, confermare il profilo passante e i dettagli degli angoli con il fornitore prima del rilascio del disegno.
Cosa possono e non possono correggere le passate di finitura
Passate di finitura aggiuntive possono migliorare la superficie tagliata e il controllo del profilo quando il pezzo rimane stabile e c'è sovrametallo sufficiente. Sono utili per un problema diverso dall'incurvamento su larga scala delle pareti causato dal rilascio delle tensioni. Se una sezione sottile si sposta dopo il taglio finale, una passata di finitura può seguire il profilo spostato anziché riportarlo a quello nominale.
Tenere separate tre domande: la condizione superficiale è accettabile? Il profilo rientra nella sua tolleranza di disegno? Il pezzo è stabile dopo il rilascio e nelle condizioni di ispezione previste? Un risultato può soddisfare un requisito e fallirne un altro. Prima di specificare passate aggiuntive, identificare quale requisito è a rischio e se la geometria dispone ancora di materiale per la correzione.
Durante lo sviluppo del processo, confrontare le misurazioni in fasi coerenti: dopo la sgrossatura, dopo qualsiasi rilascio intermedio, dopo la finitura e dopo lo sbloccaggio quando pertinente. Tale sequenza aiuta a individuare quando avviene il movimento. Evita anche di confondere un problema di finitura con una variazione di forma.
Progettare il disegno e l'ispezione intorno allo stato libero
Gli acquirenti possono contribuire identificando chiaramente le sezioni sottili e i datum critici, indicando la tolleranza di profilo o geometrica che conta e specificando qualsiasi condizione di ispezione richiesta. Se il pezzo deve soddisfare la forma mentre è installato o serrato, dichiararlo; altrimenti, un fornitore potrebbe ragionevolmente valutarlo in condizioni non vincolate. Anche la specifica del materiale e la condizione di trattamento termico dovrebbero essere inequivocabili, poiché influenzano il comportamento del materiale quando viene asportato.
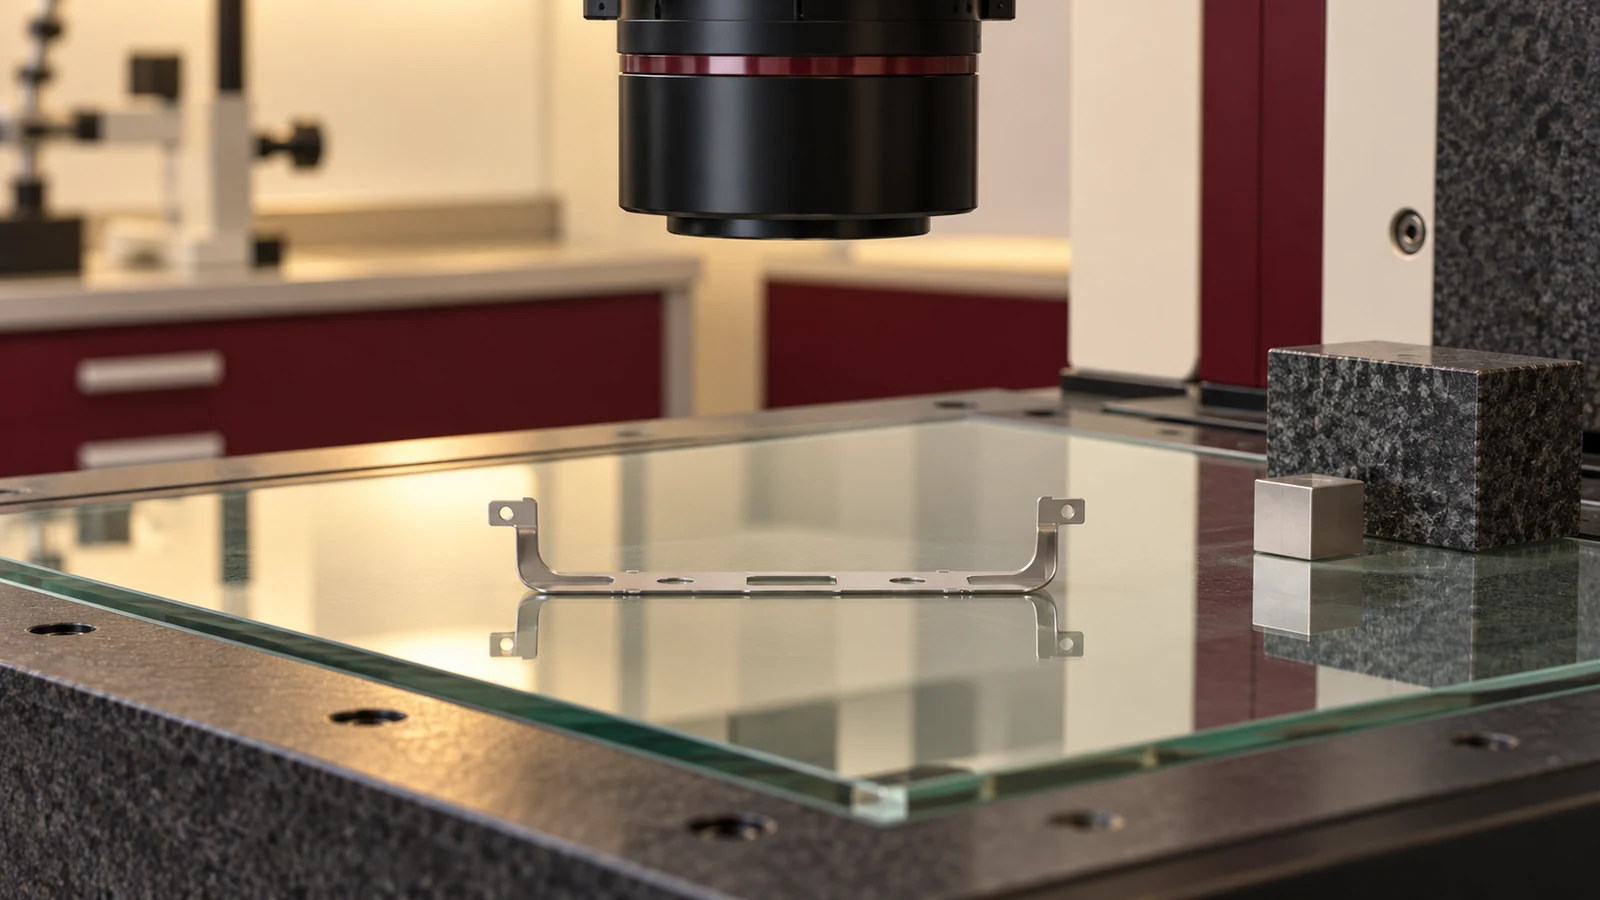
Per prototipi o primi pezzi, un rapporto di misurazione per fasi può essere più informativo di un semplice numero finale pass/fail. Richiedere l'evidenza di ispezione concordata, non un numero presunto di passate di finitura. Il processo dovrebbe essere selezionato per soddisfare il disegno preservando la geometria funzionale dopo le fasi pertinenti di rilascio e ispezione.
Domande frequenti
L'EDM a filo può deformare le pareti sottili senza forza di taglio?
Sì. Il rilascio delle tensioni residue, gli effetti termici, il serraggio e la perdita di supporto possono modificare la forma anche se il filo non spinge meccanicamente sulla parete come una fresa.
Più passate di finitura raddrizzeranno una sezione incurvata?
Non necessariamente. Le passate di finitura migliorano una superficie di taglio stabile; non possono ripristinare il materiale già asportato né garantire che una parete con tensioni rilasciate torni a quello nominale.
Le linguette temporanee dovrebbero essere sempre utilizzate?
No. Le linguette possono mantenere il supporto durante un taglio, ma la loro posizione, rimozione ed effetto sul profilo finale devono essere considerati per la geometria specifica.
Come si deve ispezionare un pezzo sottile lavorato con Wire EDM?
Utilizzare i datum e i requisiti geometrici del disegno, definire se l'ispezione è vincolata o in stato libero e misurare più posizioni rilevanti quando il profilo può variare lungo la sua lunghezza.