
Une section mince peut se déplacer pendant l'électroérosion au fil, même si le fil n'appuie jamais contre elle comme une fraise. La coupe modifie la façon dont le matériau restant est relié, libère les contraintes résiduelles et expose une forme élancée aux effets thermiques et de rinçage. Lorsqu'une paroi se décale ou se cambre après l'ébauche, l'ajout de passes de finition ne suffit pas à résoudre la cause. Un plan fiable traite l'état de contrainte de la pièce, la séquence de coupe, le maintien et les références de contrôle comme un seul problème.
Pourquoi une coupe sans contact peut tout de même déplacer une paroi mince
L'électroérosion au fil enlève le matériau conducteur électrique par des décharges contrôlées à travers un petit entrefer. Comme aucune force de coupe conventionnelle ne pousse un outil dans la pièce, elle peut convenir aux profils fins et aux sections délicates. Cela ne signifie pas pour autant que la pièce est à l'abri des déformations. Un trajet de fil peut séparer du matériau qui portait des contraintes résiduelles, et la nouvelle géométrie peut être trop flexible pour conserver sa forme d'origine une fois ce maintien disparu.
L'historique du brut compte. Un matériau laminé, forgé, coulé, traité thermiquement ou déjà usiné peut contenir des contraintes non uniformes. Enlever un côté d'une plaque ou ouvrir une longue rainure modifie l'équilibre. Une paroi peut se détendre vers la coupe ou s'en écarter ; un profil interne peut se fermer, s'ouvrir ou se vriller. La direction et l'amplitude dépendent de l'état du matériau, de la géométrie, des traitements antérieurs et de la façon dont la pièce est maintenue — et non simplement du fait que l'électroérosion au fil est un procédé à faible effort.
Les conditions thermiques et le rinçage diélectrique influencent aussi la zone de coupe. Les passes de finition utilisent généralement des conditions de décharge différentes de celles de l'ébauche, mais une “ passe de finition ” ne garantit pas qu'un composant sous contrainte retrouvera sa géométrie prévue. Pour les fondamentaux du procédé et les contraintes de coupe traversante, voir la page du site Capacité de découpe par électroérosion au fil et Guide du procédé d'électroérosion à fil.

Lire le déplacement avant de modifier le programme
Identifiez d'abord quand la forme change. Se déplace-t-elle pendant que l'ébauche est encore reliée aux attaches ? Immédiatement après la libération du contour ? Seulement après le débridage ? Ou la pièce semble-t-elle droite dans la machine puis se cambre lors du contrôle ? Ces observations pointent vers des causes différentes : redistribution des contraintes, maintien insuffisant, bridage, conditions thermiques ou un montage de mesure qui ne représente pas l'état libre de la pièce.
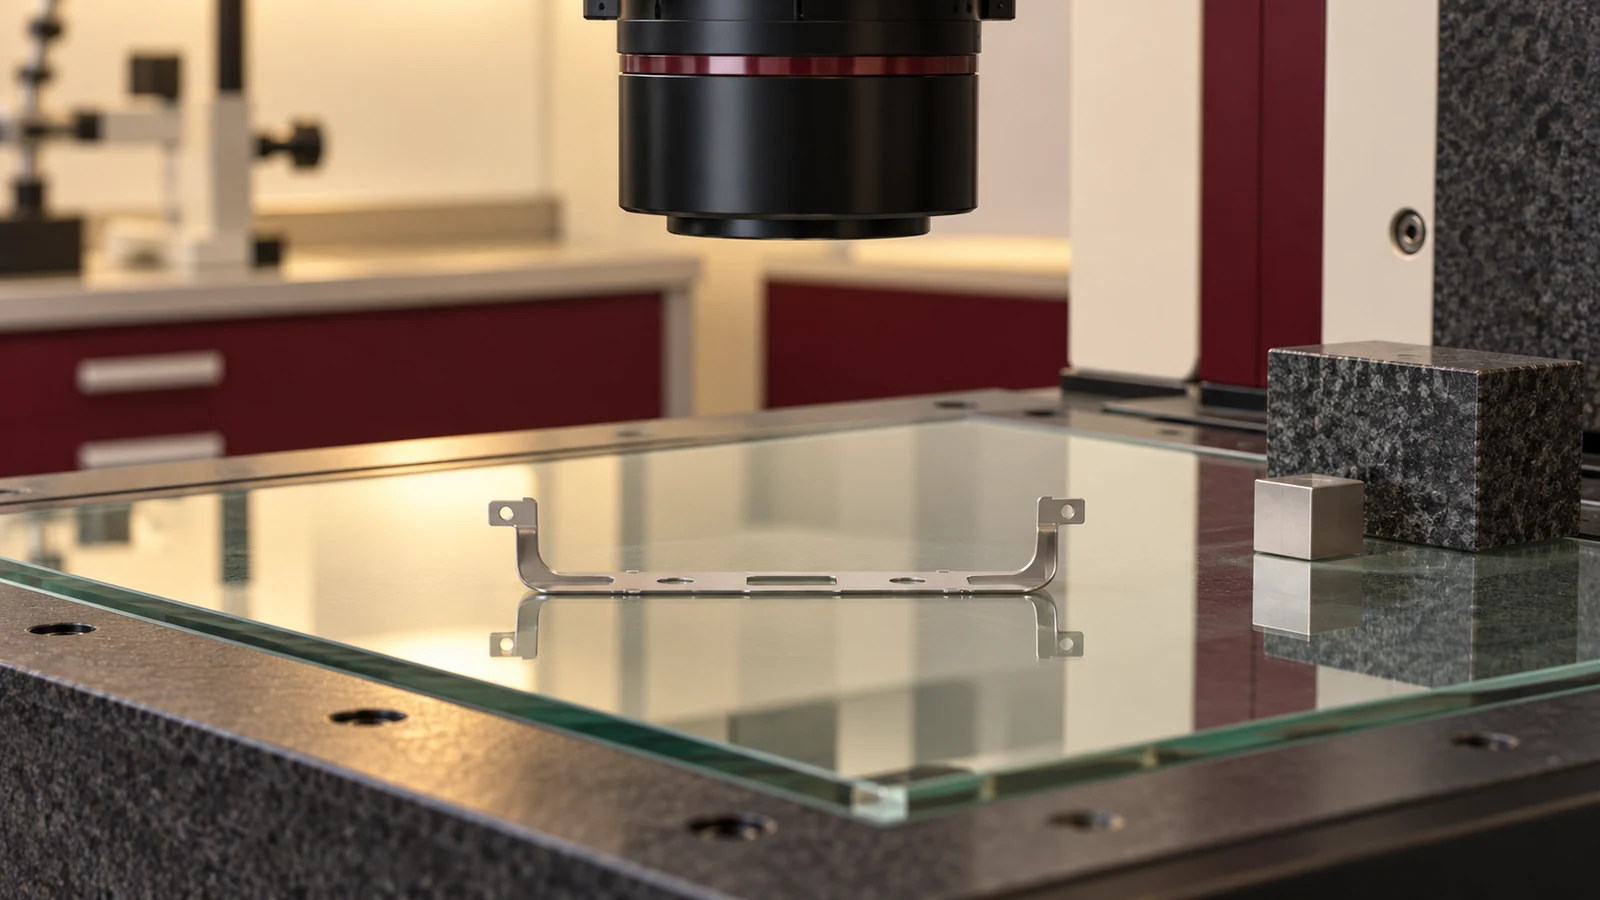
Associez le déplacement à la géométrie. Une longue paroi libre peut se cambrer sur sa portée ; un pont étroit peut se vriller ; un segment d'anneau peut s'ouvrir ou se fermer à mesure que la circonférence est séparée. Notez l'orientation des références et les emplacements mesurés, car une seule lecture à une extrémité peut masquer un profil évolutif. Si la fonction doit s'ajuster à un assemblage, déterminez si la condition contrôlée est mesurée sous contrainte, après débridage ou dans un autre état défini.
| Comportement observé | Contributeurs possibles | Vérification suivante utile |
|---|---|---|
| Décalages de paroi lorsque le contour traverse | Libération de contraintes ou support restant insuffisant | Vérifier l'état du brut, l'ordre de coupe et la stratégie de fixation |
| Changements de forme après le débridage | Retenue du montage ou déformation par serrage | Comparer les mesures en état bridé et libre |
| Le profil varie sur sa longueur | Flexibilité géométrique, gradient de contraintes ou alignement du montage | Mesurer plusieurs stations à partir de références stables |
| L'état de surface s'améliore mais les dimensions dérivent encore | Mouvement thermique ou de contraintes résiduelles plutôt que l'état de surface | Séparer l'évaluation de l'état de surface de l'inspection géométrique |
Séquencer la coupe pour gérer la libération des contraintes
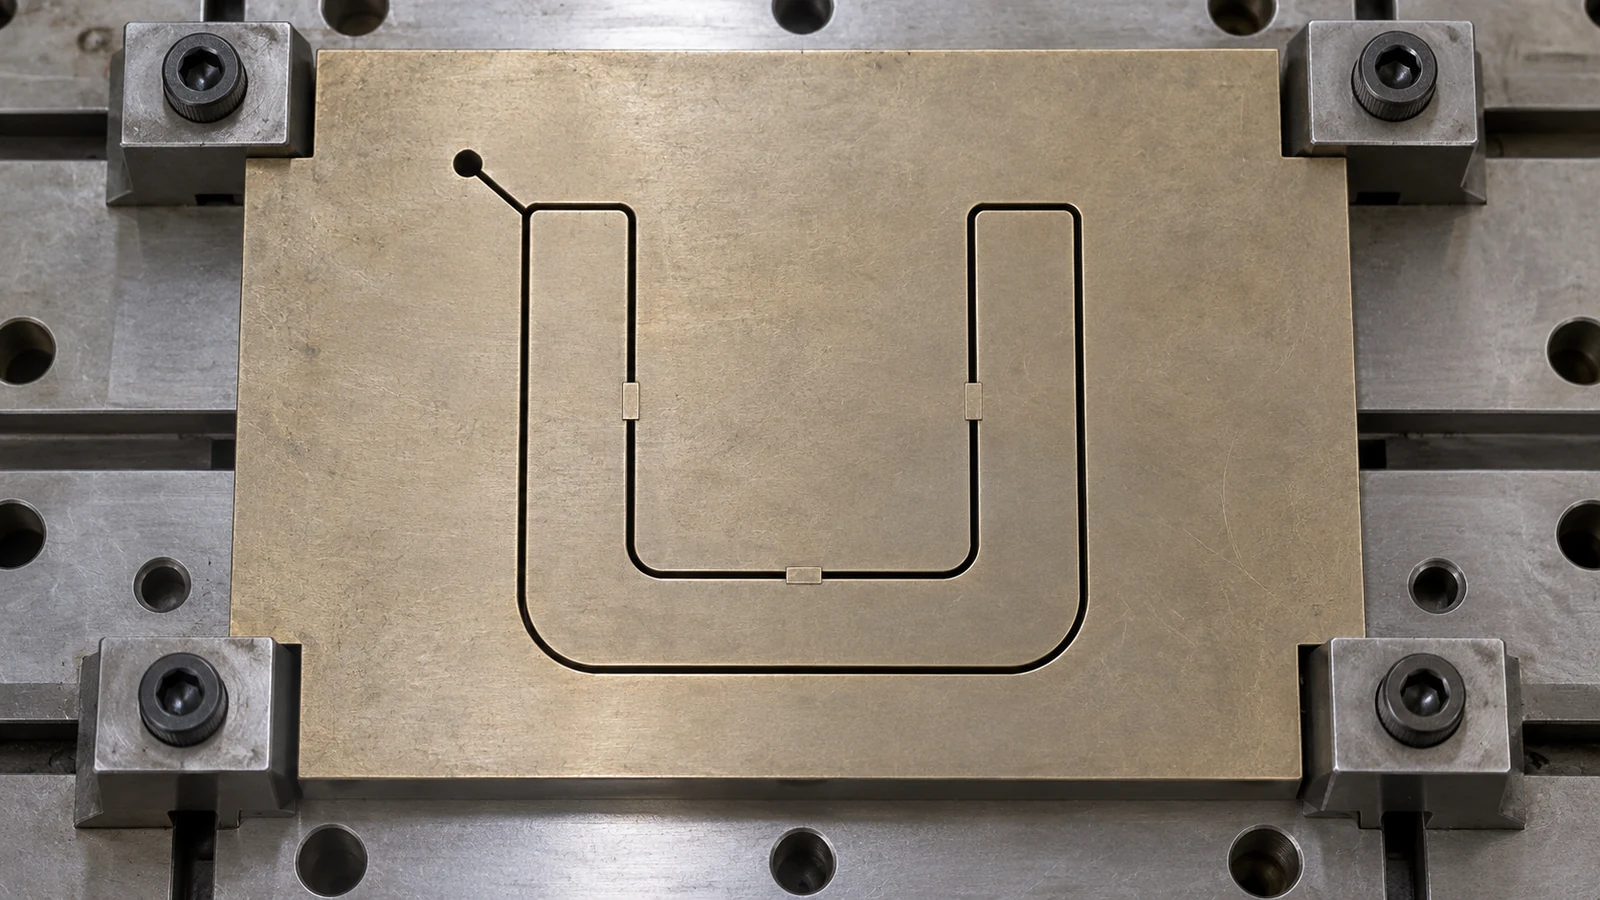
L'ordre de coupe détermine le moment où une zone perd son support. Sur une pièce mince ou asymétrique, planifier le contour comme une libération ininterrompue peut permettre à une grande section de se déplacer brusquement. Selon la géométrie et le plan d'usinage, une coupe par étapes, la conservation de ponts temporaires ou une coupe des formes dans un ordre équilibré peuvent réduire les changements brusques. Ce sont des options de planification, pas des recettes universelles : les attaches peuvent aussi créer une concentration locale de contraintes ou compliquer l'enlèvement et la finition.
L'ébauche et la finition doivent être traitées comme des étapes distinctes avec un point de contrôle d'inspection défini lorsque le risque de mouvement le justifie. L'ébauche ouvre le profil et peut libérer des contraintes ; un contrôle intermédiaire peut révéler si la géométrie s'est déplacée avant d'engager la passe de finition finale. Si la forme s'est déplacée au-delà de la surépaisseur de finition disponible, une passe ultérieure ne peut pas restaurer la matière manquante.
Pour les pièces présentant des parois minces critiques, examinez le profil, les points d'attache et le schéma de référence avant la programmation. Un machiniste ou un ingénieur doit décider si la pièce peut rester soutenue pendant l'opération d'ébauche et comment la libération finale sera gérée. La séquence doit préserver suffisamment de matière pour finir les surfaces fonctionnelles sans supposer que la géométrie d'ébauche reste fixe.
Maintien, attaches et rinçage : des contrôles utiles mais limités
Le soutien n'aide que lorsqu'il limite le mouvement prévu sans déformer la pièce. Un serrage excessif peut forcer une paroi flexible dans une forme temporaire qui disparaît après la libération. Un montage doit positionner la pièce à partir de références appropriées et n'appliquer que le maintien nécessaire à l'opération. Des attaches ou ponts temporaires peuvent maintenir un profil, mais leurs emplacements doivent éviter les bords fonctionnels et laisser l'accès pour la séparation finale.
Le rinçage doit évacuer la matière érodée et maintenir des conditions de décharge stables. Cependant, l'écoulement du fluide peut interagir avec une section très flexible, et un mauvais accès peut affecter la stabilité de coupe. La bonne approche dépend de l'épaisseur de la pièce, de la géométrie de coupe et de la configuration de la machine. Évitez de traiter la pression de rinçage, le nombre d'attaches ou le nombre de passes de finition comme des constantes universelles ; validez-les pour la pièce et le procédé réels.
L'électroérosion à fil peut créer des géométries délicates, mais le diamètre du fil, le rayon d'angle, les exigences de dépouille, l'accès au trou de départ et le trajet de coupe limitent encore ce qui peut être produit. Pour la faisabilité générale des caractéristiques, confirmez le profil traversant et les détails d'angle avec le fournisseur avant la diffusion du plan.
Ce que les passes de finition peuvent corriger — et ce qu'elles ne peuvent pas
Des passes de finition supplémentaires peuvent affiner la surface de coupe et améliorer le contrôle du profil lorsque la pièce reste stable et qu'une allowance suffisante est disponible. Elles sont utiles pour un problème différent de la déformation à grande échelle des parois causée par la libération des contraintes. Si une section mince se déplace après la coupe finale, une passe de finition peut suivre le profil déplacé plutôt que le ramener à la valeur nominale.
Gardez trois questions distinctes : L'état de surface est-il acceptable ? Le profil est-il dans sa tolérance de plan ? La pièce est-elle stable après libération et dans la condition d'inspection prévue ? Un résultat peut satisfaire l'une et échouer à une autre. Avant de spécifier des passes supplémentaires, identifiez quelle exigence est en risque et si la géométrie dispose encore de matière disponible pour correction.
Lors du développement du procédé, comparez les mesures à des étapes cohérentes : après l'ébauche, après toute libération intermédiaire, après la finition et après le desserrage le cas échéant. Cette séquence aide à localiser quand le mouvement se produit. Elle évite aussi de confondre un problème de finition avec un changement de forme.
Concevoir le plan et le contrôle autour de l'état libre
Les acheteurs peuvent aider en identifiant clairement les sections minces et les références critiques, en précisant la tolérance de profil ou géométrique qui importe, et en indiquant toute condition d'inspection requise. Si la pièce doit respecter sa forme une fois installée ou serrée, précisez-le ; sinon, un fournisseur peut raisonnablement l'évaluer dans une condition non contrainte. La spécification de matière et l'état de traitement thermique doivent également être sans ambiguïté car ils influencent le comportement de la matière lors de l'enlèvement de matière.
Pour les prototypes ou les premières pièces, un rapport de mesure par étapes peut être plus informatif qu'un simple résultat final conforme/non conforme. Demandez les preuves d'inspection convenues, pas un nombre supposé de passes de finition. Le procédé doit être choisi pour respecter le plan tout en préservant la géométrie fonctionnelle après les étapes de libération et d'inspection pertinentes.
Questions fréquentes
L'électroérosion à fil peut-elle déformer les parois minces sans force de coupe ?
Oui. La libération des contraintes résiduelles, les effets thermiques, le maintien de la pièce et la perte de soutien peuvent modifier la forme même si le fil n'appuie pas mécaniquement sur la paroi comme une fraise.
Davantage de passes de finition redresseront-elles une section bombée ?
Pas nécessairement. Les passes de finition affinent une surface de coupe stable ; elles ne peuvent pas restaurer la matière déjà enlevée ni garantir qu'une paroi libérée de ses contraintes revienne à la valeur nominale.
Faut-il toujours utiliser des attaches temporaires ?
Non. Les attaches peuvent maintenir le soutien pendant une coupe, mais leur emplacement, leur retrait et leur effet sur le profil final doivent être pris en compte pour la géométrie spécifique.
Comment inspecter une pièce mince usinée par électroérosion à fil ?
Utilisez les références et les exigences géométriques du plan, définissez si l'inspection est en état contraint ou libre, et mesurez plusieurs emplacements pertinents lorsque le profil peut varier sur sa longueur.