
Тонкое сечение может смещаться во время проволочной электроэрозионной обработки, даже если проволока никогда не давит на него, как фреза. Рез меняет способ соединения оставшегося материала, высвобождает остаточные напряжения и подвергает тонкий элемент тепловым воздействиям и воздействию промывки. Когда стенка смещается или изгибается после черновой резки, добавление только чистовых проходов может не устранить причину. Надёжный план рассматривает напряжённое состояние детали, последовательность реза, поддержку и измерительные базы как единую задачу.
Почему бесконтактная резка всё равно может сместить тонкую стенку
Проволочная электроэрозионная обработка удаляет электропроводный материал посредством управляемых разрядов через небольшой зазор. Поскольку отсутствует обычная сила резания, вдавливающая режущий инструмент в заготовку, она может подходить для тонких профилей и деликатных сечений. Это не означает, что деталь не подвержена деформации. Траектория проволоки может отделить материал, который нёс остаточные напряжения, и новая геометрия может оказаться слишком податливой, чтобы сохранить исходную форму после исчезновения этого сдерживания.
История заготовки имеет значение. Прокатанный, кованый, литой, термообработанный или ранее обработанный материал может содержать неравномерные напряжения. Удаление одной стороны пластины или прорезание длинного паза меняет баланс. Стенка может упруго сместиться к резу или от него; внутренний профиль может сомкнуться, раскрыться или скрутиться. Направление и величина зависят от состояния материала, геометрии, предшествующей обработки и способа закрепления детали — а не просто от того факта, что проволочная электроэрозионная обработка является процессом с малой силой.
Тепловые условия и промывка диэлектриком также влияют на зону резания. Чистовые резы обычно используют иные условия разряда, чем черновые, но “чистовой проход” не является гарантией того, что напряжённая деталь вернётся к заданной геометрии. Об основах процесса и ограничениях сквозной резки см. на сайте Возможности проволочной электроэрозионной резки и Руководство по процессу электроэрозионной обработки проволокой.

Оцените смещение до изменения программы
Сначала определите, когда меняется форма. Смещается ли она, пока черновой рез ещё соединён с перемычками? Сразу после освобождения контура? Только после разжатия зажимов? Или деталь выглядит прямой на станке, а затем изгибается при контроле? Эти наблюдения указывают на разные причины: перераспределение напряжений, недостаточную поддержку, сдерживание зажимами, тепловое состояние или схему измерений, не отражающую свободное состояние детали.
Сопоставьте смещение с геометрией. Длинная свободная стенка может изгибаться по своей длине; узкий мостик может скручиваться; сегмент кольца может раскрываться или смыкаться по мере разделения окружности. Записывайте ориентацию баз и измеренные точки, поскольку одно показание на одном конце может скрыть изменяющийся профиль. Если элемент должен сопрягаться со сборкой, определите, контролируется ли состояние при закреплении, после разжатия зажимов или в ином определённом состоянии.
| Наблюдаемое поведение | Возможные причины | Полезная следующая проверка |
|---|---|---|
| Смещение стенок при прорыве контура | Снятие напряжений или недостаточная остаточная поддержка | Проверьте состояние заготовки, порядок резания и стратегию крепления |
| Изменение формы после разжима | Закрепление в приспособлении или деформация от зажима | Сравните измерения в зажатом и свободном состоянии |
| Профиль изменяется по длине | Гибкость геометрии, градиент напряжений или выравнивание при установке | Измеряйте в нескольких точках от стабильных баз |
| Чистота обработки улучшается, но размеры всё ещё уходят | Термическое или остаточное перемещение напряжений, а не состояние поверхности | Отделите оценку чистоты обработки от геометрического контроля |
Планируйте последовательность реза для управления снятием напряжений
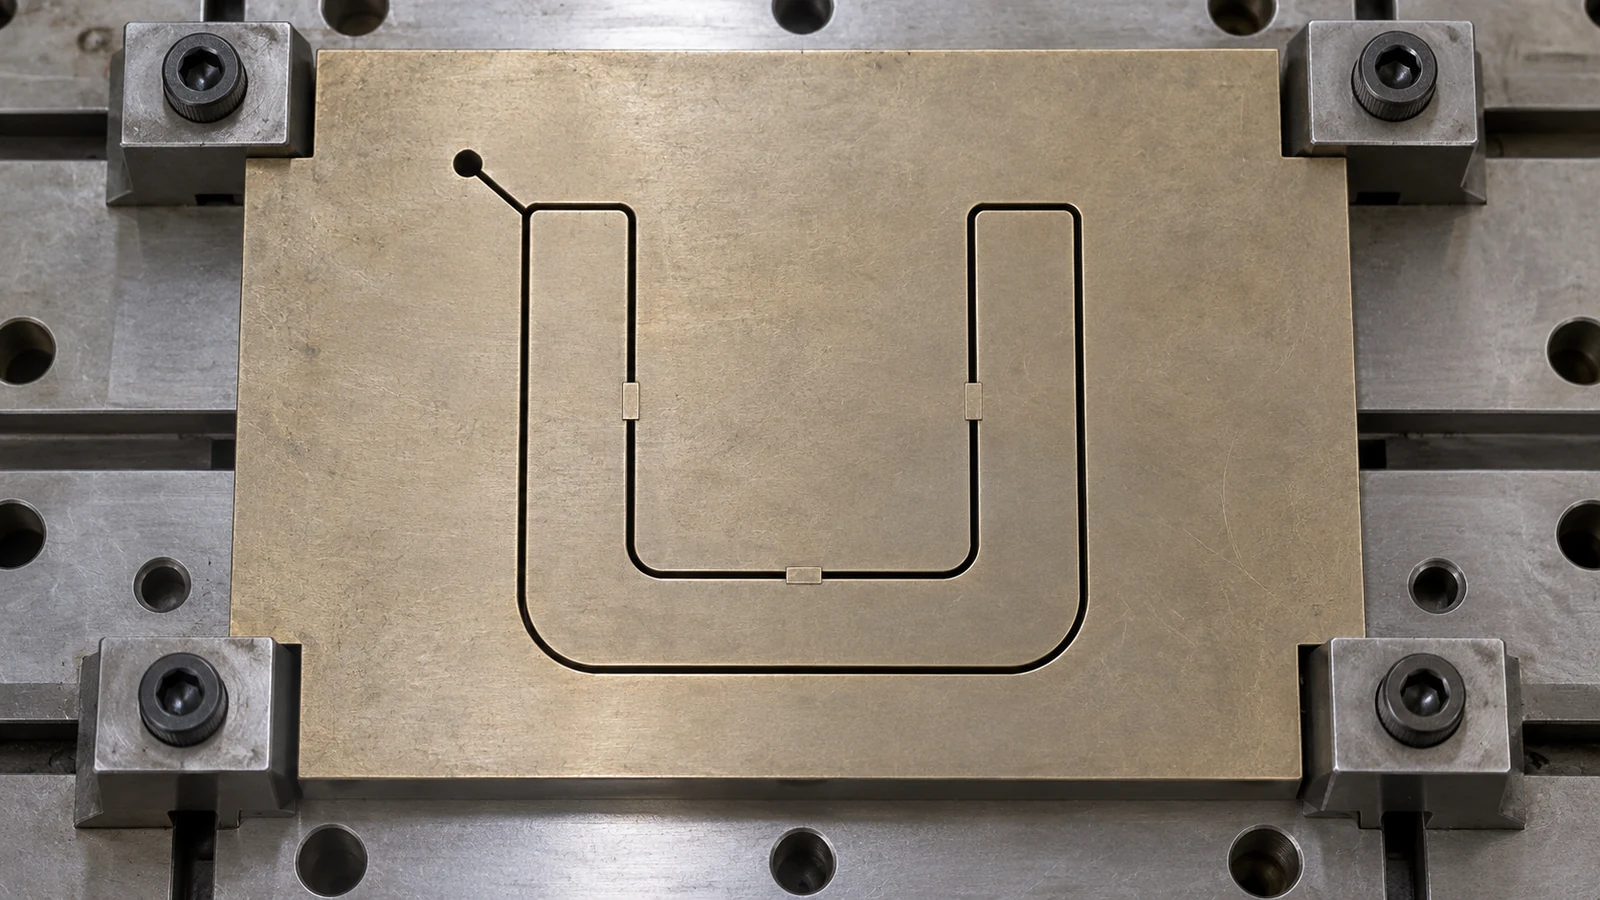
Порядок резания определяет, когда участок теряет поддержку. На тонкой или асимметричной детали планирование контура как одного непрерывного раскрепления может привести к внезапному смещению крупного участка. В зависимости от геометрии и плана обработки на станке поэтапное резание, оставление временных перемычек или обработка элементов в сбалансированном порядке могут уменьшить резкие изменения. Это варианты планирования, а не универсальные рецепты: перемычки также могут создавать локальную концентрацию напряжений или затруднять удаление и финишную обработку.
Черновую и чистовую обработку следует рассматривать как отдельные этапы с определённой контрольной точкой, когда риск смещения это оправдывает. Черновой проход вскрывает профиль и может снять напряжения; промежуточный контроль может выявить, сместилась ли геометрия до выполнения финального чистового прохода. Если форма сместилась за пределы доступного припуска на чистовую обработку, последующий проход не сможет восстановить недостающий материал.
Для деталей с критически тонкими стенками перед программированием следует проверить профиль, точки крепления и схему базирования. Станочник или инженер должен решить, можно ли сохранять поддержку детали на протяжении черновой операции и как будет выполняться окончательное освобождение. Последовательность должна сохранять достаточный припуск для обработки функциональных поверхностей без допущения, что геометрия после чернового реза останется неизменной.
Поддержка, перемычки и промывка: полезные средства с ограничениями
Поддержка помогает только тогда, когда она ограничивает заданное движение, не деформируя деталь. Чрезмерное закрепление может придать гибкой стенке временную форму, которая исчезнет после освобождения. Приспособление должно базировать деталь по подходящим базам и обеспечивать только необходимое для операции ограничение. Временные перемычки или мостики могут сохранять профиль, но их расположение должно избегать функциональных кромок и оставлять доступ для окончательного отделения.
Промывка должна удалять продукты эрозии и поддерживать стабильные условия разряда. Однако поток жидкости может взаимодействовать с очень гибким участком, а плохой доступ может влиять на стабильность резания. Правильный подход зависит от толщины заготовки, геометрии реза и конфигурации станка. Не следует считать давление промывки, количество перемычек или количество чистовых проходов универсальными константами; их нужно проверять для конкретной детали и процесса.
Электроэрозионная резка проволокой может создавать деликатные геометрии, но диаметр проволоки, радиус угла, требования к конусности, доступ к стартовому отверстию и траектория реза по-прежнему ограничивают то, что можно изготовить. Для общей проверки реализуемости элементов подтвердите сквозной профиль и детали углов с поставщиком до выпуска чертежа.
Что могут и чего не могут исправить чистовые проходы
Дополнительные чистовые проходы могут улучшить обработанную поверхность и повысить точность профиля, если деталь остаётся стабильной и имеется достаточный припуск. Они полезны для иной задачи, чем крупномасштабный изгиб стенки, вызванный снятием напряжений. Если тонкий участок смещается после финального реза, чистовой проход может пройти по смещённому профилю, а не вернуть его к номиналу.
Следует разделять три вопроса: приемлемо ли состояние поверхности? Укладывается ли профиль в допуск по чертежу? Стабильна ли деталь после освобождения и в предусмотренных условиях контроля? Результат может удовлетворять одному и не соответствовать другому. Прежде чем назначать дополнительные проходы, определите, какое требование под угрозой и есть ли ещё материал в геометрии для исправления.
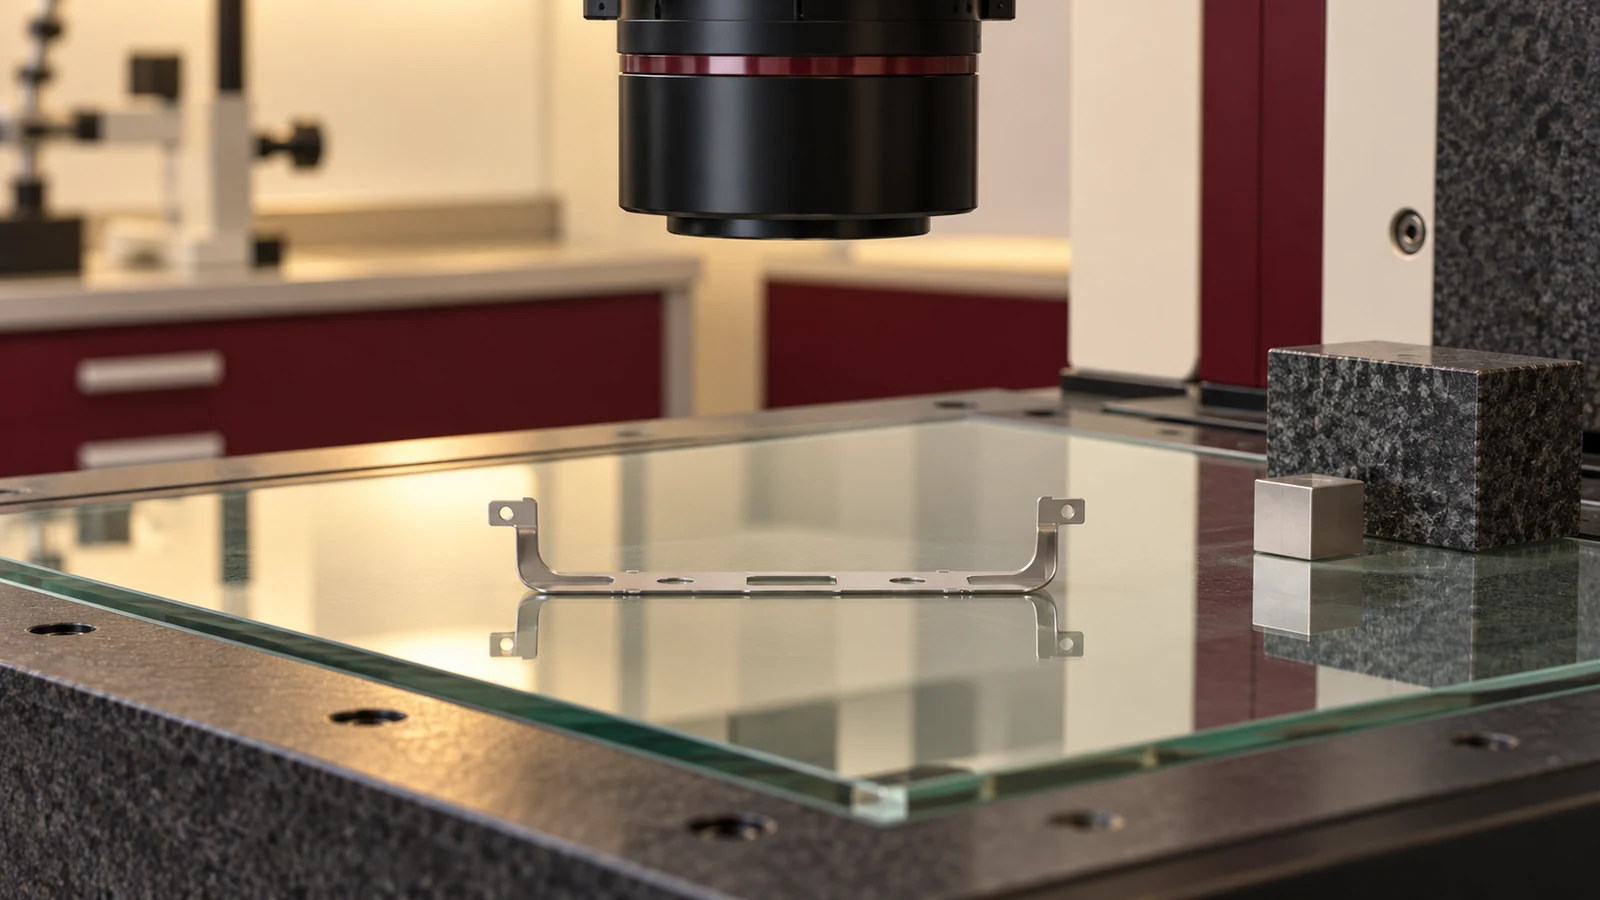
При отработке процесса сравнивайте измерения на согласованных этапах: после черновой обработки, после любого промежуточного освобождения, после чистовой обработки и после снятия закрепления, когда это применимо. Такая последовательность помогает определить, когда происходит смещение. Она также позволяет не путать проблему качества поверхности с изменением формы.
Проектируйте чертёж и контроль с учётом свободного состояния
Заказчики могут помочь, чётко обозначив тонкие сечения и критичные базы, указав важный профиль или геометрический допуск и заявив любые требуемые условия контроля. Если деталь должна соответствовать форме в установленном или закреплённом состоянии, укажите это; в противном случае поставщик может обоснованно оценивать её в свободном состоянии. Спецификация материала и состояние термообработки также должны быть однозначными, поскольку они влияют на поведение заготовки при удалении материала.
Для прототипов или первых образцов поэтапный отчёт об измерениях может дать больше информации, чем один итоговый результат «годен/не годен». Запрашивайте согласованные доказательства контроля, а не предполагаемое количество чистовых проходов. Процесс должен быть выбран так, чтобы соответствовать чертежу при сохранении функциональной геометрии после соответствующих этапов освобождения и контроля.
Часто задаваемые вопросы
Может ли электроэрозионная резка проволокой деформировать тонкие стенки без усилия резания?
Да. Снятие остаточных напряжений, тепловые эффекты, закрепление заготовки и потеря поддержки могут изменить форму, хотя проволока не оказывает механического давления на стенку, как фреза.
Выпрямят ли дополнительные чистовые проходы изогнутый участок?
Не обязательно. Чистовые проходы улучшают стабильную обработанную поверхность; они не могут восстановить уже удалённый материал или гарантировать, что стенка после снятия напряжений вернётся к номиналу.
Следует ли всегда использовать временные перемычки?
Нет. Перемычки могут сохранять поддержку во время реза, но их расположение, удаление и влияние на итоговый профиль должны учитываться для конкретной геометрии.
Как следует проводить контроль тонкой детали, изготовленной электроэрозионной проволочной резкой?
Используйте базы и геометрические требования чертежа, определите, выполняется ли контроль в закреплённом или свободном состоянии, и измеряйте несколько соответствующих мест, если профиль может изменяться по длине.