
センタレス研削は一貫した円筒面を生成できますが、直径、真円度、仕上げの変化はセットアップのいくつかの異なる部分に起因する可能性があります。症状が定義されていない状態で、砥石を交換したり送りをすぐに変更したりするのは、最初の行動としては不適切です。まず、観察された欠陥(テーパ、ロービング、びびり、サイズドリフト、局所的な損傷)を考えられる原因から切り分け、次にワークの経路、砥石の状態、調整砥石の挙動、ブレードサポート、アライメント、クーラント供給を制御された順序で確認します。このトラブルシューティングガイドは、エンジニアやバイヤーがプロセス問題を検討する際の症状からチェックへの手順を提供するものであり、特定の研削盤、砥石、材料、手順に依存する機械設定を規定するものではありません。.
セットアップを変更する前に欠陥をマッピングする
何が変化し、どこに現れるかを記録します。部品に沿った直径の傾向、円周方向に繰り返すパターン、周期的な表面マーク、突然のサイズ変化は、それぞれ異なる観察結果です。問題が最初のワークに存在するのか、運転中に発生するのか、セットアップやドレッシングの変更後にのみ現れるのかを記録します。ワークがシャフトの場合、一貫した軸方向位置と向きで測定し、プロセスの傾向と測定位置の変化を混同しないようにします。.
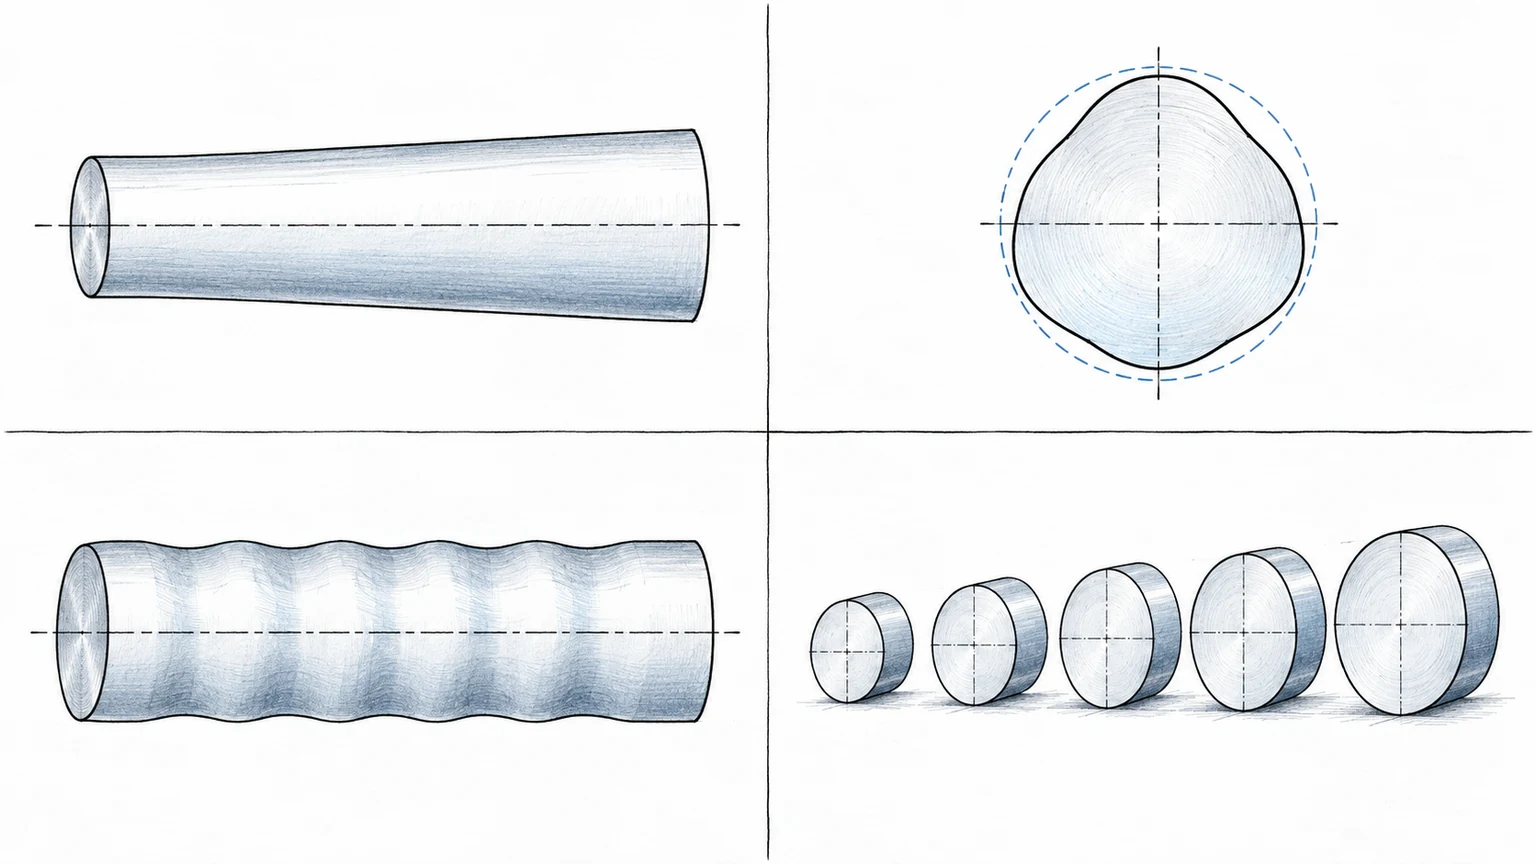
また、症状に関連する条件も保持します:ワーク材料と素材の状態、ロット、砥石の識別と最近のドレッシング履歴、調整砥石の状態、レストブレードの状態、クーラント供給、測定方法。これはすべての機械パラメータを記録する要求ではありません。原因が理解される前に複数の変数を変更することを避けるための方法です。 精密研削プロセスガイド はより広範なプロセスの文脈を提供し、 センタレス研削の概要 は操作と一般的な適用範囲を説明します。.
トラブルシューティングの前に、測定自体が再現可能であることを確認します。計器の適合性、ワークの清浄度、関連する場合は温度安定化、接触力、使用する基準またはサポートを確認します。別の作業者や独立した方法で著しく異なる結果が得られた場合、不確かなデータを追いかけて研削盤を調整するのではなく、まず測定システムを解決します。.
症状からチェックへのマトリクスを使用する
マトリクスは問題を絞り込むのに役立つチェックを優先します。これは意図的にパラメータレシピではありません:機械設計、砥石仕様、材料、ワーク形状が正しい調整に影響します。一度に1つの制御された因子を変更し、結果を文書化します。.
| 観察された症状 | 初期確認事項 | 追加確認事項 | 決めつけないこと |
|---|---|---|---|
| テーパーまたは端から端までの寸法差 | 測定位置を確認し、ワークの支持、位置合わせ、接触状態を見直す | 部品間で、また検証済みの段取り確認後に、その傾向は再現するか? | 単一の砥石調整が常に原因または解決策であるということ |
| ロービングまたは真円度不良 | 支持の安定性、ワークの回転挙動、砥石の状態、測定方法を確認する | そのパターンは角度位置によって再現可能で、測定器の設定と一致しているか? | 直径測定だけで真円度が表されるということ |
| びびり、スパイラル、または周期的な仕上げ痕 | 砥石と調整砥石の状態、ドレッシング履歴、支持、機械の振動を検査する | 痕の間隔はワークの移動または回転に関係しているか、また段取り変更後に発生したか? | その研磨または低速送りは根本原因を取り除く |
| 運転中にサイズがドリフトする | 測定の再現性を確認し、ドレッシング、砥石摩耗、熱状態、素材ばらつきを見直す | ドリフトは徐々に進むのか、段階的なのか、それとも特定の事象と相関しているのか? | 公称目標値だけで補正が特定できる |
| 焼け、目詰まり、または局部的な表面損傷 | 疑わしい部品を隔離し、クーラント供給、砥石状態、接触、材料ばらつきを見直す | どのような定義された検査方法で処置を決定するのか? | きれいに見える表面が熱影響のないことを証明する |
表は次の観察を選ぶために使い、未検証の調整を許可するために使わないこと。複数の症状が同時に現れる場合は、それぞれを別々に記録する。例えば、テーパーとスパイラルマークが併存する場合は、複数のメカニズムが作用している可能性を示す。問題が嵌合、疲労感受性表面、または顧客管理特性に影響する場合は、合格判定が合意されるまで疑わしい数量のリリースを停止する。.
接触形状と工程順序を修正する
センタレス研削は、工作物が研削砥石と調整砥石の間で支持され案内されることに依存する。レストブレード、砥石状態、工作物形状、セットアップのアライメントはすべて、部品の回転と進行に寄与する。したがって、小さなセットアップの違いが形状や仕上げの問題として現れることがあるが、正しい補正は実際の症状と機械構成に依存する。.
入口から出口までの工作物の経路を見直す。部品は一貫して支持されているか、接触状態は安定しているか、特徴は意図どおりに提示されているか? 砥石面とドレッシング状態、調整面、ブレードに摩耗、損傷、汚染、または不適切な接触点がないか確認する。クーラントが加工域に到達していること、切りくずや異物が妨害していないことを確認する。これらのチェックは、誰かが運転値を変更する前に証拠を確立する。.
次に、可能性の高い要因を切り分ける。欠陥の前にドレッシング事象があった場合は、検証済みのドレッシング状態の前後で管理された部品を比較する。症状が工作物素材によって変化する場合は、入荷サイズと材料の一貫性を検査する。症状が周期的な場合は、パターンを工作物の回転と送り挙動と比較する。目的は、限定的な変更で因果仮説を検証することであり、部品がたまたま合格するまで調整を積み重ねることではない。.
影響を受けたロットに対する再開チェックを定義する
補正が選択されたら、プロセスが管理状態に戻ったことを何で証明するかを定義する。代表的な初回品を特定し、検査する寸法または形状特性、測定位置、生産再開前に必要な数量を定める。表面に関する懸念については、非公式な目視確認に頼るのではなく、検査方法と処置ルールを指定する。.
疑わしい部品を時間枠とセットアップ状態まで追跡可能に保ちます。観察された症状、実施した確認、調整または保守作業、検証結果、およびリリース判定を記録します。同じ故障が再発した場合、その記録は効果のない修正と、砥石の目詰まり、材料変動、測定ドリフトなどの新たな原因とを区別するのに役立ちます。.
外部の研削支援を依頼する際は、部品図面、材料と状態、取り代、重要な寸法・形状・仕上げ要件、数量、および特別な検査基準を含めてください。サプライヤーに前提条件を明示し、どの検証記録が含まれるかを確認するよう依頼してください。明確なRFQは、一般的なトラブルシューティングチャートが工程認定の代わりになると装うことなく、曖昧さを減らします。.
センタレス研削のトラブルシューティングに関するFAQ
センタレス研削された部品が寸法外れになった場合、最初に何を確認すべきですか?
まず測定方法と測定位置を検証し、その後、変化が漸進的か、突発的か、または既知のセットアップ事象に関連しているかを特定します。パラメータを変更する前に、砥石の状態、ドレッシング履歴、ワーク支持、材料変動を確認してください。.
1回の調整でテーパ、ロービング、びびりを同時に修正できますか?
確実にはできません。これらの症状は異なる原因を持つ可能性があります。各観察可能な欠陥を記録して調査し、その後、効果を評価できるよう、制御された因子を一度に1つずつ変更してください。.
疑わしい部品は研磨して再測定すべきですか?
エンジニアリング処置が材料除去を許容し、受入計画が手直しを定義している場合に限ります。研磨は、工程の原因を修正することなく、寸法を変化させたり証拠を隠したりする可能性があります。.
生産はいつ停止すべきですか?
重要な寸法、形状、表面健全性、または顧客要件が管理不能になる可能性がある場合、影響を受ける数量を封じ込めてください。定義された検証確認と権限ある処置の後にのみ再開してください。.