
La rettifica senza centri può produrre una superficie cilindrica costante, ma una variazione di diametro, rotondità o finitura può derivare da diverse parti dell'allestimento. Sostituire una mola o modificare l'avanzamento immediatamente è una prima mossa sbagliata quando il sintomo non è stato definito. Iniziare separando il difetto osservato—conicità, lobatura, vibrazioni, deriva dimensionale o danneggiamento locale—dalle possibili cause, quindi verificare il percorso del pezzo, le condizioni della mola, il comportamento della mola di regolazione, il supporto della lama, l'allineamento e l'erogazione del refrigerante in un ordine controllato. Questa guida alla risoluzione dei problemi fornisce una sequenza sintomo-verifica per ingegneri e acquirenti che esaminano un problema di processo, senza prescrivere impostazioni della macchina che dipendono dalla specifica rettificatrice, mola, materiale e procedura.
Mappare il difetto prima di modificare l'allestimento
Registrare cosa è cambiato e dove si manifesta. Una tendenza del diametro lungo il pezzo, un motivo ripetuto lungo la sua circonferenza, un segno periodico sulla superficie e uno spostamento improvviso della dimensione sono osservazioni diverse. Annotare se il problema è presente sul primo pezzo, si sviluppa durante la lavorazione o compare solo dopo un cambio di allestimento o di ravvivatura. Se i pezzi sono alberi, misurare in posizioni assiali e orientamenti costanti in modo che una tendenza di processo non venga confusa con una variazione della posizione di misura.
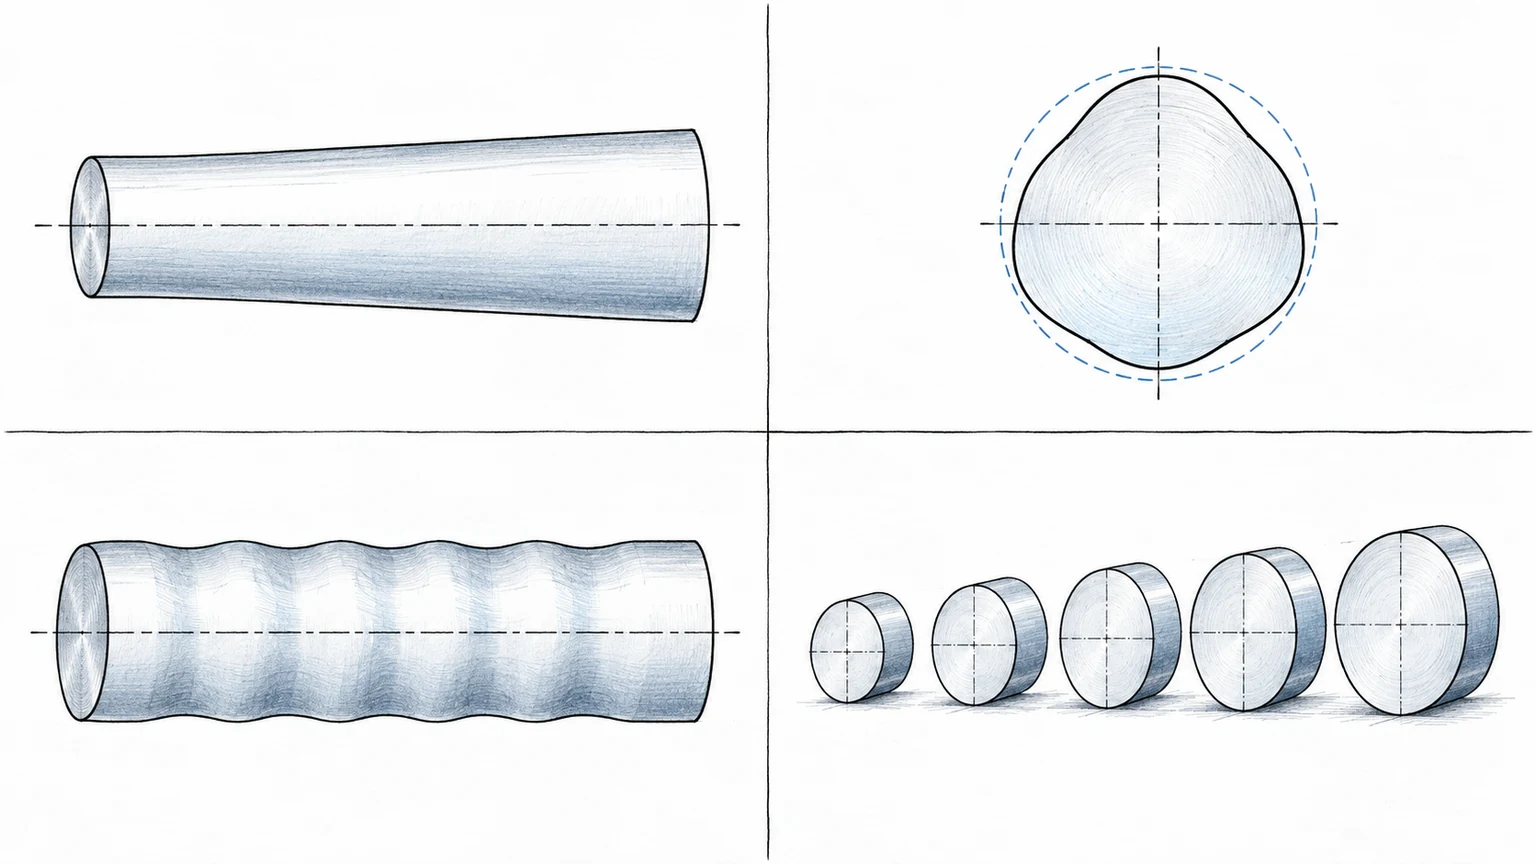
Conservare inoltre le condizioni attorno al sintomo: materiale del pezzo e condizione del grezzo, lotto, identificazione della mola e cronologia recente delle ravvivature, stato della mola di regolazione, condizione della lama di appoggio, erogazione del refrigerante e metodo di misura. Non si tratta di un obbligo di registrare ogni parametro della macchina. È un modo per evitare di modificare diverse variabili prima che la causa sia compresa. La guida al processo di rettifica di precisione fornisce un contesto di processo più ampio; la panoramica sulla rettifica senza centri spiega l'operazione e i limiti applicativi comuni.
Prima di risolvere i problemi, confermare che la misura stessa sia ripetibile. Verificare l'idoneità dello strumento, la pulizia del pezzo, la stabilizzazione della temperatura ove pertinente, la forza di contatto e il datum o supporto utilizzato. Se un secondo operatore o un metodo indipendente ottiene un risultato sostanzialmente diverso, risolvere prima il sistema di misura anziché regolare la rettificatrice per inseguire dati incerti.
Utilizzare una matrice sintomo-verifica
La matrice dà priorità ai controlli che aiutano a circoscrivere il problema. Non è deliberatamente una ricetta di parametri: la progettazione della macchina, la specifica della mola, il materiale e la geometria del pezzo influenzano la regolazione corretta. Modificare un fattore controllato alla volta e documentare il risultato.
| Sintomo osservato | Primi controlli | Domande di approfondimento | Non dare per scontato |
|---|---|---|---|
| Conicità o differenza di dimensione da un'estremità all'altra | Verificare i punti di misurazione; riesaminare il supporto del pezzo, l'allineamento e le condizioni di contatto | La tendenza si ripete su più pezzi e dopo una verifica di setup confermata? | Che una singola regolazione della mola sia sempre la causa o il rimedio |
| Forma lobata o fuori rotondità | Controllare la stabilità del supporto, il comportamento di rotazione del pezzo, le condizioni della mola e il metodo di misurazione | Lo schema è ripetibile per posizione angolare ed è coerente con la configurazione dello strumento? | Che le sole misurazioni del diametro descrivano la rotondità |
| Segni di chatter, spirali o finitura periodica | Ispezionare le condizioni della mola e della mola regolatrice, la storia della ravvivatura, il supporto e le vibrazioni della macchina | La spaziatura dei segni è correlata all'avanzamento o alla rotazione del pezzo, ed è iniziata dopo un cambio di setup? | Che la lucidatura o un avanzamento più lento elimineranno la causa sottostante |
| La dimensione deriva durante una lavorazione | Confermare la ripetibilità della misurazione; rivedere la ravvivatura, l'usura della mola, lo stato termico e la variazione del sovrametallo | La deriva è graduale, a gradini o correlata a un evento specifico? | Che il solo obiettivo nominale identifichi la correzione |
| Bruciatura, intasamento o danneggiamento localizzato della superficie | Isolare i pezzi sospetti; rivedere l'erogazione del refrigerante, le condizioni della mola, il contatto e la variazione del materiale | Quale metodo di ispezione definito stabilirà la disposizione? | Che una superficie dall'aspetto pulito dimostri l'assenza di effetti termici |
Utilizzare la tabella per scegliere l'osservazione successiva, non per autorizzare una regolazione non verificata. Se compaiono più sintomi contemporaneamente, registrarli separatamente; ad esempio, una conicità unita a un segno a spirale può indicare che è attivo più di un meccanismo. Quando il problema influisce sull'accoppiamento, su superfici sensibili alla fatica o su una caratteristica controllata dal cliente, sospendere il rilascio della quantità sospetta finché non viene concordata la decisione di accettazione.
Correggere la geometria di contatto e la sequenza del processo
La rettifica senza centri dipende dal fatto che il pezzo sia supportato e guidato tra la mola da rettifica e la mola regolatrice. La lama di appoggio, le condizioni delle mole, la geometria del pezzo e l'allineamento del setup contribuiscono tutti a come il pezzo ruota e avanza. Una piccola differenza di setup può quindi manifestarsi come un problema di forma o finitura, ma la correzione giusta dipende dal sintomo effettivo e dalla configurazione della macchina.
Rivedere il percorso del pezzo dall'ingresso all'uscita: il pezzo è supportato in modo costante, la condizione di contatto è stabile e la caratteristica è presentata come previsto? Controllare la faccia della mola e le condizioni di ravvivatura, la superficie regolatrice e la lama per usura, danneggiamento, contaminazione o un punto di contatto non idoneo. Confermare che il refrigerante raggiunga la zona di lavoro e che trucioli o detriti non interferiscano. Questi controlli stabiliscono le prove prima che qualcuno modifichi i valori operativi.
Poi isolare il fattore probabile. Se un evento di ravvivatura ha preceduto il difetto, confrontare un pezzo di controllo prima e dopo una condizione di ravvivatura verificata. Se il sintomo varia con il sovrametallo del pezzo, ispezionare la dimensione in ingresso e la coerenza del materiale. Se il sintomo è periodico, confrontare il pattern con la rotazione del pezzo e il comportamento dell'avanzamento. L'obiettivo è verificare un'ipotesi di causa-effetto con una modifica limitata, non accumulare regolazioni finché il pezzo non passa per caso.
Definire un controllo di riavvio per il lotto interessato
Una volta selezionata una correzione, definire cosa dimostra che il processo è tornato sotto controllo. Identificare un pezzo rappresentativo di prima lavorazione, le dimensioni o le caratteristiche di forma da ispezionare, le posizioni di misurazione e la quantità richiesta prima di riprendere la produzione. Per i problemi superficiali, specificare il metodo di ispezione e la regola di disposizione anziché affidarsi a un controllo visivo informale.
Mantenere i pezzi sospetti tracciabili rispetto all'intervallo temporale e allo stato di setup. Documentare il sintomo osservato, i controlli eseguiti, l'azione di regolazione o manutenzione, i risultati della verifica e la decisione di rilascio. Se lo stesso guasto si ripresenta, il record aiuta a distinguere una correzione inefficace da una nuova causa come l'intasamento della mola, la variazione del materiale o la deriva della misurazione.
Quando si richiede supporto esterno per la rettifica, includere il disegno del pezzo, il materiale e la condizione, il sovrametallo, i requisiti critici di dimensione/forma/finitura, la quantità e eventuali criteri di ispezione speciali. Chiedere al fornitore di identificare le ipotesi e confermare quali record di verifica sono inclusi. Una RFQ chiara riduce l'ambiguità senza pretendere che un generico diagramma di troubleshooting possa sostituire la qualificazione del processo.
Domande frequenti sulla risoluzione dei problemi nella rettifica senza centri
Cosa va verificato per primo quando i pezzi rettificati senza centri escono fuori misura?
Per prima cosa verificare il metodo e le posizioni di misurazione, poi stabilire se la variazione è graduale, improvvisa o legata a un evento di setup noto. Rivedere le condizioni della mola, la cronologia delle ravvivature, il supporto del pezzo e la variazione del materiale prima di modificare un parametro.
Una sola regolazione può correggere insieme conicità, lobatura e chatter?
Non in modo affidabile. Questi sintomi possono avere cause diverse. Registrare e indagare ogni difetto osservabile, poi modificare un fattore controllato alla volta in modo da poterne valutare l'effetto.
I pezzi sospetti devono essere lucidati e rimisurati?
Solo se la disposizione ingegneristica consente l'asportazione di materiale e il piano di accettazione definisce la rilavorazione. La lucidatura può modificare le dimensioni o nascondere le prove senza correggere la causa del processo.
Quando deve fermarsi la produzione?
Contenere la quantità interessata quando una dimensione critica, la forma, l'integrità superficiale o un requisito del cliente possono essere fuori controllo. Riprendere solo dopo un controllo di verifica definito e una disposizione autorizzata.