
Spitzenloses Schleifen kann eine gleichmäßige zylindrische Oberfläche erzeugen, doch eine Änderung von Durchmesser, Rundheit oder Oberflächengüte kann von mehreren verschiedenen Stellen des Aufbaus herrühren. Eine Schleifscheibe auszutauschen oder den Vorschub sofort zu ändern, ist ein schlechter erster Schritt, wenn das Symptom nicht definiert wurde. Beginnen Sie damit, den beobachteten Defekt – Konizität, Lappung, Rattern, Maßdrift oder lokale Schäden – von den möglichen Ursachen zu trennen, und prüfen Sie dann den Werkstückweg, den Zustand der Schleifscheibe, das Verhalten der Regelscheibe, die Auflage der Stützschiene, die Ausrichtung und die Kühlmittelzufuhr in einer kontrollierten Reihenfolge. Dieser Leitfaden zur Fehlerbehebung bietet Ingenieuren und Einkäufern, die ein Prozessproblem prüfen, eine Abfolge von Symptom zu Prüfschritt, ohne Maschineneinstellungen vorzugeben, die von der jeweiligen Schleifmaschine, Schleifscheibe, dem Material und dem Verfahren abhängen.
Den Defekt erfassen, bevor der Aufbau geändert wird
Festhalten, was sich geändert hat und wo es auftritt. Ein Durchmessertrend entlang des Teils, ein wiederkehrendes Muster um dessen Umfang, eine periodische Oberflächenmarkierung und eine plötzliche Maßverschiebung sind unterschiedliche Beobachtungen. Vermerken Sie, ob das Problem beim ersten Werkstück vorliegt, sich während des Laufs entwickelt oder erst nach einem Aufbau- oder Abrichtwechsel auftritt. Handelt es sich bei den Teilen um Wellen, messen Sie an gleichbleibenden axialen Positionen und Ausrichtungen, damit ein Prozesstrend nicht mit einer Änderung der Messposition verwechselt wird.
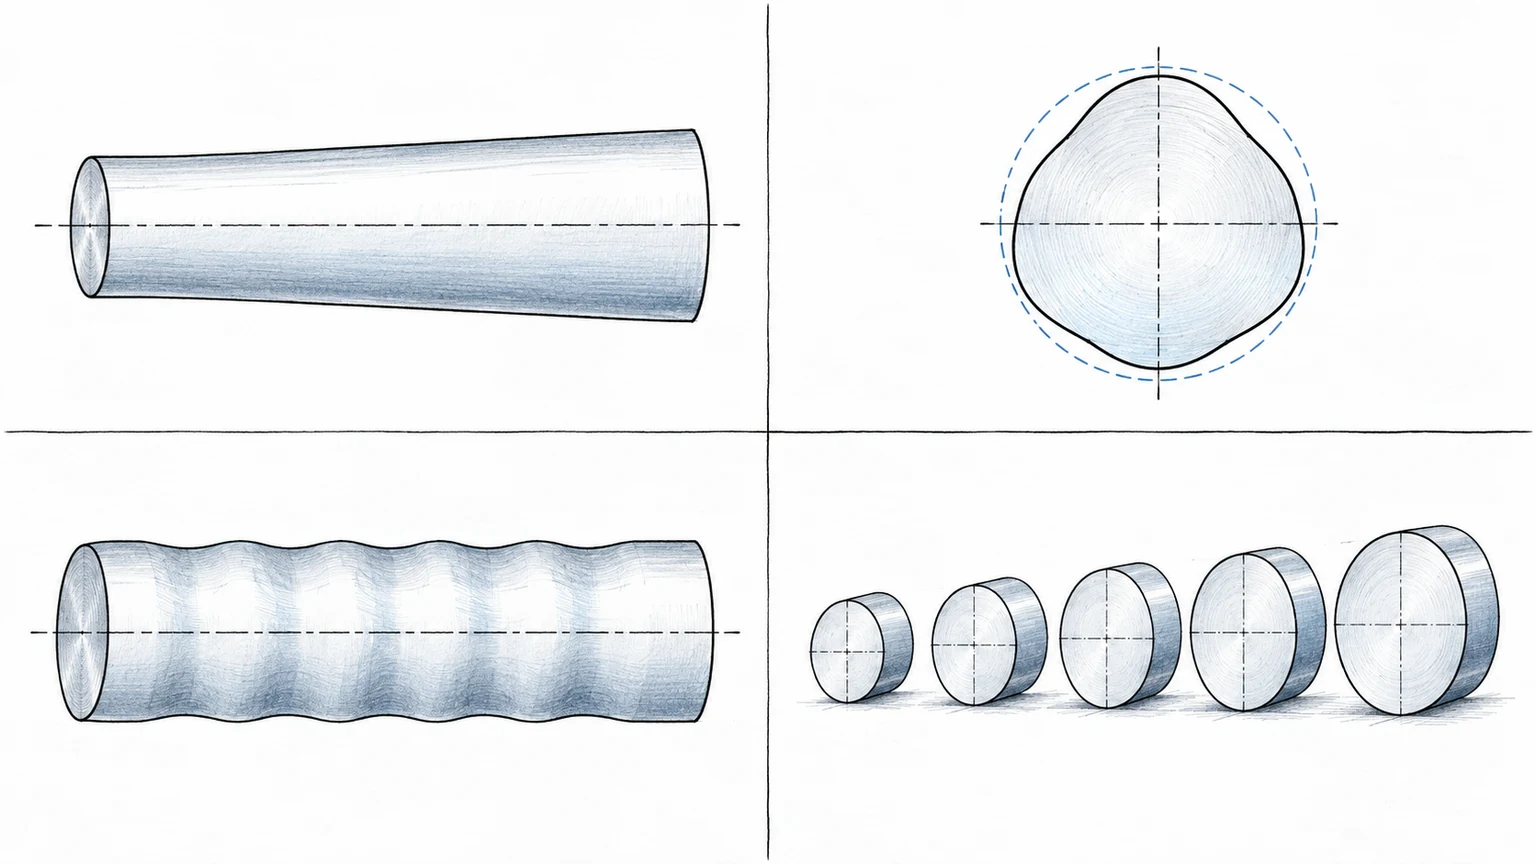
Bewahren Sie außerdem die Bedingungen rund um das Symptom: Werkstückmaterial und Rohteilzustand, Charge, Identifikation der Schleifscheibe und jüngste Abrichthistorie, Zustand der Regelscheibe, Zustand der Stützschiene, Kühlmittelzufuhr und die Messmethode. Dies ist keine Aufforderung, jeden Maschinenparameter zu erfassen. Es ist ein Weg, um zu vermeiden, mehrere Variablen zu ändern, bevor die Ursache verstanden ist. Die Leitfaden zum Präzisionsschleifprozess bietet einen breiteren Prozesskontext; die Übersicht zum spitzenlosen Schleifen erläutert die Arbeitsweise und übliche Anwendungsgrenzen.
Bestätigen Sie vor der Fehlerbehebung, dass die Messung selbst wiederholbar ist. Prüfen Sie die Eignung des Messgeräts, die Sauberkeit des Teils, die Temperaturstabilisierung, sofern relevant, die Kontaktkraft und das verwendete Bezugselement oder die Auflage. Erhält ein zweiter Bediener oder eine unabhängige Methode ein wesentlich abweichendes Ergebnis, klären Sie zuerst das Messsystem, anstatt die Schleifmaschine zu verstellen, um unsicheren Daten nachzujagen.
Eine Matrix von Symptom zu Prüfschritt verwenden
Die Matrix priorisiert Prüfungen, die helfen, das Problem einzugrenzen. Sie ist bewusst kein Parameterrezept: Maschinenkonstruktion, Schleifscheibenspezifikation, Material und Werkstückgeometrie beeinflussen die korrekte Einstellung. Ändern Sie jeweils nur einen kontrollierten Faktor und dokumentieren Sie das Ergebnis.
| Beobachtetes Symptom | Erste Prüfungen | Folgefragen | Nicht annehmen |
|---|---|---|---|
| Konizität oder Durchmesserunterschied zwischen den Enden | Messstellen überprüfen; Werkstückauflage, Ausrichtung und Kontaktbedingungen prüfen | Wiederholt sich der Trend über mehrere Teile und nach einer verifizierten Einrichtungsprüfung? | Dass eine einzelne Scheibenanpassung immer die Ursache oder das Mittel ist |
| Lappung oder Unrundheit der Form | Stabilität der Auflage, Rotationsverhalten des Werkstücks, Scheibenzustand und Messmethode prüfen | Ist das Muster nach Winkelposition reproduzierbar und stimmt es mit dem Messgeräteaufbau überein? | Dass Durchmessermessungen allein die Rundheit beschreiben |
| Rattermarken, spiralförmige oder periodische Oberflächenmarken | Zustand der Schleifscheibe und der Regelscheibe, Abrichtverlauf, Auflage und Maschinenvibration prüfen | Steht der Markenabstand in Bezug zum Werkstückvorschub oder zur Rotation, und trat er nach einer Einrichtungsänderung auf? | Dass Polieren oder langsamerer Vorschub die zugrunde liegende Ursache beseitigt |
| Maßdrift während eines Laufs | Messwiederholbarkeit bestätigen; Abrichten, Scheibenverschleiß, thermischen Zustand und Rohteilvarianz prüfen | Ist die Drift allmählich, sprunghaft oder mit einem bestimmten Ereignis korreliert? | Dass allein das Nennziel die Korrektur bestimmt |
| Brandstellen, Zusetzen oder lokalisierte Oberflächenschäden | Verdächtige Teile zurückhalten; Kühlmittelzufuhr, Scheibenzustand, Kontakt und Materialvarianz prüfen | Welche definierte Prüfmethode legt die Entscheidung über den weiteren Umgang fest? | Dass eine sauber wirkende Oberfläche keinen thermischen Einfluss beweist |
Nutzen Sie die Tabelle, um die nächste Beobachtung auszuwählen, nicht um eine ungeprüfte Anpassung zu genehmigen. Treten mehrere Symptome gleichzeitig auf, erfassen Sie jedes separat; ein Konus zusammen mit einer Spiralspur kann beispielsweise darauf hindeuten, dass mehr als ein Mechanismus wirksam ist. Wenn das Problem die Passung, ermüdungsempfindliche Oberflächen oder ein kundenkontrolliertes Merkmal betrifft, stoppen Sie die Freigabe der verdächtigen Menge, bis die Abnahmeentscheidung vereinbart ist.
Kontaktgeometrie und Prozessfolge korrigieren
Das spitzenlose Schleifen setzt voraus, dass das Werkstück zwischen Schleif- und Regelscheibe abgestützt und geführt wird. Die Auflageklinge, die Scheibenzustände, die Werkstückgeometrie und die Ausrichtungsgenauigkeit des Setups tragen alle dazu bei, wie sich das Teil dreht und bewegt. Ein kleiner Setup-Unterschied kann sich daher als Form- oder Oberflächenproblem zeigen, doch die richtige Korrektur hängt vom tatsächlichen Symptom und der Maschinenkonfiguration ab.
Prüfen Sie den Werkstückweg vom Eintritt bis zum Austritt: Wird das Teil durchgängig abgestützt, ist die Kontaktbedingung stabil und wird das Merkmal wie vorgesehen dargeboten? Prüfen Sie die Scheibenstirnfläche und den Abrichtzustand, die Regelfläche und die Klinge auf Verschleiß, Beschädigung, Verunreinigung oder eine ungeeignete Kontaktstelle. Bestätigen Sie, dass Kühlmittel die Arbeitszone erreicht und dass Späne oder Rückstände nicht stören. Diese Prüfungen schaffen Nachweise, bevor jemand Betriebswerte ändert.
Isolieren Sie dann den wahrscheinlichen Faktor. Wenn ein Abrichtereignis dem Fehler vorausging, vergleichen Sie ein kontrolliertes Teil vor und nach einem verifizierten Abrichtzustand. Wenn das Symptom mit dem Werkstückaufmaß variiert, prüfen Sie die Eingangsgröße und die Materialkonsistenz. Wenn das Symptom periodisch ist, vergleichen Sie das Muster mit der Werkstückdrehung und dem Vorschubverhalten. Ziel ist es, eine Ursache-Wirkungs-Hypothese mit einer begrenzten Änderung zu prüfen, nicht Anpassungen zu stapeln, bis das Teil zufällig besteht.
Eine Neustartprüfung für die betroffene Charge festlegen
Sobald eine Korrektur ausgewählt ist, definieren Sie, was beweist, dass der Prozess wieder unter Kontrolle ist. Bestimmen Sie ein repräsentatives Erstmusterteil, die zu prüfenden Maße oder Formmerkmale, die Messstellen und die erforderliche Menge, bevor die Produktion wieder aufgenommen wird. Bei Oberflächenbelangen geben Sie die Prüfmethode und die Entscheidungsregel an, statt sich auf eine informelle Sichtprüfung zu verlassen.
Halten Sie die verdächtigen Teile nachvollziehbar zum Zeitfenster und zum Setup-Zustand. Dokumentieren Sie das beobachtete Symptom, die durchgeführten Prüfungen, die Anpassungs- oder Instandhaltungsmaßnahme, die Verifikationsergebnisse und die Freigabeentscheidung. Tritt derselbe Fehler erneut auf, hilft der Nachweis, eine unwirksame Korrektur von einer neuen Ursache wie Scheibenzusetzen, Materialvarianz oder Messdrift zu unterscheiden.
Wenn Sie externen Schleif-Support anfordern, fügen Sie die Teilezeichnung, Material und Zustand, Aufmaß, kritische Anforderungen an Maß/Form/Oberfläche, Menge und etwaige besondere Prüfkriterien bei. Bitten Sie den Lieferanten, Annahmen zu benennen und zu bestätigen, welche Verifikationsnachweise enthalten sind. Eine klare Anfrage reduziert Unklarheiten, ohne vorzugeben, dass eine allgemeine Fehlersuchtabelle die Prozessqualifizierung ersetzen kann.
FAQs zur Fehlerbehebung beim spitzenlosen Schleifen
Was sollte zuerst geprüft werden, wenn spanlos geschliffene Teile Maßabweichungen aufweisen?
Zuerst die Messmethode und die Messstellen verifizieren, dann feststellen, ob die Veränderung allmählich, plötzlich oder mit einem bekannten Einrichtereignis verbunden ist. Schleifscheibenzustand, Abrichtverlauf, Werkstückauflage und Materialschwankungen prüfen, bevor ein Parameter geändert wird.
Kann eine einzige Anpassung Konizität, Welligkeit und Rattern gleichzeitig beheben?
Nicht zuverlässig. Diese Symptome können unterschiedliche Ursachen haben. Jeden beobachtbaren Fehler erfassen und untersuchen, dann jeweils einen kontrollierten Faktor ändern, damit die Wirkung bewertet werden kann.
Sollten verdächtige Teile poliert und nachgemessen werden?
Nur wenn die technische Freigabe Materialabtrag zulässt und der Abnahmeplan die Nacharbeit definiert. Polieren kann Maße verändern oder Hinweise verbergen, ohne die Prozessursache zu beheben.
Wann sollte die Produktion gestoppt werden?
Die betroffene Menge sperren, wenn ein kritisches Maß, eine Form, die Oberflächenintegrität oder eine Kundenanforderung außer Kontrolle geraten sein könnte. Erst nach einer definierten Verifizierungsprüfung und einer autorisierten Freigabe wieder aufnehmen.