
Бесцентровое шлифование может обеспечивать стабильную цилиндрическую поверхность, однако изменение диаметра, круглости или шероховатости может происходить из-за нескольких различных элементов настройки. Замена круга или немедленное изменение подачи — плохой первый шаг, когда симптом ещё не определён. Начните с отделения наблюдаемого дефекта — конусности, огранки, вибрации, дрейфа размера или локального повреждения — от возможных причин, затем проверьте траекторию заготовки, состояние круга, поведение ведущего круга, опору ножа, выравнивание и подачу СОЖ в контролируемом порядке. Это руководство по устранению неполадок предлагает последовательность «симптом — проверка» для инженеров и закупщиков, рассматривающих проблему процесса, не предписывая настроек станка, которые зависят от конкретного шлифовального станка, круга, материала и процедуры.
Определите дефект до изменения настройки
Записывайте, что изменилось и где это проявляется. Тенденция диаметра вдоль детали, повторяющийся рисунок по её окружности, периодическая отметка на поверхности и внезапное изменение размера — это разные наблюдения. Отметьте, присутствует ли проблема на первой детали, развивается ли она в ходе работы или появляется только после изменения настройки или правки. Если детали являются валами, измеряйте в согласованных осевых положениях и ориентациях, чтобы тенденцию процесса не спутать с изменением места измерения.
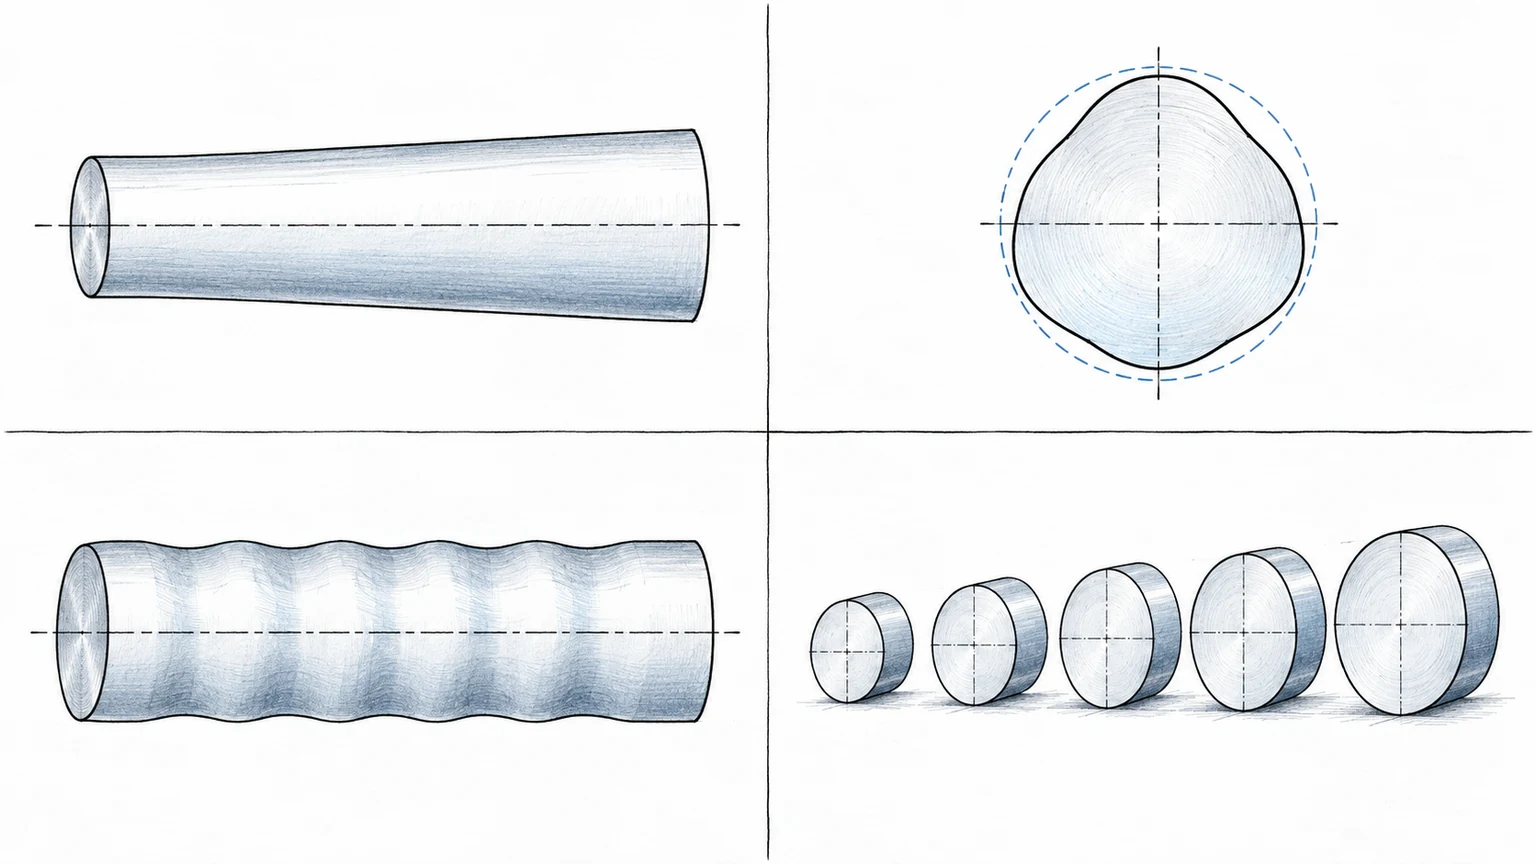
Также сохраняйте условия, окружающие симптом: материал заготовки и состояние припуска, партию, идентификацию круга и недавнюю историю правки, состояние ведущего круга, состояние опорного ножа, подачу СОЖ и метод измерения. Это не требование записывать каждый параметр станка. Это способ избежать изменения нескольких переменных до того, как причина понята. Руководство по процессу точного шлифования обеспечивает более широкий контекст процесса; обзор бесцентрового шлифования объясняет операцию и общие границы применения.
Перед устранением неполадок убедитесь, что само измерение воспроизводимо. Проверьте пригодность инструмента, чистоту детали, стабилизацию температуры, где это уместно, контактное усилие и используемую базу или опору. Если второй оператор или независимый метод получает существенно иной результат, сначала устраните проблему измерительной системы, а не регулируйте станок, гонясь за недостоверными данными.
Используйте матрицу «симптом — проверка»
Матрица расставляет приоритеты проверок, помогающих сузить проблему. Она намеренно не является рецептом параметров: конструкция станка, спецификация круга, материал и геометрия заготовки влияют на правильную регулировку. Изменяйте один контролируемый фактор за раз и документируйте результат.
| Наблюдаемый симптом | Первичные проверки | Уточняющие вопросы | Не делайте предположений |
|---|---|---|---|
| Разница размеров по конусности или от конца к концу | Проверьте места измерений; проверьте опоры заготовки, выравнивание и условия контакта | Повторяется ли тенденция на разных деталях и после проверенной настройки? | Что единственная корректировка шлифовального круга всегда является причиной или решением |
| Огранка или некруглая форма | Проверьте устойчивость опор, поведение заготовки при вращении, состояние круга и метод измерений | Повторяется ли картина по угловому положению и согласуется ли она с настройкой измерительного прибора? | Что одни лишь измерения диаметра описывают круглость |
| Следы вибрации, спиральные или периодические следы обработки | Проверьте состояние шлифовального и ведущего кругов, историю правки, опоры и вибрацию станка | Связан ли шаг следов с перемещением или вращением заготовки и появились ли они после изменения настройки? | Что полировка или более медленная подача устранят первопричину |
| Дрейф размера в течение прогона | Подтвердите повторяемость измерений; проверьте правку, износ круга, тепловое состояние и колебания припуска | Дрейф постепенный, ступенчатый или связан с конкретным событием? | Что только номинальная цель определяет коррекцию |
| Прижог, засаливание или локальное повреждение поверхности | Изолируйте подозрительные детали; проверьте подачу СОЖ, состояние круга, контакт и колебания материала | Какой установленный метод контроля определит решение по деталям? | Что чистая на вид поверхность доказывает отсутствие термического воздействия |
Используйте таблицу для выбора следующего наблюдения, а не для санкционирования непроверенной корректировки. Если одновременно проявляется более одного симптома, фиксируйте каждый отдельно; например, конусность вместе со спиральным следом может указывать на то, что действует более одного механизма. Когда проблема влияет на посадку, поверхности, чувствительные к усталости, или на характеристику, контролируемую заказчиком, приостановите выпуск подозрительного количества до согласования решения о приёмке.
Скорректируйте геометрию контакта и последовательность процесса
Бесцентровое шлифование зависит от того, поддерживается и направляется ли заготовка между шлифовальным и ведущим кругами. Опорный нож, состояние кругов, геометрия заготовки и выравнивание при наладке — всё это влияет на то, как деталь вращается и перемещается. Поэтому небольшое отличие в наладке может проявиться как проблема формы или отделки, но правильная корректировка зависит от фактического симптома и конфигурации станка.
Проверьте путь заготовки от входа до выхода: поддерживается ли деталь постоянно, стабильно ли состояние контакта и подаётся ли элемент как задумано? Проверьте рабочую поверхность круга и состояние правки, ведущую поверхность и нож на износ, повреждения, загрязнение или неподходящую точку контакта. Убедитесь, что СОЖ достигает рабочей зоны и что стружка или загрязнения не мешают. Эти проверки создают доказательную базу до того, как кто-либо изменит рабочие параметры.
Затем изолируйте вероятный фактор. Если дефекту предшествовала правка, сравните контрольную деталь до и после проверенного состояния правки. Если симптом меняется в зависимости от припуска заготовки, проверьте входной размер и однородность материала. Если симптом периодический, сравните картину с вращением заготовки и поведением подачи. Цель — проверить гипотезу причинно-следственной связи ограниченным изменением, а не накапливать корректировки, пока деталь случайно не пройдёт.
Определите проверку перезапуска для затронутой партии
После выбора корректировки определите, что доказывает возврат процесса под контроль. Определите представительную первую деталь, размеры или характеристики формы для контроля, места измерений и количество, необходимое до возобновления производства. Для проблем с поверхностью укажите метод контроля и правило принятия решения, а не полагайтесь на неформальную визуальную проверку.
Обеспечьте прослеживаемость подозрительных деталей к временному окну и состоянию наладки. Документируйте наблюдаемый симптом, выполненные проверки, действие по корректировке или обслуживанию, результаты проверки и решение о выпуске. Если тот же отказ повторяется, запись помогает отличить неэффективную корректировку от новой причины, такой как засаливание круга, колебания материала или дрейф измерений.
При запросе поддержки по наружному шлифованию приложите чертёж детали, материал и состояние, припуск, критические требования к размеру/форме/отделке, количество и любые особые критерии контроля. Попросите поставщика указать допущения и подтвердить, какие записи верификации включены. Чёткий запрос предложения (RFQ) снижает неопределённость, не делая вид, что универсальная таблица поиска неисправностей может заменить квалификацию процесса.
Часто задаваемые вопросы по устранению неполадок при бесцентровом шлифовании
Что следует проверить в первую очередь, когда детали после бесцентрового шлифования выходят за пределы размера?
Сначала проверьте метод и места измерения, затем установите, является ли изменение постепенным, внезапным или связанным с известным событием наладки. Перед изменением параметра проверьте состояние круга, историю правки, поддержку заготовки и вариацию материала.
Может ли одна регулировка одновременно устранить конусность, огранку и вибрацию?
Надёжно — нет. Эти симптомы могут иметь разные причины. Фиксируйте и исследуйте каждый наблюдаемый дефект, затем изменяйте один контролируемый фактор за раз, чтобы можно было оценить эффект.
Следует ли полировать подозрительные детали и повторно измерять их?
Только если инженерное решение допускает снятие материала и план приёмки определяет переделку. Полировка может изменить размеры или скрыть свидетельства, не устранив причину в процессе.
Когда следует останавливать производство?
Изолируйте затронутое количество, когда критический размер, форма, целостность поверхности или требование заказчика могут выйти из-под контроля. Возобновляйте работу только после определённой проверки верификации и санкционированного решения.