
A retificação sem centros pode produzir uma superfície cilíndrica consistente, mas uma mudança no diâmetro, na circularidade ou no acabamento pode vir de várias partes diferentes da configuração. Substituir um rebolo ou alterar o avanço imediatamente é um primeiro passo ruim quando o sintoma não foi definido. Comece separando o defeito observado — conicidade, lobulação, vibração, deriva de tamanho ou dano local — das possíveis causas, depois verifique o caminho da peça, a condição do rebolo, o comportamento do rebolo regulador, o apoio da lâmina, o alinhamento e o fornecimento de refrigerante em uma ordem controlada. Este guia de solução de problemas fornece uma sequência de sintoma para verificação para engenheiros e compradores que analisam um problema de processo, sem prescrever configurações de máquina que dependem do retificadora, rebolo, material e procedimento específicos.
Mapeie o defeito antes de alterar a configuração
Registre o que mudou e onde aparece. Uma tendência de diâmetro ao longo da peça, um padrão repetido em sua circunferência, uma marca superficial periódica e uma mudança súbita de tamanho são observações diferentes. Anote se o problema está presente na primeira peça, desenvolve-se durante a execução ou aparece apenas após uma mudança de configuração ou dressagem. Se as peças forem eixos, meça em posições axiais e orientações consistentes para que uma tendência de processo não seja confundida com uma mudança de local de medição.
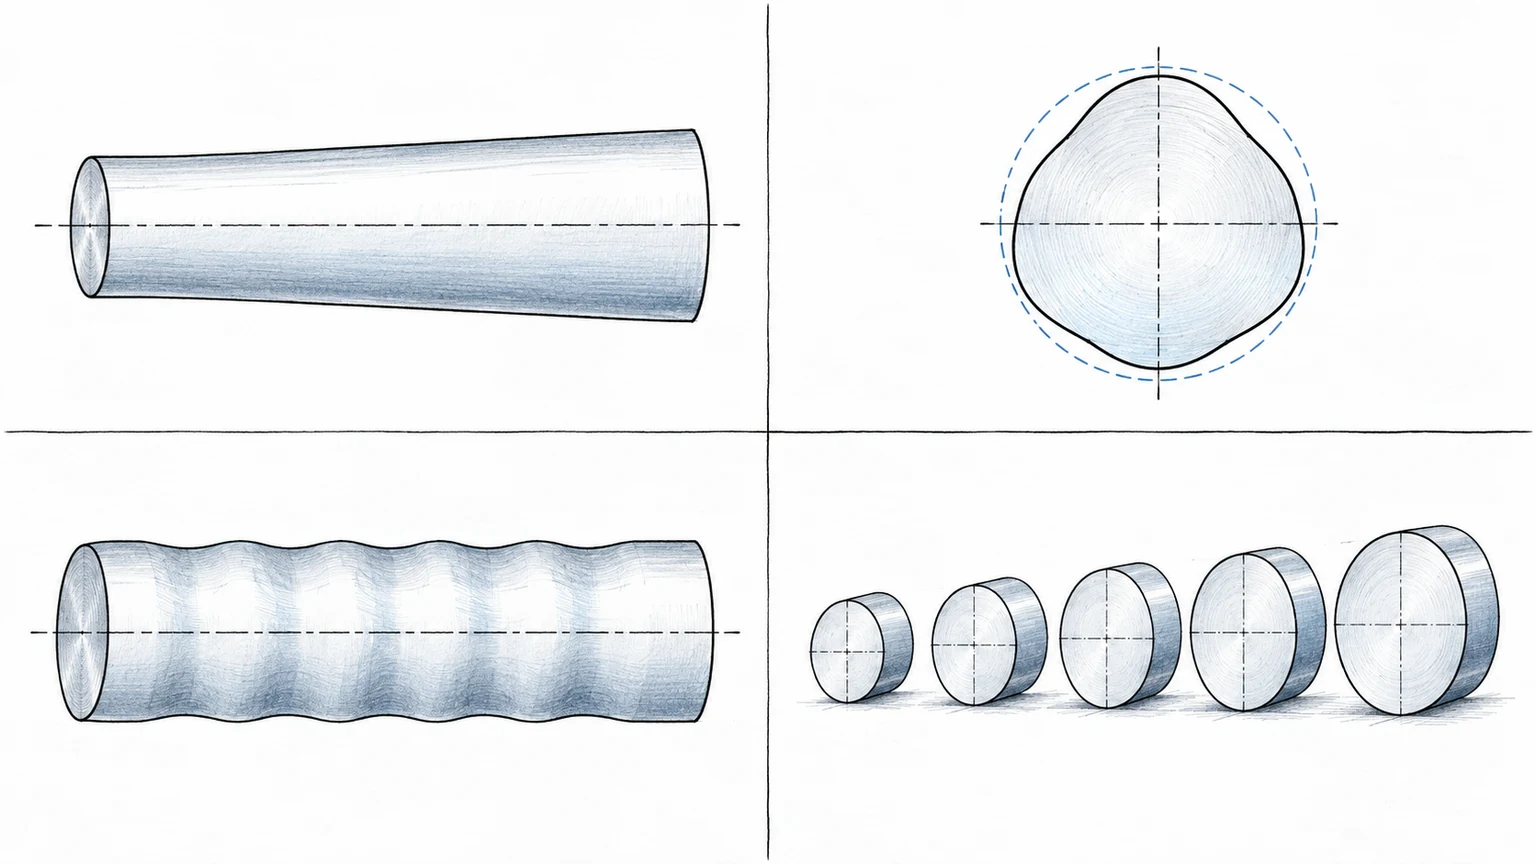
Também preserve as condições em torno do sintoma: material da peça e condição do estoque, lote, identificação do rebolo e histórico recente de dressagem, estado do rebolo regulador, condição da lâmina de apoio, fornecimento de refrigerante e o método de medição. Isso não é uma exigência de registrar todos os parâmetros da máquina. É uma forma de evitar alterar várias variáveis antes que a causa seja compreendida. O guia do processo de retificação de precisão fornece contexto mais amplo do processo; o visão geral da retificação sem centros explica a operação e os limites comuns de aplicação.
Antes de solucionar problemas, confirme que a própria medição é repetível. Verifique a adequação do instrumento, a limpeza da peça, a estabilização da temperatura quando relevante, a força de contato e o datum ou apoio utilizado. Se um segundo operador ou um método independente obtiver um resultado materialmente diferente, resolva primeiro o sistema de medição em vez de ajustar a retificadora para perseguir dados incertos.
Use uma matriz de sintoma para verificação
A matriz prioriza verificações que ajudam a restringir o problema. Ela deliberadamente não é uma receita de parâmetros: o projeto da máquina, a especificação do rebolo, o material e a geometria da peça afetam o ajuste correto. Altere um fator controlado por vez e documente o resultado.
| Sintoma observado | Primeiras verificações | Perguntas de acompanhamento | Não presuma |
|---|---|---|---|
| Diferença de tamanho cônico ou de ponta a ponta | Verifique os locais de medição; revise o suporte da peça, o alinhamento e as condições de contato | A tendência se repete entre peças e após uma verificação de configuração validada? | Que um único ajuste do rebolo é sempre a causa ou a solução |
| Ovalização ou forma fora de redondeza | Verifique a estabilidade do suporte, o comportamento de rotação da peça, a condição do rebolo e o método de medição | O padrão é repetível por posição angular e consistente com a configuração do instrumento? | Que medições de diâmetro sozinhas descrevem a redondeza |
| Marcas de vibração, espirais ou periódicas no acabamento | Inspecione a condição do rebolo e do rebolo regulador, o histórico de dressagem, o suporte e a vibração da máquina | O espaçamento das marcas está relacionado ao deslocamento ou à rotação da peça, e começou após uma mudança de configuração? | Que polimento ou avanço mais lento removerá a causa subjacente |
| Deriva de tamanho durante uma execução | Confirme a repetibilidade da medição; revise dressagem, desgaste do rebolo, estado térmico e variação do sobremetal | A deriva é gradual, em degraus ou correlacionada com um evento específico? | Que o alvo nominal sozinho identifica a correção |
| Queima, empastamento ou dano superficial localizado | Contenha as peças suspeitas; revise a entrega de refrigerante, a condição do rebolo, o contato e a variação do material | Qual método de inspeção definido estabelecerá a disposição? | Que uma superfície de aparência limpa comprova ausência de efeito térmico |
Use a tabela para escolher a próxima observação, não para autorizar um ajuste não verificado. Se mais de um sintoma aparecer junto, registre cada um separadamente; por exemplo, uma conicidade somada a uma marca espiral pode indicar que mais de um mecanismo está ativo. Quando o problema afetar o ajuste, superfícies sensíveis à fadiga ou uma característica controlada pelo cliente, suspenda a liberação da quantidade suspeita até que a decisão de aceitação seja acordada.
Corrija a geometria de contato e a sequência do processo
A retificação sem centros depende de a peça ser apoiada e guiada entre o rebolo de retificação e o rebolo regulador. A lâmina de apoio, as condições dos rebolos, a geometria da peça e o alinhamento da montagem contribuem para como a peça gira e avança. Uma pequena diferença de montagem pode, portanto, manifestar-se como um problema de forma ou acabamento, mas a correção certa depende do sintoma real e da configuração da máquina.
Revise o percurso da peça desde a entrada até a saída: a peça é apoiada de forma consistente, a condição de contato é estável e a característica é apresentada como pretendido? Verifique a face do rebolo e a condição de dressagem, a superfície reguladora e a lâmina quanto a desgaste, dano, contaminação ou ponto de contato inadequado. Confirme que o refrigerante alcança a zona de trabalho e que cavacos ou detritos não interferem. Essas verificações estabelecem evidências antes que alguém altere valores operacionais.
Em seguida, isole o fator provável. Se um evento de dressagem precedeu o defeito, compare uma peça de controle antes e depois de uma condição de dressagem verificada. Se o sintoma variar com o sobremetal da peça, inspecione o tamanho de entrada e a consistência do material. Se o sintoma for periódico, compare o padrão com a rotação da peça e o comportamento de avanço. O objetivo é testar uma hipótese de causa e efeito com uma mudança limitada, não empilhar ajustes até que a peça passe por acaso.
Defina uma verificação de reinício para o lote afetado
Uma vez selecionada uma correção, defina o que comprova que o processo voltou ao controle. Identifique uma peça representativa da primeira produção, as dimensões ou características de forma a inspecionar, os locais de medição e a quantidade necessária antes de retomar a produção. Para preocupações superficiais, especifique o método de inspeção e a regra de disposição em vez de depender de uma verificação visual informal.
Mantenha as peças suspeitas rastreáveis à janela de tempo e ao estado de montagem. Documente o sintoma observado, as verificações realizadas, a ação de ajuste ou manutenção, os resultados de verificação e a decisão de liberação. Se a mesma falha retornar, o registro ajuda a distinguir uma correção ineficaz de uma nova causa, como empastamento do rebolo, variação do material ou deriva de medição.
Ao solicitar suporte externo de retificação, inclua o desenho da peça, o material e a condição, a tolerância de sobremetal, os requisitos críticos de dimensão/forma/acabamento, a quantidade e quaisquer critérios especiais de inspeção. Peça ao fornecedor que identifique as premissas e confirme quais registros de verificação estão incluídos. Uma RFQ clara reduz a ambiguidade sem fingir que um gráfico genérico de solução de problemas pode substituir a qualificação do processo.
Perguntas frequentes sobre solução de problemas de retificação sem centros
O que deve ser verificado primeiro quando peças retificadas sem centros saem fora de medida?
Primeiro verifique o método e os locais de medição, depois estabeleça se a variação é gradual, súbita ou ligada a um evento de setup conhecido. Revise a condição do rebolo, o histórico de dressagem, o apoio da peça e a variação do material antes de alterar um parâmetro.
Um único ajuste pode corrigir conicidade, lobing e chatter ao mesmo tempo?
Não de forma confiável. Esses sintomas podem ter causas diferentes. Registre e investigue cada defeito observável, depois altere um fator controlado por vez para que o efeito possa ser avaliado.
Peças suspeitas devem ser polidas e remedidas?
Somente se a disposição de engenharia permitir remoção de material e o plano de aceitação definir o retrabalho. O polimento pode alterar dimensões ou ocultar evidências sem corrigir a causa do processo.
Quando a produção deve parar?
Contenha a quantidade afetada quando uma dimensão crítica, forma, integridade superficial ou requisito do cliente puder estar fora de controle. Retome somente após uma verificação definida e uma disposição autorizada.