
El rectificado sin centros puede producir una superficie cilíndrica consistente, pero un cambio en el diámetro, la redondez o el acabado puede provenir de varias partes diferentes de la configuración. Sustituir una muela o cambiar el avance de inmediato es un mal primer paso cuando el síntoma no se ha definido. Comience separando el defecto observado —conicidad, lobulado, vibración, deriva de tamaño o daño local— de las posibles causas, y luego verifique la trayectoria de la pieza, el estado de la muela, el comportamiento de la muela reguladora, el apoyo de la cuchilla, la alineación y el suministro de refrigerante en un orden controlado. Esta guía de solución de problemas proporciona una secuencia de síntoma a verificación para ingenieros y compradores que revisan un problema de proceso, sin prescribir ajustes de máquina que dependen del rectificadora, la muela, el material y el procedimiento específicos.
Mapee el defecto antes de cambiar la configuración
Registre qué cambió y dónde aparece. Una tendencia de diámetro a lo largo de la pieza, un patrón repetido alrededor de su circunferencia, una marca superficial periódica y un cambio repentino de tamaño son observaciones diferentes. Anote si el problema está presente en la primera pieza, se desarrolla durante la corrida o aparece solo después de un cambio de configuración o de rectificado de la muela. Si las piezas son ejes, mida en posiciones axiales y orientaciones consistentes para que una tendencia del proceso no se confunda con un cambio en la ubicación de medición.
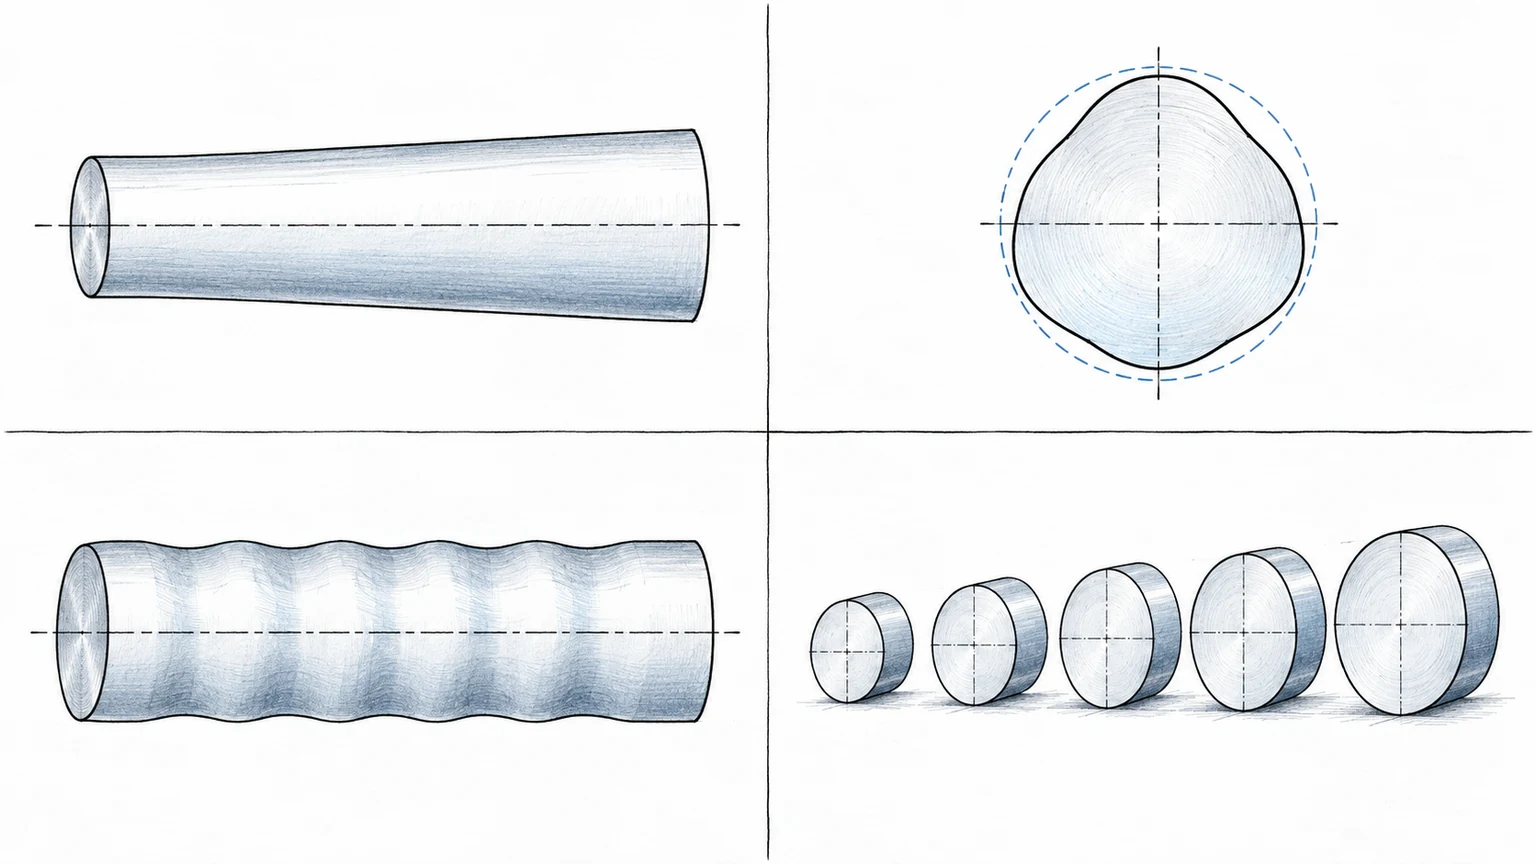
También conserve las condiciones alrededor del síntoma: material de la pieza y condición del material en bruto, lote, identificación de la muela e historial reciente de rectificado de la muela, estado de la muela reguladora, condición de la cuchilla de apoyo, suministro de refrigerante y método de medición. Esto no es una exigencia de registrar cada parámetro de la máquina. Es una forma de evitar cambiar varias variables antes de comprender la causa. La guía del proceso de rectificado de precisión proporciona un contexto de proceso más amplio; la descripción general del rectificado sin centros explica la operación y los límites de aplicación comunes.
Antes de solucionar problemas, confirme que la medición en sí sea repetible. Verifique la idoneidad del instrumento, la limpieza de la pieza, la estabilización de la temperatura cuando corresponda, la fuerza de contacto y el dato o apoyo utilizado. Si un segundo operador o un método independiente obtiene un resultado materialmente diferente, resuelva primero el sistema de medición en lugar de ajustar la rectificadora para perseguir datos inciertos.
Utilice una matriz de síntoma a verificación
La matriz prioriza las verificaciones que ayudan a acotar el problema. Deliberadamente no es una receta de parámetros: el diseño de la máquina, la especificación de la muela, el material y la geometría de la pieza afectan el ajuste correcto. Cambie un factor controlado a la vez y documente el resultado.
| Síntoma observado | Primeras comprobaciones | Preguntas de seguimiento | No dar por sentado |
|---|---|---|---|
| Diferencia de tamaño cónico o de extremo a extremo | Verificar las ubicaciones de medición; revisar el soporte de la pieza, la alineación y las condiciones de contacto | ¿Se repite la tendencia entre piezas y tras una comprobación de configuración verificada? | Que un único ajuste de la muela sea siempre la causa o la solución |
| Forma lobulada o fuera de redondez | Comprobar la estabilidad del soporte, el comportamiento de rotación de la pieza, el estado de la muela y el método de medición | ¿Es el patrón repetible según la posición angular y coherente con la configuración del instrumento? | Que las mediciones de diámetro por sí solas describan la redondez |
| Marcas de vibración, espirales o de acabado periódicas | Inspeccionar el estado de la muela y de la muela reguladora, el historial de rectificado, el soporte y la vibración de la máquina | ¿La separación de las marcas se relaciona con el recorrido o la rotación de la pieza, y comenzó tras un cambio de configuración? | Que el pulido o un avance más lento eliminarán la causa subyacente |
| Deriva de tamaño durante una corrida | Confirmar la repetibilidad de la medición; revisar el rectificado, el desgaste de la muela, el estado térmico y la variación del material | ¿La deriva es gradual, escalonada o está correlacionada con un evento específico? | Que el objetivo nominal por sí solo identifica la corrección |
| Quemadura, carga o daño superficial localizado | Contener las piezas sospechosas; revisar el suministro de refrigerante, el estado de la muela, el contacto y la variación del material | ¿Qué método de inspección definido establecerá la disposición? | Que una superficie de aspecto limpio demuestra que no hay efecto térmico |
Usar la tabla para elegir la siguiente observación, no para autorizar un ajuste no verificado. Si aparece más de un síntoma a la vez, registrar cada uno por separado; por ejemplo, una conicidad junto con una marca en espiral puede indicar que hay más de un mecanismo activo. Cuando el problema afecta el ajuste, superficies sensibles a la fatiga o una característica controlada por el cliente, detener la liberación de la cantidad sospechosa hasta que se acuerde la decisión de aceptación.
Corregir la geometría de contacto y la secuencia del proceso
El rectificado sin centros depende de que la pieza de trabajo esté soportada y guiada entre la muela de rectificar y la muela reguladora. La cuchilla de apoyo, las condiciones de las muelas, la geometría de la pieza y la alineación del montaje contribuyen a cómo gira y avanza la pieza. Por lo tanto, una pequeña diferencia de montaje puede presentarse como un problema de forma o acabado, pero la corrección correcta depende del síntoma real y de la configuración de la máquina.
Revisar la trayectoria de la pieza de trabajo desde la entrada hasta la salida: ¿está la pieza soportada de forma consistente, es estable la condición de contacto y se presenta la característica según lo previsto? Verificar la cara de la muela y la condición del rectificado, la superficie reguladora y la cuchilla en busca de desgaste, daño, contaminación o un punto de contacto inadecuado. Confirmar que el refrigerante llega a la zona de trabajo y que las virutas o residuos no interfieren. Estas verificaciones establecen evidencia antes de que alguien cambie valores operativos.
Luego aislar el factor probable. Si un evento de rectificado precedió al defecto, comparar una pieza controlada antes y después de una condición de rectificado verificada. Si el síntoma varía con el material de la pieza de trabajo, inspeccionar la consistencia del tamaño y el material entrante. Si el síntoma es periódico, comparar el patrón con la rotación de la pieza de trabajo y el comportamiento de avance. El objetivo es probar una hipótesis de causa y efecto con un cambio limitado, no acumular ajustes hasta que la pieza pase por casualidad.
Defina una verificación de reinicio para el lote afectado
Una vez seleccionada una corrección, definir qué demuestra que el proceso vuelve a estar bajo control. Identificar una pieza representativa de primera producción, las dimensiones o características de forma a inspeccionar, las ubicaciones de medición y la cantidad requerida antes de reanudar la producción. Para inquietudes superficiales, especificar el método de inspección y la regla de disposición en lugar de depender de una verificación visual informal.
Mantener las piezas sospechosas trazables a la ventana de tiempo y al estado del montaje. Documentar el síntoma observado, las verificaciones realizadas, la acción de ajuste o mantenimiento, los resultados de verificación y la decisión de liberación. Si la misma falla reaparece, el registro ayuda a distinguir una corrección ineficaz de una nueva causa, como carga de la muela, variación del material o deriva de la medición.
Al solicitar soporte de rectificado exterior, incluya el plano de la pieza, el material y su condición, el sobreespesor de mecanizado, los requisitos críticos de tamaño/forma/acabado, la cantidad y cualquier criterio de inspección especial. Solicite al proveedor que identifique los supuestos y confirme qué registros de verificación se incluyen. Una solicitud de cotización (RFQ) clara reduce la ambigüedad sin pretender que un diagrama genérico de resolución de problemas pueda sustituir la calificación del proceso.
Preguntas frecuentes sobre solución de problemas en el rectificado sin centros
¿Qué debe verificarse primero cuando las piezas rectificadas sin centros quedan fuera de medida?
Primero verifique el método y los puntos de medición, luego determine si el cambio es gradual, repentino o está vinculado a un evento de ajuste conocido. Revise el estado de la muela, el historial de reavivado, el apoyo de la pieza y la variación del material antes de cambiar un parámetro.
¿Puede un solo ajuste corregir juntos la conicidad, el lobulado y el chatter?
No de forma fiable. Estos síntomas pueden tener causas diferentes. Registre e investigue cada defecto observable, luego cambie un factor controlado a la vez para que el efecto pueda evaluarse.
¿Deben pulirse y volverse a medir las piezas sospechosas?
Solo si la disposición de ingeniería permite la eliminación de material y el plan de aceptación define el retrabajo. El pulido puede cambiar las dimensiones u ocultar evidencia sin corregir la causa del proceso.
¿Cuándo debe detenerse la producción?
Contenga la cantidad afectada cuando una dimensión crítica, la forma, la integridad superficial o un requisito del cliente puedan estar fuera de control. Reanude solo después de una verificación definida y una disposición autorizada.