
Risposta breve: trattare un perno di articolazione come un'interfaccia di accoppiamento, non semplicemente come un albero tornito. Per un perno di articolazione di un rimorchio a ralla, il gambo, la spalla, le scanalature, la faccia di montaggio e qualsiasi elemento di fissaggio devono essere lavorati e ispezionati a partire da datum che riflettono il modo in cui il pezzo si appoggia e si impegna. Il disegno e la norma di prodotto applicabile definiscono le dimensioni effettive e i limiti di accettazione; una ricetta di lavorazione generica non può stabilire l'intercambiabilità o la sicurezza in servizio.
Questa guida si concentra sul perno di articolazione del giunto superiore utilizzato con una ralla per rimorchio commerciale. Non associa tale componente a un perno di articolazione dell'asse sterzante, a un perno di traino o ad altri perni che condividono il nome ma presentano interfacce e carichi diversi.
Definire il perno di articolazione e la sua interfaccia di riferimento
Il termine perno di articolazione è usato per più di un componente veicolare. In questo articolo indica il perno lato rimorchio che si impegna nella ralla di un trattore attraverso il giunto superiore. I perni di articolazione del sistema sterzante sono componenti a perno in un gruppo ruota; i perni di traino possono riferirsi a diverse parti di gancio o barra di trazione. Le loro funzioni, i dettagli di ritenzione, le norme e i piani di ispezione non sono intercambiabili. Un disegno dovrebbe identificare la famiglia del componente, l'interfaccia e la specifica di riferimento prima che un operatore decida come bloccarlo o misurarlo.
Per questa applicazione di rimorchio, le norme pertinenti dipendono dal design dell'accoppiamento e dalla dimensione nominale. SAE J700 riguarda i perni di accoppiamento superiori per rimorchi commerciali e semirimorchi, mentre ISO 4086 copre un perno di accoppiamento definito da 90 mm per ralla di semirimorchio e le sue caratteristiche di montaggio/intercambiabilità. Tali riferimenti non costituiscono un'approvazione generale per ogni design di perno. Confermare l'edizione della norma richiesta dal cliente, il tipo di perno specificato e le eventuali note del disegno OEM prima di preventivare o programmare.
Il compito del fornitore di lavorazioni meccaniche è realizzare le caratteristiche assegnate nel disegno del particolare e mantenere la tracciabilità rispetto al materiale e all'ambito di processo concordati. Ciò non certifica di per sé l'accoppiamento completo, la saldatura, la struttura del rimorchio o il veicolo per un carico di servizio. Mantenere l'approvazione del design, la certificazione del materiale, i registri del trattamento termico, la procedura di saldatura e la qualifica a livello di prodotto presso le parti responsabili indicate nella specifica di acquisto.
Leggere la geometria del gambo, della spalla e del montaggio come un sistema
Il gambo cilindrico è solo una parte dell'interfaccia funzionale. Il suo diametro e la sua forma sono correlati al meccanismo di bloccaggio della ralla; lo spallamento e la transizione stabiliscono dove le superfici di accoppiamento entrano in contatto; scanalature o scarichi possono fornire gioco o ritenuta; e la flangia o la faccia di montaggio posiziona il perno rispetto alla piastra dell'accoppiamento. Un particolare può soddisfare un richiamo di diametro isolato e comunque assemblarsi male se la faccia dello spallamento non è perpendicolare all'asse o se il datum di montaggio è incoerente con il datum del gambo.
Iniziare la revisione del processo identificando uno schema di datum che rispecchi l'assemblaggio. Se il disegno stabilisce l'asse del perno a partire da una caratteristica cilindrica, utilizzare tale asse per controllare la relazione dello spallamento, della faccia terminale e di eventuali dettagli concentrici. Se la faccia di montaggio è la sede primaria, definire come tale faccia viene trattenuta e come l'asse del perno viene recuperato dopo un cambio di setup. Evitare di trattare ogni superficie come una dimensione indipendente quando l'assemblaggio dipende da coassialità, perpendicolarità o una fascia di contatto controllata.
Le transizioni meritano particolare attenzione. Un raccordo dall'aspetto generoso può interferire con una gola o una superficie di appoggio di accoppiamento; uno spigolo vivo può essere vietato dal disegno o creare un punto di ispezione difficoltoso. Il disegno deve indicare il raggio, lo smusso, il sottosquadro o lo scarico richiesti ove influenzino l'accoppiamento. Non dedurre un profilo standard da una foto del prodotto né sostituire un raggio utensile conveniente senza approvazione tecnica.
Scegliere un percorso CNC in base al materiale grezzo e alle caratteristiche fornite
Le caratteristiche rotazionali come il gambo, lo spallamento, la faccia terminale e le scanalature concentriche sono naturalmente operazioni di tornitura. Una sequenza pratica può stabilire l'asse principale, sgrossare i diametri principali, lasciare materiale per l'operazione di finitura specificata e completare le superfici critiche in un setup che ne preservi la relazione. L'ordine effettivo dipende dal fatto che il fornitore riceva barra, un grezzo preformato o un'altra forma di stock approvata. Non presumere una forgiatura né affermare che forgiatura, saldatura o formatura facciano parte di un preventivo di lavorazione CNC se non sono esplicitamente inclusi.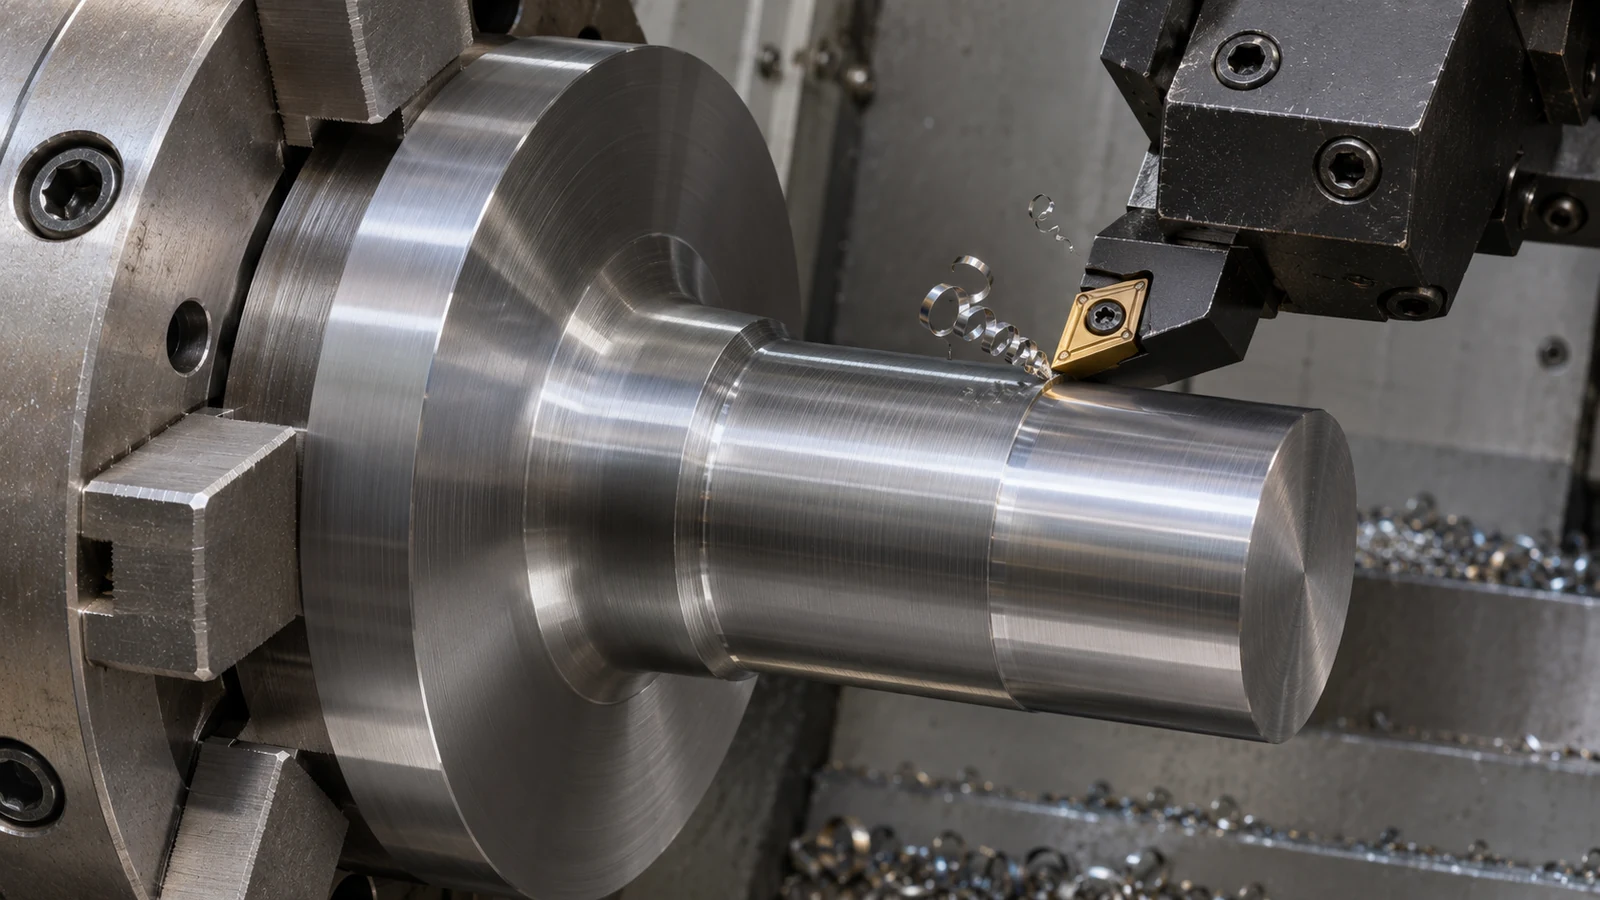
Le caratteristiche che non condividono l'asse principale—fori per bulloni, spianature, dettagli di chiavetta o fori trasversali su un particolare design—possono richiedere fresatura o foratura dopo la tornitura. La scelta tra setup separati di tornitura e fresatura e un percorso combinato di tornitura-fresatura dipende dall'accessibilità delle caratteristiche, dalla quantità, dalle attrezzature e dal rischio di trasferimento dei datum. Per una configurazione semplice tornita, rivedere l'ambito di tornitura CNC standard; dell'officina; un particolare con più caratteristiche può richiedere una revisione del processo diversa.
La strategia di setup dovrebbe ridurre la possibilità che un gambo finito venga riafferrato su una superficie meno affidabile. Ganasce morbide, una pinza adeguata, un contropunto supportato o un'attrezzatura dedicata possono essere considerati ove la geometria effettiva e la macchina lo consentano. La domanda importante non è quale attrezzatura suoni più precisa; è quali superfici di contatto posizionano il particolare senza deformarlo e consentono di tagliare le caratteristiche critiche rispetto a un asse ripetibile. Uno sbalzo lungo, tagli interrotti e una piccola area di serraggio possono cambiare la risposta.
Ove le filettature facciano parte del design, specificare la norma della filettatura, la classe, la lunghezza effettiva, il runout o lo scarico e il metodo di ispezione. La caratteristica filettata non è necessariamente uguale al gambo dell'accoppiamento e non deve essere usata come datum presunto se il disegno non lo indica. Se viene richiamata una filettatura non standard, le informazioni sulla lavorazione di filettature personalizzate del sito sono pertinenti all'ambito della filettatura, ma l'hardware di accoppiamento e il calibro di accettazione devono comunque essere definiti dal cliente.
Coordinare la condizione del materiale e il trattamento a valle
Non scegliere un grado di acciaio solo dalla parola “perno di accoppiamento”. Il materiale, la forma del prodotto, la condizione e qualsiasi requisito di trattamento termico devono provenire dal disegno o dalla specifica approvata. Diverse famiglie di perni possono utilizzare leghe e percorsi di trattamento diversi. I dati del produttore del materiale e i requisiti del proprietario del prodotto sono determinanti; un grado elencato in una pagina generica sui materiali non è una raccomandazione che sia adatto a uno specifico accoppiamento.
Il trattamento termico può modificare le dimensioni e può cambiare il modo in cui un particolare risponde alla finitura. Se il percorso concordato include un trattamento tra le operazioni di lavorazione, identificare quali superfici sono sgrossate, quali caratteristiche necessitano di sovrametallo, quali datum devono essere recuperati e quali dimensioni sono accettate dopo il processo finale. Non inserire un sovrametallo universale di stock o un valore di compensazione. Dipende dal particolare, dalla condizione del materiale, dal processo di trattamento termico, dalla geometria e dai risultati documentati precedenti.
Per un contesto sulla gamma di famiglie di acciai disponibili per la lavorazione CNC, consultare la sezione del sito panoramica dei materiali ad alta resistenza. Deve essere utilizzata solo come riferimento per la famiglia di materiali. I requisiti di servizio di un perno di articolazione, la norma e la designazione del materiale approvato hanno la precedenza su un'etichetta di categoria generica.
Ispezionare le relazioni che controllano l'impegno
L'ispezione deve seguire i datum funzionali e le note di accettazione del disegno. La misura di un diametro su una singola sezione trasversale non evidenzierà se un gambo lungo è conico, lobato o piegato. A seconda del disegno, il piano può richiedere controlli su più posizioni assiali, un metodo per valutare la rotondità o la cilindricità e un controllo del runout rispetto all'asse stabilito. Gli strumenti richiesti e il piano di campionamento devono essere concordati prima della produzione, non inventati dopo che emerge un problema di accoppiamento.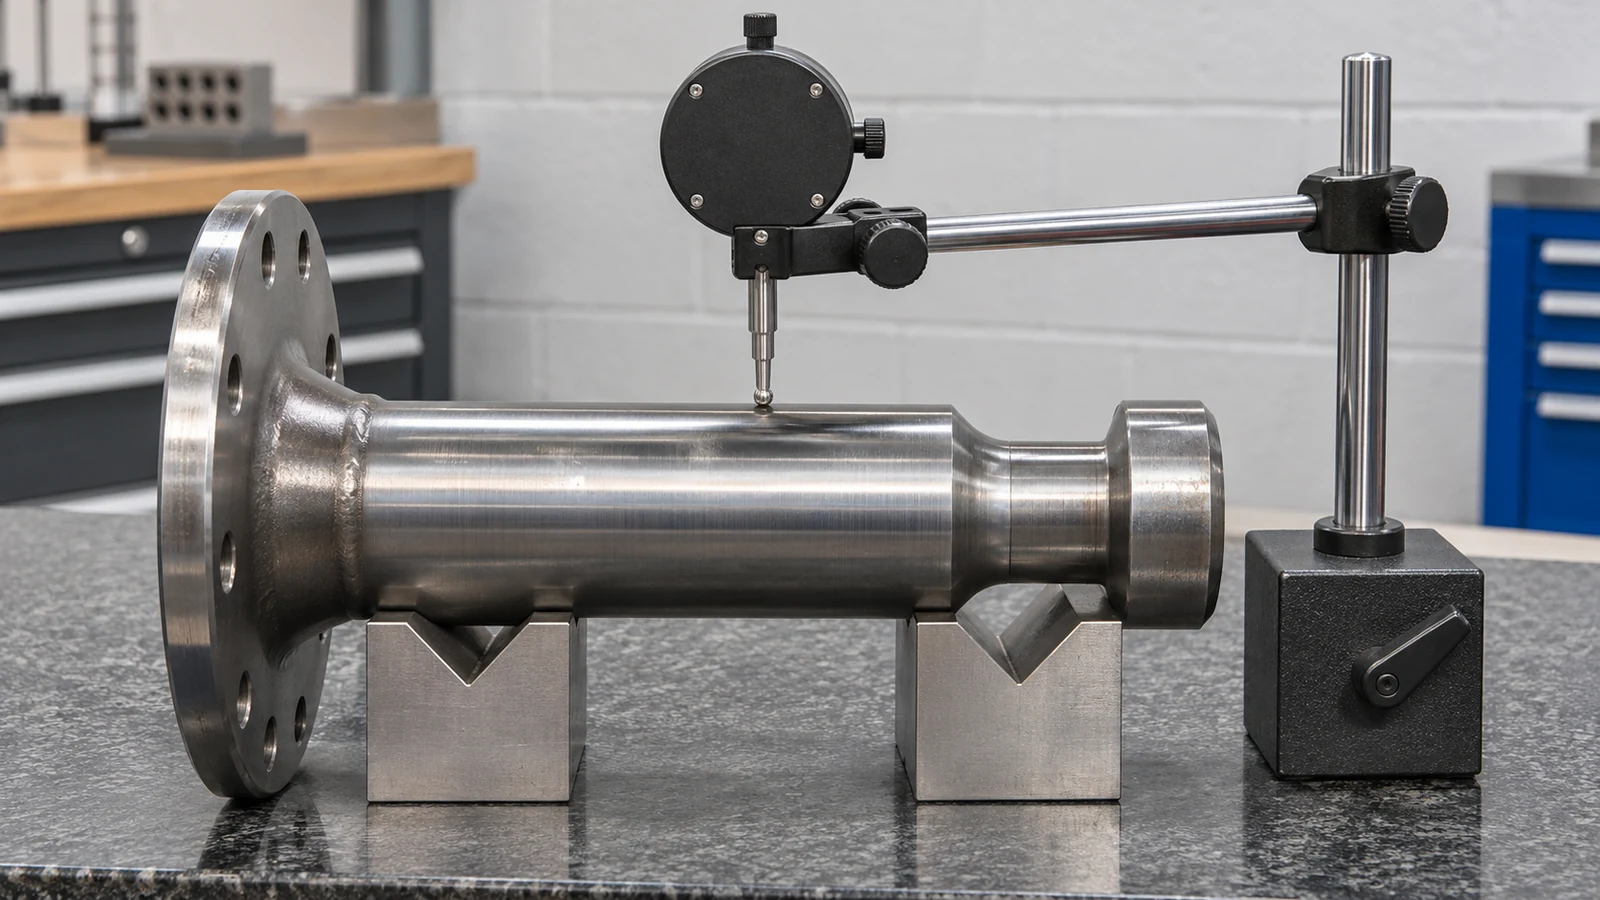
Verificare la faccia della spalla e l'interfaccia di montaggio in relazione al datum del gambo, non solo come valori isolati di planarità o spessore. Se è presente un foro di bullonatura, verificarne la posizione rispetto ai datum di progetto e confermare che le caratteristiche dei fori non compromettano il contatto di montaggio previsto. Filettature, scanalature, raccordi e smussi devono avere criteri di accettazione espliciti propri quando influenzano l'installazione o il trattenimento. Registrare il metodo di misurazione e la condizione in cui le dimensioni sono accettate, soprattutto quando il trattamento o il rivestimento seguono la lavorazione.
La finitura superficiale è analogamente funzionale. Una superficie di contatto può avere una texture o una direzione di finitura specificata, mentre un rilievo non a contatto può avere requisiti diversi. “Lucido” non è di per sé un criterio di accettazione misurabile. Utilizzare l'indicazione di texture del disegno e identificare la direzione e la posizione di misurazione se tali dettagli sono importanti. Un fornitore non deve promettere un risultato di durata o usura basandosi solo su un valore di finitura; anche le condizioni del pezzo accoppiato, la lubrificazione, l'allineamento, il carico e la manutenzione influenzano il comportamento.
Revisione illustrativa: un perno di articolazione avvitato con piastra di montaggio
Si consideri un disegno ipotetico per un gruppo perno di articolazione per quinta ruota avvitato. Il perno presenta un gambo tornito e una spalla, una faccia di montaggio e un foro di bullonatura su una piastra separata. Questo è un esempio illustrativo di pianificazione, non un lavoro per un cliente né un'affermazione su un prodotto JUCHENG testato. L'autorità di progettazione ha specificato il materiale e i requisiti di accettazione del gruppo.
La prima revisione separerebbe il datum rotazionale del perno dal datum di montaggio della piastra e chiederebbe come sono correlati nel gruppo finito. Se il perno e la piastra sono forniti come pezzi separati, l'ambito di lavorazione deve chiarire se il fornitore li lavora soltanto, li assembla anche, o riceve un gruppo saldato finito per le lavorazioni di finitura. Questi sono ambiti diversi. Un rapporto dimensionale per il perno sciolto non può sostituire la verifica della relazione del gruppo finale.
Successivamente, il team definirebbe quali superfici sono critiche dopo qualsiasi trattamento specificato e come il perno sarà posizionato per l'ispezione finale. Un percorso utile potrebbe tornire il gambo e la spalla da un riferimento stabile, quindi utilizzare un'attrezzatura controllata per le caratteristiche della piastra, seguita da un controllo finale basato sui datum. Ma quella sequenza è solo un candidato: il disegno, la forma del materiale grezzo, le attrezzature e i registri di processo determinano se è adatta. Se l'asse misurato si sposta dopo un'operazione di trattamento o giunzione, il responsabile del processo necessita di una fase di recupero approvata, non di una regolazione non documentata delle dimensioni nominali.
Questa revisione individua le lacune di comunicazione comuni prima che diventino scarti o rilavorazioni: una classe di materiale senza condizione, un foro di bullonatura senza datum, un diametro del gambo senza requisito di forma, un'indicazione di finitura senza posizione di misurazione, o una norma di accettazione la cui revisione non è identificata. Nessuna di queste può essere risolta in modo sicuro indovinando dal nome del pezzo.
Cosa includere in una richiesta di lavorazione
Per una RFQ relativa a un perno di articolazione, fornire la revisione corrente del disegno e il modello CAD, la famiglia di pezzi, la quantità, il materiale e la condizione specificati, e la norma o specifica OEM che regola l'interfaccia. Contrassegnare il gambo, la spalla, la faccia di montaggio, il foro di bullonatura, le scanalature, le filettature e qualsiasi texture superficiale critica o dettaglio dei bordi. Indicare se il materiale è fornito e se il trattamento termico, il rivestimento, la saldatura, l'assemblaggio o i registri di ispezione sono inclusi nell'ambito richiesto.
Separare le caratteristiche richieste dalle preferenze. Identificare i datum e le dimensioni che controllano l'accoppiamento; specificare la condizione in cui avviene l'accettazione finale; ed elencare i registri necessari con ogni lotto, come certificati dei materiali o rapporti dimensionali, quando richiesto contrattualmente. Se si applica un'approvazione di sicurezza o normativa, indicare l'autorità di progettazione responsabile e le prove di qualifica richieste. L'operatore CNC può valutare la producibilità e quotare l'ambito di lavorazione definito, ma non deve dedurre una certificazione di prodotto o un'approvazione a livello di veicolo dal titolo di un disegno.
Una richiesta chiara consente al fornitore di valutare accessibilità, numero di setup, trasferimento dei datum, sequenza di trattamento, impegno di ispezione e rischio prima di impegnarsi. Rende anche discutibili le alternative: ad esempio, se una caratteristica può essere spostata su un setup più accessibile o se un datum di ispezione necessita di chiarimenti. Qualsiasi modifica di progetto rimane soggetta all'approvazione del cliente e ai requisiti di prodotto applicabili.
Domande sulla lavorazione del perno di articolazione
Un perno di articolazione per rimorchio è uguale a un perno di articolazione dello sterzo?
No. Un perno di articolazione per quinta ruota di rimorchio si impegna nell'accoppiamento del trattore, mentre un perno di articolazione dello sterzo appartiene a un sistema di perno dell'estremità ruota. Hanno geometrie, parti accoppiate e requisiti regolatori diversi, quindi mantenere separate le discussioni sulla loro lavorazione e ispezione.
Ogni perno di articolazione può essere realizzato con lo stesso grado di acciaio?
No. Utilizzare il materiale e la condizione specificati per il particolare design. Il solo nome del componente non stabilisce la lega, il trattamento termico, la durezza o l'idoneità per un'applicazione di accoppiamento.
La sola tornitura CNC definisce la precisione finale del perno di articolazione?
No. La tornitura può creare le principali caratteristiche rotazionali, ma un design può richiedere anche operazioni di fresatura, foratura, filettatura, trattamento o assemblaggio. L'accettazione finale dipende dalle relazioni dei datum del disegno e dalla condizione in cui il pezzo viene ispezionato.
La lavorazione di un pezzo secondo SAE J700 significa che l'assemblaggio completo è certificato?
No. Un fornitore di lavorazioni meccaniche deve operare secondo il disegno concordato e l'ambito applicabile della norma. La qualificazione del prodotto, le procedure di saldatura, l'accettazione dell'assemblaggio e l'approvazione a livello di veicolo sono responsabilità separate che richiedono prove specifiche.
In breve, pianificare la lavorazione del perno di articolazione in base all'interfaccia effettiva della ralla: stabilire l'asse funzionale, preservare le relazioni tra gambo e spallamento e quelle di montaggio, coordinare il materiale e la condizione del processo a valle, e ispezionare le caratteristiche definite dal disegno. Confermare la famiglia di pezzi e la base di accettazione prima di trattare un perno di articolazione come un perno tornito di routine.