
Resposta curta: tratar um pino mestre como uma interface de acoplamento, e não simplesmente como um eixo torneado. Para um pino rei de reboque de quinta roda, o corpo, o ressalto, os sulcos, a face de montagem e quaisquer elementos de fixação devem ser usinados e inspecionados a partir de datums que reflitam como a peça se assenta e engata. O desenho e a norma de produto aplicável definem as dimensões reais e os limites de aceitação; uma receita genérica de usinagem não pode estabelecer intercambiabilidade ou segurança em serviço.
Este guia concentra-se no pino rei do acoplador superior usado com uma quinta roda de reboque comercial. Ele não combina essa peça com um pino rei de eixo de direção, um pino de engate de reboque ou outros pinos que compartilham o nome, mas têm interfaces e cargas diferentes.
Defina o pino rei e sua interface regente
A palavra pino mestre é usada para mais de um componente veicular. Neste artigo, significa o pino do lado do reboque que engata a quinta roda de um cavalo mecânico por meio do acoplador superior. Os pinos rei do sistema de direção são componentes de pivô em um conjunto de extremidade de roda; pinos de reboque podem se referir a diferentes peças de engate ou barra de tração. Suas funções, detalhes de retenção, normas e planos de inspeção não são intercambiáveis. Um desenho deve identificar a família do componente, a interface e a especificação regente antes que um operador de usinagem decida como fixá-lo ou medi-lo.
Para esta aplicação de reboque, as normas relevantes dependem do projeto do engate e do tamanho nominal. A SAE J700 trata dos pinos-rei de acoplamento superior para reboques comerciais e semirreboques, enquanto a ISO 4086 abrange um pino-rei de quinta roda de semirreboque definido de 90 mm e suas características de montagem/intercambialidade. Essas referências não constituem aprovação geral para todos os projetos de pino-rei. Confirme a edição da norma exigida pelo cliente, o tipo de pino-rei especificado e quaisquer notas de desenho do OEM antes de cotar ou programar.
A função do fornecedor de usinagem é produzir as características atribuídas no desenho da peça e manter a rastreabilidade em relação ao escopo acordado de material e processo. Isso, por si só, não certifica o engate completo, a solda, a estrutura do reboque ou o veículo para uma carga de serviço. Mantenha a aprovação de projeto, a certificação de material, os registros de tratamento térmico, o procedimento de soldagem e a qualificação em nível de produto com as partes responsáveis indicadas na especificação de compra.
Leia a geometria do corpo, do ressalto e da montagem como um sistema
O colo cilíndrico é apenas uma parte da interface funcional. Seu diâmetro e forma relacionam-se ao mecanismo de travamento da quinta roda; o ressalto e a transição estabelecem onde as superfícies de contato se tocam; ranhuras ou alívios podem proporcionar folga ou retenção; e o flange ou face de montagem posiciona o pino em relação à chapa do engate. Uma peça pode atender a uma tolerância de diâmetro isolada e ainda assim montar mal se a face do ressalto não estiver perpendicular ao eixo ou se o datum de montagem for inconsistente com o datum do colo.
Inicie a análise do processo identificando um esquema de datums que reflita a montagem. Se o desenho estabelece o eixo do pino a partir de uma característica cilíndrica, use esse eixo para controlar a relação do ressalto, da face de extremidade e de quaisquer detalhes concêntricos. Se a face de montagem for o assento primário, defina como essa face é fixada e como o eixo do pino é recuperado após uma troca de setup. Evite tratar cada superfície como uma dimensão independente quando a montagem depende de coaxialidade, perpendicularidade ou de uma faixa de contato controlada.
As transições merecem atenção especial. Um raio de aparência generosa pode interferir em uma garganta ou superfície de assentamento correspondente; um canto vivo pode ser proibido pelo desenho ou criar um ponto de inspeção difícil. O desenho deve indicar o raio, chanfro, rebaixo ou alívio exigido onde isso afeta o ajuste. Não inferir um perfil padrão a partir de uma foto do produto nem substituir por um raio de ferramenta conveniente sem aprovação de engenharia.
Escolha uma rota de CNC a partir do material bruto fornecido e das características
Características rotacionais como o colo, o ressalto, a face de extremidade e as ranhuras concêntricas são operações naturais de torneamento. Uma sequência prática pode estabelecer o eixo principal, desbastar os diâmetros principais, deixar material para a operação de acabamento especificada e concluir as superfícies críticas em um setup que preserve sua relação. A ordem real depende de o fornecedor receber barra, um blank pré-formado ou outra forma de estoque aprovada. Não presumir uma forjaria nem afirmar que forjamento, soldagem ou conformação fazem parte de uma cotação de usinagem CNC, a menos que estejam explicitamente incluídos.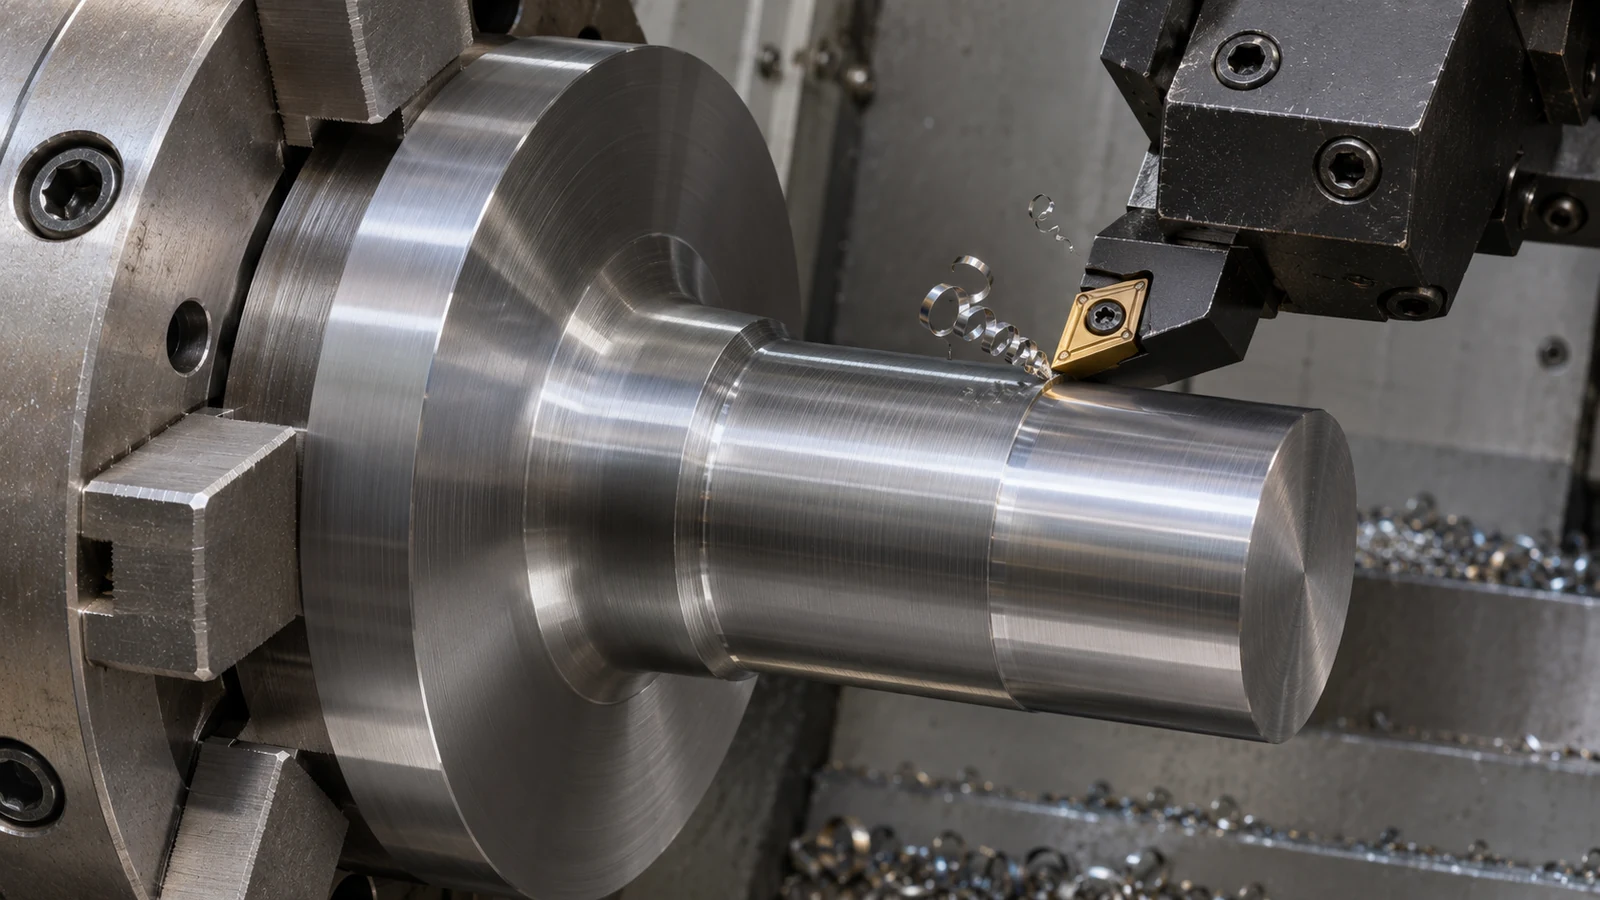
Características que não compartilham o eixo principal — furos de parafuso, faces planas, detalhes de chaveta ou furos transversais em um determinado projeto — podem exigir fresamento ou furação após o torneamento. A escolha entre setups separados de torneamento e fresamento e uma rota combinada de torneamento-fresamento depende do acesso às características, da quantidade, do equipamento e do risco de transferência de datum. Para uma configuração torneada simples, consulte o escopo padrão de torneamento CNC; da oficina; uma peça com múltiplas características pode exigir uma análise de processo diferente.
A estratégia de setup deve reduzir a chance de um colo acabado ser re-fixado em uma superfície menos confiável. Castanhas macias, uma pinça adequada, uma ponta de apoio ou um dispositivo dedicado podem ser considerados onde a geometria real e a máquina permitirem. A questão importante não é qual dispositivo parece mais preciso; é quais superfícies de contato posicionam a peça sem distorcê-la e permitem que as características críticas sejam usinadas em relação a um eixo repetível. Balanço longo, cortes interrompidos e uma pequena área de fixação podem mudar a resposta.
Onde as roscas fazem parte do projeto, especifique a norma de rosca, a classe, o comprimento efetivo, a excentricidade ou o alívio e o método de inspeção. A característica de rosca não é necessariamente a mesma do colo do engate e não deve ser usada como datum presumido, a menos que o desenho o indique. Se uma rosca não padronizada for indicada, as informações de usinagem de roscas personalizadas do site são relevantes para o escopo da rosca, mas o hardware correspondente e o calibrador de aceitação ainda precisam ser definidos pelo cliente.
Coordene a condição do material e o tratamento subsequente
Não escolha um grau de aço apenas pela palavra “pino-rei”. O material, a forma do produto, a condição e qualquer requisito de tratamento térmico devem vir do desenho ou de uma especificação aprovada. Diferentes famílias de pino-rei podem usar ligas e rotas de tratamento diferentes. Os dados do produtor do material e os requisitos do proprietário do produto prevalecem; um grau listado em uma página geral de materiais não é uma recomendação de que seja adequado para um engate específico.
O tratamento térmico pode alterar dimensões e pode mudar como uma peça responde ao acabamento. Se a rota acordada incluir tratamento entre operações de usinagem, identifique quais superfícies são desbastadas, quais características precisam de sobremetal, quais datums devem ser recuperados e quais dimensões são aceitas após o processo final. Não insira uma sobremetal de estoque universal nem um valor de compensação. Isso depende da peça, da condição do material, do processo de tratamento térmico, da geometria e de resultados anteriores documentados.
Para contextualizar a gama de famílias de aço disponíveis para trabalho em CNC, consulte a visão geral de materiais de alta resistência. Deve ser utilizada apenas como referência de família de materiais. Os requisitos de serviço de um pino-rei, a norma e a designação de material aprovada prevalecem sobre um rótulo de categoria amplo.
Inspecione as relações que controlam o engate
A inspeção deve seguir os datums funcionais e as notas de aceitação do desenho. A medição de diâmetro numa única secção transversal não mostrará se uma haste longa está cónica, lobulada ou empenada. Dependendo do desenho, o plano pode exigir verificações em múltiplas posições axiais, um método para avaliar a circularidade ou a cilindricidade, e uma verificação de excentricidade em relação ao eixo estabelecido. Os instrumentos necessários e o plano de amostragem devem ser acordados antes da produção, em vez de inventados depois de surgir um problema de ajuste.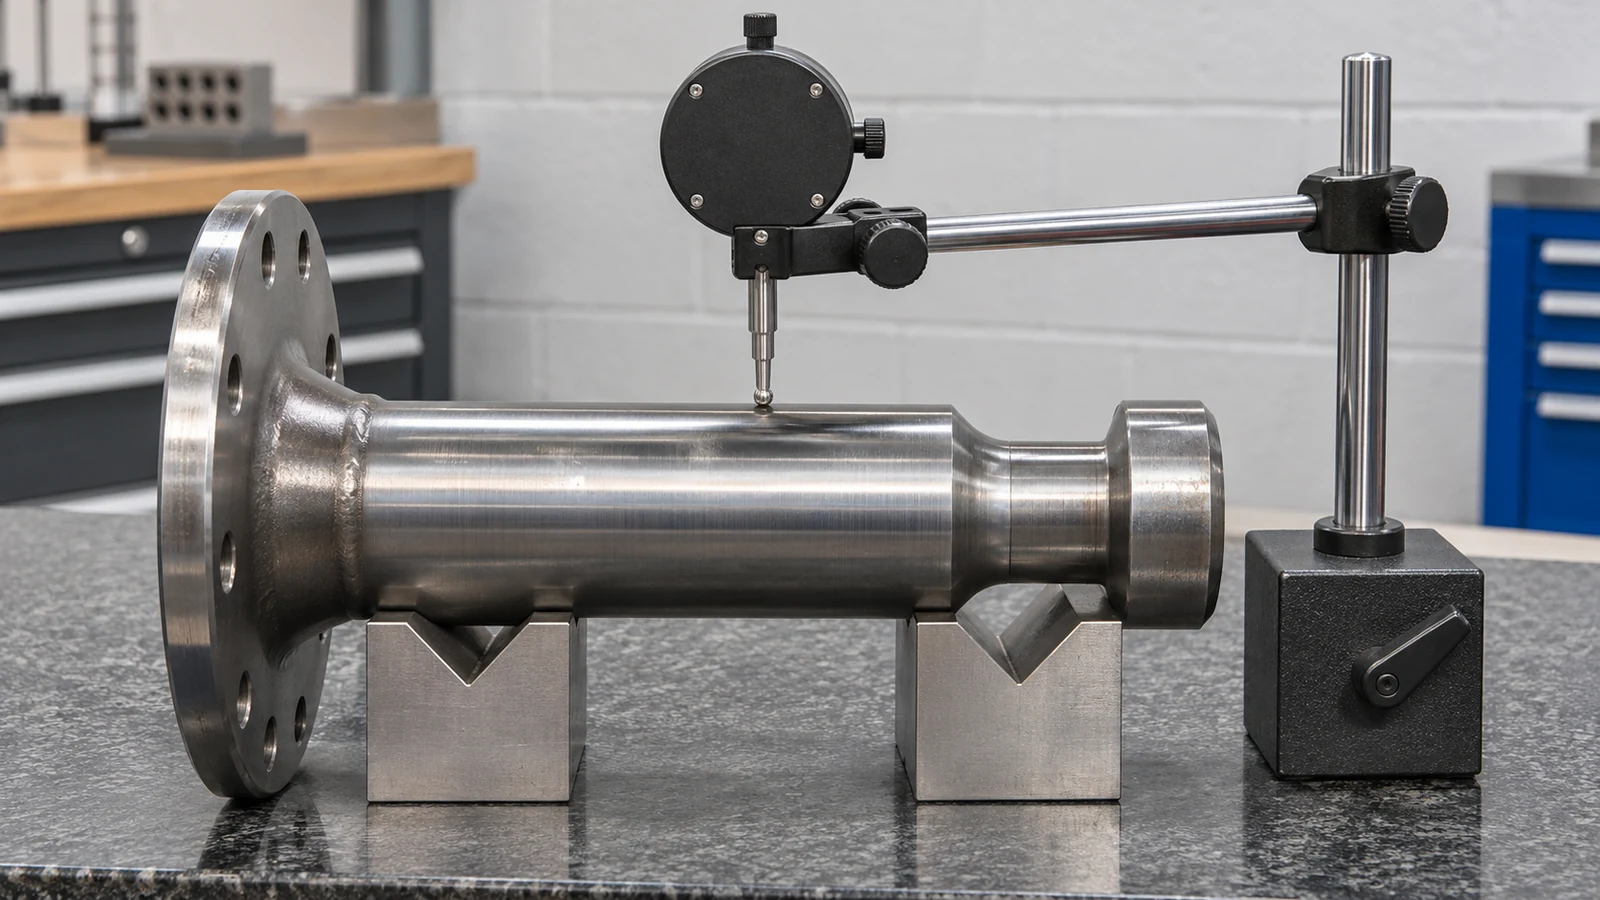
Verifique a face do ressalto e a interface de montagem em relação ao datum da haste, não apenas como valores isolados de planicidade ou espessura. Se houver um padrão de furação, verifique a sua posição a partir dos datums de projeto e confirme que as características dos furos não comprometem o contacto de montagem pretendido. As roscas, ranhuras, raios e quebras de aresta necessitam dos seus próprios critérios de aceitação explícitos quando afetam a instalação ou a retenção. Registe o método de medição e a condição em que as dimensões são aceites, especialmente quando o tratamento ou revestimento é posterior à maquinagem.
O acabamento superficial é igualmente funcional. Uma superfície de contacto pode ter uma textura ou direção de acabamento especificada, enquanto um alívio sem contacto pode ter requisitos diferentes. “Polido” não é, por si só, um critério de aceitação mensurável. Utilize a indicação de textura do desenho e identifique a direção e a localização da medição se esses detalhes forem relevantes. Um fornecedor não deve prometer um resultado de vida útil ou desgaste apenas com base num valor de acabamento; a condição da peça conjugada, a lubrificação, o alinhamento, a carga e a manutenção também influenciam o comportamento.
Revisão ilustrativa: um pino rei aparafusado com placa de montagem
Considere um desenho hipotético de um conjunto de pino-rei de quinta roda aparafusado. O pino tem uma haste e um ressalto torneados, uma face de montagem e um padrão de furação numa placa separada. Este é um exemplo ilustrativo de planeamento, não um trabalho de cliente nem uma afirmação sobre um produto JUCHENG testado. A autoridade de projeto especificou o material e os requisitos de aceitação do conjunto.
A primeira revisão separaria o datum rotacional do pino do datum de montagem da placa e questionaria como se relacionam no conjunto concluído. Se o pino e a placa forem fornecidos como peças separadas, o âmbito de maquinagem deve deixar claro se o fornecedor apenas os maquina, se também os monta, ou se recebe um conjunto soldado concluído para trabalho de acabamento. Estes são âmbitos diferentes. Um relatório dimensional do pino solto não pode substituir a verificação da relação do conjunto final.
De seguida, a equipa definiria quais as superfícies críticas após qualquer tratamento especificado e como o pino será localizado para a inspeção final. Um percurso útil poderia tornear a haste e o ressalto a partir de uma referência estável, depois utilizar um dispositivo controlado para as características da placa, seguido de uma verificação final baseada em datums. Mas essa sequência é apenas uma candidata: o desenho, a forma do material em bruto, o equipamento e os registos de processo determinam se é adequada. Se o eixo medido se deslocar após uma operação de tratamento ou união, o responsável pelo processo necessita de um passo de recuperação aprovado — não de um ajuste não documentado às dimensões nominais.
Esta revisão deteta lacunas de comunicação comuns antes de se tornarem sucata ou retrabalho: uma classe de material sem condição, um padrão de furação sem datum, um diâmetro de haste sem requisito de forma, uma indicação de acabamento sem localização de medição, ou uma norma de aceitação cuja revisão não está identificada. Nenhuma destas situações pode ser resolvida com segurança adivinhando a partir do nome da peça.
O que incluir em uma solicitação de usinagem
Para um pedido de cotação relacionado com pino-rei, forneça a revisão atual do desenho e o modelo CAD, a família de peças, a quantidade, o material e a condição especificados, e a norma ou especificação OEM que rege a interface. Marque a haste, o ressalto, a face de montagem, o padrão de furos, as ranhuras, as roscas e quaisquer detalhes críticos de textura superficial ou arestas. Indique se o material em bruto é fornecido e se o tratamento térmico, revestimento, soldadura, montagem ou registos de inspeção estão incluídos no âmbito solicitado.
Separe as características exigidas das preferências. Identifique os datums e as dimensões que controlam o ajuste; especifique a condição em que ocorre a aceitação final; e liste os registos necessários com cada lote, como certificados de material ou relatórios dimensionais, quando contratualmente exigidos. Se se aplicar uma aprovação de segurança ou regulamentar, indique a autoridade de projeto responsável e as evidências de qualificação exigidas. O maquinista pode avaliar a fabricabilidade e cotar o âmbito de maquinagem definido, mas não deve inferir certificação de produto ou aprovação ao nível do veículo a partir do título de um desenho.
Um pedido claro permite ao fornecedor avaliar o acesso, o número de setups, a transferência de datums, a sequência de tratamentos, o esforço de inspeção e o risco antes de se comprometer. Também torna as alternativas discutíveis: por exemplo, se uma característica pode ser deslocada para um setup mais acessível ou se um datum de inspeção necessita de esclarecimento. Qualquer alteração de projeto permanece sujeita à aprovação do cliente e aos requisitos de produto aplicáveis.
Perguntas sobre usinagem de pino rei
Um pino-rei de reboque é o mesmo que um pino-rei de direção?
Não. Um pino-rei de quinta roda de reboque engata no acoplamento do trator, enquanto um pino-rei de direção pertence a um sistema de pivô de extremidade de roda. Têm geometrias, peças conjugadas e requisitos aplicáveis diferentes, pelo que as discussões sobre a sua maquinagem e inspeção devem ser mantidas separadas.
Todos os pinos-rei podem ser fabricados com o mesmo grau de aço?
Não. Utilize o material e a condição especificados para o projeto em particular. Apenas o nome do componente não estabelece a liga, o tratamento térmico, a dureza ou a adequação para uma aplicação de acoplamento.
A torneamento CNC por si só define a precisão final do pino-rei?
Não. O torneamento pode criar as principais características rotacionais, mas um projeto pode também necessitar de operações de fresagem, perfuração, roscagem, tratamento ou montagem. A aceitação final depende das relações de datum do desenho e da condição em que a peça é inspecionada.
Usinar uma peça conforme a SAE J700 significa que o conjunto completo está certificado?
Não. Um fornecedor de usinagem deve trabalhar conforme o desenho acordado e o âmbito da norma aplicável. A qualificação do produto, os procedimentos de soldadura, a aceitação da montagem e a aprovação ao nível do veículo são responsabilidades separadas que exigem as suas próprias evidências.
Em resumo, planeie a usinagem do pino-rei em torno da interface real da quinta roda: estabeleça o eixo funcional, preserve as relações entre o fuste e o ressalto e as relações de montagem, coordene o material e a condição do processo a jusante, e inspecione as características definidas no desenho. Confirme a família de peças e a base de aceitação antes de tratar um pino-rei como um pino torneado de rotina.