
Краткий ответ: рассматривать шкворень как сопрягаемый интерфейс, а не просто как точеный вал. Для шкворня седельного прицепа хвостовик, буртик, канавки, монтажная поверхность и любые элементы крепления должны быть обработаны и проконтролированы от баз, отражающих то, как деталь устанавливается и входит в зацепление. Чертеж и применимый стандарт изделия определяют фактические размеры и приемочные допуски; универсальный технологический рецепт не может обеспечить взаимозаменяемость или безопасность эксплуатации.
Это руководство посвящено шкворню верхнего сцепного устройства, используемому с седельным устройством коммерческого прицепа. Оно не объединяет эту деталь с шкворнем поворотной цапфы, пальцем буксирного сцепного устройства или другими пальцами, которые носят то же название, но имеют иные интерфейсы и нагрузки.
Определите шкворень и его определяющий интерфейс
Слово шкворень используется более чем для одного компонента транспортного средства. В этой статье оно означает палец со стороны прицепа, который входит в седельное устройство тягача через верхнее сцепное устройство. Шкворни рулевого управления являются поворотными компонентами в узле колеса; буксирные пальцы могут относиться к различным деталям сцепных устройств или дышла. Их функции, элементы фиксации, стандарты и планы контроля не являются взаимозаменяемыми. Чертеж должен определять семейство компонента, интерфейс и определяющую спецификацию, прежде чем станочник решит, как закреплять или измерять деталь.
Для данного применения в прицепах соответствующие стандарты зависят от конструкции сцепного устройства и номинального размера. SAE J700 распространяется на шкворни верхнего сцепного устройства для коммерческих прицепов и полуприцепов, а ISO 4086 охватывает определенный шкворень седельно-сцепного устройства полуприцепа диаметром 90 мм и его характеристики монтажа/взаимозаменяемости. Эти ссылки не являются безоговорочным одобрением для любой конструкции шкворня. Перед выставлением предложения или программированием подтвердите требуемую редакцию стандарта, указанный тип шкворня и любые примечания к чертежу OEM.
Задача поставщика механической обработки — изготовить элементы, заданные на чертеже детали, и обеспечить прослеживаемость к согласованным материалам и объему процессов. Это само по себе не сертифицирует полное сцепное устройство, сварной шов, конструкцию прицепа или транспортное средство для эксплуатационной нагрузки. Утверждение конструкции, сертификация материалов, записи о термообработке, процедура сварки и квалификация на уровне изделия должны оставаться у ответственных сторон, указанных в спецификации закупки.
Рассматривайте хвостовик, буртик и монтажную геометрию как систему
Цилиндрическая шейка — лишь одна часть функционального интерфейса. Ее диаметр и форма связаны с механизмом запирания седельно-сцепного устройства; буртик и переход определяют, где контактируют сопрягаемые поверхности; канавки или проточки могут обеспечивать зазор или удержание; а фланец или монтажная поверхность позиционируют палец относительно плиты сцепного устройства. Деталь может соответствовать отдельному требованию к диаметру и все же плохо собираться, если торец буртика не перпендикулярен оси или если монтажная база не согласуется с базой шейки.
Начните анализ процесса с определения схемы баз, отражающей сборку. Если чертеж задает ось пальца от цилиндрического элемента, используйте эту ось для контроля взаимного расположения буртика, торца и любых концентричных элементов. Если монтажная поверхность является основной посадочной поверхностью, определите, как эта поверхность закрепляется и как ось пальца восстанавливается после смены наладки. Избегайте рассмотрения каждой поверхности как независимого размера, когда сборка зависит от соосности, перпендикулярности или контролируемой контактной полосы.
Переходам следует уделить особое внимание. Радиус, кажущийся большим, может мешать сопрягаемому горлу или посадочной поверхности; острый угол может быть запрещен чертежом или создавать сложную точку контроля. Чертеж должен указывать требуемый радиус, фаску, подрез или проточку там, где это влияет на посадку. Не выводите стандартный профиль из фотографии изделия и не заменяйте его удобным радиусом инструмента без одобрения инженера.
Выберите маршрут ЧПУ-обработки исходя из имеющейся заготовки и элементов
Элементы вращения, такие как шейка, буртик, торец и концентричные канавки, естественно обрабатываются точением. Практическая последовательность может включать установление главной оси, черновую обработку основных диаметров, оставление припуска для указанной финишной операции и выполнение критических поверхностей в наладке, сохраняющей их взаимное расположение. Фактический порядок зависит от того, получает ли поставщик пруток, предварительно обработанную заготовку или иную одобренную форму заготовки. Не предполагайте наличие поковки и не заявляйте, что ковка, сварка или формовка входят в предложение на ЧПУ-обработку, если это явно не включено.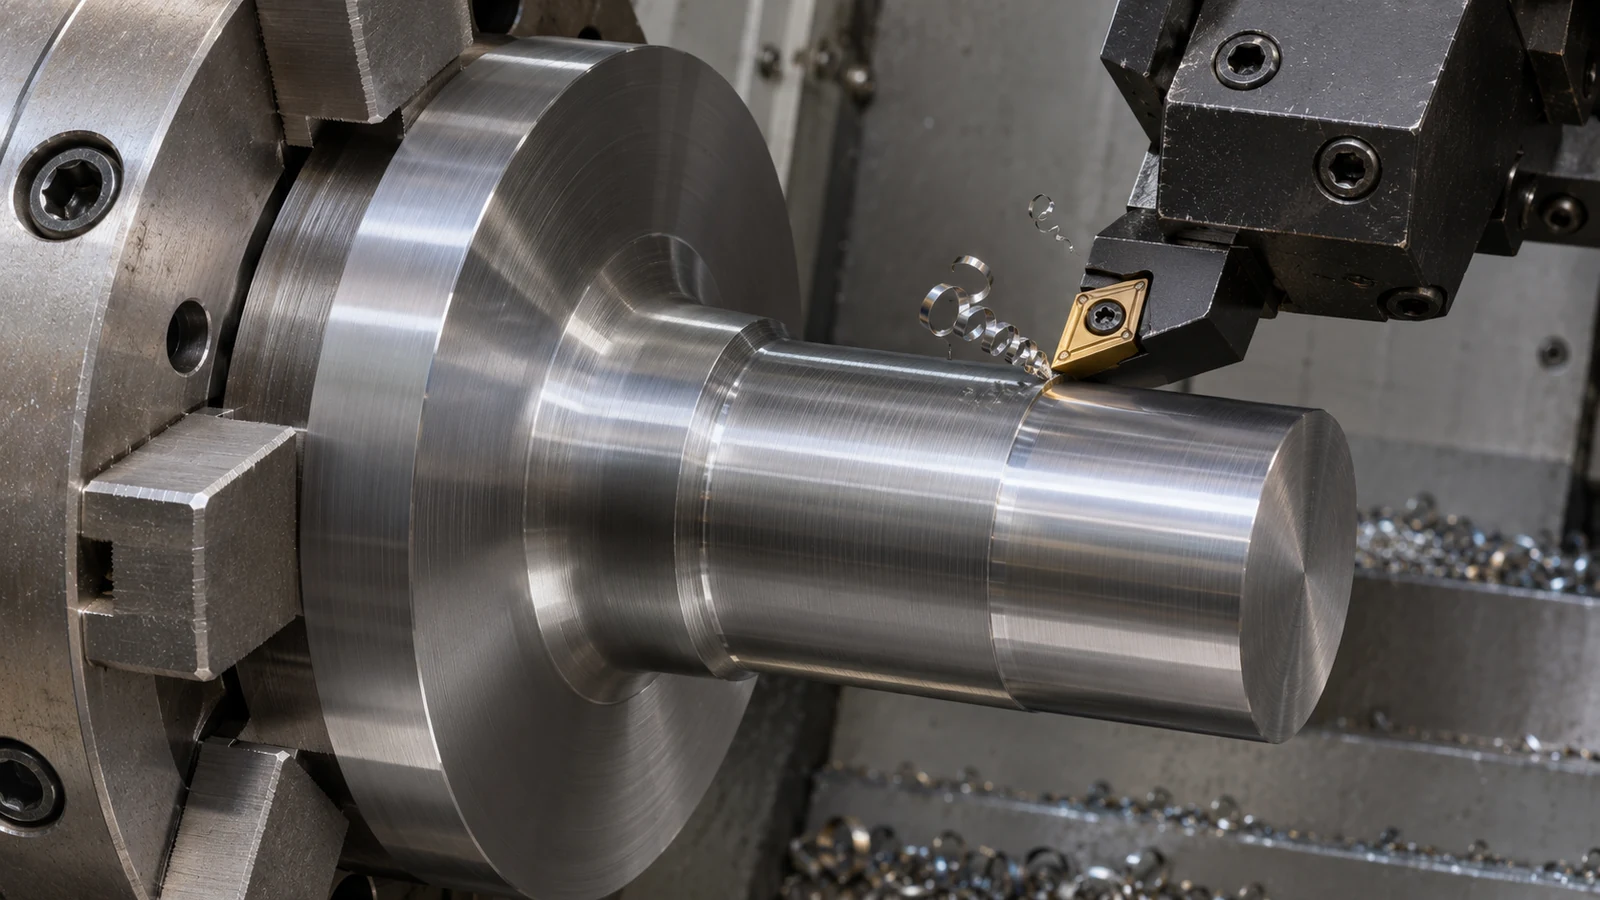
Элементы, не разделяющие главную ось, — крепежные отверстия, лыски, элементы под шпонку или поперечные отверстия в конкретной конструкции, — могут потребовать фрезерования или сверления после точения. Выбор между отдельными наладками для точения и фрезерования и комбинированным маршрутом токарно-фрезерной обработки зависит от доступа к элементам, количества, оборудования и риска переноса баз. Для простой токарной конфигурации ознакомьтесь с стандартным объемом токарной обработки на ЧПУ; в цехе; деталь с множеством элементов может потребовать иного анализа процесса.
Стратегия наладки должна снижать вероятность повторного закрепления готовой шейки на менее надежной поверхности. Мягкие кулачки, подходящая цанга, поддерживающий центр или специальное приспособление могут рассматриваться там, где это позволяют фактическая геометрия и станок. Важный вопрос не в том, какое приспособление звучит точнее, а в том, какие контактные поверхности базируют деталь без ее деформации и позволяют обрабатывать критические элементы относительно повторяемой оси. Большой вылет, прерывистое резание и малая площадь зажима могут изменить ответ.
Там, где резьба является частью конструкции, укажите стандарт резьбы, класс точности, рабочую длину, биение или проточку и метод контроля. Резьбовой элемент не обязательно совпадает с шейкой сцепного устройства и не должен использоваться как предполагаемая база, если это не указано на чертеже. Если задана нестандартная резьба, информация о нарезании специальной резьбы на сайте относится к объему резьбовых работ, но сопрягаемая арматура и приемочный калибр все равно должны быть определены заказчиком.
Согласуйте состояние материала и последующую обработку
Не выбирайте марку стали только по слову “шкворень”. Материал, форма изделия, состояние и любые требования к термообработке должны определяться чертежом или одобренной спецификацией. Различные семейства шкворней могут использовать разные сплавы и маршруты обработки. Данные производителя материала и требования владельца изделия имеют приоритет; марка, указанная на общей странице материалов, не является рекомендацией о ее пригодности для конкретного сцепного устройства.
Термообработка может изменять размеры и влиять на то, как деталь реагирует на финишную обработку. Если согласованный маршрут включает обработку между операциями механической обработки, определите, какие поверхности обрабатываются черново, какие элементы требуют припуска, какие базы должны быть восстановлены и какие размеры принимаются после финального процесса. Не вводите универсальный припуск по заготовке или значение компенсации. Это зависит от детали, состояния материала, процесса термообработки, геометрии и документированных предыдущих результатов.
Для контекста о диапазоне семейств сталей, доступных для обработки на ЧПУ, см. раздел сайта обзор высокопрочных материалов. Его следует использовать только как справочник по семействам материалов. Эксплуатационные требования к шкворню, стандарт и утвержденное обозначение материала имеют приоритет над широким обозначением категории.
Контролируйте взаимосвязи, определяющие зацепление
Контроль должен выполняться в соответствии с функциональными базами и примечаниями о приемке на чертеже. Измерение диаметра в одном поперечном сечении не покажет, имеет ли длинный хвостовик конусность, огранку или изгиб. В зависимости от чертежа план может предусматривать проверки в нескольких осевых положениях, метод оценки круглости или цилиндричности и проверку биения относительно установленной оси. Требуемые средства измерений и план выборки должны быть согласованы до производства, а не придуманы после появления проблемы с посадкой.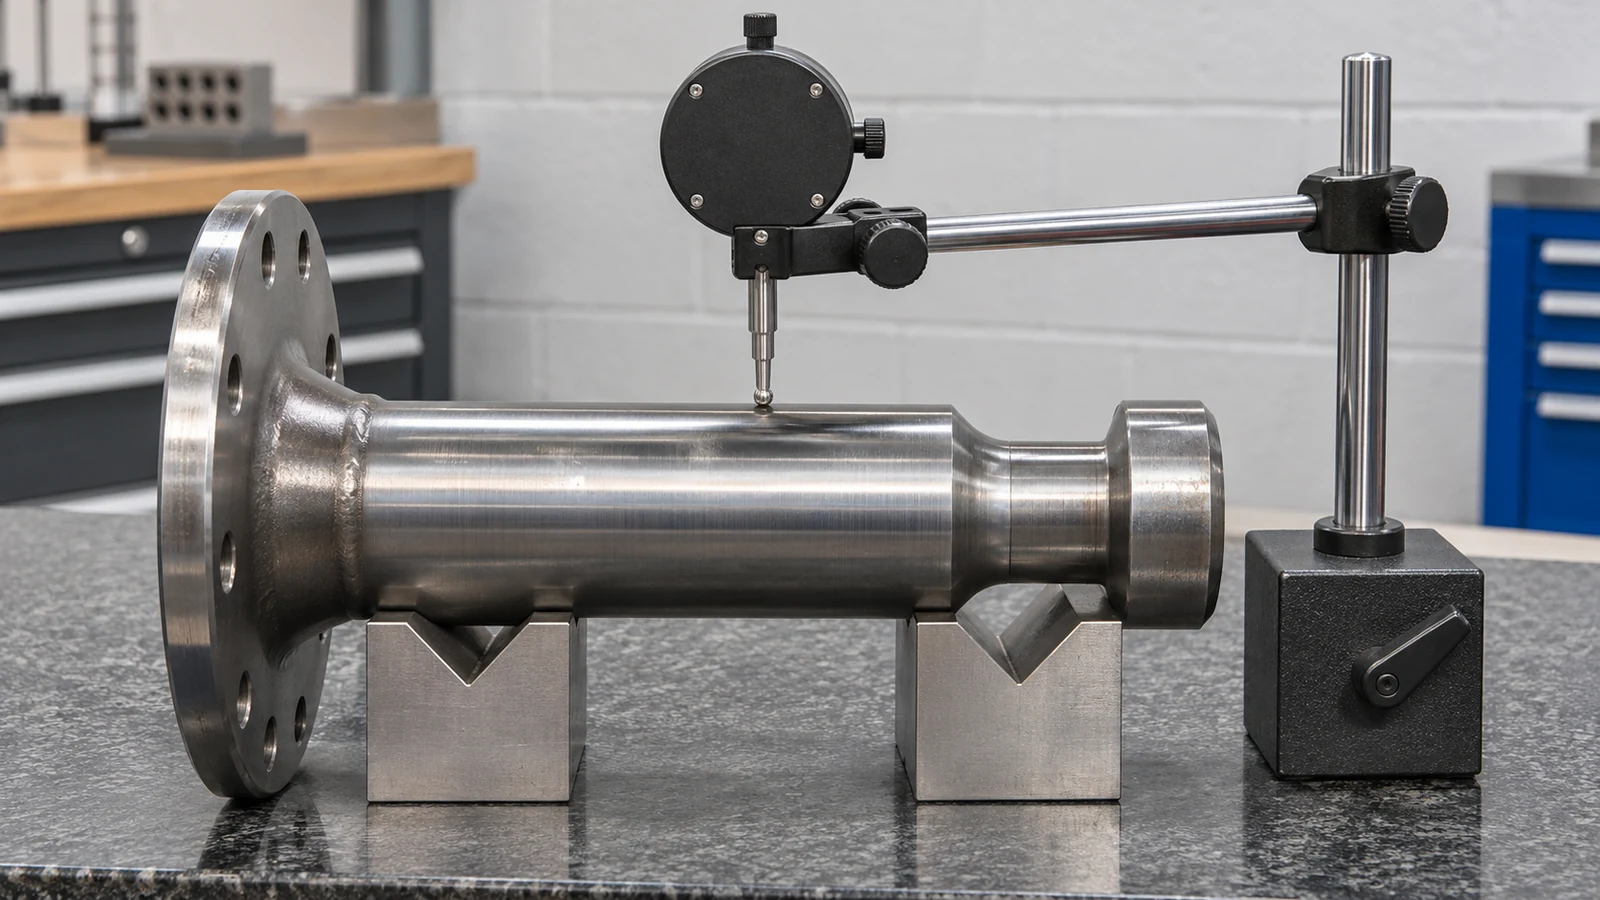
Проверяйте торцевую поверхность буртика и посадочный интерфейс по отношению к базе хвостовика, а не только как изолированные значения плоскостности или толщины. При наличии болтового расположения проверьте его положение от конструкторских баз и убедитесь, что элементы отверстий не нарушают предполагаемый контакт при монтаже. Резьбы, канавки, радиусы и фаски требуют собственных явных критериев приемки, когда они влияют на установку или удержание. Записывайте метод измерения и условия, при которых размеры принимаются, особенно если после механической обработки следуют термообработка или покрытие.
Шероховатость поверхности также функциональна. Контактная поверхность может иметь заданную текстуру или направление обработки, тогда как неконтактная разгрузочная зона может иметь иные требования. “Полированная” сама по себе не является измеримым критерием приемки. Используйте указание текстуры на чертеже и определите направление и место измерения, если эти детали важны. Поставщик не должен обещать ресурс или результат по износу, исходя только из значения шероховатости; на поведение также влияют состояние ответной детали, смазка, соосность, нагрузка и обслуживание.
Иллюстративный обзор: шкворень с болтовым креплением и монтажной плитой
Рассмотрим гипотетический чертеж узла шкворня седельно-сцепного устройства с болтовым креплением. Палец имеет точеный хвостовик и буртик, монтажную поверхность и болтовое расположение на отдельной пластине. Это иллюстративный пример планирования, а не заказ клиента и не утверждение об испытанном изделии JUCHENG. Орган, ответственный за конструкцию, указал материал и требования к приемке узла.
При первом рассмотрении следовало бы отделить базу вращения пальца от монтажной базы пластины и выяснить, как они связаны в собранном узле. Если палец и пластина поставляются как отдельные детали, объем механической обработки должен четко определять, только ли поставщик обрабатывает их, также собирает их или получает готовый сварной узел для финишной обработки. Это разные объемы работ. Размерный отчет для отдельного пальца не может заменить проверку взаимного расположения в конечном узле.
Далее команда определила бы, какие поверхности являются критическими после любой заданной обработки и как палец будет базироваться для окончательного контроля. Полезный маршрут мог бы включать точение хвостовика и буртика от стабильной базы, затем использование контролируемого приспособления для элементов пластины и последующую окончательную проверку от баз. Но эта последовательность — лишь кандидат: чертеж, форма заготовки, оборудование и записи процесса определяют, подходит ли она. Если измеренная ось смещается после обработки или операции соединения, владельцу процесса нужен утвержденный шаг восстановления, а не недокументированная корректировка номинальных размеров.
Такое рассмотрение выявляет типичные пробелы в коммуникации до того, как они превратятся в брак или переделку: марка материала без состояния, болтовое расположение без базы, диаметр хвостовика без требования к форме, указание шероховатости без места измерения или стандарт приемки без указания редакции. Ни один из них нельзя безопасно решить, угадывая по названию детали.
Что включить в заявку на обработку
Для запроса предложения по шкворню предоставьте текущую редакцию чертежа и CAD-модель, семейство деталей, количество, указанный материал и состояние, а также стандарт или спецификацию OEM, которым регулируется интерфейс. Отметьте хвостовик, буртик, монтажную поверхность, расположение отверстий, канавки, резьбы и любые критические параметры текстуры поверхности или кромок. Укажите, поставляется ли заготовка и включены ли в запрашиваемый объем термообработка, покрытие, сварка, сборка или записи контроля.
Отделяйте обязательные характеристики от предпочтений. Определите базы и размеры, которые управляют посадкой; укажите условия, при которых происходит окончательная приемка; и перечислите записи, необходимые с каждой партией, например сертификаты на материал или размерные отчеты, если это требуется по договору. Если применяется одобрение по безопасности или нормативным требованиям, укажите ответственный орган по конструкции и требуемые доказательства квалификации. Механик может рассмотреть технологичность и предложить цену на определенный объем механической обработки, но не должен делать вывод о сертификации продукции или одобрении на уровне транспортного средства по названию чертежа.
Четкий запрос позволяет поставщику оценить доступ, количество установов, передачу баз, последовательность обработки, трудозатраты на контроль и риск до принятия обязательств. Он также делает обсуждаемыми альтернативы: например, можно ли перенести элемент на более доступный установ или нужно ли уточнить базу контроля. Любое изменение конструкции остается предметом одобрения заказчика и применимых требований к продукции.
Вопросы по обработке шкворня
Является ли шкворень прицепа тем же, что и шкворень рулевого управления?
Нет. Шкворень седельно-сцепного устройства прицепа взаимодействует со сцепным устройством тягача, тогда как шкворень рулевого управления относится к системе поворота колеса. Они имеют разные геометрии, ответные детали и регулирующие требования, поэтому обсуждения их механической обработки и контроля следует вести отдельно.
Можно ли изготовить любой шкворень из одной и той же марки стали?
Нет. Используйте материал и состояние, указанные для конкретной конструкции. Одно лишь название компонента не определяет сплав, термическую обработку, твёрдость или пригодность для применения в сцепном устройстве.
Определяет ли одна только токарная обработка на станке с ЧПУ окончательную точность шкворня?
Нет. Точение может создавать основные поверхности вращения, но конструкция может также требовать фрезерования, сверления, нарезания резьбы, обработки или сборочных операций. Окончательная приёмка зависит от указанных на чертеже базовых связей и состояния, в котором деталь подвергается контролю.
Означает ли механическая обработка детали по SAE J700, что весь узел сертифицирован?
Нет. Поставщик механической обработки должен работать по согласованному чертежу и в применимой области стандарта. Квалификация продукции, процедуры сварки, приёмка сборки и одобрение на уровне транспортного средства — это отдельные обязанности, требующие собственных доказательств.
Короче говоря, планируйте механическую обработку шкворня с учётом фактического сопряжения с седельным устройством: установите функциональную ось, сохраните связи между хвостовиком и буртиком и связи с креплением, согласуйте материал и состояние последующих процессов, а также контролируйте заданные чертежом элементы. Подтвердите семейство деталей и основание для приёмки, прежде чем рассматривать шкворень как обычный точеный палец.