
Respuesta breve: tratar como pasador rey como una interfaz de acoplamiento, no simplemente como un eje torneado. Para un pivote de enganche de remolque de quinta rueda, el vástago, el hombro, las ranuras, la cara de montaje y cualquier elemento de fijación deben mecanizarse e inspeccionarse desde datums que reflejen cómo se asienta y engrana la pieza. El plano y la norma de producto aplicable definen las dimensiones reales y los límites de aceptación; una receta de mecanizado genérica no puede establecer la intercambiabilidad ni la seguridad en servicio.
Esta guía se centra en el pivote de enganche del acoplador superior utilizado con una quinta rueda de remolque comercial. No combina esa pieza con un pivote de enganche de eje de dirección, un pasador de enganche de remolque ni otros pasadores que comparten el nombre pero tienen interfaces y cargas diferentes.
Definir el pivote de enganche y su interfaz rectora
La palabra pasador rey se utiliza para más de un componente de vehículo. En este artículo se refiere al pasador del lado del remolque que engrana con la quinta rueda de un tractor a través del acoplador superior. Los pivotes de enganche del sistema de dirección son componentes de pivote en un conjunto de extremo de rueda; los pasadores de remolque pueden referirse a diferentes piezas de enganche o de barra de tiro. Sus funciones, detalles de retención, normas y planes de inspección no son intercambiables. Un plano debe identificar la familia del componente, la interfaz y la especificación rectora antes de que un mecánico decida cómo sujetarlo o medirlo.
Para esta aplicación de remolque, las normas pertinentes dependen del diseño del acoplamiento y del tamaño nominal. SAE J700 aborda los pernos rey de acoplador superior para remolques comerciales y semirremolques, mientras que ISO 4086 cubre un perno rey de quinta rueda de semirremolque de 90 mm definido y sus características de montaje/intercambiabilidad. Esas referencias no constituyen una aprobación general para todos los diseños de perno rey. Confirme la edición de la norma requerida por el cliente, el tipo de perno rey especificado y cualquier nota del plano del OEM antes de cotizar o programar.
La labor del proveedor de mecanizado es producir las características asignadas en el plano de la pieza y mantener la trazabilidad respecto al material y al alcance de procesos acordados. Eso no certifica por sí mismo el acoplamiento completo, la soldadura, la estructura del remolque ni el vehículo para una carga de servicio. Mantenga la aprobación de diseño, la certificación del material, los registros de tratamiento térmico, el procedimiento de soldadura y la calificación a nivel de producto con las partes responsables nombradas en la especificación de compra.
Leer la geometría del vástago, el hombro y el montaje como un sistema
El vástago cilíndrico es solo una parte de la interfaz funcional. Su diámetro y forma se relacionan con el mecanismo de bloqueo de la quinta rueda; el hombro y la transición establecen dónde contactan las superficies de acoplamiento; las ranuras o alivios pueden proporcionar holgura o retención; y la brida o cara de montaje ubica el pasador respecto a la placa del acoplador. Una pieza puede cumplir una tolerancia de diámetro aislada y aun así ensamblarse mal si la cara del hombro no es perpendicular al eje o si el datum de montaje es inconsistente con el datum del vástago.
Comience la revisión del proceso identificando un esquema de datums que refleje el ensamblaje. Si el plano establece el eje del pasador a partir de una característica cilíndrica, use ese eje para controlar la relación del hombro, la cara extrema y cualquier detalle concéntrico. Si la cara de montaje es el asiento primario, defina cómo se sujeta esa cara y cómo se recupera el eje del pasador tras un cambio de montaje. Evite tratar cada superficie como una dimensión independiente cuando el ensamblaje depende de coaxialidad, perpendicularidad o una banda de contacto controlada.
Las transiciones merecen especial atención. Un radio de aspecto generoso puede interferir con una garganta o superficie de asiento de acoplamiento; una esquina viva puede estar prohibida por el plano o crear un punto de inspección difícil. El plano debe indicar el radio, chaflán, socavado o alivio requerido donde afecte al ajuste. No infiera un perfil estándar a partir de una foto del producto ni sustituya un radio de herramienta conveniente sin aprobación de ingeniería.
Elegir una ruta CNC a partir del material suministrado y las características
Las características rotacionales, como el vástago, el hombro, la cara extrema y las ranuras concéntricas, son operaciones de torneado naturales. Una secuencia práctica puede establecer el eje principal, desbastar los diámetros principales, dejar material para la operación de acabado especificada y completar las superficies críticas en un montaje que preserve su relación. El orden real depende de si el proveedor recibe barra, una pieza en bruto preformada u otra forma de stock aprobada. No suponga una forja ni afirme que el forjado, la soldadura o la conformación forman parte de una cotización de mecanizado CNC a menos que se incluyan explícitamente.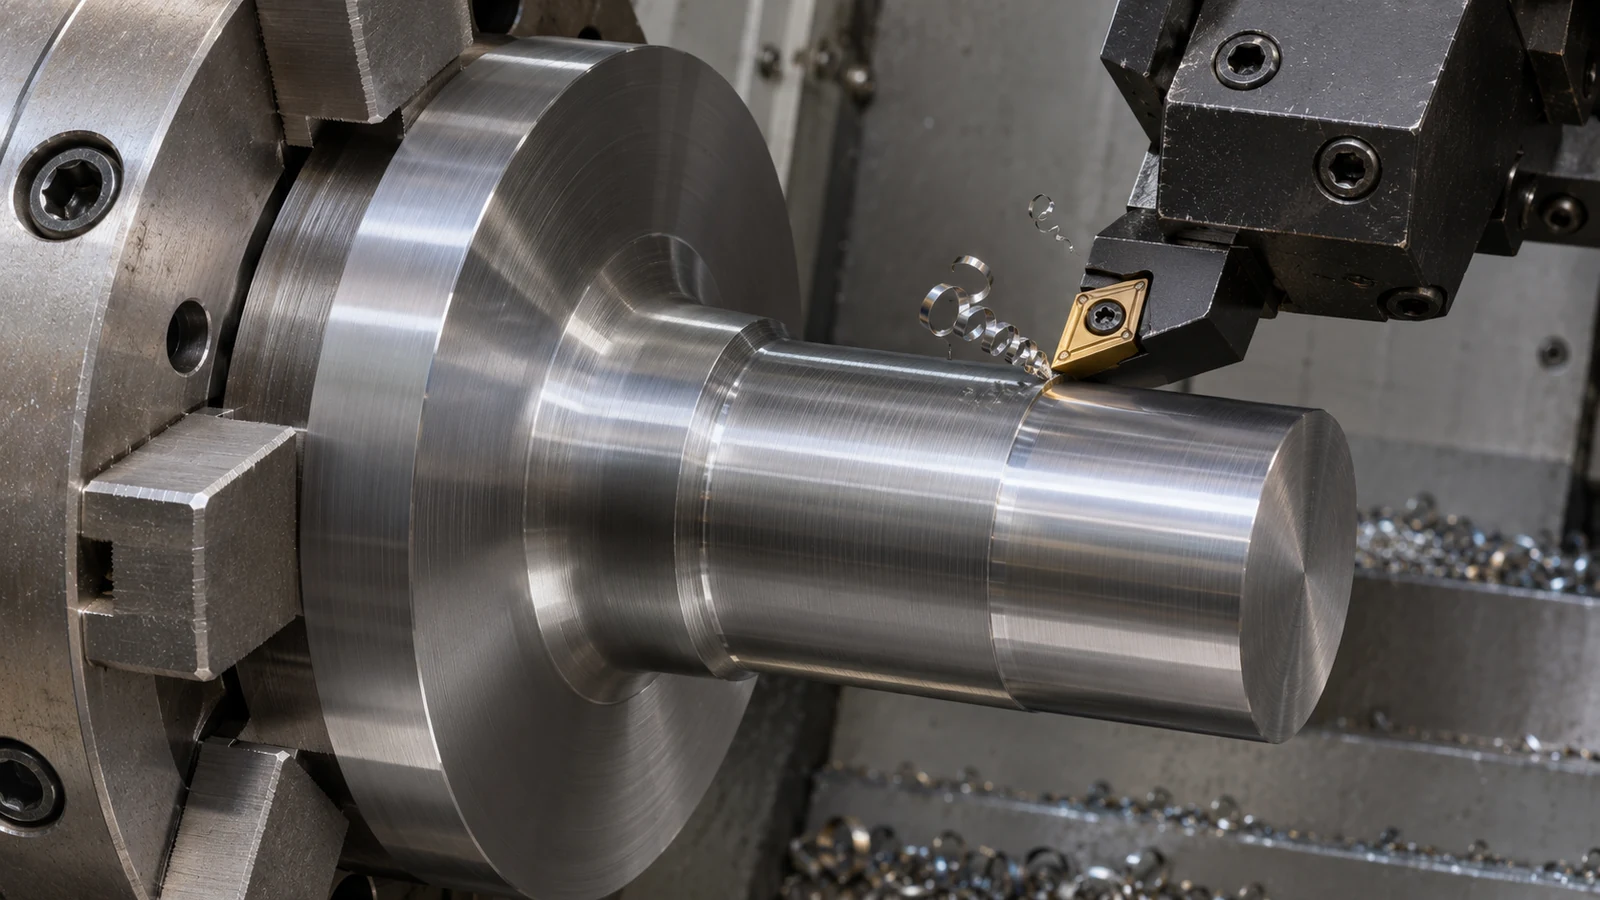
Las características que no comparten el eje principal —agujeros de perno, caras planas, detalles de chavetero o agujeros transversales en un diseño particular— pueden requerir fresado o taladrado después del torneado. La elección entre montajes separados de torneado y fresado y una ruta combinada de torneado-fresado depende del acceso a las características, la cantidad, el equipo y el riesgo de transferencia de datums. Para una configuración torneada simple, revise el alcance estándar de torneado CNC; del taller; una pieza con múltiples características puede requerir una revisión de proceso diferente.
La estrategia de montaje debe reducir la probabilidad de que un vástago terminado se vuelva a sujetar sobre una superficie menos fiable. Se pueden considerar mordazas blandas, un collet adecuado, un punto de centrado soportado o un dispositivo dedicado donde la geometría real y la máquina lo permitan. La pregunta importante no es qué dispositivo suena más preciso, sino qué superficies de contacto ubican la pieza sin deformarla y permiten cortar las características críticas respecto a un eje repetible. Un voladizo largo, cortes interrumpidos y una pequeña área de sujeción pueden cambiar la respuesta.
Cuando las roscas forman parte del diseño, especifique la norma de rosca, la clase, la longitud efectiva, la excentricidad o el alivio, y el método de inspección. La característica de roscado no es necesariamente la misma que el vástago del acoplamiento y no debe usarse como datum supuesto a menos que el plano lo indique. Si se especifica una rosca no estándar, la información de mecanizado de roscas personalizadas del sitio es relevante para el alcance del roscado, pero el cliente aún debe definir el hardware de acoplamiento y el calibre de aceptación.
Coordinar la condición del material y el tratamiento posterior
No elija un grado de acero solo por la palabra “perno rey”. El material, la forma del producto, la condición y cualquier requisito de tratamiento térmico deben provenir del plano o de una especificación aprobada. Diferentes familias de pernos rey pueden usar distintas aleaciones y rutas de tratamiento. Los datos del productor del material y los requisitos del propietario del producto son los que rigen; un grado listado en una página general de materiales no es una recomendación de que sea adecuado para un acoplamiento específico.
El tratamiento térmico puede cambiar las dimensiones y puede cambiar cómo responde una pieza al acabado. Si la ruta acordada incluye tratamiento entre operaciones de mecanizado, identifique qué superficies se desbastan, qué características necesitan sobreespesor, qué datums deben recuperarse y qué dimensiones se aceptan tras el proceso final. No inserte un sobreespesor de stock universal ni un valor de compensación. Depende de la pieza, la condición del material, el proceso de tratamiento térmico, la geometría y los resultados previos documentados.
Para contextualizar la gama de familias de acero disponibles para el trabajo con CNC, consulte la descripción general de materiales de alta resistencia. Debe utilizarse únicamente como referencia de familia de materiales. Los requisitos de servicio de un pivote rey, la norma y la designación de material aprobada prevalecen sobre una etiqueta de categoría amplia.
Inspeccionar las relaciones que controlan el engrane
La inspección debe seguir los datos funcionales y las notas de aceptación del plano. Una medición de diámetro en una sola sección transversal no mostrará si un vástago largo presenta conicidad, lobulado o flexión. Según el plano, el plan puede requerir verificaciones en múltiples posiciones axiales, un método para evaluar la redondez o cilindricidad, y una verificación de excentricidad respecto al eje establecido. Los instrumentos requeridos y el plan de muestreo deben acordarse antes de la producción, en lugar de inventarse después de que aparezca un problema de ajuste.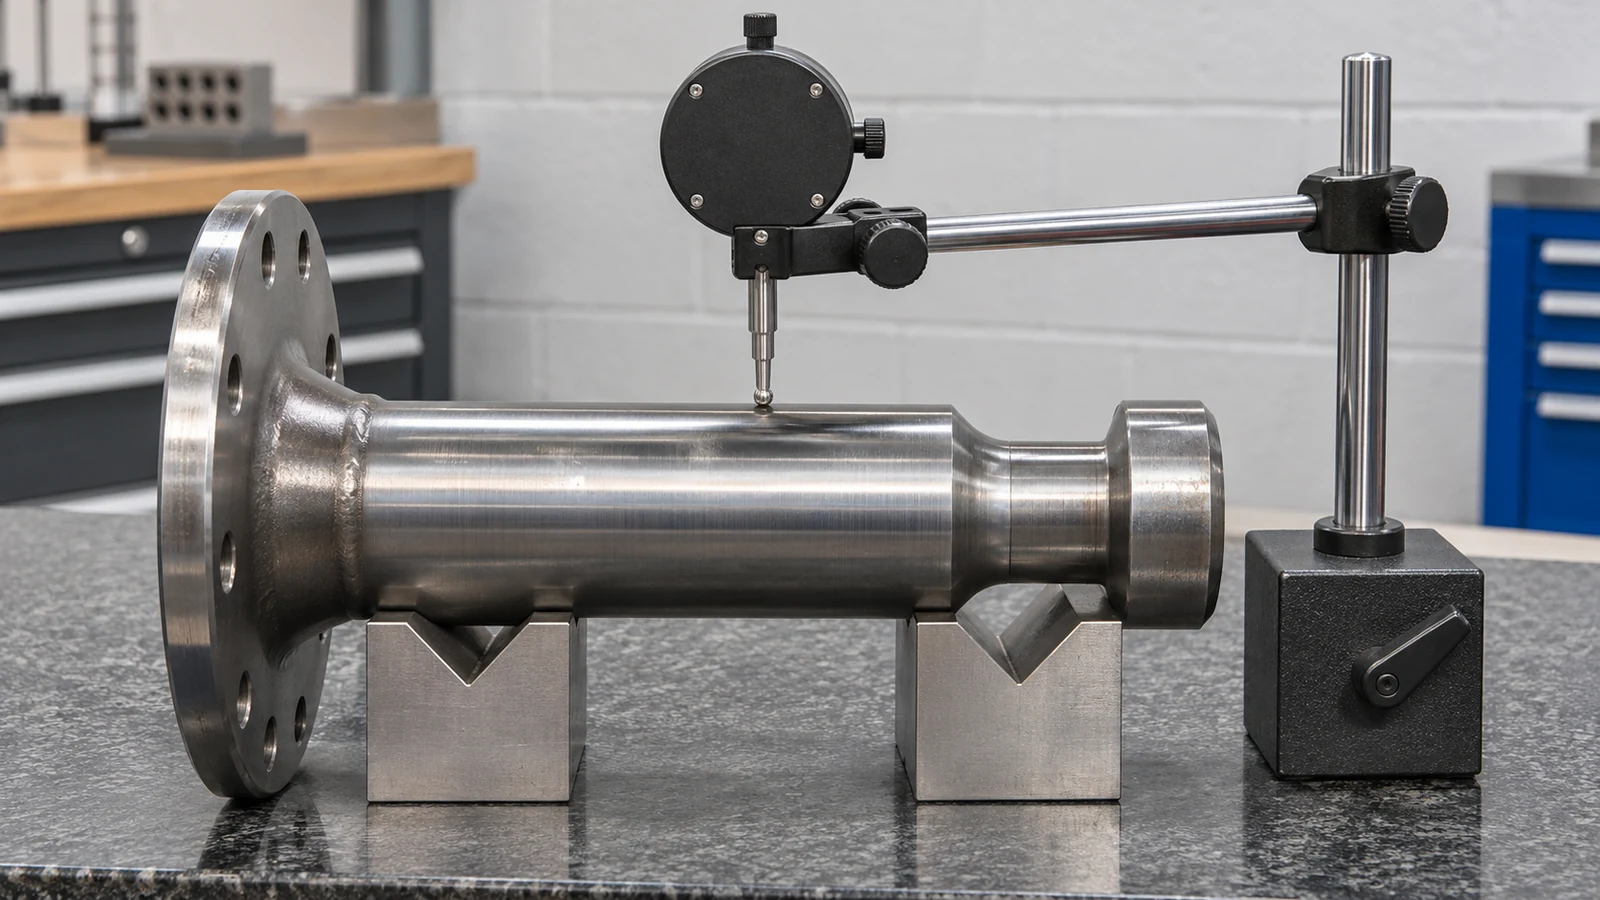
Verifique la cara del resalto y la interfaz de montaje en relación con el dato del vástago, no solo como valores aislados de planitud o espesor. Si existe un patrón de pernos, verifique su posición a partir de los datos de diseño y confirme que las características de los agujeros no comprometan el contacto de montaje previsto. Las roscas, ranuras, radios y chaflanes necesitan sus propios criterios de aceptación explícitos cuando afectan la instalación o la retención. Registre el método de medición y la condición en la que se aceptan las dimensiones, especialmente cuando el tratamiento o recubrimiento se realiza después del mecanizado.
El acabado superficial es igualmente funcional. Una superficie de contacto puede tener una textura o dirección de acabado especificadas, mientras que un alivio sin contacto puede tener requisitos diferentes. “Pulido” no es por sí mismo un criterio de aceptación medible. Utilice la indicación de textura del plano e identifique la dirección y ubicación de medición si esos detalles son importantes. Un proveedor no debe prometer un resultado de vida útil o desgaste basándose únicamente en un valor de acabado; la condición de la pieza acoplada, la lubricación, la alineación, la carga y el mantenimiento también influyen en el comportamiento.
Revisión ilustrativa: un pivote de enganche atornillado con placa de montaje
Considere un plano hipotético de un conjunto de pivote rey de quinta rueda atornillado. El pasador tiene un vástago y un resalto torneados, una cara de montaje y un patrón de pernos en una placa separada. Este es un ejemplo ilustrativo de planificación, no un trabajo de cliente ni una afirmación sobre un producto JUCHENG probado. La autoridad de diseño ha especificado el material y los requisitos de aceptación del conjunto.
La primera revisión separaría el dato rotacional del pasador del dato de montaje de la placa y preguntaría cómo se relacionan en el conjunto terminado. Si el pasador y la placa se suministran como piezas separadas, el alcance del mecanizado debe dejar claro si el proveedor solo las mecaniza, también las ensambla, o recibe un conjunto soldado terminado para trabajos de acabado. Estos son alcances diferentes. Un informe dimensional del pasador suelto no puede sustituir la verificación de la relación del conjunto final.
A continuación, el equipo definiría qué superficies son críticas después de cualquier tratamiento especificado y cómo se ubicará el pasador para la inspección final. Una ruta útil podría tornear el vástago y el resalto desde una referencia estable, luego usar un dispositivo controlado para las características de la placa, seguido de una verificación final basada en datos. Pero esa secuencia es solo una candidata: el plano, la forma del material en bruto, el equipo y los registros de proceso determinan si es adecuada. Si el eje medido se desplaza después de una operación de tratamiento o unión, el responsable del proceso necesita un paso de recuperación aprobado, no un ajuste no documentado de las dimensiones nominales.
Esta revisión detecta brechas de comunicación comunes antes de que se conviertan en desechos o retrabajos: un grado de material sin condición, un patrón de pernos sin dato, un diámetro de vástago sin requisito de forma, una indicación de acabado sin ubicación de medición, o una norma de aceptación cuya revisión no está identificada. Ninguna puede resolverse de forma segura adivinando a partir del nombre de la pieza.
Qué incluir en una solicitud de mecanizado
Para una solicitud de cotización relacionada con un pivote rey, proporcione la revisión vigente del plano y el modelo CAD, la familia de piezas, la cantidad, el material y la condición especificados, y la norma o especificación del fabricante de equipos originales que rige la interfaz. Marque el vástago, el resalto, la cara de montaje, el patrón de agujeros, las ranuras, las roscas y cualquier textura superficial crítica o detalle de borde. Indique si se suministra el material en bruto y si el tratamiento térmico, el recubrimiento, la soldadura, el ensamblaje o los registros de inspección están incluidos en el alcance solicitado.
Separe las características requeridas de las preferencias. Identifique los datos y las dimensiones que controlan el ajuste; especifique la condición en la que se realiza la aceptación final; y enumere los registros necesarios con cada lote, como certificados de material o informes dimensionales, cuando sea contractualmente requerido. Si se aplica una aprobación de seguridad o reglamentaria, indique la autoridad de diseño responsable y la evidencia de calificación requerida. El mecánico puede revisar la fabricabilidad y cotizar el alcance de mecanizado definido, pero no debe inferir la certificación del producto ni la aprobación a nivel de vehículo a partir del título de un plano.
Una solicitud clara permite al proveedor evaluar el acceso, el número de montajes, la transferencia de datos, la secuencia de tratamiento, el esfuerzo de inspección y el riesgo antes de comprometerse. También permite que se discutan alternativas: por ejemplo, si una característica puede trasladarse a un montaje más accesible o si es necesario aclarar un dato de inspección. Cualquier cambio de diseño queda sujeto a la aprobación del cliente y a los requisitos de producto aplicables.
Preguntas sobre el mecanizado de pivotes de enganche
¿Es un pivote rey de remolque lo mismo que un pivote rey de dirección?
No. Un pivote rey de quinta rueda de remolque se acopla al enganche del tractor, mientras que un pivote rey de dirección pertenece a un sistema de pivote del extremo de rueda. Tienen geometrías, piezas acopladas y requisitos rectores diferentes, por lo que deben mantenerse separadas las discusiones sobre su mecanizado e inspección.
¿Se puede fabricar cada pivote de dirección con el mismo grado de acero?
No. Utilice el material y la condición especificados para el diseño en particular. El nombre del componente por sí solo no establece la aleación, el tratamiento térmico, la dureza ni la idoneidad para una aplicación de acoplamiento.
¿El torneado CNC por sí solo define la precisión final del pivote de dirección?
No. El torneado puede crear las principales características rotacionales, pero un diseño también puede requerir operaciones de fresado, taladrado, roscado, tratamiento o ensamblaje. La aceptación final depende de las relaciones de datum del plano y de la condición en la que se inspecciona la pieza.
¿Mecanizar una pieza según SAE J700 significa que el ensamblaje completo está certificado?
No. Un proveedor de mecanizado debe trabajar conforme al plano acordado y al alcance de la norma aplicable. La calificación del producto, los procedimientos de soldadura, la aceptación del ensamblaje y la aprobación a nivel de vehículo son responsabilidades separadas que requieren su propia evidencia.
En resumen, planifique el mecanizado del pivote de dirección en torno a la interfaz real de la quinta rueda: establezca el eje funcional, preserve las relaciones entre el vástago y el hombro y las de montaje, coordine el material y la condición del proceso posterior, e inspeccione las características definidas en el plano. Confirme la familia de piezas y la base de aceptación antes de tratar un pivote de dirección como un pasador torneado rutinario.