
Kurze Antwort: behandeln Sie einen Königszapfen als Kupplungsschnittstelle, nicht einfach als gedrehte Welle. Bei einem Königszapfen für Sattelanhänger müssen der Schaft, die Schulter, die Nuten, die Montagefläche und alle Befestigungsmerkmale von Bezugspunkten aus bearbeitet und geprüft werden, die widerspiegeln, wie das Teil aufliegt und eingreift. Die Zeichnung und die geltende Produktnorm definieren die tatsächlichen Abmessungen und Abnahmegrenzen; ein allgemeines Bearbeitungsrezept kann weder Austauschbarkeit noch Betriebssicherheit gewährleisten.
Dieser Leitfaden konzentriert sich auf den Königszapfen der oberen Kupplung, der mit einer Sattelkupplung für Nutzfahrzeuganhänger verwendet wird. Er behandelt dieses Teil nicht zusammen mit einem Königszapfen der Lenkachse, einem Anhängerkupplungszapfen oder anderen Zapfen, die zwar denselben Namen tragen, aber unterschiedliche Schnittstellen und Lasten aufweisen.
Definieren Sie den Königszapfen und seine maßgebliche Schnittstelle
Das Wort Königszapfen wird für mehr als eine Fahrzeugkomponente verwendet. In diesem Artikel bezeichnet es den anhängerseitigen Zapfen, der über die obere Kupplung in die Sattelkupplung einer Zugmaschine eingreift. Königszapfen im Lenksystem sind Schwenkkomponenten in einer Radendbaugruppe; Anhängerkupplungszapfen können sich auf verschiedene Kupplungs- oder Zugstangenteile beziehen. Ihre Funktionen, Halterungsdetails, Normen und Prüfpläne sind nicht austauschbar. Eine Zeichnung sollte die Komponentenfamilie, die Schnittstelle und die maßgebliche Spezifikation angeben, bevor ein Zerspanungsfachmann entscheidet, wie das Teil zu spannen oder zu messen ist.
Für diese Anhängeranwendung hängen die relevanten Normen von der Kupplungskonstruktion und der Nenngröße ab. SAE J700 behandelt Oberkupplungs-Königszapfen für gewerbliche Anhänger und Sattelanhänger, während ISO 4086 einen definierten 90-mm-Sattelanhänger-Königszapfen für Sattelkupplungen und dessen Montage-/Austauschbarkeitsmerkmale abdeckt. Diese Referenzen sind keine pauschale Freigabe für jede Königszapfen-Konstruktion. Bestätigen Sie vor der Angebotserstellung oder Programmierung die vom Kunden geforderte Normausgabe, den spezifizierten Königszapfentyp und etwaige OEM-Zeichnungshinweise.
Die Aufgabe des Zerspanungsdienstleisters besteht darin, die in der Teilezeichnung zugewiesenen Merkmale zu fertigen und die Rückverfolgbarkeit zum vereinbarten Material- und Prozessumfang zu gewährleisten. Das zertifiziert für sich genommen weder die vollständige Kupplung, die Schweißnaht, die Anhängerkonstruktion noch das Fahrzeug für eine Betriebslast. Belassen Sie die Konstruktionsfreigabe, die Materialzertifizierung, die Wärmebehandlungsaufzeichnungen, die Schweißanweisung und die Qualifizierung auf Produktebene bei den in der Einkaufsspezifikation genannten verantwortlichen Stellen.
Betrachten Sie Schaft, Schulter und Montagegeometrie als ein System
Der zylindrische Schaft ist nur ein Teil der funktionalen Schnittstelle. Sein Durchmesser und seine Form stehen in Bezug zum Verriegelungsmechanismus der Sattelkupplung; die Schulter und der Übergang legen fest, wo die Paarungsflächen kontaktieren; Nuten oder Freistellungen können Freiraum oder Halt bieten; und der Flansch oder die Montagefläche positioniert den Zapfen relativ zur Kupplungsplatte. Ein Teil kann eine isolierte Durchmesservorgabe erfüllen und sich dennoch schlecht montieren lassen, wenn die Schulterfläche nicht rechtwinklig zur Achse steht oder wenn das Montagebezugssystem nicht mit dem Bezugssystem des Schafts übereinstimmt.
Beginnen Sie die Prozessprüfung mit der Festlegung eines Bezugssystems, das die Montage widerspiegelt. Wenn die Zeichnung die Zapfenachse aus einem zylindrischen Merkmal ableitet, verwenden Sie diese Achse, um die Beziehung von Schulter, Stirnfläche und etwaigen konzentrischen Details zu steuern. Wenn die Montagefläche die primäre Auflagefläche ist, definieren Sie, wie diese Fläche gehalten wird und wie die Zapfenachse nach einem Aufspannwechsel wiederhergestellt wird. Vermeiden Sie es, jede Fläche als unabhängiges Maß zu behandeln, wenn die Montage von Koaxialität, Rechtwinkligkeit oder einem kontrollierten Kontaktband abhängt.
Übergängen ist besondere Aufmerksamkeit zu widmen. Ein großzügig wirkender Radius kann mit einem Paarungs-Hals oder einer Auflagefläche kollidieren; eine scharfe Ecke kann durch die Zeichnung verboten sein oder einen schwierigen Prüfpunkt erzeugen. Die Zeichnung sollte den erforderlichen Radius, die Fase, den Freistich oder die Freistellung angeben, wo diese die Passung beeinflussen. Leiten Sie kein Standardprofil aus einem Produktfoto ab und ersetzen Sie keinen günstigen Werkzeugradius ohne technische Freigabe.
Wählen Sie eine CNC-Route anhand des gelieferten Rohlings und der Merkmale
Rotationsmerkmale wie Schaft, Schulter, Stirnfläche und konzentrische Nuten sind natürliche Drehoperationen. Eine praktische Abfolge kann die Hauptachse festlegen, die Hauptdurchmesser vorschruppen, Material für die spezifizierte Schlichtoperation stehen lassen und kritische Flächen in einer Aufspannung fertigstellen, die ihre Beziehung bewahrt. Die tatsächliche Reihenfolge hängt davon ab, ob der Lieferant Stangenmaterial, einen vorgeformten Rohling oder eine andere freigegebene Ausgangsform erhält. Gehen Sie nicht von einem Schmiedeteil aus und behaupten Sie nicht, dass Schmieden, Schweißen oder Umformen Teil eines CNC-Bearbeitungsangebots sind, sofern dies nicht ausdrücklich enthalten ist.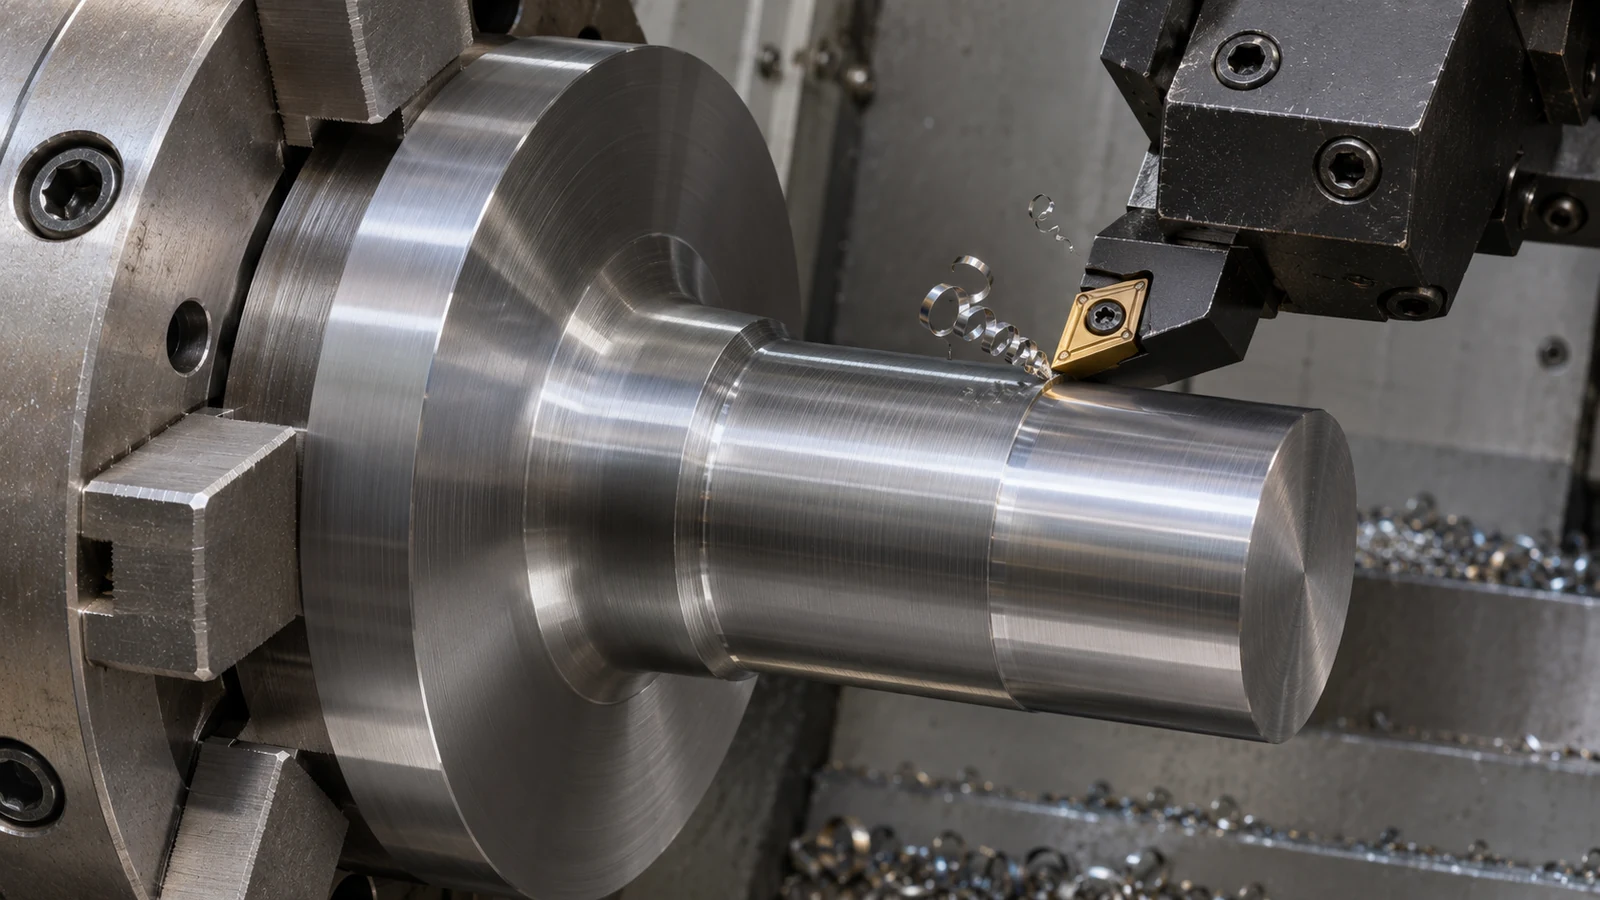
Merkmale, die nicht auf der Hauptachse liegen – Bohrungen, Flächen, Passfedernutdetails oder Querbohrungen bei einer bestimmten Konstruktion – können nach dem Drehen Fräsen oder Bohren erfordern. Die Wahl zwischen getrennten Dreh- und Fräsaufspannungen und einer kombinierten Dreh-Fräs-Route hängt von der Merkmalszugänglichkeit, der Stückzahl, der Ausrüstung und dem Risiko der Bezugssystemübertragung ab. Für eine einfache Drehkonfiguration prüfen Sie den Standard-CNC-Drehumfang; des Betriebs; ein Teil mit mehreren Merkmalen kann eine andere Prozessprüfung erfordern.
Die Aufspannstrategie sollte die Wahrscheinlichkeit verringern, dass ein fertiger Schaft auf einer weniger zuverlässigen Fläche erneut gespannt wird. Weiche Backen, ein geeignetes Spannfutter, eine unterstützte Zentrierspitze oder eine spezielle Vorrichtung können in Betracht gezogen werden, wo die tatsächliche Geometrie und die Maschine dies zulassen. Die wichtige Frage ist nicht, welche Vorrichtung am präzisesten klingt; sie lautet, welche Kontaktflächen das Teil ohne Verformung positionieren und es ermöglichen, die kritischen Merkmale relativ zu einer wiederholbaren Achse zu schneiden. Langer Überhang, unterbrochene Schnitte und eine kleine Spannfläche können die Antwort ändern.
Wenn Gewinde Teil der Konstruktion sind, geben Sie die Gewindenorm, die Toleranzklasse, die wirksame Länge, den Rundlauf oder die Freistellung sowie die Prüfmethode an. Das Gewindemerkmal ist nicht unbedingt dasselbe wie der Kupplungsschaft und sollte nicht als angenommenes Bezugssystem verwendet werden, sofern die Zeichnung dies nicht vorsieht. Wenn ein nicht genormtes Gewinde angegeben ist, sind die Informationen zur kundenspezifischen Gewindebearbeitung der Website für den Gewindumfang relevant, aber die Paarungshardware und das Abnahmeprüfmittel müssen weiterhin vom Kunden definiert werden.
Koordinieren Sie den Werkstoffzustand und die nachgelagerte Behandlung
Wählen Sie keine Stahlsorte allein aufgrund des Wortes “Königszapfen”. Das Material, die Produktform, der Zustand und etwaige Wärmebehandlungsanforderungen sollten aus der Zeichnung oder einer freigegebenen Spezifikation stammen. Verschiedene Königszapfen-Familien können unterschiedliche Legierungen und Behandlungswege verwenden. Die Daten des Materialherstellers und die Anforderungen des Produkteigentümers sind maßgeblich; eine auf einer allgemeinen Materialseite aufgeführte Sorte ist keine Empfehlung, dass sie für eine bestimmte Kupplung geeignet ist.
Eine Wärmebehandlung kann die Maße verändern und kann ändern, wie ein Teil auf die Endbearbeitung reagiert. Wenn der vereinbarte Weg eine Behandlung zwischen Bearbeitungsvorgängen umfasst, legen Sie fest, welche Flächen vorbearbeitet werden, welche Merkmale Aufmaß benötigen, welche Bezugssysteme wiederhergestellt werden müssen und welche Maße nach dem Endprozess akzeptiert werden. Fügen Sie kein universelles Rohmaß-Aufmaß oder keinen universellen Kompensationswert ein. Er hängt vom Teil, dem Materialzustand, dem Wärmebehandlungsprozess, der Geometrie und dokumentierten früheren Ergebnissen ab.
Für einen Überblick über die für CNC-Arbeiten verfügbaren Stahlsorten siehe die Seite Übersicht über hochfeste Werkstoffe. Sie sollte nur als Referenz für Werkstofffamilien dienen. Die Einsatzanforderungen, die Norm und die zugelassene Werkstoffbezeichnung eines Königszapfens haben Vorrang vor einer allgemeinen Kategoriebezeichnung.
Prüfen Sie die Beziehungen, die den Eingriff steuern
Die Prüfung sollte den funktionalen Bezugselementen und Abnahmenotizen der Zeichnung folgen. Eine Durchmessermessung an einem Querschnitt zeigt nicht, ob ein langer Schaft konisch, unrund oder verbogen ist. Je nach Zeichnung kann der Plan Prüfungen an mehreren axialen Positionen, eine Methode zur Bewertung der Rundheit oder Zylindrizität sowie eine Rundlaufprüfung relativ zur festgelegten Achse erfordern. Die erforderlichen Messgeräte und der Probenahmeplan sollten vor der Produktion vereinbart werden und nicht erst nach Auftreten eines Passungsproblems erfunden werden.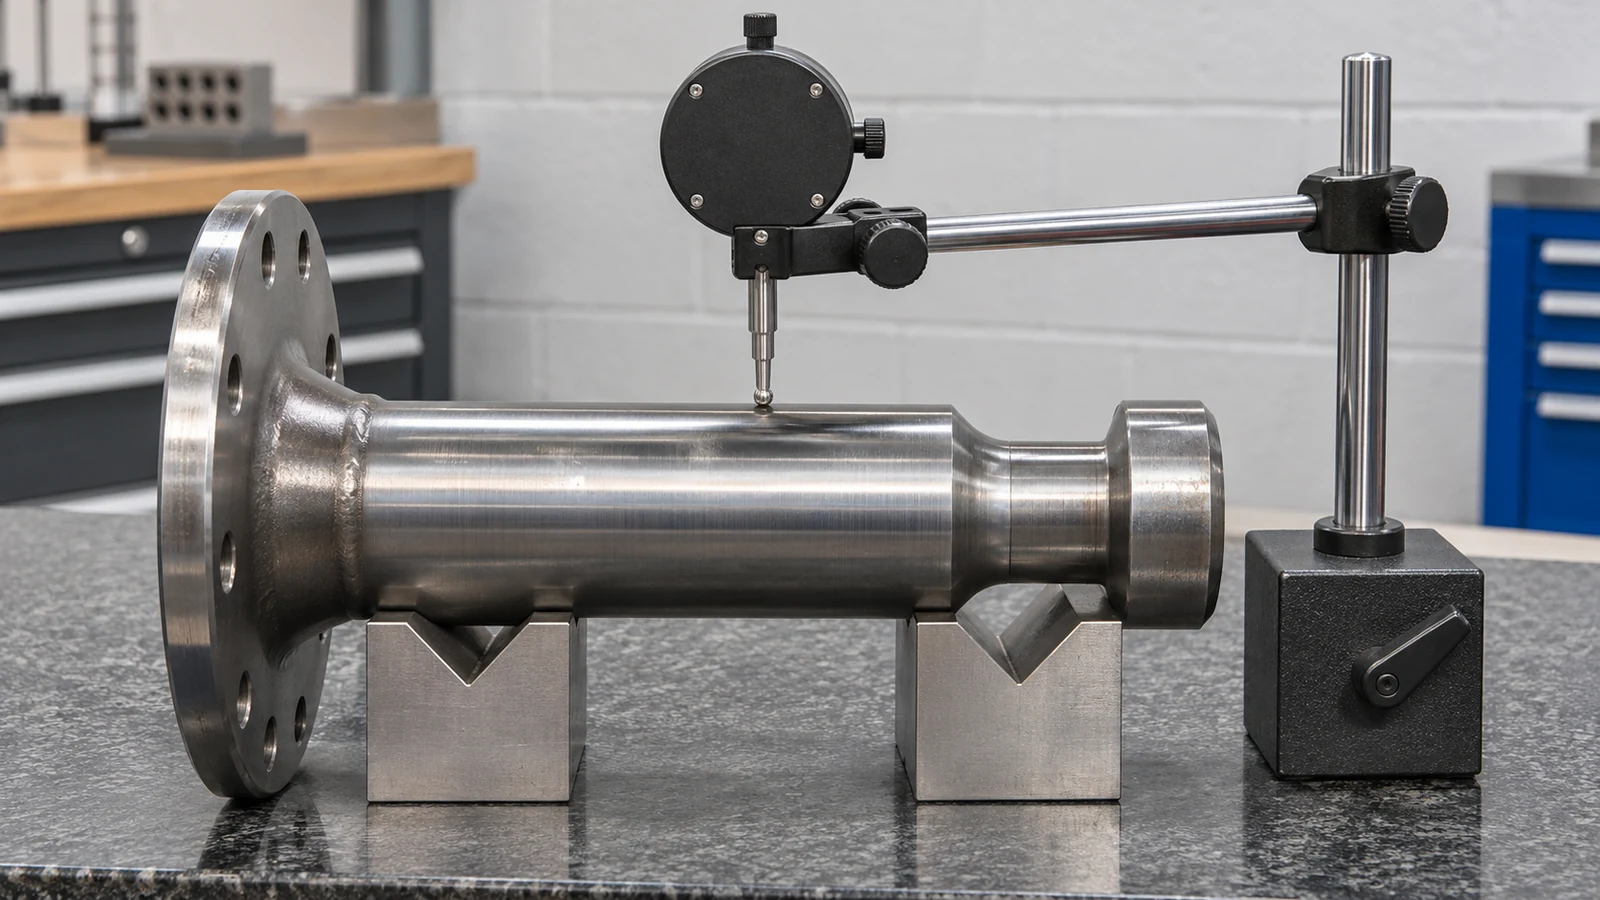
Prüfen Sie die Bundfläche und die Montageschnittstelle in Bezug auf das Schaftbezugselement, nicht nur als isolierte Ebenheits- oder Dickenwerte. Falls ein Lochbild vorhanden ist, verifizieren Sie dessen Position anhand der Konstruktionsbezugselemente und stellen Sie sicher, dass die Lochmerkmale den vorgesehenen Montagekontakt nicht beeinträchtigen. Gewinde, Nuten, Radien und Kantenbrüche benötigen eigene explizite Abnahmekriterien, wenn sie die Montage oder den Halt beeinflussen. Dokumentieren Sie die Messmethode und den Zustand, in dem Maße akzeptiert werden, insbesondere wenn nach der Bearbeitung eine Wärmebehandlung oder Beschichtung erfolgt.
Die Oberflächenbeschaffenheit ist ebenfalls funktional. Eine Kontaktfläche kann eine spezifizierte Textur oder Bearbeitungsrichtung aufweisen, während eine kontaktfreie Freistellung andere Anforderungen haben kann. “Poliert” ist für sich genommen kein messbares Abnahmekriterium. Verwenden Sie die Texturangabe der Zeichnung und identifizieren Sie Messrichtung und -ort, falls diese Details relevant sind. Ein Lieferant sollte nicht allein aufgrund eines Oberflächenwerts eine Standzeit- oder Verschleißprognose versprechen; Zustand des Gegenstücks, Schmierung, Ausrichtung, Belastung und Wartung beeinflussen das Verhalten ebenfalls.
Veranschaulichende Betrachtung: ein eingeschraubter Königszapfen mit Montageplatte
Betrachten Sie eine hypothetische Zeichnung für eine eingeschraubte Sattelkupplungs-Königszapfen-Baugruppe. Der Zapfen hat einen gedrehten Schaft und Bund, eine Montagefläche und ein Lochbild auf einer separaten Platte. Dies ist ein illustratives Planungsbeispiel, kein Kundenauftrag und keine Aussage über ein getestetes JUCHENG-Produkt. Die Konstruktionsverantwortung hat den Werkstoff und die Abnahmeanforderungen der Baugruppe festgelegt.
Die erste Prüfung würde das Rotationsbezugselement des Zapfens vom Montagebezugselement der Platte trennen und fragen, wie diese in der fertigen Baugruppe zueinander in Beziehung stehen. Werden Zapfen und Platte als separate Teile geliefert, muss der Bearbeitungsumfang klarstellen, ob der Lieferant sie nur bearbeitet, auch montiert oder eine fertig geschweißte Baugruppe zur Endbearbeitung erhält. Dies sind unterschiedliche Umfänge. Ein Maßbericht für den losen Zapfen kann die Verifikation der endgültigen Baugruppenbeziehung nicht ersetzen.
Als Nächstes würde das Team festlegen, welche Oberflächen nach einer spezifizierten Behandlung kritisch sind und wie der Zapfen für die Endprüfung ausgerichtet wird. Ein sinnvoller Ablauf könnte den Schaft und den Bund von einer stabilen Referenz aus drehen, dann eine kontrollierte Vorrichtung für die Plattenmerkmale verwenden, gefolgt von einer bezugselementbasierten Endprüfung. Diese Reihenfolge ist jedoch nur ein Kandidat: Zeichnung, Ausgangsform, Ausrüstung und Prozessaufzeichnungen bestimmen, ob sie geeignet ist. Verschiebt sich die gemessene Achse nach einer Behandlung oder Fügeoperation, benötigt der Prozessverantwortliche einen genehmigten Korrekturschritt – keine undokumentierte Anpassung der Nennmaße.
Diese Prüfung erkennt häufige Kommunikationslücken, bevor daraus Ausschuss oder Nacharbeit wird: eine Werkstoffsorte ohne Zustand, ein Lochbild ohne Bezugselement, ein Schaftdurchmesser ohne Formanforderung, eine Oberflächenangabe ohne Messort oder eine Abnahmenorm, deren Revision nicht angegeben ist. Nichts davon lässt sich durch Raten anhand des Teilenamens sicher klären.
Was in eine Bearbeitungsanfrage gehört
Für eine Anfrage im Zusammenhang mit Königszapfen geben Sie die aktuelle Zeichnungsrevision und das CAD-Modell, die Teilefamilie, die Menge, den spezifizierten Werkstoff und Zustand sowie die Norm oder OEM-Spezifikation an, die die Schnittstelle regelt. Kennzeichnen Sie den Schaft, den Bund, die Montagefläche, das Lochbild, Nuten, Gewinde sowie alle kritischen Oberflächentexturen oder Kantendetails. Geben Sie an, ob Halbzeug geliefert wird und ob Wärmebehandlung, Beschichtung, Schweißen, Montage oder Prüfaufzeichnungen im angeforderten Umfang enthalten sind.
Trennen Sie erforderliche Merkmale von Präferenzen. Identifizieren Sie die Bezugselemente und die Maße, die die Passung bestimmen; legen Sie den Zustand fest, in dem die Endabnahme erfolgt; und listen Sie die mit jeder Charge benötigten Aufzeichnungen auf, wie Werkstoffzeugnisse oder Maßberichte, sofern vertraglich gefordert. Falls eine Sicherheits- oder Zulassungsgenehmigung gilt, benennen Sie die verantwortliche Konstruktionsinstanz und die erforderlichen Qualifikationsnachweise. Der Zerspaner kann die Fertigbarkeit prüfen und den definierten Bearbeitungsumfang anbieten, sollte aber aus einem Zeichnungstitel keine Produktzertifizierung oder Fahrzeugzulassung ableiten.
Eine klare Anfrage ermöglicht es dem Lieferanten, Zugänglichkeit, Rüstanzahl, Bezugselementübertragung, Behandlungsreihenfolge, Prüfaufwand und Risiko vor der Zusage zu bewerten. Sie macht auch Alternativen besprechbar: zum Beispiel, ob ein Merkmal in eine besser zugängliche Aufspannung verlegt werden kann oder ob ein Prüfbezugselement geklärt werden muss. Jede Konstruktionsänderung bleibt der Kundenfreigabe und den geltenden Produktanforderungen unterworfen.
Fragen zur Königszapfen-Bearbeitung
Ist ein Anhänger-Königszapfen dasselbe wie ein Lenk-Königszapfen?
Nein. Ein Sattelkupplungs-Königszapfen eines Anhängers greift in die Kupplung der Zugmaschine ein, während ein Lenk-Königszapfen zu einem Radendschwenksystem gehört. Sie haben unterschiedliche Geometrien, Gegenstücke und geltende Anforderungen, daher sollten ihre Bearbeitungs- und Prüfungsdiskussionen getrennt geführt werden.
Kann jeder Königszapfen aus derselben Stahlsorte gefertigt werden?
Nein. Verwenden Sie das für die jeweilige Konstruktion festgelegte Material und den festgelegten Zustand. Die alleinige Bauteilbezeichnung legt weder Legierung, Wärmebehandlung, Härte noch Eignung für eine Kupplungsanwendung fest.
Definiert allein das CNC-Drehen die endgültige Genauigkeit des Königszapfens?
Nein. Das Drehen kann die wesentlichen rotationssymmetrischen Merkmale erzeugen, doch eine Konstruktion kann auch Fräs-, Bohr-, Gewinde-, Behandlungs- oder Montagevorgänge erfordern. Die Endabnahme hängt von den Bezugsbeziehungen der Zeichnung und dem Zustand ab, in dem das Teil geprüft wird.
Bedeutet die Bearbeitung eines Teils nach SAE J700, dass die komplette Baugruppe zertifiziert ist?
Nein. Ein Bearbeitungslieferant muss nach der vereinbarten Zeichnung und dem anwendbaren Normungsbereich arbeiten. Produktqualifizierung, Schweißverfahren, Baugruppenabnahme und Freigabe auf Fahrzeugebene sind getrennte Verantwortlichkeiten, die jeweils eigene Nachweise erfordern.
Kurz gesagt: Planen Sie die Königszapfenbearbeitung anhand der tatsächlichen Sattelkupplungsschnittstelle: Legen Sie die Funktionsachse fest, erhalten Sie die Beziehungen zwischen Schaft und Bund sowie die Montagebeziehungen, stimmen Sie Material und nachgelagerten Prozesszustand aufeinander ab und prüfen Sie die in der Zeichnung definierten Merkmale. Bestätigen Sie die Teilefamilie und die Abnahmegrundlage, bevor Sie einen Königszapfen als routinemäßig gedrehten Bolzen behandeln.