
Réponse courte : traiter un axe de pivot comme une interface d'accouplement, et non simplement comme un arbre tourné. Pour un pivot d'attelage de semi-remorque à sellette, la tige, l'épaulement, les gorges, la face de montage et toute caractéristique de fixation doivent être usinés et inspectés à partir de références qui reflètent la façon dont la pièce s'assied et s'engage. Le plan et la norme produit applicable définissent les dimensions réelles et les limites d'acceptation ; une recette d'usinage générique ne peut établir ni l'interchangeabilité ni la sécurité en service.
Ce guide porte sur le pivot d'attelage supérieur utilisé avec une sellette de semi-remorque commerciale. Il ne combine pas cette pièce avec un pivot de fusée de direction, une goupille d'attelage de remorquage ou d'autres goupilles qui partagent le nom mais présentent des interfaces et des charges différentes.
Définir le pivot d'attelage et son interface déterminante
Le mot axe de pivot est utilisé pour plus d'un composant de véhicule. Dans cet article, il désigne la goupille côté remorque qui s'engage dans la sellette d'un tracteur par l'intermédiaire du coupleur supérieur. Les pivots de direction sont des composants de pivotement dans un ensemble de roue ; les goupilles d'attelage peuvent désigner différentes pièces d'attelage ou de barre de traction. Leurs fonctions, leurs détails de retenue, leurs normes et leurs plans d'inspection ne sont pas interchangeables. Un plan doit identifier la famille de composants, l'interface et la spécification déterminante avant qu'un machiniste décide comment la tenir ou la mesurer.
Pour cette application de remorque, les normes applicables dépendent de la conception de l'attelage et de la taille nominale. La SAE J700 traite des pivots d'attelage supérieurs pour remorques commerciales et semi-remorques, tandis que l'ISO 4086 couvre un pivot d'attelage de semi-remorque défini de 90 mm pour sellette d'attelage ainsi que ses caractéristiques de montage/interchangeabilité. Ces références ne constituent pas une approbation générale pour tous les modèles de pivots d'attelage. Confirmez l'édition de la norme exigée par le client, le type de pivot d'attelage spécifié et toute note de plan du constructeur avant de chiffrer ou de programmer.
Le rôle du fournisseur d'usinage est de réaliser les caractéristiques définies sur le plan de la pièce et d'assurer la traçabilité par rapport au périmètre convenu en matière de matériau et de procédé. Cela ne certifie pas en soi l'attelage complet, la soudure, la structure de la remorque ou le véhicule pour une charge en service. L'approbation de conception, la certification des matériaux, les enregistrements de traitement thermique, le mode opératoire de soudage et la qualification au niveau produit restent de la responsabilité des parties responsables désignées dans la spécification d'achat.
Lire la géométrie de la tige, de l'épaulement et du montage comme un système
Le fût cylindrique n'est qu'une partie de l'interface fonctionnelle. Son diamètre et sa forme sont liés au mécanisme de verrouillage de la sellette d'attelage ; l'épaulement et la transition déterminent où les surfaces d'appui entrent en contact ; des gorges ou des dégagements peuvent assurer un jeu ou une retenue ; et la bride ou la face de montage positionne le pivot par rapport à la plaque d'attelage. Une pièce peut respecter une exigence de diamètre isolée et mal s'assembler si la face d'épaulement n'est pas perpendiculaire à l'axe ou si la référence de montage est incohérente avec la référence du fût.
Commencez l'analyse du processus en identifiant un schéma de références qui reflète l'assemblage. Si le plan établit l'axe du pivot à partir d'une caractéristique cylindrique, utilisez cet axe pour contrôler la relation de l'épaulement, de la face d'extrémité et de tout détail concentrique. Si la face de montage est la portée principale, définissez comment cette face est maintenue et comment l'axe du pivot est rétabli après un changement de montage. Évitez de traiter chaque surface comme une cote indépendante lorsque l'assemblage dépend de la coaxialité, de la perpendicularité ou d'une bande de contact contrôlée.
Les transitions méritent une attention particulière. Un rayon d'apparence généreuse peut interférer avec une gorge ou une surface d'appui conjuguée ; un angle vif peut être interdit par le plan ou créer un point de contrôle difficile. Le plan doit indiquer le rayon, le chanfrein, la saignée ou le dégagement requis lorsqu'ils influent sur l'ajustement. Ne déduisez pas un profil standard à partir d'une photo de produit et ne substituez pas un rayon d'outil pratique sans approbation de l'ingénierie.
Choisir une gamme CNC à partir du brut fourni et des caractéristiques
Les caractéristiques de révolution telles que le fût, l'épaulement, la face d'extrémité et les gorges concentriques correspondent naturellement à des opérations de tournage. Une séquence pratique peut consister à établir l'axe principal, à ébaucher les diamètres principaux, à laisser de la matière pour l'opération de finition spécifiée et à réaliser les surfaces critiques dans un montage qui préserve leur relation. L'ordre réel dépend de la réception par le fournisseur de barres, d'une ébauche préformée ou d'une autre forme de stock approuvée. Ne présumez pas d'une pièce forgée et n'affirmez pas que le forgeage, le soudage ou le formage font partie d'un devis d'usinage CNC sauf s'ils y sont explicitement inclus.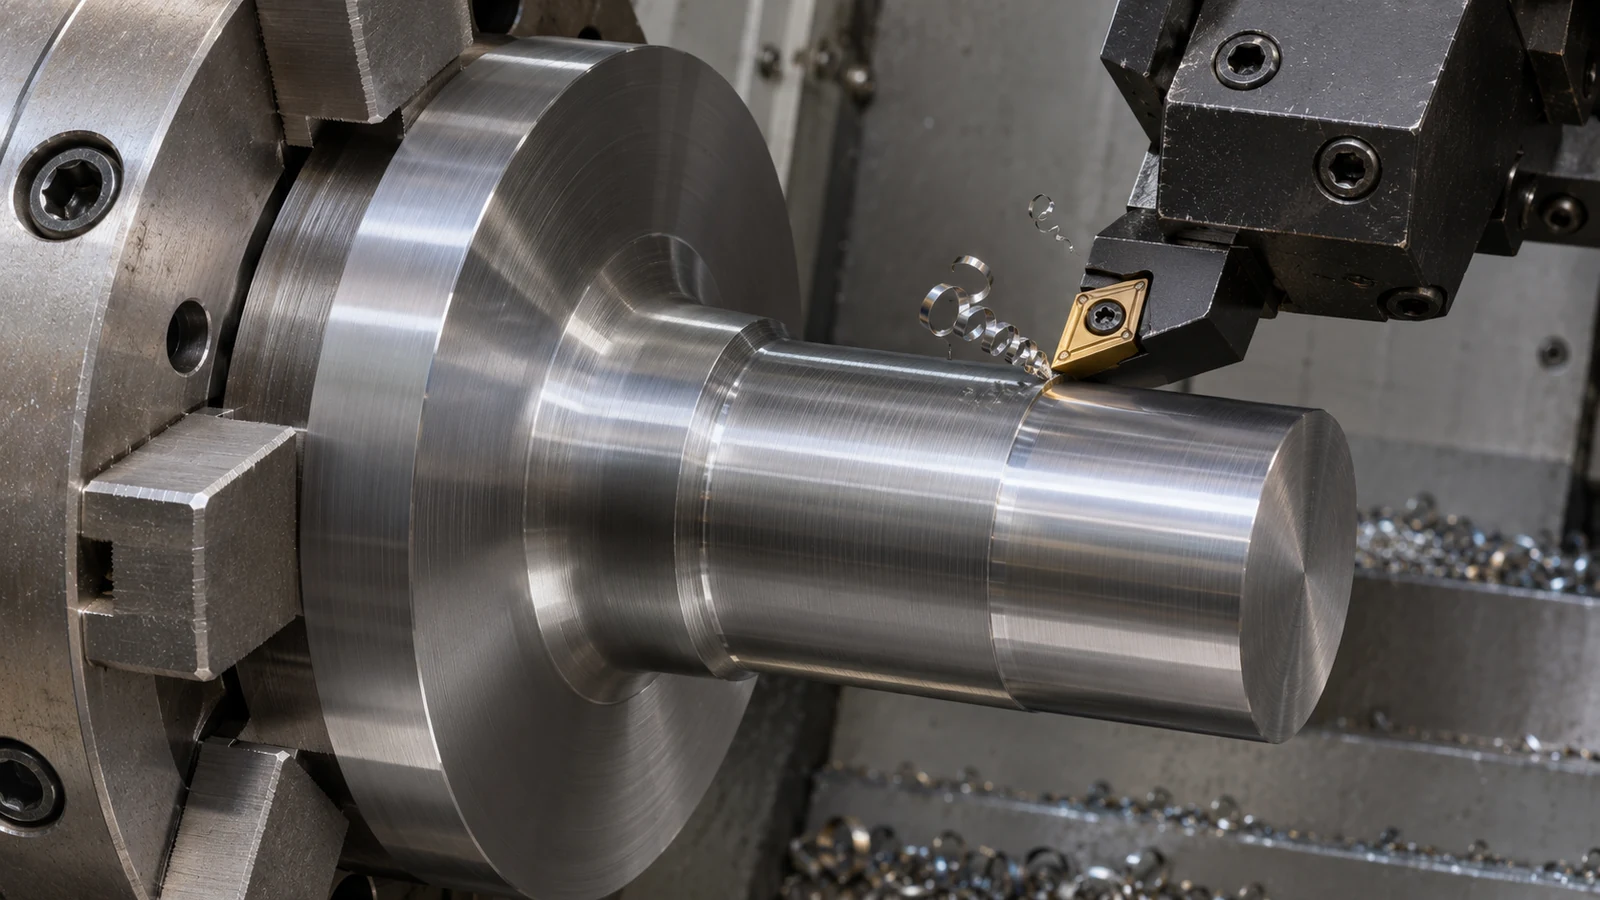
Les caractéristiques qui ne partagent pas l'axe principal — trous de boulons, méplats, détails de clavetage ou trous transversaux sur une conception particulière — peuvent nécessiter un fraisage ou un perçage après le tournage. Le choix entre des montages de tournage et de fraisage séparés et une voie combinée de tournage-fraisage dépend de l'accessibilité des caractéristiques, de la quantité, de l'équipement et du risque de transfert de références. Pour une configuration tournée simple, consultez le périmètre standard de tournage CNC; de l'atelier ; une pièce à caractéristiques multiples peut nécessiter une analyse de processus différente.
La stratégie de montage doit réduire le risque qu'un fût fini soit resserré à nouveau sur une surface moins fiable. Des mors doux, une pince appropriée, une pointe de maintien ou un montage dédié peuvent être envisagés lorsque la géométrie réelle et la machine le permettent. La question importante n'est pas de savoir quel montage semble le plus précis, mais quelles surfaces de contact positionnent la pièce sans la déformer et permettent d'usiner les caractéristiques critiques par rapport à un axe répétable. Un porte-à-faux important, des coupes interrompues et une petite zone de serrage peuvent changer la réponse.
Lorsque des filetages font partie de la conception, précisez la norme de filetage, la classe, la longueur utile, le faux rond ou le dégagement, ainsi que la méthode de contrôle. La caractéristique filetée n'est pas nécessairement identique au fût d'attelage et ne doit pas être utilisée comme référence présumée sauf indication contraire du plan. Si un filetage non standard est spécifié, les informations sur l'usinage de filetages personnalisés du site sont pertinentes pour le périmètre du filetage, mais le matériel conjugué et la jauge d'acceptation doivent toujours être définis par le client.
Coordonner l'état du matériau et le traitement en aval
Ne choisissez pas une nuance d'acier à partir du seul mot “ pivot d'attelage ”. Le matériau, la forme du produit, l'état et toute exigence de traitement thermique doivent provenir du plan ou d'une spécification approuvée. Différentes familles de pivots d'attelage peuvent utiliser différents alliages et voies de traitement. Les données du producteur de matériau et les exigences du propriétaire du produit prévalent ; une nuance indiquée sur une page générale de matériaux ne constitue pas une recommandation de pertinence pour un attelage spécifique.
Le traitement thermique peut modifier les dimensions et peut changer la façon dont une pièce réagit à la finition. Si la voie convenue comprend un traitement entre les opérations d'usinage, identifiez quelles surfaces sont ébauchées, quelles caractéristiques nécessitent une surépaisseur, quelles références doivent être rétablies et quelles cotes sont acceptées après le processus final. N'insérez pas de surépaisseur de stock universelle ni de valeur de compensation. Cela dépend de la pièce, de l'état du matériau, du processus de traitement thermique, de la géométrie et des résultats antérieurs documentés.
For context on the range of steel families available for CNC work, see the site’s high-strength materials overview. It should be used as a material-family reference only. A kingpin’s service requirements, standard, and approved material designation take precedence over a broad category label.
Inspecter les relations qui contrôlent l'engagement
Inspection should follow the drawing’s functional datums and acceptance notes. A diameter measurement at one cross-section will not show whether a long shank is tapered, lobed, or bent. Depending on the print, the plan may need checks at multiple axial positions, a method for evaluating roundness or cylindricity, and a runout check relative to the established axis. The required instruments and sampling plan should be agreed before production rather than invented after a fit problem appears.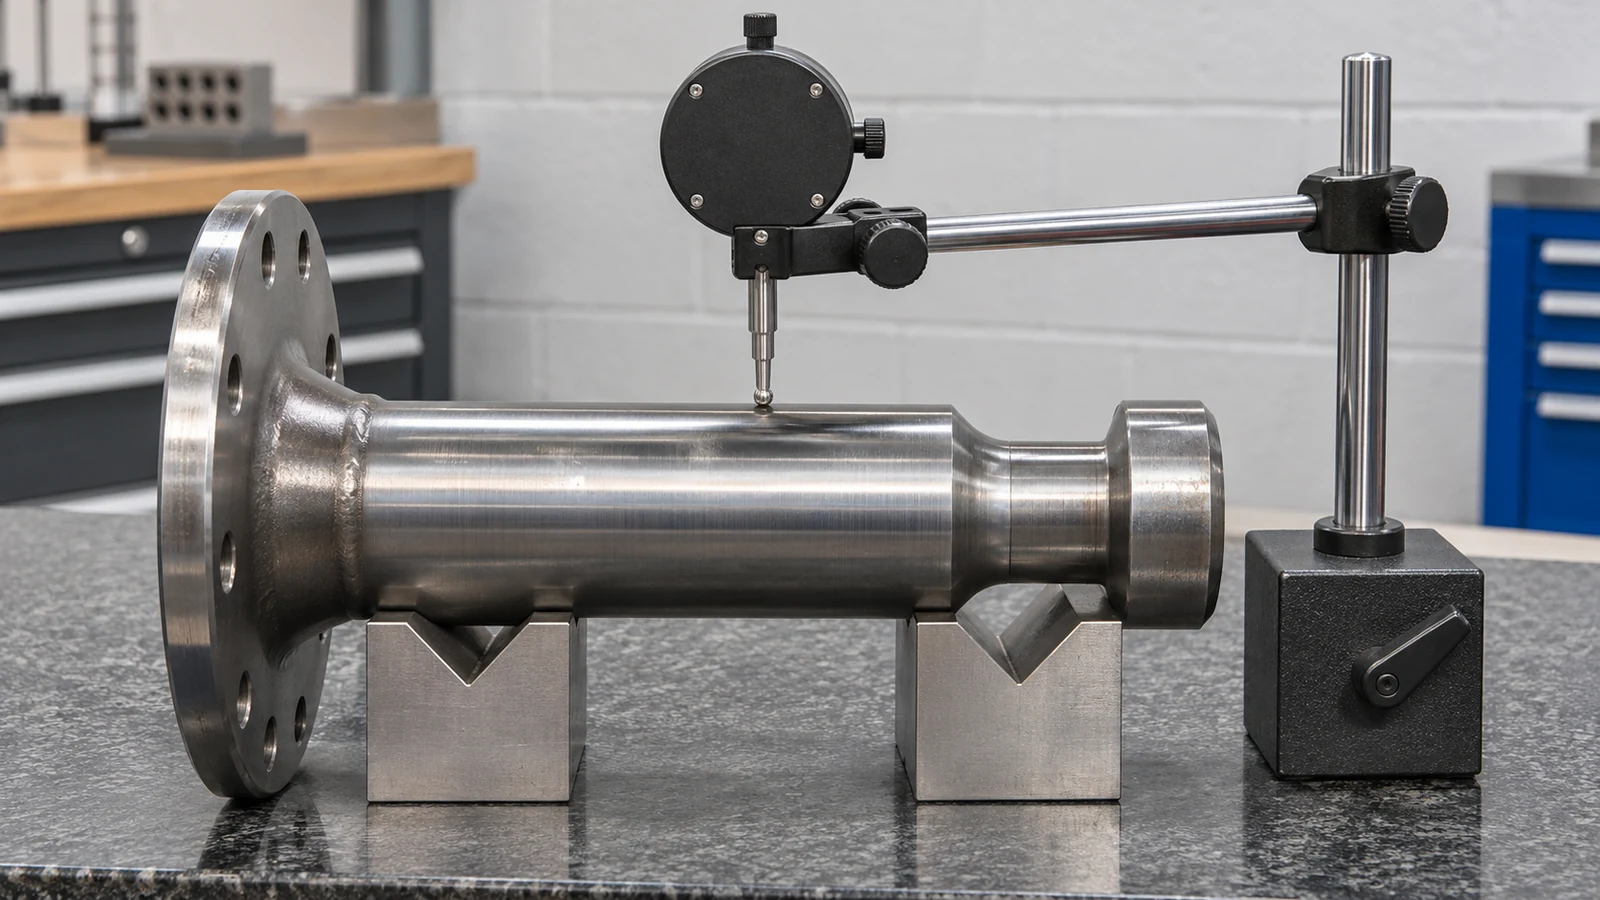
Check the shoulder face and mounting interface in relation to the shank datum, not just as isolated flatness or thickness values. If there is a bolt pattern, verify its position from the design datums and confirm the hole features do not compromise the intended mounting contact. Threads, grooves, radii, and edge breaks need their own explicit acceptance criteria when they affect installation or retention. Record the measurement method and the condition in which dimensions are accepted, especially when treatment or coating follows machining.
Surface finish is similarly functional. A contact surface may have a specified texture or finish direction, while a non-contact relief may have different requirements. “Polished” is not a measurable acceptance criterion by itself. Use the drawing’s texture callout and identify the measurement direction and location if those details matter. A supplier should not promise a service-life or wear result from a finish value alone; mating-part condition, lubrication, alignment, load, and maintenance also influence behavior.
Revue illustrative : un pivot d'attelage boulonné avec plaque de montage
Consider a hypothetical drawing for a bolt-in fifth-wheel kingpin assembly. The pin has a turned shank and shoulder, a mounting face, and a bolt pattern on a separate plate. This is an illustrative planning example, not a customer job or a claim about a tested JUCHENG product. The design authority has specified the material and the assembly acceptance requirements.
The first review would separate the pin’s rotational datum from the plate’s mounting datum and ask how they are related in the completed assembly. If the pin and plate are supplied as separate pieces, the machining scope must make clear whether the supplier only machines them, also assembles them, or receives a completed welded assembly for finish work. These are different scopes. A dimensional report for the loose pin cannot substitute for verification of the final assembly relationship.
Next, the team would define which surfaces are critical after any specified treatment and how the pin will be located for final inspection. A useful route might turn the shank and shoulder from a stable reference, then use a controlled fixture for plate features, followed by a datum-based final check. But that sequence is only a candidate: the drawing, stock form, equipment, and process records determine whether it is suitable. If the measured axis shifts after a treatment or join operation, the process owner needs an approved recovery step—not an undocumented adjustment to the nominal dimensions.
This review catches common communication gaps before they become scrap or rework: a material grade without condition, a bolt pattern without a datum, a shank diameter without a form requirement, a finish callout without a measurement location, or an acceptance standard whose revision is not identified. None can be safely resolved by guessing from the part name.
Ce qu'il faut inclure dans une demande d'usinage
For a kingpin-related RFQ, provide the current drawing revision and CAD model, part family, quantity, specified material and condition, and the standard or OEM specification that governs the interface. Mark the shank, shoulder, mounting face, hole pattern, grooves, threads, and any critical surface texture or edge details. State whether stock is supplied and whether heat treatment, coating, welding, assembly, or inspection records are included in the requested scope.
Separate required characteristics from preferences. Identify the datums and the dimensions that control fit; specify the condition in which final acceptance occurs; and list the records needed with each lot, such as material certificates or dimensional reports, when contractually required. If a safety or regulatory approval applies, name the responsible design authority and the required qualification evidence. The machinist can review manufacturability and quote the defined machining scope, but should not infer product certification or vehicle-level approval from a drawing title.
A clear request lets the supplier assess access, setup count, datum transfer, treatment sequence, inspection effort, and risk before committing. It also makes alternatives discussable: for example, whether a feature can be moved to a more accessible setup or whether an inspection datum needs clarification. Any design change remains subject to customer approval and the applicable product requirements.
Questions sur l'usinage des pivots d'attelage
Is a trailer kingpin the same as a steering kingpin?
No. A trailer fifth-wheel kingpin engages the tractor’s coupling, while a steering kingpin belongs to a wheel-end pivot system. They have different geometries, mating parts, and governing requirements, so keep their machining and inspection discussions separate.
Chaque pivot d'attelage peut-il être fabriqué à partir de la même nuance d'acier ?
Non. Utilisez le matériau et l'état spécifiés pour la conception particulière. Le seul nom du composant ne détermine ni l'alliage, ni le traitement thermique, ni la dureté, ni l'aptitude à une application d'attelage.
Le tournage CNC à lui seul définit-il la précision finale du pivot d'attelage ?
Non. Le tournage peut créer les principales caractéristiques de révolution, mais une conception peut également nécessiter des opérations de fraisage, de perçage, de filetage, de traitement ou d'assemblage. L'acceptation finale dépend des relations de référence du plan et de l'état dans lequel la pièce est inspectée.
L'usinage d'une pièce selon SAE J700 signifie-t-il que l'ensemble complet est certifié ?
Non. Un fournisseur d'usinage doit travailler selon le plan convenu et le domaine d'application de la norme applicable. La qualification du produit, les modes opératoires de soudage, l'acceptation de l'assemblage et l'homologation au niveau du véhicule sont des responsabilités distinctes qui exigent leurs propres preuves.
En bref, planifiez l'usinage du pivot d'attelage en fonction de l'interface réelle de la sellette d'attelage : établissez l'axe fonctionnel, préservez les relations entre la queue et l'épaulement ainsi que les relations de montage, coordonnez le matériau et l'état des processus en aval, et inspectez les caractéristiques définies par le plan. Confirmez la famille de pièces et la base d'acceptation avant de traiter un pivot d'attelage comme une broche tournée de routine.