
高導電性の電気部品や熱部品の材料を指定しているなら、おそらく次のような課題に直面しているでしょう C11000銅の機械加工 を重要な能力として。C11000は電解タフピッチ(ETP)銅としても知られ、最も広く指定されている商用銅グレードであり、その卓越した電気伝導率と熱伝導率で高く評価されています。しかし、この材料の機械加工には、経験豊富なCNC加工店とそうでない店を分ける独特の課題があります。このガイドでは、機械加工フォーラム、業界データ、冶金研究からの知見を基に、C11000銅とは実際に何か、どのように製造されるか、そしてこの「粘っこい」材料を高性能部品に変える精密なCNC戦略まで、全体像を提供します。.
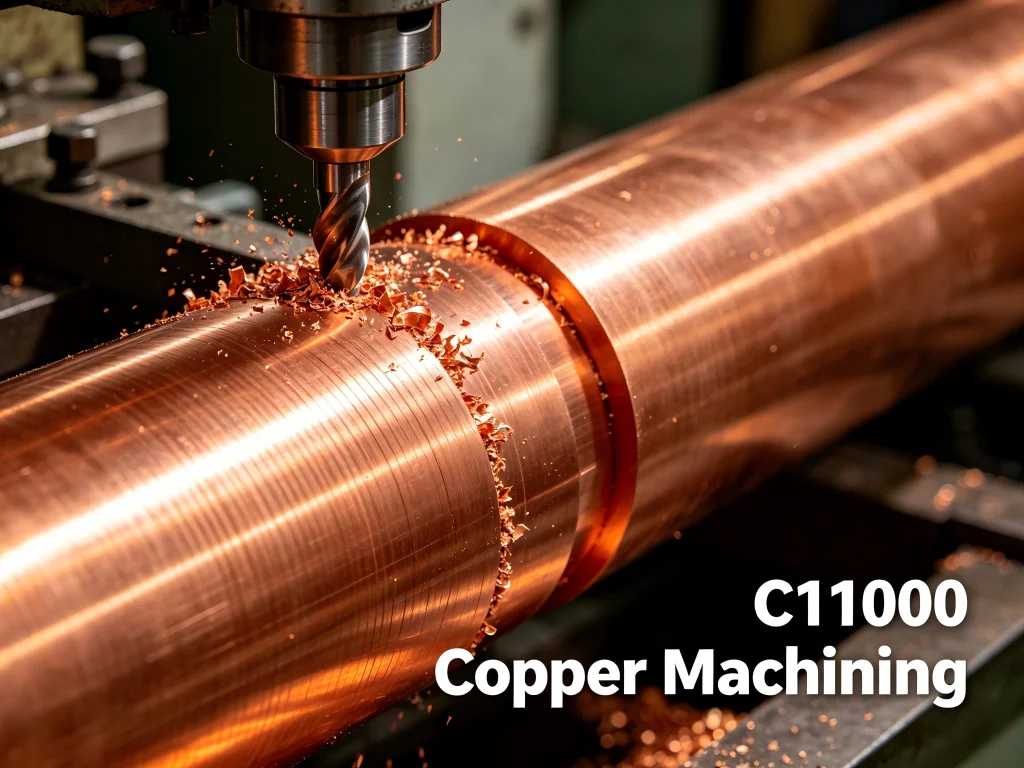
C11000銅とは?定義、組成、起源
機械加工技術を詳しく見る前に、C11000銅とは何か、どこから来るのかを理解しておくと役立ちます。「C11000」という呼称は、金属および合金の統一番号システム(UNS)に由来します。これは電解精製された銅で、最低 99.90%の銅 を含み、酸素含有量は約300~400 ppm(0.04%)に管理されています。この残留酸素は精製プロセスの意図的な副産物であり、鉄などの不純物を酸化物として固定し、電気伝導率を低下させるどころか実際に 最適化 します。.
化学成分は以下のように分解されます:
- 銅+銀(Cu+Ag): ≥ 99.90%
- 酸素(O): ≤ 0.06%
- スズ(Sn): ≤ 0.002%
- 亜鉛(Zn): ≤ 0.005%
- 鉛(Pb): ≤ 0.005%
- 鉄(Fe): ≤ 0.005%
しかし、銅マットからどのようにしてこの純度レベルに達するまで銅を抽出するのでしょうか?鉱石から精製されたC11000に至るまでの道のりは、魅力的な冶金プロセスです。銅マット(製錬中に生成される銅と硫化鉄の混合物)を転炉に装入し、熱風を吹き込みます。以下の反応が起こります:
- 硫化鉄が酸化します: 2FeS + 3O₂ → 2FeO + 2SO₂
- 酸化鉄をフラックスするためにシリカを添加します: FeO + SiO₂ → FeSiO₃ (スラグ)
- 硫化銅が酸化します: 2Cu₂S + 3O₂ → 2Cu₂O + 2SO₂
- 酸化銅が残存する硫化銅と反応して粗銅を生成します: 2Cu₂O + Cu₂S → 6Cu + SO₂
この粗銅はその後電解精製され、C11000を特徴づける99.90%以上の純度を達成します。その結果得られる材料は、およそ 100% IACS (International Annealed Copper Standard)の電気伝導率を実現します—これはアルミニウムの約4倍優れており、あらゆる鋼材よりもはるかに優れています。熱管理においては、C11000の熱伝導率は約 390 W/m·K であり、高出力熱交換器や液冷コールドプレートの基板として最適です。.
銅は加工が難しいのか?その課題を理解する
これは加工フォーラムで最もよくある質問の一つであり、短く答えると: はい、純銅は加工が難しいのです—しかし、あなたが予想する理由とは異なります。Practical Machinistフォーラムのあるメンバーがこう述べています: “「もし選択の余地があるなら、C110やC101よりもテルル銅を強くお勧めします。Telcoははるかに加工しやすく…含有される0.21%のテルルが切りくずを出やすくします」”. Carbide 3Dコミュニティの別のユーザーはこう指摘しています: “「銅はC145を除いてフライス加工が難しいです。これはとても快適に加工できますが、板材で見つけるのは不可能に思えます」”.
核心的な問題は、C11000の 被削性評価がわずか20%であることです —快削黄銅と比較して。銅の高い延性と塑性のため、きれいにせん断されにくくなります。小さく扱いやすい切りくずを形成する代わりに、長く糸状の切りくずを生成しやすく、工具に絡みついて構成刃先(BUE)を生じさせます。ある加工ガイドが説明するように: “「銅は軟らかいため切削が容易に見えるかもしれませんが、その高い延性と熱伝導率が独自の加工課題を生み出します。これらの特性は切りくず生成、切削安定性、表面仕上げ、工具寿命に影響を与えます」”.
また、次のような現象もあります。 加工硬化. アルミニウムや黄銅とは異なり、純銅は機械的応力を受けると著しく硬化します。材料は冷間加工量の増加に伴って徐々に加工硬化するため、焼なましが必要になる前に広範囲に加工できますが、その一方で切削抵抗が高いままとなり、工具摩耗が加速します。.
Redditや他のフォーラムでは、機械加工従事者が純銅の「ねばねばした」性質について頻繁に議論しています。あるユーザーは次のように述べています。 “「銅は軟らかく、こうなるだけです。何かが材料を下方向に変形させているか、素材を上方向に持ち上げているのです」”. 別のユーザーは次のように勧めています。 “「被削性の良い合金を探してみてください。新しいシングルフルートエンドミルを使い、切込みは浅く、送り速度は高く」”. これらのコミュニティの知見は重要な点を浮き彫りにしています。 C11000銅の加工は不可能ではありません。適切なアプローチ、工具、専門知識が必要なだけです.
C11000銅のCNC加工戦略
C11000銅の加工を成功させるには、適切な工具の選択、最適化された切削パラメータ、効果的なワークホールディングを組み合わせる必要があります。以下はデータと機械加工コミュニティが推奨する内容です。.
工具の選定と形状
C11000銅を加工する際、鋭い工具は必須です。材料の延性により、切れ味の鈍い工具は材料をせん断するのではなく押し付ける形になるため、表面仕上げの悪化と急速な加工硬化を招きます。高速度鋼(HSS)工具と超硬工具はどちらも有効な選択肢ですが、超硬は一般により優れた耐摩耗性を提供し、より高い切削速度を可能にします。.
CNC旋削加工では、切削工具の刃先角度を次の範囲に設定する必要があります。 70°~95°, 、より軟らかい銅種には90°に近い角度が好ましいです。正のすくい角は切削抵抗を減らし、切りくずの流れを改善するのに役立ちます。.
切削速度と送り
純銅(C11000)の場合、推奨切削速度は通常次の範囲に収まります: 毎分60~100メートル (毎分200~330フィート)。ただし、これらは出発点にすぎません。最適なパラメータは、お使いの特定の機械、工具、部品の形状によって異なります。.
加工コミュニティからの最も重要なアドバイスの一つは、 切りくずの形成を維持する. ことです。あるフォーラムメンバーは次のように述べています: “「問題は、切りくずを形成し続けるように送りと速度を調整することです(これにより熱が運び去られます)」”. 。適切な切りくずを形成していない場合、材料を切削するのではなく擦っている可能性が高く、過剰な熱が発生して工具摩耗が加速します。.
冷却液と切りくず管理
銅の高い熱伝導率は、切削領域から効率的に熱を逃がすことを意味しますが、その熱はどこかへ行かなければなりません。一般に、切削界面を潤滑し、切りくずを作業領域から洗い流すためにフラッドクーラントが推奨されます。ある情報源は次のように説明しています: “「銅は熱を運び去るのが得意ですが、ビットはそれほど得意ではありません。送り速度と回転数を下げると熱対策に役立ちます」”.
切りくず管理はC11000では特に重要です。銅に特徴的な長く糸状の切りくずは、工具、ワークピース、または治具に絡みつき、工具破損や表面損傷を引き起こす可能性があります。切りくず折り機構を使用したり、送り速度を最適化して切りくずの破断を促したりすることで、この問題を軽減できます。.
ワーク保持の考慮事項
C11000銅は比較的軟らかいため、より硬い鋼よりも容易に変形します。ある加工ガイドが指摘しているように: “「銅はより硬い鋼よりも容易に変形するため、クランプ戦略と工具の状態が部品品質により強い影響を与えます」”. 。加工中のワークピースの移動や歪みを防ぐには、確実で均一なクランプが不可欠です。複雑な形状には軟質ジョーやカスタム治具が必要になる場合があります。.
C11000銅の機械加工における主要な用途
C11000銅は、卓越した導電性と良好な成形性を兼ね備えているため、複数の業界にわたる幅広い用途で選ばれる材料となっています。.
電気・配電
これはおそらくC11000銅の最も重要な用途分野です。この材料は以下に標準的に使用されています: 電気バスバー、電力導体、汎用導電部品. カスタム機械加工された銅バスバーは、狭い筐体に収める必要がある場合や、非標準の端子レイアウトに接続する必要がある場合に、既製の押出材を上回る性能を発揮します。CNC機械加工により、標準的な押出では実現が困難または不可能な精密な穴パターン、曲げ、複雑な断面形状が可能になります。.
熱管理とヒートシンク
アルミニウム製ヒートシンクでは対応しきれない場合—IGBTモジュール、レーザーダイオードアレイ、高密度電源などで一般的です—機械加工された銅が熱的な余裕を提供します。特筆すべき例として、航空宇宙業界では、長さ9インチ、幅4インチ、厚さ0.5インチのC11000銅ヒートシンクをCNCフライス加工する事例があり、公差は ±0.0005インチ. でした。機械加工後、各部品はAMS 2404に準拠してニッケルめっきされました。.
スカイブフィン形状やベーパーチャンバー界面表面はどちらもCNCで実現可能であり、低ロットにおいて押出ベースのヒートシンクでは太刀打ちできない設計の自由度を提供します。約390 W/m·Kの熱伝導率により、C11000は高出力熱交換器や液冷コールドプレートに最適な基材となっています。.
RFシールドと電子機器筐体
銅は高い導電性と自然なEMI/RFIシールド効果を兼ね備えているため、カスタムRF筐体、導波管部品、接地ストラップに適しています。摩耗や傷が生じる可能性がある導電性コーティングとは異なり、無垢銅のシールドはバルク効果があり、取り扱いや熱サイクルによって劣化しません。.
大電流コネクタと産業部品
大電流コネクタ、充電接点、抵抗溶接電極はすべて、銅の低い電気抵抗と良好な熱容量の恩恵を受けます。接触面の表面仕上げは重要です—わずかな工具痕でも高電流密度下でホットスポットを生じさせる可能性があります。ここが精密CNC機械加工が不可欠となる所以です。.
C11000銅の機械加工パートナーを選定する際の重要要素
すべてのCNC工場がC11000銅の機械加工における独自の課題に対応できる設備を備えているわけではありません。製造パートナーを選定する際に評価すべき重要な要素を以下に示します。.
材料に関する専門知識と経験
候補となるサプライヤーには、C11000や他の銅合金に関する具体的な経験について尋ねてください。類似した形状の加工実績はあるでしょうか。材料の加工硬化特性や切りくず生成の課題を理解しているでしょうか。主にアルミニウムや鋼を扱う工場では、銅の機械加工を成功させるために必要なきめ細かな理解が不足している可能性があります。.
品質マネジメントシステムと認証
自動車、航空宇宙、医療機器などの業界では、品質認証は譲れない条件です。厳格なプロセス管理、材料のトレーサビリティ、CMMで検証されたデータを保証する IATF 16949 認証を取得しているサプライヤーを探してください。Jucheng Precisionが実証しているように、IATF 16949品質マネジメントシステムの下で運営することは、「ゼロ欠陥文化」が生産のあらゆる側面に組み込まれていることを意味します。.
設備能力
C11000銅を効果的に機械加工するには、材料をたわみや振動なく扱える十分な剛性を備えた機械が必要です。多軸CNCフライス加工および旋削加工の能力により、複雑な形状が可能になります。公差能力も重要です。多くの銅部品が要求する±0.005~0.02 mmの公差を、その工場は一貫して維持できるでしょうか。
後処理と仕上げのオプション
銅部品は、用途の要件を満たすために追加の仕上げが必要になることがよくあります。一般的な仕上げには、サンドブラスト、アルマイト処理(アセンブリ内のアルミニウム部品向け)、粉体塗装、めっき(ニッケル、銀、またはスズ)、パッシベーション、黒色酸化処理などがあります。サプライヤーは、さまざまな後処理オプションを提供するか、仕上げ処理業者との確立された提携関係を持っている必要があります。.
リードタイムと生産量の柔軟性
単一の試作品が必要な場合でも、少量生産が必要な場合でも、サプライヤーはお客様のニーズに対応できる必要があります。 数日以内のグローバル配送 を提供し、1個から数千個までの注文に対応できる工場を探してください。.
C11000銅部品の設置とメンテナンスに関する考慮事項
While this guide focuses primarily on machining, it is worth briefly addressing what happens after the parts are delivered.
設置のベストプラクティス
When installing C11000 copper components—particularly electrical bus bars and connectors—observe these guidelines:
- Clean contact surfaces thoroughly before assembly. Any contamination can increase electrical resistance and create hot spots.
- Use appropriate torque on fasteners. Over-tightening can deform the soft copper, while under-tightening can lead to loose connections and arcing.
- Consider plating for applications where oxidation could affect performance. Tin or silver plating on contact surfaces prevents oxidation without sacrificing conductivity.
- Allow for thermal expansion. Copper has a higher coefficient of thermal expansion than many other materials, so designs should accommodate movement.
Maintenance Tips
When C11000 is exposed to the outdoors for long periods, it produces a relatively impervious protective film which eventually forms the familiar green patina of weathered copper. In most environments, its corrosion resistance is excellent to good. However, C11000 is not suitable for use with certain materials, including acetylene, ammonia, chromic acid, and nitric acid. Regular inspection of electrical connections for signs of overheating or oxidation is recommended.
For machined components, periodic cleaning may be necessary to remove accumulated debris or oxidation products, particularly in high-humidity or corrosive environments.
Comparison: C11000 vs. Alternative Copper Alloys
When specifying materials for CNC machining, it helps to understand how C11000 compares to other copper alloys. The table below summarizes key differences.
| 特性 | C11000(タフピッチ銅) | C10100(無酸素銅) | C14500(テルル銅) |
|---|---|---|---|
| 銅含有量 | ≥ 99.90% | ≥ 99.99% | ~99.5% |
| 電気伝導率 | 100% IACS | ~101% IACS | ~90% IACS |
| 熱伝導率 | ~390 W/m·K | ~391 W/m·K | ~350 W/m·K |
| 被削性評価 | 快削黄銅の20% | ~20% | 快削黄銅の~85% |
| 主な利点 | 最も入手しやすく、優れた導電性 | 酸素ガス放出がなく、真空/高温用途に最適 | 優れた被削性、穴あけ/タップ加工が容易 |
| 代表的な用途 | バスバー、導体、ヒートシンク | 半導体、真空システム、航空宇宙 | 複雑な機械加工部品 |
表に示すように、C11000は入手性と導電性の最良の組み合わせを提供し、一方C14500は機械加工が大幅に容易です。設計に複雑な形状が必要で、導電性が多少低くても許容できる場合は、テルル銅を検討する価値があるかもしれません。酸素の脱ガスが懸念される真空または高温環境で使用する場合は、C10100の方が適している可能性があります。.
C11000銅の機械加工に関するよくある質問
1. C11000銅の被削性評価はどのくらいですか?
C11000銅の被削性評価は約 20% で、快削黄銅(C36000)と比較した値です。これは黄銅よりも機械加工が大幅に困難であることを意味しますが、適切な技術と工具を使用すれば加工可能です。.
2. C11000銅が機械加工時に「粘っこい」とされるのはなぜですか?
「粘っこい」という用語は、銅の高い延性と、きれいに破断せずに長く糸状の切りくずを形成する傾向を指します。適切に管理しないと、切りくずの巻き付き、工具への構成刃先、および不良な表面仕上げにつながる可能性があります。.
3. C11000銅は溶接できますか?
C11000のはんだ付けは 優秀, であり、ろう付けは 良好. ただし、水素を含む雰囲気中でのろう付けは、水素脆化の可能性があるため推奨されません。不活性ガスアーク溶接は、良好な強度を持つ健全な溶接部を形成できますが、これらのプロセスは一般にC11000銅には推奨されません。.
4. C11000銅の主な用途は何ですか?
用途には、電気バスバー、電力導体、ヒートシンク、RFシールド、大電流コネクタ、汎用導電部品などがあります。この材料は、自動車、航空宇宙、エレクトロニクス、配電業界で使用されています。.
5. C11000は無酸素銅とどのように比較されますか?
C11000(ETP)は管理された量の酸素(約300~400 ppm)を含む一方、C10100のような無酸素グレードは残留酸素を除去するために精錬されています。C10100は、酸素のガス放出が問題となり得る真空および高温用途に適しています。C11000はより広く入手可能で、安価です。.
6. C11000銅に最適な切削工具は何ですか?
一般に、正のすくい角を持つ鋭利な超硬工具が推奨されます。HSS工具も使用できますが、摩耗が早くなる可能性があります。旋削加工における切削工具の刃先角度は70°~95°の間であるべきです。.
7. C11000銅は機械加工中に加工硬化しますか?
はい。C11000は冷間加工量の増加に伴いゆっくりと加工硬化します。これは、材料がきれいに切削されない場合、機械加工中に切削力が増加する可能性があることを意味します。適切な工具選択と鋭利な刃先がこの問題を軽減するのに役立ちます。.
8. C11000銅部品にはどのような表面仕上げがありますか?
一般的な仕上げには、切削まま、研磨、サンドブラスト、バレル研磨、電解研磨、および各種めっきオプション(スズ、銀、ニッケル)があります。めっきは、導電性を犠牲にすることなく酸化を防ぐために接触面によく使用されます。.
C11000銅機械加工でJucheng Precisionが選ばれる理由
プロジェクトにC11000銅機械加工に必要な専門知識が求められる場合、Jucheng Precisionは能力、品質システム、業界経験の魅力的な組み合わせを提供します。.
一貫性を保証する品質システム
Jucheng Precisionは、 IATF 16949 品質マネジメントシステムを運用しており、すべてのプロジェクトにおいて厳格なプロセス管理、材料トレーサビリティ、CMMで検証されたデータを確保しています。この「ゼロ欠陥文化」は、原材料の検査から最終品質保証に至るまで、生産のあらゆる側面に組み込まれています。また、当施設はISO 9001:2015認証も取得しています。.
複雑な形状に対応する高度な設備
当社の施設には 3軸および5軸CNCフライス加工 および旋削加工能力を備えたJucheng Precisionは、設備の乏しい工場では困難な複雑な形状を加工できます。 ±0.01mm までの公差を維持する能力により、最も厳しい仕様にも対応できます。.
銅ファミリー全体にわたる材料の専門知識
Jucheng Precisionの経験は、各種銅合金を含む幅広い材料に及びます。この幅広い経験により、チームは導電性を重視したC11000からより被削性の高いテルル銅C14500まで、さまざまな銅グレードの加工における微妙な違いを理解しています。.
柔軟な生産量
単一の機能試作品が必要な場合でも、少量生産が必要な場合でも、Jucheng Precisionはお客様の要件に対応できます。同社のラピッドプロトタイピング能力により、 数日以内のグローバル配送, が可能となり、製品開発のスケジュールを加速できます。.
包括的な後処理オプション
サンドブラストやアルマイト処理からめっき、粉体塗装まで、Jucheng Precisionは幅広い仕上げサービスを提供しています。これにより、単一の供給元から完全に仕上げられた、すぐに取り付け可能な部品を受け取ることができます。.
業界別の経験
Jucheng Precisionは、自動車、医療機器、航空宇宙、ロボティクスなど、要求の厳しい業界にサービスを提供してきた深い経験を持っています。この経験は、業界固有の品質要件や用途のニーズに対する理解につながっています。.
C11000銅の加工において信頼できるパートナーを求めるエンジニアや調達担当者にとって、Jucheng Precisionは、困難な材料を精密部品に変えるために必要な技術的専門知識、品質システム、生産の柔軟性を提供します。.
C11000銅の機械加工プロジェクトについて話し合う準備はできていますか? Jucheng Precisionにお問い合わせください 彼らの専門知識がどのようにあなたの設計を実現できるかを学ぶために。.