
고전도성 전기 또는 열 부품용 소재를 지정하고 있다면, 아마 다음과 같은 것을 접해 보셨을 것입니다 C11000 구리 가공 을 핵심 역량으로. C11000은 전해 인성 구리(Electrolytic Tough Pitch, ETP) 구리라고도 하며, 뛰어난 전기 및 열 전도성으로 높이 평가받는 가장 널리 지정되는 상업용 구리 등급입니다. 그러나 이 소재를 가공하는 것은 숙련된 CNC 가공 업체와 그렇지 않은 업체를 구분 짓는 뚜렷한 과제를 안고 있습니다. 이 가이드는 가공 포럼, 업계 데이터, 야금 연구에서 얻은 통찰을 바탕으로 C11000 구리가 실제로 무엇인지, 어떻게 생산되는지, 그리고 이 “끈적한” 소재를 고성능 부품으로 바꾸는 정밀한 CNC 전략까지 완전한 그림을 제공합니다.
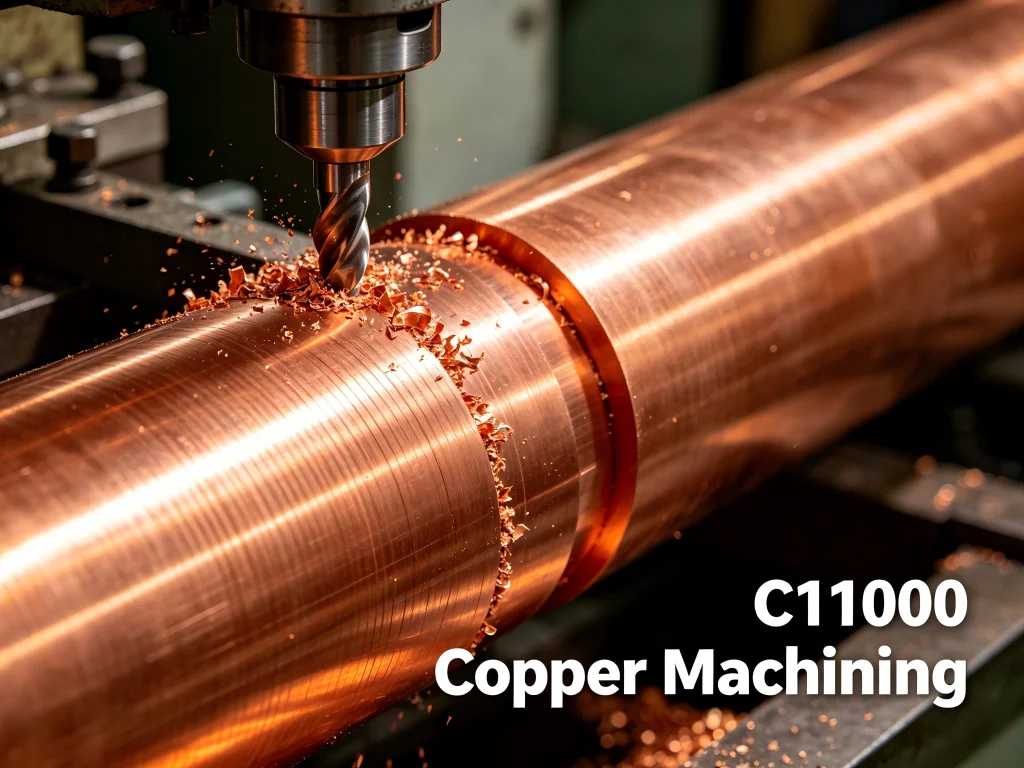
C11000 구리란? 정의, 조성 및 기원
가공 기술을 살펴보기 전에 C11000 구리가 무엇이며 어디서 유래하는지 이해하는 것이 도움이 됩니다. “C11000”이라는 명칭은 금속 및 합금에 대한 통합 번호 체계(UNS)에서 비롯됩니다. 이는 최소 99.90% 구리 를 함유하고 약 300–400 ppm(0.04%)의 산소 함량이 제어된 전해 정련 구리입니다. 이 잔류 산소는 정련 공정의 의도적인 부산물로, 철과 같은 불순물을 산화물로 결합시켜 전기 전도성을 저하시키기는커녕 오히려 최적화 합니다.
화학 조성은 다음과 같이 분석됩니다:
- 구리 + 은(Cu + Ag): ≥ 99.90%
- 산소(O): ≤ 0.06%
- 주석(Sn): ≤ 0.002%
- 아연(Zn): ≤ 0.005%
- 납(Pb): ≤ 0.005%
- 철(Fe): ≤ 0.005%
그런데 어떻게 구리 매트에서 구리를 추출하여 이 정도의 순도에 도달할까요? 광석에서 정련된 C11000에 이르는 여정은 흥미로운 야금 공정입니다. 제련 과정에서 생성되는 구리와 황화철의 혼합물인 구리 매트를 전로에 장입하고 뜨거운 공기를 불어넣습니다. 다음과 같은 반응이 일어납니다:
- 황화철이 산화됩니다: 2FeS + 3O₂ → 2FeO + 2SO₂
- 산화철을 용융시키기 위해 실리카를 첨가합니다: FeO + SiO₂ → FeSiO₃ (슬래그)
- 황화구리가 산화됩니다: 2Cu₂S + 3O₂ → 2Cu₂O + 2SO₂
- 산화구리가 남은 황화구리와 반응하여 블리스터 구리를 생성합니다: 2Cu₂O + Cu₂S → 6Cu + SO₂
이 블리스터 구리는 이후 전해 정련을 거쳐 C11000을 정의하는 99.90%+ 순도를 달성합니다. 그 결과 약 100% IACS (국제 연화 구리 표준) 전기 전도도를 제공하는 소재가 되며, 이는 알루미늄보다 약 4배 우수하고 어떤 강철보다도 훨씬 뛰어납니다. 열 관리 측면에서 C11000의 열전도율은 약 390 W/m·K 로, 고출력 열교환기와 액체 냉각 콜드 플레이트에 선호되는 기판이 됩니다.
구리는 가공하기 어려운가? 그 과제를 이해하기
이것은 가공 포럼에서 가장 흔한 질문 중 하나이며, 짧은 답은 다음과 같습니다: 그렇습니다, 순수 구리는 가공하기 어렵습니다—하지만 여러분이 예상할 수 있는 이유 때문은 아닙니다. 한 Practical Machinist 포럼 회원이 말했듯이: “선택의 여지가 있다면, 저는 C110이나 C101보다 텔루륨 구리를 강력히 추천합니다. 텔코는 가공이 훨씬 쉽습니다…그 안의 0.2% 텔루륨이 칩 배출을 쉽게 만듭니다”. Carbide 3D 커뮤니티의 또 다른 사용자는 다음과 같이 언급했습니다: “구리는 C145를 제외하면 밀링하기 어렵습니다. 이것은 아주 쉽게 밀링되지만 시트 형태로 찾기란 불가능해 보입니다”.
핵심 문제는 C11000의 단지 20%의 가공성 등급 으로, 쾌삭 황동과 비교됩니다. 구리의 높은 연성과 소성은 깔끔한 전단을 방해합니다. 작고 다루기 쉬운 칩을 형성하는 대신, 공구에 감기고 구성 날인(BUE)을 형성할 수 있는 길고 끈적한 칩을 생성하는 경향이 있습니다. 한 가공 가이드가 설명하듯이: “구리는 부드러워서 절삭이 쉬워 보일 수 있지만, 높은 연성과 열전도율 때문에 독특한 가공 문제가 발생합니다. 이러한 특성은 칩 형성, 절삭 안정성, 표면 조도 및 공구 수명에 영향을 미칩니다”.
또한 다음과 같은 현상도 있습니다 가공 경화. 알루미늄이나 황동과 달리 순수 구리는 기계적 응력을 받으면 상당히 경화됩니다. 이 재료는 냉간 가공량이 증가함에 따라 천천히 가공 경화되는데, 이는 풀림이 필요하기 전까지 광범위하게 가공할 수 있다는 뜻이지만, 동시에 절삭력이 높게 유지되고 공구 마모가 가속화된다는 의미이기도 합니다.
Reddit 및 기타 포럼에서 기계 가공자들은 순수 구리의 “끈적끈적한(gummy)” 성질에 대해 자주 논의합니다. 한 사용자는 다음과 같이 관찰했습니다: “구리는 부드러워서 그냥 이렇게 됩니다. 무언가가 재료가 아래로 변형되도록 하거나 소재가 위로 들리도록 하고 있습니다”. 또 다른 사용자는 다음과 같이 권장했습니다: “가공 가능한 합금을 찾아보세요. 새 단날 엔드밀을 사용하고 절삭 깊이는 얕게, 이송 속도는 높게 하세요”. 이러한 커뮤니티의 통찰은 중요한 점을 강조합니다: C11000 구리 가공은 불가능한 것이 아니라, 올바른 접근 방식, 공구 및 전문 지식이 필요할 뿐입니다.
C11000 구리를 위한 CNC 가공 전략
C11000 구리를 성공적으로 가공하려면 적절한 공구 선택, 최적화된 절삭 파라미터, 효과적인 공작물 고정의 조합이 필요합니다. 다음은 데이터와 가공 커뮤니티가 권장하는 내용입니다.
공구 선택 및 형상
C11000 구리를 가공할 때 날카로운 공구는 필수입니다. 이 재료의 연성 때문에 무딘 공구는 재료를 전단하는 대신 밀어내게 되어 표면 조도가 나빠지고 가공 경화가 빠르게 진행됩니다. 고속도강(HSS)과 초경 공구 모두 사용 가능한 옵션이지만, 초경은 일반적으로 더 나은 내마모성을 제공하고 더 높은 절삭 속도를 가능하게 합니다.
CNC 선삭 작업의 경우 절삭 공구 날 각도는 다음과 같이 설정해야 합니다 70° 및 95°, 더 부드러운 구리 유형에는 거의 90°에 가까운 각도가 선호됩니다. 양의 경사각은 절삭력을 줄이고 칩 흐름을 개선하는 데 도움이 됩니다.
절삭 속도와 이송
순수 구리(C11000)의 경우, 권장 절삭 속도는 일반적으로 다음 범위에 해당합니다 60–100미터/분 (200–330피트/분). 그러나 이는 시작점일 뿐이며, 최적의 파라미터는 특정 기계, 공구 및 부품 형상에 따라 달라집니다.
가공 커뮤니티에서 가장 중요한 조언 중 하나는 칩 형성을 유지. 하는 것입니다. 한 포럼 회원이 언급했듯이: “문제는 칩을 여전히 형성하도록(열을带走하는) 이송과 속도를 조정하는 것입니다”. 적절한 칩을 형성하지 않으면 재료를 절삭하는 것이 아니라 문지르는 것일 가능성이 높으며, 이는 과도한 열을 발생시키고 공구 마모를 가속화합니다.
절삭유 및 칩 관리
구리의 높은 열전도율은 절삭 영역에서 열을 효율적으로 빼내지만, 그 열은 어딘가로 가야 합니다. 일반적으로 절삭 계면을 윤활하고 작업 영역에서 칩을 씻어내기 위해 플러드 냉각제가 권장됩니다. 한 자료에서 설명하듯이: “구리는 열을 잘 빼내지만 공구는 그렇지 않습니다. 이송 속도와 RPM을 낮추면 열 문제에 도움이 됩니다”.
칩 관리는 C11000에서 특히 중요합니다. 구리의 특징인 길고 실 같은 칩은 공구, 공작물 또는 고정구에 감길 수 있어 공구 파손이나 표면 손상을 초래할 수 있습니다. 칩 브레이커를 사용하거나 이송 속도를 최적화하여 칩 분절을 촉진하면 이 문제를 완화하는 데 도움이 될 수 있습니다.
공작물 고정 고려 사항
C11000 구리는 상대적으로 부드럽기 때문에 경도가 더 높은 강철보다 더 쉽게 변형될 수 있습니다. 한 가공 가이드에서 지적하듯이: “구리는 경도가 더 높은 강철보다 더 쉽게 변형될 수 있으므로 클램핑 전략과 공구 상태가 부품 품질에 더 큰 영향을 미칩니다”. 가공 중 공작물의 이동이나 변형을 방지하려면 안전하고 균일한 클램핑이 필수적입니다. 복잡한 형상에는 소프트 조 또는 맞춤형 고정구가 필요할 수 있습니다.
C11000 구리 가공의 핵심 응용 분야
C11000 구리는 뛰어난 전도성과 우수한 성형성을 겸비하여 여러 산업에 걸쳐 폭넓은 응용 분야에서 선택되는 소재입니다.
전기 및 전력 분배
이는 아마도 C11000 구리의 가장 중요한 응용 분야일 것입니다. 이 소재는 다음의 표준입니다: 전기 부스바, 전력 도체 및 범용 전도성 부품. 맞춤 가공된 구리 부스바는 형상이 좁은 인클로저에 맞아야 하거나 비표준 단자 배치를 연결해야 할 때 기성 압출 소재보다 우수한 성능을 발휘합니다. CNC 가공은 표준 압출로는 달성하기 어렵거나 불가능한 정밀한 홀 패턴, 절곡 및 복잡한 단면을 가능하게 합니다.
열 관리 및 방열판
알루미늄 방열판이 감당할 수 없을 때—IGBT 모듈, 레이저 다이오드 어레이 및 고밀도 전원 공급 장치에서 흔함—가공된 구리는 열 여유를 제공합니다. 항공우주 산업의 주목할 만한 사례는 길이 9인치, 폭 4인치, 두께 0.5인치이고 공차가 ±0.0005인치. 인 C11000 구리 방열판을 CNC 밀링한 것입니다. 가공 후 각 부품은 AMS 2404에 따라 니켈 도금되었습니다.
스카이브 핀 형상과 베이퍼 챔버 인터페이스 표면은 모두 CNC로 구현 가능하며, 이는 소량 생산에서 압출 기반 방열판이 따라올 수 없는 설계 자유도를 제공합니다. 약 390 W/m·K의 열전도율은 C11000을 고전력 열교환기 및 액체 냉각 콜드 플레이트의 선호 기판으로 만듭니다.
RF 차폐 및 전자 장치 인클로저
구리의 높은 전도성과 자연스러운 EMI/RFI 차폐 효과의 조합은 맞춤형 RF 인클로저, 도파관 부품 및 접지 스트랩에 적합하게 합니다. 마모되거나 긁힐 수 있는 전도성 코팅과 달리, 고체 구리 차폐는 벌크 효과가 있으며 취급이나 열 사이클링으로 성능이 저하되지 않습니다.
대전류 커넥터 및 산업 부품
대전류 커넥터, 충전 접점 및 저항 용접 전극은 모두 구리의 낮은 전기 저항과 우수한 열 질량의 이점을 누립니다. 접점 면의 표면 마감이 중요합니다—사소한 공구 자국조차 높은 전류 밀도에서 핫스팟을 생성할 수 있습니다. 바로 이 지점에서 정밀 CNC 가공이 필수적이 됩니다.
C11000 구리 가공 파트너 선정 시 핵심 요소
모든 CNC 가공 업체가 C11000 구리 가공의 고유한 과제를 처리할 수 있는 역량을 갖춘 것은 아닙니다. 제조 파트너를 선정할 때 평가해야 할 핵심 요소는 다음과 같습니다.
소재 전문성과 경험
잠재 공급업체에게 C11000 및 기타 구리 합금에 대한 구체적인 경험을 문의하십시오. 유사한 형상을 가공한 적이 있습니까? 해당 소재의 가공 경화 특성과 칩 형성 문제를 이해하고 있습니까? 주로 알루미늄이나 강철을 취급하는 업체는 성공적인 구리 가공에 필요한 세밀한 이해를 갖추지 못할 수 있습니다.
품질 관리 시스템 및 인증
자동차, 항공우주, 의료기기 등의 산업에서는 품질 인증이 필수적입니다. 엄격한 공정 관리, 소재 추적성, CMM 검증 데이터를 보장하는 IATF 16949 인증을 보유한 공급업체를 찾으십시오. Jucheng Precision이 보여주듯이, IATF 16949 품질 관리 시스템 하에서 운영된다는 것은 생산의 모든 측면에 “무결점 문화'가 내재되어 있음을 의미합니다.
장비 역량
C11000 구리를 효과적으로 가공하려면 소재가 휘거나 진동하지 않도록 처리할 수 있는 충분한 강성을 갖춘 기계가 필요합니다. 다축 CNC 밀링 및 선삭 기능은 복잡한 형상을 가능하게 합니다. 공차 역량도 중요합니다. 해당 업체가 많은 구리 부품에 요구되는 ±0.005–0.02 mm 공차를 일관되게 유지할 수 있습니까?
후처리 및 마감 옵션
구리 부품은 응용 요구 사항을 충족하기 위해 추가 마감 처리가 필요한 경우가 많습니다. 일반적인 마감으로는 샌드블라스팅, 아노다이징(어셈블리 내 알루미늄 부품용), 분체 도장, 도금(니켈, 은 또는 주석), 패시베이션, 흑색 산화 처리가 있습니다. 공급업체는 다양한 후처리 옵션을 제공하거나 마감 처리 업체와 확립된 파트너십을 갖추고 있어야 합니다.
리드 타임 및 생산 물량 유연성
단일 프로토타입이 필요하든 소량 생산이 필요하든, 공급업체는 귀하의 요구를 수용할 수 있어야 합니다. 며칠 이내 글로벌 배송 을 제공하고 1개에서 수천 개까지의 주문을 처리할 수 있는 업체를 찾으십시오.
C11000 구리 부품의 설치 및 유지보수 고려 사항
While this guide focuses primarily on machining, it is worth briefly addressing what happens after the parts are delivered.
설치 모범 사례
When installing C11000 copper components—particularly electrical bus bars and connectors—observe these guidelines:
- Clean contact surfaces thoroughly before assembly. Any contamination can increase electrical resistance and create hot spots.
- Use appropriate torque on fasteners. Over-tightening can deform the soft copper, while under-tightening can lead to loose connections and arcing.
- Consider plating for applications where oxidation could affect performance. Tin or silver plating on contact surfaces prevents oxidation without sacrificing conductivity.
- Allow for thermal expansion. Copper has a higher coefficient of thermal expansion than many other materials, so designs should accommodate movement.
Maintenance Tips
When C11000 is exposed to the outdoors for long periods, it produces a relatively impervious protective film which eventually forms the familiar green patina of weathered copper. In most environments, its corrosion resistance is excellent to good. However, C11000 is not suitable for use with certain materials, including acetylene, ammonia, chromic acid, and nitric acid. Regular inspection of electrical connections for signs of overheating or oxidation is recommended.
For machined components, periodic cleaning may be necessary to remove accumulated debris or oxidation products, particularly in high-humidity or corrosive environments.
Comparison: C11000 vs. Alternative Copper Alloys
When specifying materials for CNC machining, it helps to understand how C11000 compares to other copper alloys. The table below summarizes key differences.
| 속성 | C11000 (ETP 구리) | C10100 (무산소 구리) | C14500 (텔루르 구리) |
|---|---|---|---|
| 구리 함량 | ≥ 99.90% | ≥ 99.99% | ~99.5% |
| 전기 전도도 | 100% IACS | ~101% IACS | ~90% IACS |
| 열전도율 | ~390 W/m·K | ~391 W/m·K | ~350 W/m·K |
| 기계 가공성 등급 | 쾌삭 황동의 20% | ~20% | 쾌삭 황동의 ~85% |
| 주요 장점 | 가장 널리 구할 수 있으며 전도성이 우수함 | 산소 방출이 없어 진공/고온 환경에 이상적 | 가공성이 뛰어나 드릴링/태핑이 용이함 |
| 일반적인 용도 | 버스바, 도체, 방열판 | 반도체, 진공 시스템, 항공우주 | 복잡한 형상의 가공 부품 |
표에서 볼 수 있듯이 C11000은 공급성과 전도성의 최상의 조합을 제공하는 반면, C14500은 가공이 훨씬 용이합니다. 설계에 복잡한 형상이 필요하고 전도성이 다소 낮아도 괜찮다면 텔루륨 구리를 고려할 가치가 있습니다. 산소 방출이 우려되는 진공 또는 고온 환경에서 운용하는 경우에는 C10100이 더 나은 선택일 수 있습니다.
C11000 구리 가공에 관한 자주 묻는 질문
1. C11000 구리의 피삭성 등급은 얼마입니까?
C11000 구리의 피삭성 등급은 쾌삭 황동(C36000) 대비 약 20% 입니다. 이는 황동보다 가공이 상당히 어렵지만 적절한 기술과 공구를 사용하면 여전히 가공이 가능하다는 것을 의미합니다.
2. C11000 구리가 가공 시 “끈적하다(gummy)”고 여겨지는 이유는 무엇입니까?
“끈적하다”라는 표현은 구리의 높은 연성과 깔끔하게 끊어지지 않고 길고 실처럼 늘어지는 칩을 형성하는 경향을 가리킵니다. 이를 적절히 관리하지 않으면 칩 감김, 공구의 구성인선(built-up edge), 불량한 표면 조도로 이어질 수 있습니다.
3. C11000 구리는 용접이 가능합니까?
C11000의 솔더링은 우수, 브레이징은 양호. 그러나 수소를 함유한 분위기에서의 브레이징은 수소 취성 가능성 때문에 권장되지 않습니다. 불활성 가스 아크 용접은 양호한 강도를 가진 건전한 용접부를 생성할 수 있지만, 이러한 공정은 일반적으로 C11000 구리에는 권장되지 않습니다.
4. C11000 구리의 주요 용도는 무엇입니까?
용도로는 전기 부스바, 전력 도체, 방열판, RF 차폐, 대전류 커넥터 및 범용 전도성 부품이 있습니다. 이 소재는 자동차, 항공우주, 전자 및 전력 분배 산업 전반에 걸쳐 사용됩니다.
5. C11000은 무산소 구리와 어떻게 비교됩니까?
C11000(ETP)은 통제된 양의 산소(~300–400 ppm)를 함유하는 반면, C10100과 같은 무산소 등급은 잔류 산소를 제거하도록 정련됩니다. C10100은 산소 방출이 문제가 될 수 있는 진공 및 고온 응용 분야에 선호됩니다. C11000은 더 널리 이용 가능하고 덜 비쌉니다.
6. C11000 구리에 가장 적합한 절삭 공구는 무엇입니까?
일반적으로 양의 경사각을 가진 날카로운 카바이드 공구가 권장됩니다. HSS 공구도 사용할 수 있지만 더 빨리 마모될 수 있습니다. 선삭 작업의 절삭 공구 날 각도는 70°에서 95° 사이여야 합니다.
7. C11000 구리는 가공 중에 가공 경화됩니까?
예. C11000은 냉간 가공량이 증가함에 따라 천천히 가공 경화됩니다. 이는 소재가 깨끗하게 절삭되지 않으면 가공 중 절삭력이 증가할 수 있음을 의미합니다. 적절한 공구 선택과 날카로운 날은 이 문제를 완화하는 데 도움이 됩니다.
8. C11000 구리 부품에 사용 가능한 표면 마감은 무엇입니까?
일반적인 마감으로는 가공 상태, 연마, 샌드블라스팅, 텀블링, 전해 연마 및 다양한 도금 옵션(주석, 은, 니켈)이 있습니다. 도금은 전도성을 희생하지 않고 산화를 방지하기 위해 접촉 표면에 자주 사용됩니다.
C11000 구리 가공을 위해 Jucheng Precision을 선택해야 하는 이유
프로젝트에 C11000 구리 가공에 필요한 전문적인 전문성이 요구될 때, Jucheng Precision은 역량, 품질 시스템 및 업계 경험의 설득력 있는 조합을 제공합니다.
일관성을 보장하는 품질 시스템
Jucheng Precision은 다음에 따라 운영됩니다 IATF 16949 품질 관리 시스템을 통해 모든 프로젝트에 대해 엄격한 공정 관리, 자재 추적성, CMM 검증 데이터를 보장합니다. 이러한 “무결점 문화”는 원자재 검사부터 최종 품질 보증에 이르기까지 생산의 모든 측면에 내재되어 있습니다. 이 시설은 또한 ISO 9001:2015 인증을 보유하고 있습니다.
복잡한 형상을 위한 첨단 장비
당사 시설의 3축 및 5축 CNC 밀링 및 선삭 기능을 갖춘 Jucheng Precision은 장비가 덜 갖춰진 업체에게는 어려울 수 있는 복잡한 형상을 가공할 수 있습니다. ±0.01mm 까지의 공차를 유지하는 능력은 가장 까다로운 사양도 충족할 수 있음을 보장합니다.
구리 계열 전반에 걸친 소재 전문성
Jucheng Precision의 경험은 다양한 구리 합금을 포함한 광범위한 소재에 걸쳐 있습니다. 이러한 폭넓은 경험은 팀이 전도성에 중점을 둔 C11000부터 가공성이 더 뛰어난 C14500 텔루륨 구리에 이르기까지 다양한 구리 등급의 가공 특성을 이해하고 있음을 의미합니다.
유연한 생산 물량
단일 기능성 프로토타입이 필요하든 소량 생산이 필요하든, Jucheng Precision은 귀하의 요구 사항을 충족할 수 있습니다. 이 회사의 신속한 프로토타이핑 역량은 며칠 이내 글로벌 배송, 을 가능하게 하여 제품 개발 일정을 앞당기는 데 도움을 줍니다.
포괄적인 후처리 옵션
샌드블라스팅과 아노다이징부터 도금과 분체 도장에 이르기까지, Jucheng Precision은 전체 범위의 마감 서비스를 제공합니다. 이는 단일 공급업체로부터 완전히 마감되어 바로 설치 가능한 부품을 받을 수 있음을 의미합니다.
산업별 경험
Jucheng Precision은 자동차, 의료 기기, 항공우주, 로봇공학을 포함한 까다로운 산업에 서비스한 깊은 경험을 보유하고 있습니다. 이러한 경험은 산업별 품질 요구 사항과 응용 요구에 대한 이해로 이어집니다.
C11000 구리 가공을 위한 신뢰할 수 있는 파트너를 찾는 엔지니어와 구매 전문가에게 Jucheng Precision은 까다로운 소재를 정밀 부품으로 전환하는 데 필요한 기술 전문성, 품질 시스템, 생산 유연성을 제공합니다.
C11000 구리 가공 프로젝트에 대해 논의할 준비가 되셨나요? Jucheng Precision에 문의하세요 그들의 전문성이 어떻게 귀하의 설계를 실현할 수 있는지 알아보세요.