
Si vous spécifiez des matériaux pour des composants électriques ou thermiques à haute conductivité, vous avez probablement rencontré l'usinage du cuivre C11000 comme une capacité critique. Le C11000, également connu sous le nom de cuivre Electrolytic Tough Pitch (ETP), est la nuance de cuivre commerciale la plus largement spécifiée, prisée pour son exceptionnelle conductivité électrique et thermique. Cependant, l'usinage de ce matériau présente des défis distincts qui distinguent les ateliers CNC expérimentés des autres. Ce guide s'appuie sur les informations issues des forums d'usinage, des données de l'industrie et de la recherche métallurgique pour vous donner une image complète—de ce qu'est réellement le cuivre C11000, à la façon dont il est produit, jusqu'aux stratégies CNC précises qui transforment ce matériau “ collant ” en composants hautes performances.
Qu'est-ce que le cuivre C11000 ? Définition, composition et origine
Avant de plonger dans les techniques d'usinage, il est utile de comprendre ce qu'est le cuivre C11000 et d'où il vient. La désignation “ C11000 ” provient du Unified Numbering System (UNS) pour les métaux et alliages. C'est un cuivre électrolytiquement raffiné qui contient au minimum 99,90% de cuivre avec une teneur en oxygène contrôlée d'environ 300–400 ppm (0,04%). Cet oxygène résiduel est un sous-produit délibéré du processus de raffinage—il fixe les impuretés telles que le fer sous forme d'oxydes, ce qui en réalité optimise la conductivité électrique plutôt que de la dégrader.
La composition chimique se décompose comme suit :
- Cuivre + Argent (Cu + Ag) : ≥ 99,90%
- Oxygène (O) : ≤ 0,06%
- Étain (Sn) : ≤ 0,002%
- Zinc (Zn) : ≤ 0,005%
- Plomb (Pb) : ≤ 0,005%
- Fer (Fe) : ≤ 0,005%
Mais comment le cuivre est-il extrait de la matte de cuivre pour atteindre ce niveau de pureté ? Le parcours du minerai au C11000 raffiné est un processus métallurgique fascinant. La matte de cuivre — un mélange de sulfures de cuivre et de fer produit lors de la fusion — est chargée dans un convertisseur, et de l'air chaud y est insufflé. Les réactions suivantes se produisent :
- Le sulfure de fer s'oxyde : 2FeS + 3O₂ → 2FeO + 2SO₂
- De la silice est ajoutée pour fondre l'oxyde de fer : FeO + SiO₂ → FeSiO₃ (scorie)
- Le sulfure de cuivre s'oxyde : 2Cu₂S + 3O₂ → 2Cu₂O + 2SO₂
- L'oxyde de cuivre réagit avec le sulfure de cuivre restant pour produire du cuivre blister : 2Cu₂O + Cu₂S → 6Cu + SO₂
Ce cuivre blister est ensuite affiné par électrolyse pour atteindre la pureté de 99,90 %+ qui définit le C11000. Le résultat est un matériau qui offre environ 100 % IACS (International Annealed Copper Standard) de conductivité électrique—environ quatre fois meilleure que l'aluminium et largement supérieure à tout acier. Pour la gestion thermique, la conductivité thermique du C11000 d'environ 390 W/m·K en fait le substrat privilégié pour les échangeurs de chaleur haute puissance et les plaques froides refroidies par liquide.
Le cuivre est-il difficile à usiner ? Comprendre le défi
C'est l'une des questions les plus courantes sur les forums d'usinage, et la réponse courte est : oui, le cuivre pur est difficile à usiner—mais pas pour les raisons que vous pourriez imaginer. Comme l'a formulé un membre du forum Practical Machinist : “ Si vous avez le choix, je recommande vivement le cuivre au tellure plutôt que le C110 ou le C101. Le Telco est beaucoup plus facile à usiner… les 0,21 % de tellure qu'il contient le rendent facile à fragmenter ”. Un autre utilisateur de la communauté Carbide 3D a noté : “ Le cuivre est difficile à fraiser, sauf le C145. Celui-ci se fraise à merveille mais semble impossible à trouver en plaques ”.
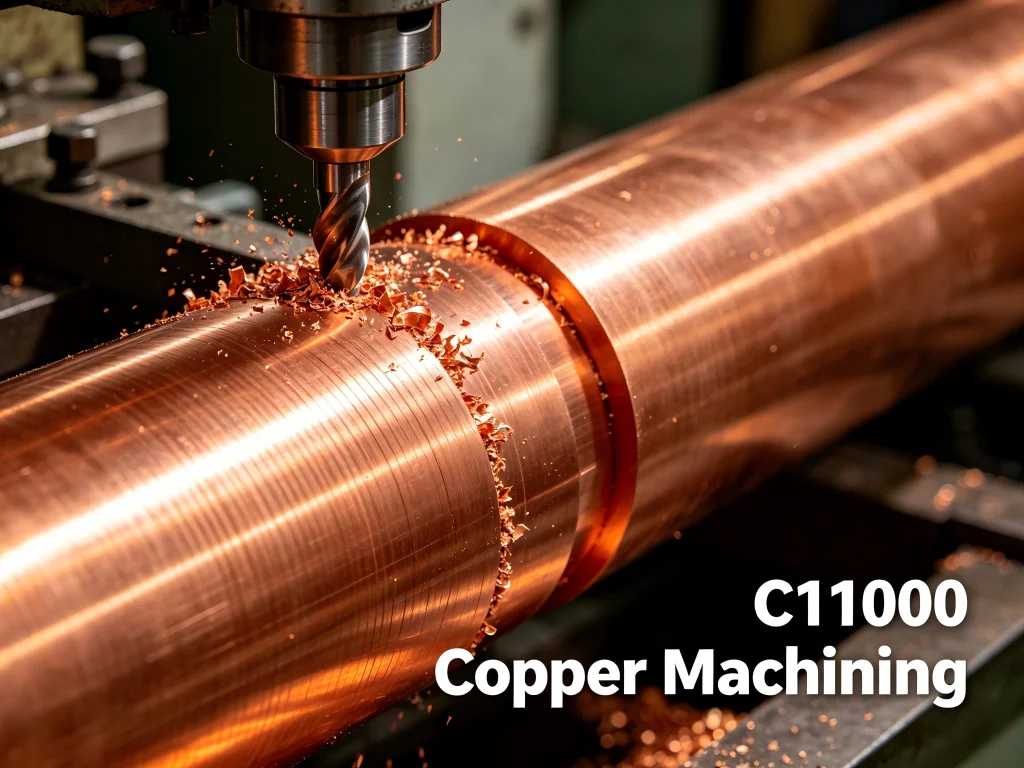
Le problème central est le indice d'usinabilité du C11000 de seulement 20 % par rapport au laiton de décolletage. La ductilité et la plasticité élevées du cuivre font qu'il résiste à un cisaillement net. Au lieu de former de petits copeaux faciles à gérer, il tend à produire de longs copeaux filandreux qui peuvent s'enrouler autour des outils et créer une arête rapportée (BUE). Comme l'explique un guide d'usinage : “ Le cuivre peut sembler facile à couper en raison de sa douceur, mais sa ductilité élevée et sa conductivité thermique créent des défis d'usinage uniques. Ces propriétés affectent la formation des copeaux, la stabilité de coupe, l'état de surface et la durée de vie des outils ”.
Il existe également le phénomène de l'écrouissage. Contrairement à l'aluminium ou au laiton, le cuivre pur durcit considérablement lorsqu'il est soumis à une contrainte mécanique. Le matériau s'écrouit lentement à mesure que la quantité de déformation à froid augmente, ce qui signifie qu'il peut être travaillé de manière intensive avant qu'un recuit ne soit nécessaire—mais cela signifie aussi que les efforts de coupe restent élevés et que l'usure des outils s'accélère.
Sur Reddit et d'autres forums, les machinistes discutent fréquemment de la nature “ collante ” du cuivre pur. Un utilisateur a observé : “ Le cuivre est mou et va simplement faire cela. Quelque chose permet au matériau de se déformer vers le bas, ou à la pièce de se soulever ”. Un autre a recommandé : “ Essayez de trouver un alliage usinable. Utilisez une fraise à une dent neuve, FAIBLE profondeur de passe, AVANCE élevée ”. Ces retours de la communauté mettent en évidence un point crucial : L'usinage du cuivre C11000 n'est pas impossible—il exige simplement la bonne approche, l'outillage et l'expertise appropriés.
Stratégies d'usinage CNC pour le cuivre C11000
Usiner avec succès le cuivre C11000 nécessite une combinaison de sélection d'outils appropriés, de paramètres de coupe optimisés et d'un maintien efficace de la pièce. Voici ce que les données et la communauté d'usinage recommandent.
Sélection et géométrie des outils
Un outillage affûté est indispensable lors de l'usinage du cuivre C11000. La ductilité du matériau signifie que des outils émoussés pousseront le matériau plutôt que de le cisailler, entraînant un mauvais état de surface et un écrouissage rapide. Les outils en acier rapide (HSS) et en carbure sont tous deux des options viables, mais le carbure offre généralement une meilleure résistance à l'usure et permet des vitesses de coupe plus élevées.
Pour les opérations de tournage CNC, l'angle d'arête de l'outil de coupe doit être réglé entre 70° et 95°, avec un angle proche de 90° étant préféré pour les types de cuivre plus tendres. Les angles de coupe positifs aident à réduire les forces de coupe et à améliorer l'évacuation des copeaux.
Vitesses et avances de coupe
Pour le cuivre pur (C11000), les vitesses de coupe recommandées se situent généralement dans la plage de 60–100 mètres par minute (200–330 pieds par minute). Cependant, ce ne sont que des points de départ—les paramètres optimaux dépendent de votre machine spécifique, de votre outillage et de la géométrie de la pièce.
L'un des conseils les plus importants de la communauté d'usinage est de maintenir la formation des copeaux. Comme l'a noté un membre du forum : “ Le problème sera de régler les avances et les vitesses pour que vous formiez toujours un copeau (qui évacuera la chaleur) ”. Si vous ne formez pas un copeau adéquat, vous frottez probablement la matière plutôt que de la couper, ce qui génère une chaleur excessive et accélère l'usure de l'outil.
Gestion du liquide de refroidissement et des copeaux
La conductivité thermique élevée du cuivre signifie qu'il évacue efficacement la chaleur de la zone de coupe—mais cette chaleur doit aller quelque part. Un arrosage abondant du liquide de refroidissement est généralement recommandé pour lubrifier l'interface de coupe et évacuer les copeaux de la zone de travail. Comme l'explique une source : “ Le cuivre évacue bien la chaleur, mais les forets ne sont pas aussi performants. Réduire votre vitesse d'avance et vos tr/min aidera avec la chaleur ”.
La gestion des copeaux est particulièrement critique avec le C11000. Les copeaux longs et filandreux caractéristiques du cuivre peuvent s'enrouler autour de l'outil, de la pièce ou du montage, ce qui peut provoquer une rupture de l'outil ou endommager la surface. L'utilisation de brise-copeaux ou l'optimisation des vitesses d'avance pour favoriser la fragmentation des copeaux peut aider à atténuer ce problème.
Considérations sur le maintien d'œuvre
Parce que le cuivre C11000 est relativement tendre, il peut se déformer plus facilement que les aciers plus durs. Comme le souligne un guide d'usinage : “ Le cuivre peut se déformer plus facilement que les aciers plus durs, de sorte que la stratégie de serrage et l'état de l'outil ont un effet plus marqué sur la qualité de la pièce ”. Un serrage sûr et uniforme est essentiel pour empêcher le mouvement ou la déformation de la pièce pendant l'usinage. Des mors doux ou des montages personnalisés peuvent être nécessaires pour les géométries complexes.
Applications principales de l'usinage du cuivre C11000
La combinaison d'une conductivité exceptionnelle et d'une bonne formabilité fait du cuivre C11000 le matériau de choix pour une large gamme d'applications dans de multiples industries.
Distribution électrique et d'énergie
Il s'agit peut-être du domaine d'application le plus important pour le cuivre C11000. Le matériau est la norme pour les barres omnibus électriques, les conducteurs de puissance et les composants conducteurs à usage général. Les barres omnibus en cuivre usinées sur mesure surpassent les profilés extrudés du commerce lorsque la géométrie doit s'adapter à une enceinte étroite ou se connecter à des configurations de bornes non standard. L'usinage CNC permet des motifs de trous précis, des pliages et des sections transversales complexes qui seraient difficiles ou impossibles à obtenir avec une extrusion standard.
Gestion thermique et dissipateurs de chaleur
Lorsque les dissipateurs de chaleur en aluminium ne suffisent plus — ce qui est courant dans les modules IGBT, les réseaux de diodes laser et les alimentations haute densité — le cuivre usiné offre la marge thermique nécessaire. Un exemple notable de l'industrie aérospatiale impliquait le fraisage CNC d'un dissipateur de chaleur en cuivre C11000 mesurant 9 pouces de longueur, 4 pouces de largeur et 0,5 pouce d'épaisseur, avec des tolérances de ±0,0005 pouces. Après l'usinage, chaque pièce était nickelée selon AMS 2404.
Les géométries à ailettes déroulées et les surfaces d'interface de chambre à vapeur sont toutes deux réalisables avec la CNC, offrant une liberté de conception que les dissipateurs de chaleur à base d'extrusion ne peuvent égaler à faible volume. La conductivité thermique d'environ 390 W/m·K fait du C11000 le substrat préféré pour les échangeurs de chaleur haute puissance et les plaques froides refroidies par liquide.
Blindage RF et boîtiers électroniques
La combinaison de haute conductivité et d'efficacité naturelle de blindage EMI/RFI du cuivre le rend adapté aux boîtiers RF sur mesure, aux composants de guide d'ondes et aux tresses de mise à la terre. Contrairement aux revêtements conducteurs qui peuvent s'user ou se rayer, un blindage en cuivre massif est efficace en volume et ne se dégrade pas avec la manipulation ou les cycles thermiques.
Connecteurs à courant élevé et composants industriels
Les connecteurs à courant élevé, les contacts de charge et les électrodes de soudage par résistance bénéficient tous de la faible résistance électrique et de la bonne masse thermique du cuivre. L'état de surface des faces de contact est critique—même des marques d'outil mineures peuvent créer des points chauds sous une densité de courant élevée. C'est là que l'usinage CNC de précision devient essentiel.
Facteurs clés dans le choix d'un partenaire d'usinage du cuivre C11000
Tous les ateliers CNC ne sont pas équipés pour relever les défis uniques de l'usinage du cuivre C11000. Voici les facteurs critiques à évaluer lors de la sélection d'un partenaire de fabrication.
Expertise et expérience des matériaux
Interrogez les fournisseurs potentiels sur leur expérience spécifique avec le C11000 et d'autres alliages de cuivre. Ont-ils usiné des géométries similaires ? Comprennent-ils les caractéristiques d'écrouissage du matériau et les défis de formation des copeaux ? Un atelier qui travaille principalement l'aluminium ou l'acier peut ne pas avoir la compréhension nuancée requise pour réussir l'usinage du cuivre.
Systèmes de management de la qualité et certifications
Pour des secteurs tels que l'automobile, l'aérospatiale et les dispositifs médicaux, les certifications qualité sont non négociables. Recherchez des fournisseurs disposant de la IATF 16949 certification, qui garantit un contrôle rigoureux des processus, la traçabilité des matériaux et des données vérifiées par MMT. Comme le démontre Jucheng Precision, opérer sous un système de management de la qualité IATF 16949 signifie qu'une “ culture du zéro défaut ” est intégrée à chaque aspect de la production.
Capacités des équipements
Usiner efficacement le cuivre C11000 nécessite des machines dotées d'une rigidité adéquate pour traiter le matériau sans flexion ni vibration. Les capacités de fraisage et de tournage CNC multi-axes permettent de réaliser des géométries complexes. Les capacités de tolérance sont également critiques—l'atelier peut-il maintenir de manière constante les tolérances de ±0,005–0,02 mm que de nombreux composants en cuivre exigent ?
Options de post-traitement et de finition
Les composants en cuivre nécessitent souvent une finition supplémentaire pour répondre aux exigences de l'application. Les finitions courantes incluent le sablage, l'anodisation (pour les composants en aluminium dans les assemblages), le revêtement en poudre, le placage (nickel, argent ou étain), la passivation et l'oxydation noire. Votre fournisseur doit proposer une gamme d'options de post-traitement ou avoir établi des partenariats avec des prestataires de finition.
Délais de livraison et flexibilité des volumes de production
Que vous ayez besoin d'un seul prototype ou d'une production en faible volume, votre fournisseur doit pouvoir répondre à vos besoins. Recherchez des ateliers qui proposent une livraison mondiale en quelques jours et peuvent traiter des commandes de 1 pièce à des milliers.
Considérations d'installation et de maintenance pour les composants en cuivre C11000
Bien que ce guide se concentre principalement sur l'usinage, il convient d'aborder brièvement ce qui se passe après la livraison des pièces.
Meilleures pratiques d'installation
Lors de l'installation de composants en cuivre C11000—notamment les barres omnibus et les connecteurs électriques—respectez ces directives :
- Nettoyez soigneusement les surfaces de contact avant l'assemblage. Toute contamination peut augmenter la résistance électrique et créer des points chauds.
- Appliquez un couple de serrage approprié sur les fixations. Un serrage excessif peut déformer le cuivre tendre, tandis qu'un serrage insuffisant peut entraîner des connexions desserrées et des arcs électriques.
- Envisagez un placage pour les applications où l'oxydation pourrait affecter les performances. Un placage d'étain ou d'argent sur les surfaces de contact empêche l'oxydation sans sacrifier la conductivité.
- Prévoyez la dilatation thermique. Le cuivre a un coefficient de dilatation thermique plus élevé que de nombreux autres matériaux, les conceptions doivent donc accommoder les mouvements.
Conseils d'entretien
Lorsque le C11000 est exposé à l'extérieur pendant de longues périodes, il produit un film protecteur relativement imperméable qui finit par former la patine verte familière du cuivre patiné. Dans la plupart des environnements, sa résistance à la corrosion est excellente à bonne. Cependant, le C11000 ne convient pas à une utilisation avec certains matériaux, notamment l'acétylène, l'ammoniac, l'acide chromique et l'acide nitrique. Une inspection régulière des connexions électriques pour détecter les signes de surchauffe ou d'oxydation est recommandée.
Pour les composants usinés, un nettoyage périodique peut être nécessaire pour éliminer les débris accumulés ou les produits d'oxydation, en particulier dans les environnements à forte humidité ou corrosifs.
Comparaison : C11000 vs alliages de cuivre alternatifs
Lors de la spécification des matériaux pour l'usinage CNC, il est utile de comprendre comment le C11000 se compare aux autres alliages de cuivre. Le tableau ci-dessous résume les principales différences.
| Propriété | C11000 (cuivre ETP) | C10100 (sans oxygène) | C14500 (cuivre au tellure) |
|---|---|---|---|
| Teneur en cuivre | ≥ 99,90% | ≥ 99,99% | ~99.5% |
| Conductivité électrique | 100 % IACS | ~101% IACS | ~90% IACS |
| Conductivité thermique | ~390 W/m·K | ~391 W/m·K | ~350 W/m·K |
| Indice d'usinabilité | 20% de laiton de décolletage | ~20% | ~85% de laiton de décolletage |
| Avantage clé | Le plus largement disponible, excellente conductivité | Pas de dégazage d'oxygène, idéal pour le vide/haute température | Usinabilité supérieure, perçage/taraudage plus facile |
| Applications typiques | Barres omnibus, conducteurs, dissipateurs thermiques | Semi-conducteurs, systèmes à vide, aérospatiale | Composants usinés complexes |
Comme le montre le tableau, le C11000 offre la meilleure combinaison de disponibilité et de conductivité, tandis que le C14500 est nettement plus facile à usiner. Si votre conception nécessite des formes complexes et que vous pouvez accepter une conductivité légèrement inférieure, le cuivre au tellure mérite peut-être d'être envisagé. Si vous travaillez dans un environnement sous vide ou à haute température où le dégazage d'oxygène est une préoccupation, le C10100 peut être le meilleur choix.
Questions fréquentes sur l'usinage du cuivre C11000
1. Quel est l'indice d'usinabilité du cuivre C11000 ?
Le cuivre C11000 a un indice d'usinabilité d'environ 20% par rapport au laiton de décolletage (C36000). Cela signifie qu'il est nettement plus difficile à usiner que le laiton, mais qu'il reste usinable avec les bonnes techniques et les bons outils.
2. Pourquoi dit-on que le cuivre C11000 est “ collant ” à usiner ?
Le terme “ collant ” fait référence à la ductilité élevée du cuivre et à sa tendance à former de longs copeaux filandreux plutôt qu'à se briser proprement. Cela peut entraîner un enroulement des copeaux, un arête rapportée sur les outils et un mauvais état de surface s'il n'est pas correctement géré.
3. Le cuivre C11000 peut-il être soudé ?
Le brasage tendre du C11000 est excellent, et le brasage fort est bon. Cependant, le brasage fort en atmosphères contenant de l'hydrogène n'est pas recommandé en raison d'une possible fragilisation par l'hydrogène. Le soudage à l'arc sous gaz inerte peut produire des soudures saines avec une bonne résistance, mais ces procédés ne sont généralement pas recommandés pour le cuivre C11000.
4. Quelles sont les principales applications du cuivre C11000 ?
Les applications comprennent les barres omnibus électriques, les conducteurs de puissance, les dissipateurs thermiques, le blindage RF, les connecteurs à courant élevé et les composants conducteurs à usage général. Le matériau est utilisé dans les industries automobile, aérospatiale, électronique et de distribution d'énergie.
5. Comment le C11000 se compare-t-il au cuivre sans oxygène ?
Le C11000 (ETP) contient une quantité contrôlée d'oxygène (~300–400 ppm), tandis que les nuances sans oxygène comme le C10100 sont affinées pour éliminer l'oxygène résiduel. Le C10100 est préféré pour les applications sous vide et à haute température où le dégazage de l'oxygène pourrait poser problème. Le C11000 est plus largement disponible et moins coûteux.
6. Quels outils de coupe conviennent le mieux au cuivre C11000 ?
Les outils en carbure affûtés avec des angles de coupe positifs sont généralement recommandés. Les outils HSS peuvent également convenir mais peuvent s'user plus rapidement. L'angle d'arête de l'outil de coupe pour les opérations de tournage doit être compris entre 70° et 95°.
7. Le cuivre C11000 s'écrouit-il lors de l'usinage ?
Oui. Le C11000 s'écrouit lentement avec l'augmentation de l'écrouissage à froid. Cela signifie que les efforts de coupe peuvent augmenter pendant l'usinage si le matériau n'est pas coupé proprement. Une sélection appropriée des outils et des arêtes affûtées aident à atténuer ce problème.
8. Quels finis de surface sont disponibles pour les composants en cuivre C11000 ?
Common finishes include as-machined, polishing, sandblasting, tumbling, electropolish, and various plating options (tin, silver, nickel). Plating is often used on contact surfaces to prevent oxidation without sacrificing conductivity.
Why Choose Jucheng Precision for C11000 Copper Machining
When your project demands the specialized expertise required for C11000 copper machining, Jucheng Precision offers a compelling combination of capabilities, quality systems, and industry experience.
Quality Systems That Ensure Consistency
Jucheng Precision operates under an IATF 16949 quality management system, ensuring rigorous process control, material traceability, and CMM-verified data for every project. This “zero-defect culture” is embedded in every aspect of production, from raw material inspection to final quality assurance. The facility also holds ISO 9001:2015 certification.
Advanced Equipment for Complex Geometries
Avec 3-axis and 5-axis CNC milling and turning capabilities, Jucheng Precision can machine complex geometries that would be challenging for less equipped shops. The ability to hold tolerances down to ±0,01 mm ensures that even the most demanding specifications can be met.
Material Expertise Across the Copper Family
Jucheng Precision’s experience extends across a wide range of materials, including various copper alloys. This breadth of experience means the team understands the nuances of machining different copper grades—from the conductivity-focused C11000 to the more machinable C14500 tellurium copper.
Volumes de production flexibles
Whether you need a single functional prototype or low-volume production, Jucheng Precision can accommodate your requirements. The company’s rapid prototyping capabilities allow for une livraison mondiale en quelques jours, helping you accelerate your product development timeline.
Comprehensive Post-Processing Options
Du sablage et de l'anodisation au placage et au revêtement en poudre, Jucheng Precision propose une gamme complète de services de finition. Cela signifie que vous pouvez recevoir des composants entièrement finis et prêts à installer auprès d'une seule source.
Expérience spécifique à l'industrie
Jucheng Precision possède une solide expérience au service d'industries exigeantes, notamment l'automobile, les dispositifs médicaux, l'aérospatiale et la robotique. Cette expérience se traduit par une compréhension des exigences de qualité et des besoins applicatifs propres à chaque industrie.
Pour les ingénieurs et les professionnels des achats à la recherche d'un partenaire fiable pour l'usinage du cuivre C11000, Jucheng Precision offre l'expertise technique, les systèmes de qualité et la flexibilité de production nécessaires pour transformer des matériaux difficiles en composants de précision.
Prêt à discuter de votre projet d'usinage du cuivre C11000 ? Contactez Jucheng Precision pour découvrir comment leur expertise peut donner vie à vos conceptions.