
Il tagliente di riporto (BUE) è alluminio che aderisce a un tagliente invece di staccarsi pulitamente con il truciolo. Può modificare la geometria effettiva dell'utensile, lasciare superfici sbavate o strappate e rendere le dimensioni meno ripetibili. Una diagnosi pratica esamina il tagliente e il truciolo reali, poi verifica le condizioni di taglio, la geometria dell'utensile, lo stato del materiale e l'erogazione del refrigerante. Aumentare semplicemente la velocità del mandrino o sostituire la placchetta può mascherare il sintomo senza identificare perché si è ripresentato.
Per i team di approvvigionamento e ingegneria, il BUE è più importante quando influisce su una superficie di tenuta, un accoppiamento per cuscinetto, una superficie estetica o una caratteristica la cui dimensione viene misurata dopo più operazioni. Una specifica dovrebbe definire il risultato funzionale; l'officina dovrebbe controllare il processo che lo produce.
Identificare l'adesione prima di modificare le impostazioni
Quando l'alluminio si salda al tagliente sotto pressione e calore, il materiale aderito può diventare parte del tagliente per un breve periodo. Può crescere, staccarsi o trasferirsi sulla superficie. La geometria di taglio cambia quindi durante l'operazione, ed è per questo che la finitura può variare da una passata o da un pezzo all'altro anche quando il programma è invariato.
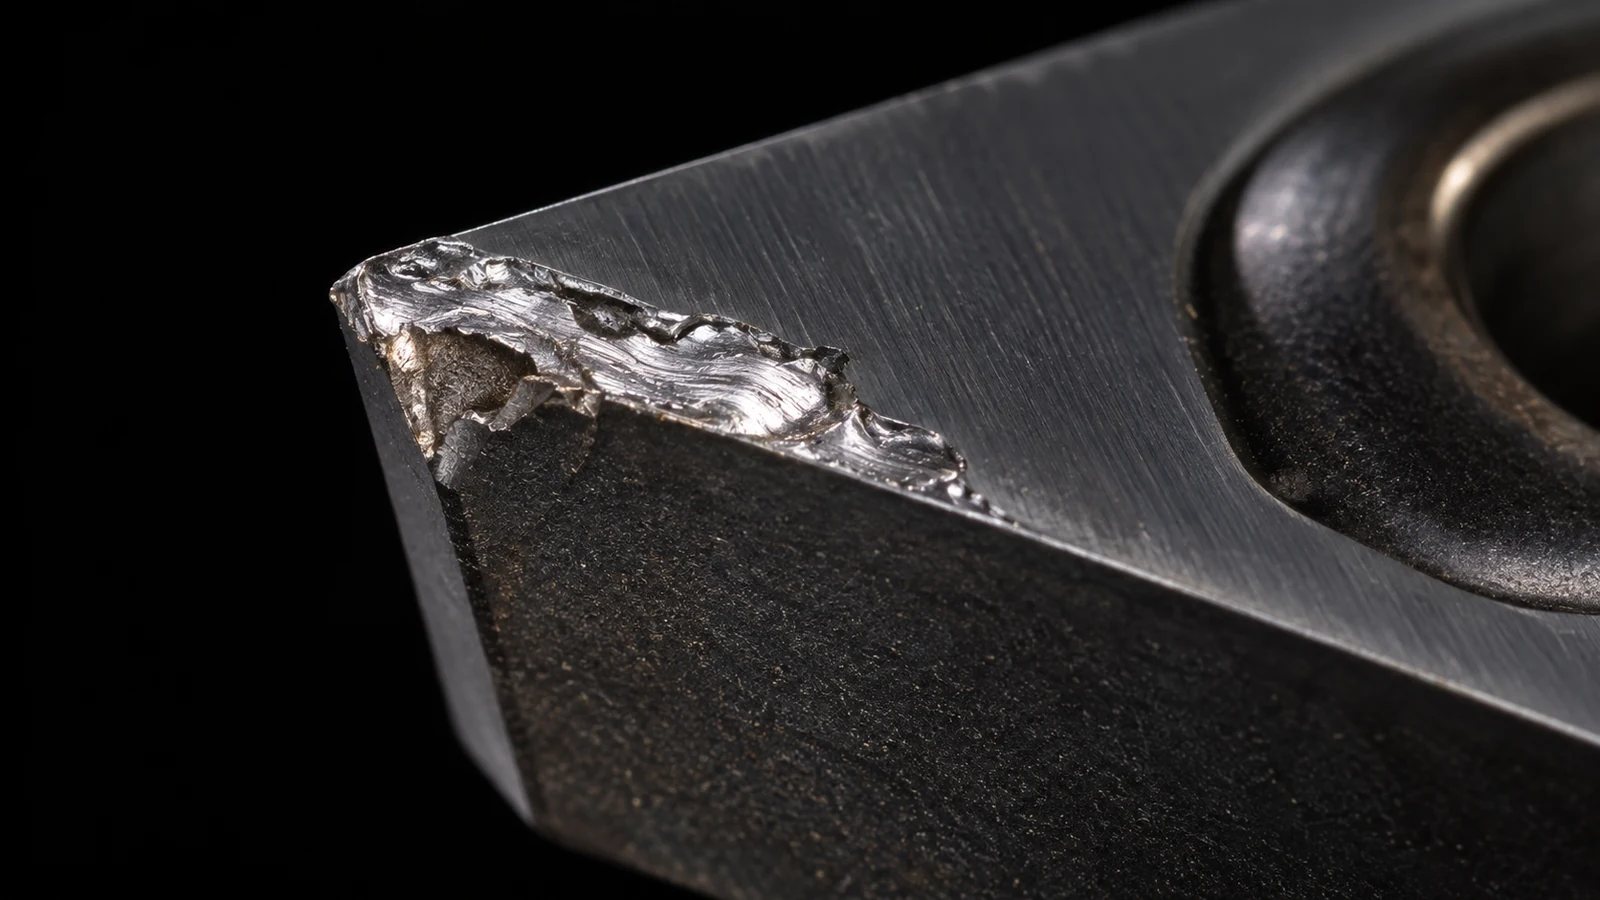
Cercare materiale accumulato sul petto o sul tagliente, una superficie sbavata o strappata, un flusso di truciolo incoerente e una finitura che cambia dopo una breve lavorazione. Questi indizi sono suggestivi, non conclusivi: il materiale di riporto può essere difficile da distinguere da un tagliente scheggiato o da un danno al rivestimento, e una finitura ruvida può derivare da eccentricità, vibrazioni, scarsa evacuazione del truciolo o utensile usurato. Ispezionare il tagliente con un ingrandimento adeguato e confrontarlo con un tagliente pulito e noto come buono prima di attribuire la causa.
Registrare la lega e la tempra dalla documentazione del materiale. “Alluminio” non è un unico comportamento di taglio; la chimica, la tempra, la forma del materiale e la lavorazione precedente possono cambiare il modo in cui il materiale si deforma e come si formano i trucioli. Il sito panoramica sui materiali in alluminio è un punto di partenza per separare la selezione del materiale dal sintomo di lavorazione.
Correlare il sintomo alla causa probabile
| Ciò che si osserva | Controlli da effettuare per primi | Perché è importante |
|---|---|---|
| Il tagliente presenta alluminio aderito e la finitura diventa sbavata | Geometria della placchetta, affilatura del tagliente, equilibrio velocità/avanzamento, refrigerante che raggiunge il taglio | L'adesione modifica il tagliente di taglio effettivo |
| Un tagliente o dente mostra molto più accumulo | Eccentricità dell'utensile, pulizia del portautensile, danni all'utensile, distribuzione dell'impegno | Un carico di truciolo disuguale può sovraccaricare un singolo tagliente |
| Il problema inizia in una tasca o in una feature profonda | Evacuazione del truciolo, ritaglio, portata dell'utensile, accesso al refrigerante | I trucioli intrappolati possono essere tagliati di nuovo e disturbare il tagliente |
| Solo un lotto di materiale si comporta diversamente | Identità della lega/tempera, provenienza del materiale, condizione superficiale, certificato e tracciabilità del lotto | Un cambiamento nella condizione del materiale può alterare il comportamento del truciolo |
| La finitura è ruvida ma non è visibile alcuna adesione | Chatter, flessione, usura dell'utensile, eccentricità, formazione di bave, metodo di ispezione | Non ogni problema di finitura dell'alluminio è BUE |
Usa la tabella per scegliere un test, non per saltare a un'impostazione. Se l'utensile mostra usura irregolare, verifica l'eccentricità vicino all'estremità lavorante e controlla le interfacce del portautensile e del mandrino. Se il problema è localizzato in una cavità, esamina la traiettoria dell'utensile e l'evacuazione del truciolo. Se il lotto di materiale è cambiato, conferma la classe e la tempera effettive invece di presumere che la descrizione d'acquisto definisca completamente il materiale.
Verificare il tagliente, l'innesto e il calore
La geometria dell'utensile è un controllo centrale. Un tagliente affilato e lucidato progettato per lavorazioni su materiali non ferrosi può ridurre l'adesione del materiale rispetto a un tagliente smussato, danneggiato o poco adatto al taglio. Anche la scelta del rivestimento e del substrato è importante, ma “rivestito” non significa automaticamente “migliore per l'alluminio”. L'applicazione, la preparazione del tagliente e la condizione superficiale dell'utensile devono essere adatte alla lega e all'operazione.
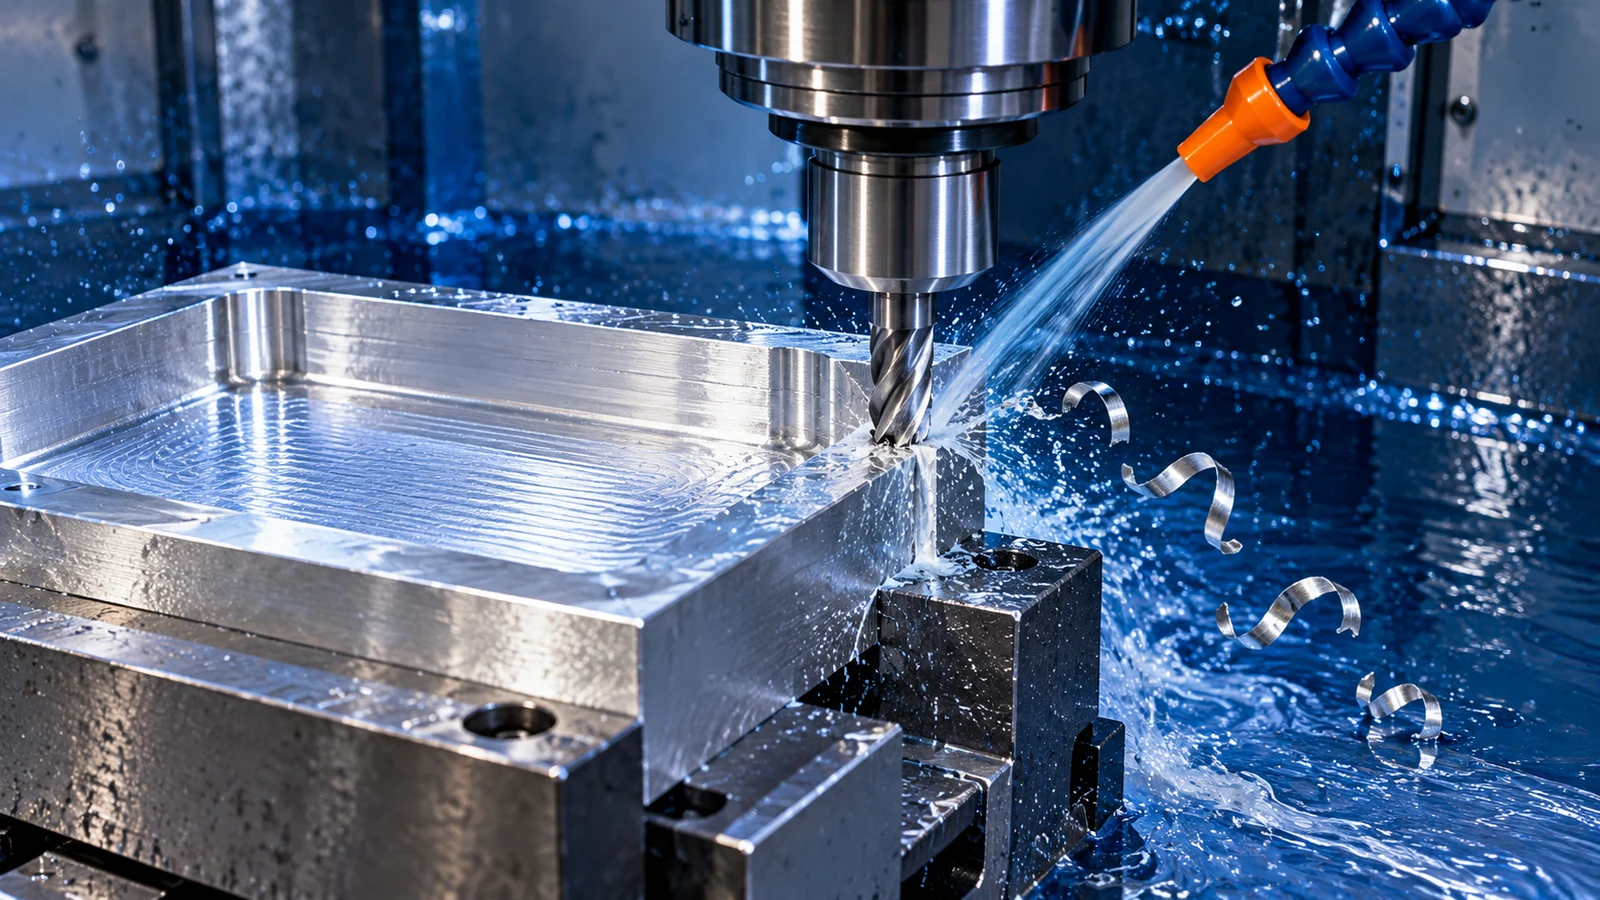
Le condizioni di taglio devono mantenere il tagliente in azione di taglio anziché di sfregamento. Uno spessore del truciolo troppo ridotto in una passata di finitura, un tagliente usurato o una traiettoria che sosta ripetutamente possono favorire lo spalmamento. D'altra parte, un cambiamento della sola velocità non può compensare una geometria dell'utensile scadente o un impegno instabile. Rivedi insieme velocità, avanzamento per dente, impegno radiale e assiale, strategia di ingresso e sovrametallo di finitura, poi cambia una variabile alla volta.
Il refrigerante e l'evacuazione dei trucioli dovrebbero essere valutati nella zona di taglio. Un flusso di fluido che raggiunge solo l'esterno di una tasca profonda potrebbe non impedire ai trucioli di accumularsi attorno al bordo. Il getto d'aria, l'erogazione attraverso l'utensile o un percorso utensile diverso potrebbero essere rilevanti a seconda della macchina, della caratteristica e della procedura dell'officina; nessun metodo singolo è universale. La Capacità di fresatura CNC pagina fornisce il contesto di processo, ma il percorso esatto deve comunque corrispondere alla geometria del pezzo e al disegno.
Verificare il risultato sul pezzo
Dopo una modifica, confrontare una superficie e una caratteristica definite—non solo l'aspetto di un singolo truciolo. Verificare le dimensioni specificate, la finitura superficiale ove indicata, la condizione delle bave e la coerenza sulla quantità interessata. Utilizzare la stessa posizione di misurazione, lo stesso strumento e la stessa condizione del pezzo prima e dopo la regolazione. Se la superficie è funzionale, documentare la sua relazione con il datum e i criteri di accettazione.
Per una RFQ o una revisione di processo, fornire la revisione del disegno, la qualità e il trattamento del materiale, la quantità, la superficie interessata, il requisito di finitura e qualsiasi trattamento successivo alla lavorazione. Se la qualità estetica è importante, identificare la regione visibile e la condizione accettabile invece di scrivere solo “nessun segno di utensile”. Questo aiuta il fornitore a valutare l'accesso di taglio e l'ispezione senza trasformare una preferenza soggettiva in una regola pass/fail ambigua.
Quando il BUE si ripresenta, conservare un campione che mostri la condizione del filo e della superficie e confrontarlo con una lavorazione stabile. Tale evidenza è più utile di un elenco di modifiche ai parametri non registrate. L'obiettivo è un taglio controllato e ripetibile che soddisfi il disegno—non un singolo pezzo visivamente migliorato.
Domande frequenti
L'alluminio richiede sempre una velocità di taglio più elevata per prevenire il BUE?
No. La velocità può influenzare l'adesione, ma il risultato dipende anche dall'affilatura del filo, dallo spessore del truciolo, dalla geometria dell'utensile, dalla condizione del materiale, dall'impegno e dall'accesso del refrigerante. Confermare la causa sull'operazione effettiva prima di adottare un'impostazione.
Un utensile lucidato o rivestito può eliminare il tagliente di riporto?
Può ridurre la tendenza in un'applicazione adeguata, ma non può garantirne l'eliminazione. Un filo smussato, il runout, i trucioli intrappolati, lo sfregamento o un cambiamento del materiale possono comunque produrre un taglio instabile.
Una superficie dell'alluminio strappata è prova di BUE?
No. Vibrazioni, deflessione dell'utensile, runout, ritruciolamento e danneggiamento del filo possono apparire simili. Ispezionare l'utensile e confrontare la posizione e il motivo del difetto superficiale prima di decidere.