
Aufbauschneiden (Built-up Edge, BUE) ist Aluminium, das an einer Schneide haftet, anstatt sauber mit dem Span abgeführt zu werden. Es kann die effektive Werkzeuggeometrie verändern, verschmierte oder aufgerissene Oberflächen hinterlassen und die Maßhaltigkeit weniger reproduzierbar machen. Eine praktische Diagnose betrachtet die tatsächliche Schneide und den Span und prüft anschließend Schnittbedingungen, Werkzeuggeometrie, Materialzustand und Kühlmittelzufuhr. Eine bloße Erhöhung der Spindeldrehzahl oder der Austausch der Wendeschneidplatte kann das Symptom verdecken, ohne die Ursache für sein Wiederauftreten zu identifizieren.
Für Beschaffungs- und Konstruktionsteams ist BUE vor allem dann relevant, wenn es eine Dichtfläche, einen Lagersitz, eine Sichtfläche oder ein Merkmal betrifft, dessen Größe nach mehreren Bearbeitungsschritten gemessen wird. Eine Spezifikation sollte das funktionale Ergebnis definieren; die Werkstatt sollte den Prozess steuern, der es erzeugt.
Haftung erkennen, bevor Einstellungen geändert werden
Wenn Aluminium unter Druck und Wärme an der Schneide verschweißt, kann das anhaftende Material für kurze Zeit Teil der Schneide werden. Es kann wachsen, abbrechen oder auf die Oberfläche übertragen werden. Die Schneidengeometrie ändert sich dann während des Arbeitsgangs, weshalb die Oberfläche von einem Durchgang oder Bauteil zum nächsten variieren kann, selbst wenn das Programm unverändert bleibt.
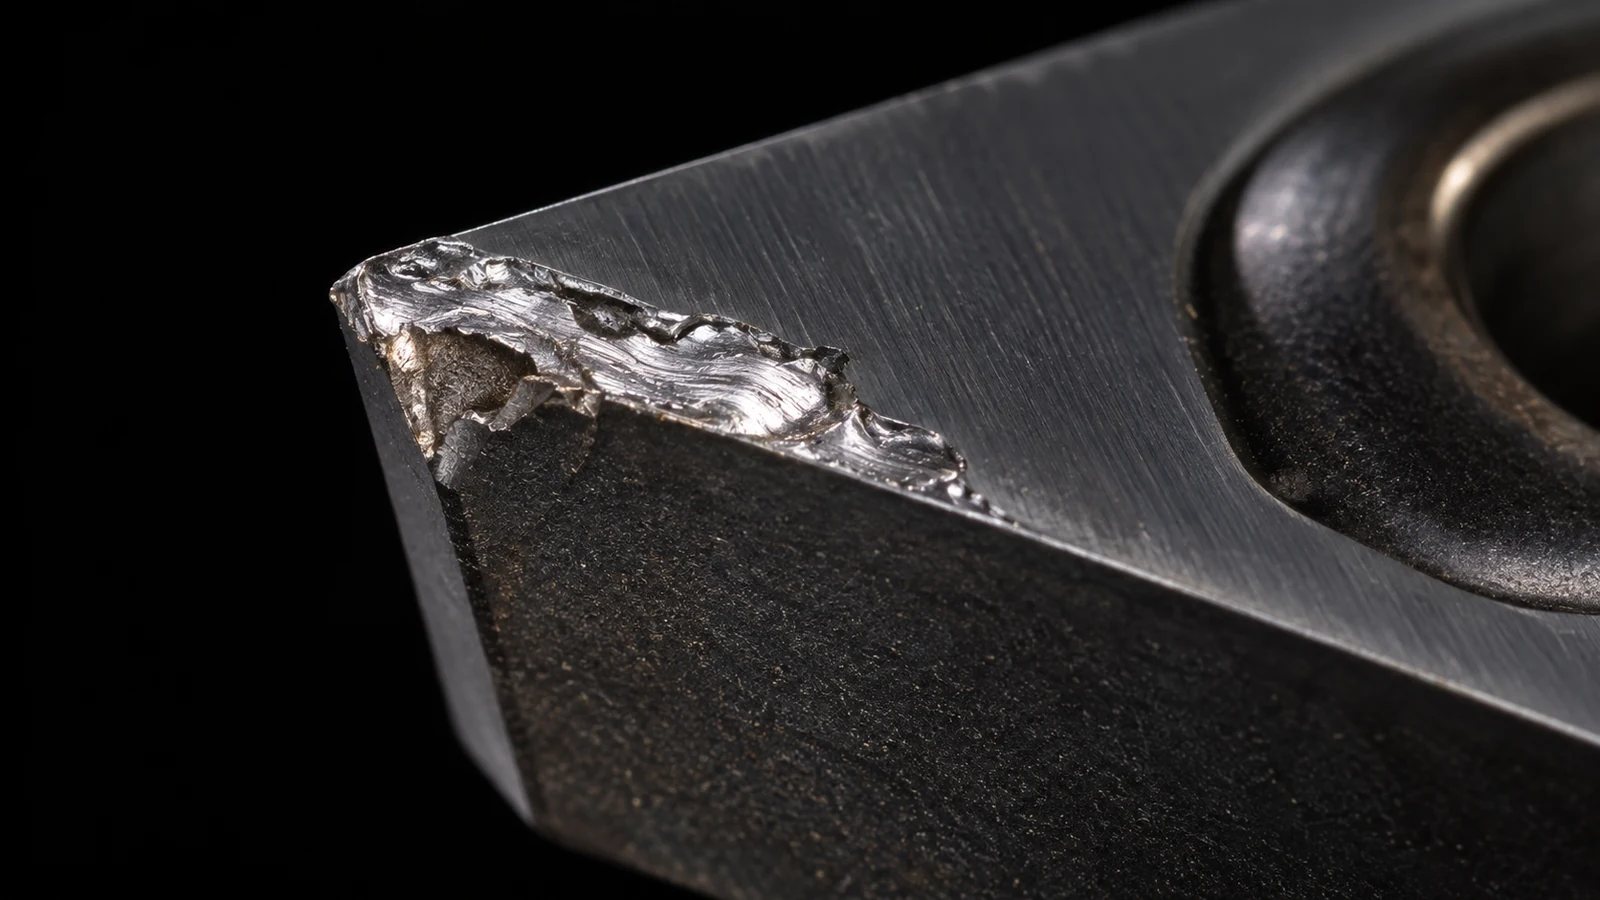
Achten Sie auf Materialaufbau auf der Spanfläche oder Schneide, eine verschmierte oder aufgerissene Oberfläche, ungleichmäßigen Spanfluss und eine Oberfläche, die sich nach kurzer Laufzeit verändert. Diese Hinweise sind indiziell, nicht schlüssig: Aufgebautes Material kann nur schwer von einer ausgebrochenen Schneide oder Beschichtungsschäden unterschieden werden, und eine raue Oberfläche kann durch Rundlauf, Rattern, schlechte Spanabfuhr oder ein stumpfes Werkzeug verursacht werden. Untersuchen Sie die Schneide unter geeigneter Vergrößerung und vergleichen Sie sie mit einer sauberen, bekanntermaßen guten Schneide, bevor Sie eine Ursache zuweisen.
Erfassen Sie Legierung und Zustand aus der Materialdokumentation. “Aluminium” ist kein einheitliches Zerspanungsverhalten; Chemie, Zustand, Halbzeugform und vorherige Verarbeitung können verändern, wie sich das Material verformt und wie Späne entstehen. Die Aluminium-Materialübersicht ist ein Ausgangspunkt, um die Materialauswahl vom Bearbeitungssymptom zu trennen.
Ordnen Sie das Symptom einer wahrscheinlichen Ursache zu
| Was Sie beobachten | Erste Prüfungen | Warum es wichtig ist |
|---|---|---|
| Schneide mit anhaftendem Aluminium und verschmierte Oberfläche | Plattengeometrie, Schneidenschärfe, Verhältnis Drehzahl/Vorschub, Kühlmittelzufuhr am Schnitt | Haftung verändert die effektive Schneide |
| Eine Schneide oder ein Zahn zeigt deutlich mehr Aufbauschneidenbildung | Werkzeugrundlauf, Spannzangenreinheit, Schneidenschäden, Eingriffsverteilung | Ungleiche Spanlast kann eine einzelne Schneide überlasten |
| Problem beginnt in einer Tasche oder tiefen Kontur | Spanabfuhr, Wiederschneiden, Werkzeugausladung, Kühlmittelzugang | Eingeschlossene Späne können erneut geschnitten werden und die Schneide stören |
| Nur eine Materialcharge verhält sich anders | Legierungs-/Zustandsidentität, Materialquelle, Oberflächenzustand, Zertifikat und Chargenrückverfolgbarkeit | Änderung des Materialzustands kann das Spanverhalten beeinflussen |
| Oberfläche ist rau, aber keine Anhaftung sichtbar | Rattern, Durchbiegung, Werkzeugverschleiß, Rundlauf, Gratbildung, Prüfmethode | Nicht jedes Aluminium-Oberflächenproblem ist BUE |
Nutzen Sie die Tabelle zur Auswahl eines Tests, nicht zum direkten Springen auf eine Einstellung. Zeigt das Werkzeug ungleichmäßigen Verschleiß, prüfen Sie den Rundlauf nahe dem Arbeitsende und kontrollieren Sie Spannzangen- und Spindelschnittstellen. Ist das Problem auf eine Kavität begrenzt, untersuchen Sie Werkzeugweg und Spanabfuhr. Hat sich die Materialcharge geändert, bestätigen Sie die tatsächliche Güte und den Zustand, statt anzunehmen, dass die Einkaufsbeschreibung das Material vollständig definiert.
Schneide, Eingriff und Wärme prüfen
Die Werkzeuggeometrie ist eine zentrale Stellgröße. Eine scharfe, polierte, für Nichteisenmetalle ausgelegte Schneide kann die Materialanhaftung im Vergleich zu einer stumpfen, beschädigten oder für den Schnitt ungeeigneten Schneide reduzieren. Auch Beschichtungs- und Substratwahl sind wichtig, aber “beschichtet” bedeutet nicht automatisch “besser für Aluminium”. Anwendung, Schneidenvorbereitung und Oberflächenzustand des Werkzeugs sollten zur Legierung und zur Operation passen.
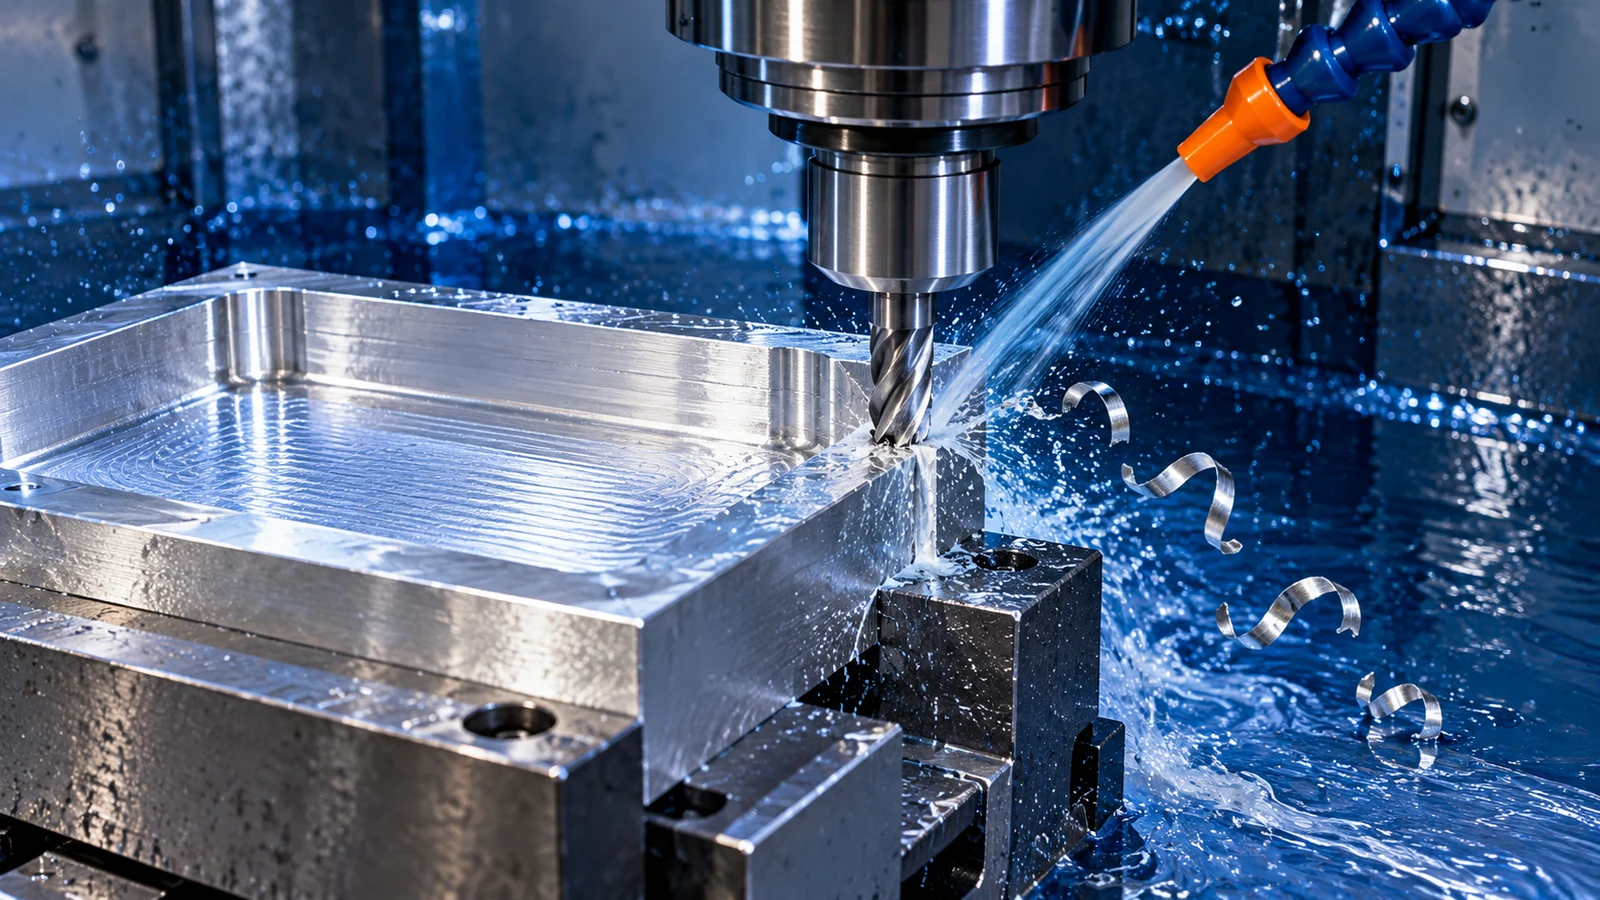
Die Schnittbedingungen müssen die Schneide scheren lassen statt reiben. Zu geringe Spanstärke bei einem Schlichtgang, eine verschlissene Schneide oder ein Weg, der wiederholt verweilt, können Schmierbildung fördern. Andererseits kann eine reine Drehzahländerung schlechte Werkzeuggeometrie oder instabilen Eingriff nicht kompensieren. Prüfen Sie Drehzahl, Vorschub pro Zahn, radiale und axiale Zustellung, Eintrittsstrategie und Schlichtaufmaß gemeinsam und ändern Sie dann jeweils eine Variable.
Kühlmittel und Spanabfuhr sollten an der Schneidzone bewertet werden. Ein Fluidstrom, der nur die Außenseite einer tiefen Tasche erreicht, verhindert möglicherweise nicht, dass sich Späne um die Kante herum festsetzen. Je nach Maschine, Merkmal und Werkstattverfahren können Druckluft, Kühlmittelzufuhr durch das Werkzeug oder ein anderer Werkzeugweg relevant sein; keine einzelne Methode ist universell. Die CNC-Fräsbearbeitungskapazität Seite liefert Prozesskontext, aber der genaue Weg muss trotzdem zur Bauteilgeometrie und Zeichnung passen.
Das Ergebnis am Bauteil verifizieren
Vergleichen Sie nach einer Änderung eine definierte Oberfläche und ein definiertes Merkmal – nicht nur das Aussehen eines einzelnen Spans. Prüfen Sie die spezifizierten Maße, die Oberflächenbeschaffenheit, wo angegeben, den Gratzustand und die Gleichmäßigkeit über die relevante Menge. Verwenden Sie vor und nach der Anpassung denselben Messort, dasselbe Messinstrument und denselben Bauteilzustand. Wenn die Oberfläche funktional ist, dokumentieren Sie ihre Bezugsbeziehung und Abnahmekriterien.
Für eine Anfrage oder Prozessprüfung geben Sie die Zeichnungsrevision, Werkstoffsorte und Wärmebehandlung, Menge, betroffene Oberfläche, Oberflächenanforderung und jede Nachbearbeitung an. Wenn die optische Qualität wichtig ist, benennen Sie den sichtbaren Bereich und den akzeptablen Zustand, statt nur “keine Werkzeugspuren” zu schreiben. Dies hilft dem Lieferanten, den Schneidzugang und die Prüfung zu bewerten, ohne eine subjektive Präferenz in eine mehrdeutige Bestanden/Nicht-bestanden-Regel zu verwandeln.
Wenn BUE wiederkehrt, bewahren Sie ein Muster auf, das den Kanten- und Oberflächenzustand zeigt, und vergleichen Sie es mit einem stabilen Lauf. Diese Evidenz ist nützlicher als eine Liste nicht dokumentierter Parameteränderungen. Das Ziel ist ein kontrollierter, wiederholbarer Schnitt, der der Zeichnung entspricht – nicht ein einzelnes optisch verbessertes Stück.
Häufig gestellte Fragen
Benötigt Aluminium immer eine höhere Schnittgeschwindigkeit, um BUE zu verhindern?
Nein. Die Geschwindigkeit kann die Adhäsion beeinflussen, aber das Ergebnis hängt auch von der Schärfe der Schneide, der Spanstärke, der Werkzeuggeometrie, dem Materialzustand, dem Eingriff und dem Kühlmittelzugang ab. Bestätigen Sie die Ursache an der tatsächlichen Operation, bevor Sie eine Einstellung übernehmen.
Kann ein polierter oder beschichteter Fräser den Aufbauschneidenansatz beseitigen?
Er kann die Neigung in einer geeigneten Anwendung verringern, aber er kann die Beseitigung nicht garantieren. Eine stumpfe Schneide, Rundlauf, eingeschlossene Späne, Reibung oder eine Materialänderung können weiterhin instabiles Schneiden verursachen.
Ist eine aufgerissene Aluminiumoberfläche ein Beweis für BUE?
Nein. Rattern, Werkzeugdurchbiegung, Rundlauf, Wiederschneiden von Spänen und Kantenschäden können ähnlich aussehen. Untersuchen Sie das Werkzeug und vergleichen Sie Lage und Muster des Oberflächendefekts, bevor Sie entscheiden.