
A aresta postiça (BUE) é alumínio que adere a uma aresta de corte em vez de sair limpo com o cavaco. Ela pode alterar a geometria efetiva da ferramenta, deixar superfícies arrastadas ou rasgadas e tornar as dimensões menos repetíveis. Um diagnóstico prático examina a aresta e o cavaco reais e, em seguida, verifica as condições de corte, a geometria da ferramenta, a condição do material e o fornecimento de refrigerante. Simplesmente aumentar a rotação do fuso ou substituir o inserto pode mascarar o sintoma sem identificar por que ele voltou.
Para as equipes de compras e engenharia, a BUE é mais importante quando afeta uma face de vedação, um ajuste de rolamento, uma superfície estética ou um recurso cuja dimensão é medida após múltiplas operações. Uma especificação deve definir o resultado funcional; a oficina deve controlar o processo que o produz.
Identifique a adesão antes de alterar as configurações
Quando o alumínio se solda à aresta de corte sob pressão e calor, o material aderido pode se tornar parte da aresta por um curto período. Ele pode crescer, se soltar ou se transferir para a superfície. A geometria de corte então muda durante a operação, e é por isso que o acabamento pode variar de uma passada ou peça para a próxima, mesmo quando o programa não muda.
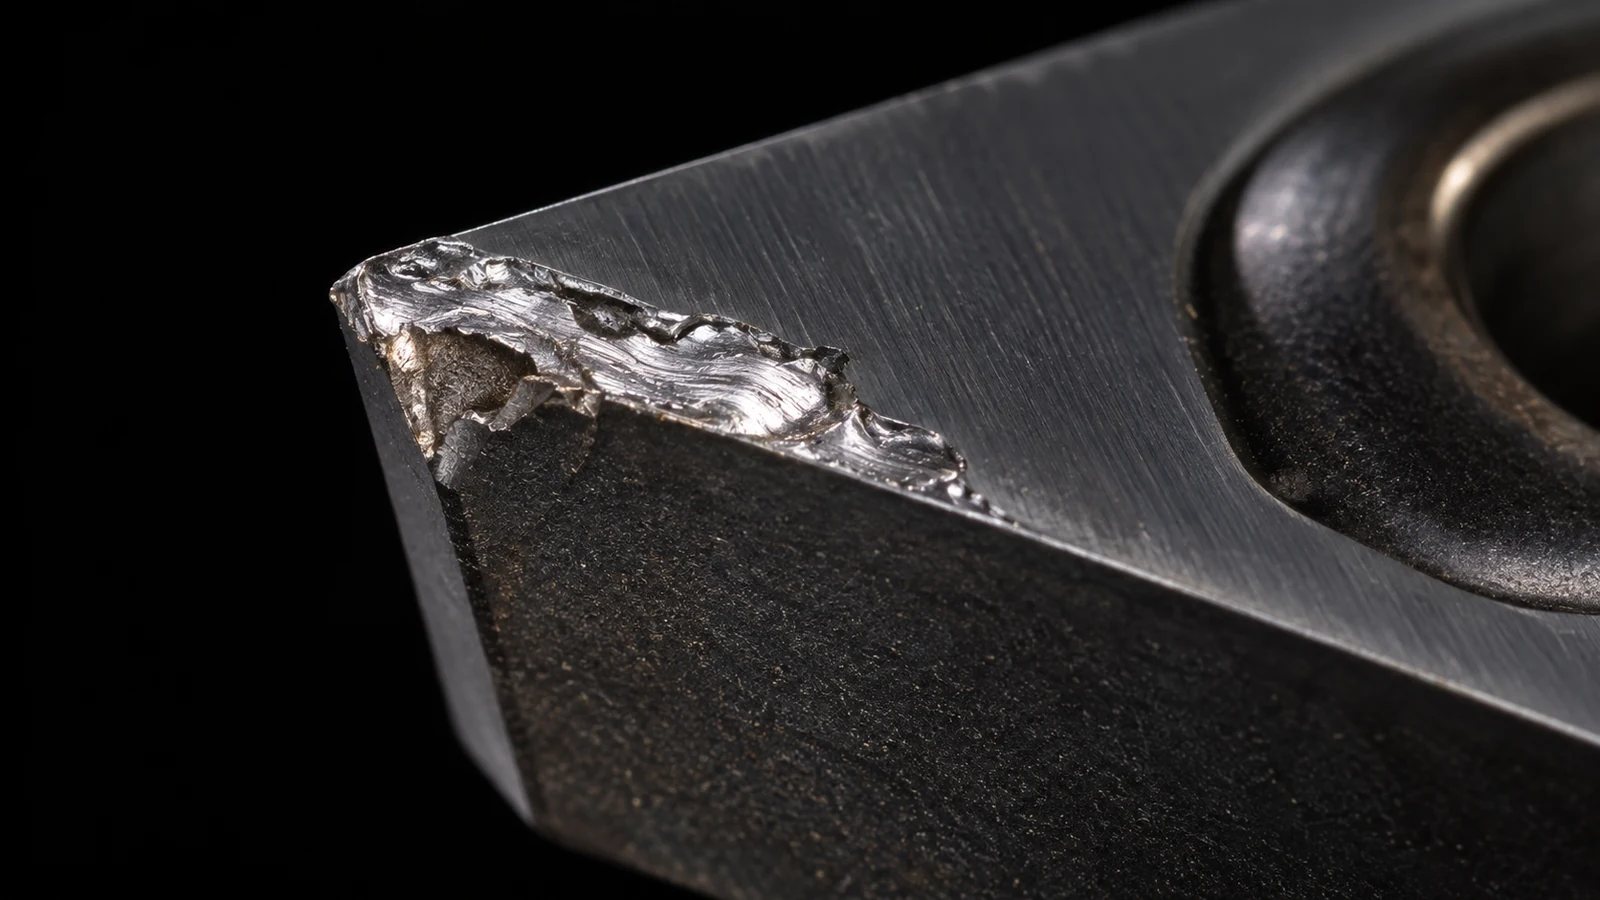
Procure material acumulado na face de saída ou na aresta de corte, uma superfície arrastada ou rasgada, fluxo de cavaco inconsistente e um acabamento que muda após uma curta execução. Essas pistas são sugestivas, não conclusivas: o material acumulado pode ser difícil de distinguir de uma aresta lascada ou de danos ao revestimento, e um acabamento rugoso pode resultar de excentricidade, vibração, má evacuação de cavacos ou ferramenta desgastada. Inspecione a aresta sob ampliação adequada e compare-a com uma aresta limpa de referência antes de atribuir a causa.
Registre a liga e o temperamento a partir da documentação do material. “Alumínio” não é um único comportamento de corte; a química, o temperamento, a forma do estoque e o processamento prévio podem alterar como o material se deforma e como os cavacos se formam. O visão geral do material de alumínio do site é um ponto de partida para separar a seleção do material do sintoma de usinagem.
Relacione o sintoma à provável causa
| O que você observa | Verificações a fazer primeiro | Por que isso importa |
|---|---|---|
| A aresta tem alumínio aderido e o acabamento fica arrastado | Geometria do inserto, nitidez da aresta, equilíbrio velocidade/avanço, refrigerante chegando ao corte | A adesão altera a aresta de corte efetiva |
| Uma aresta ou dente mostra muito mais acúmulo | Excentricidade da ferramenta, limpeza do suporte, danos no cortador, distribuição de engajamento | Carga de cavaco desigual pode sobrecarregar uma única aresta |
| O problema começa em uma cavidade ou recurso profundo | Evacuação de cavacos, recorte, alcance da ferramenta, acesso ao refrigerante | Cavacos presos podem ser cortados novamente e perturbar a aresta |
| Apenas um lote de material se comporta de forma diferente | Identidade da liga/têmpera, origem do estoque, condição da superfície, certificado e rastreabilidade do lote | Mudar a condição do material pode alterar o comportamento do cavaco |
| O acabamento está áspero, mas nenhuma adesão é visível | Vibração, deflexão, desgaste da ferramenta, excentricidade, formação de rebarba, método de inspeção | Nem todo problema de acabamento em alumínio é BUE |
Use a tabela para escolher um teste, não para saltar para um ajuste. Se a ferramenta mostrar desgaste irregular, verifique a excentricidade perto da extremidade de trabalho e inspecione as interfaces do suporte e do fuso. Se o problema for localizado em uma cavidade, examine a trajetória da ferramenta e a evacuação de cavacos. Se o lote de material mudou, confirme a classe e a têmpera reais em vez de assumir que a descrição de compra define totalmente o estoque.
Verifique a aresta, o engajamento e o calor
A geometria da ferramenta é um controle central. Uma aresta de corte afiada e polida projetada para trabalho em metais não ferrosos pode reduzir a adesão do material em comparação com uma aresta cega, danificada ou inadequada para o corte. A seleção de revestimento e substrato também importa, mas “revestido” não significa automaticamente “melhor para alumínio”. A aplicação, a preparação da aresta e a condição da superfície da ferramenta devem se adequar à liga e à operação.
As condições de corte devem manter a aresta cisalhando em vez de esfregando. Espessura de cavaco muito pequena em um passe de acabamento, uma aresta desgastada ou uma trajetória que permanece repetidamente podem promover o esmagamento. Por outro lado, uma mudança de velocidade sozinha não pode compensar uma geometria de ferramenta ruim ou um engajamento instável. Revise velocidade, avanço por dente, engajamento radial e axial, estratégia de entrada e sobremetal de acabamento em conjunto, depois altere uma variável por vez.
O refrigerante e a evacuação de cavacos devem ser avaliados na zona de corte. Um fluxo de fluido que atinge apenas o exterior de uma cavidade profunda pode não impedir que os cavacos se acumulem em torno da borda. Jato de ar, entrega através da ferramenta ou um caminho de ferramenta diferente podem ser relevantes dependendo da máquina, da característica e do procedimento da oficina; nenhum método único é universal. O capacidade de fresamento CNC A página fornece contexto do processo, mas a rota exata ainda deve corresponder à geometria da peça e ao desenho.
Verifique o resultado na peça
Após uma alteração, compare uma superfície e característica definidas — não apenas a aparência de um cavaco. Verifique as dimensões especificadas, o acabamento superficial onde indicado, a condição de rebarba e a consistência na quantidade relevante. Use o mesmo local de medição, instrumento e condição da peça antes e depois do ajuste. Se a superfície for funcional, documente sua relação de datum e critérios de aceitação.
Para uma RFQ ou revisão de processo, forneça a revisão do desenho, o grau e o temperamento do material, a quantidade, a superfície afetada, o requisito de acabamento e qualquer tratamento pós-usinagem. Se a qualidade estética for importante, identifique a região visível e a condição aceitável em vez de escrever apenas “sem marcas de ferramenta”. Isso ajuda o fornecedor a avaliar o acesso de corte e a inspeção sem transformar uma preferência subjetiva em uma regra ambígua de aprovação/reprovação.
Quando a BUE recorrer, preserve uma amostra mostrando a condição da aresta e da superfície e compare-a com uma execução estável. Essa evidência é mais útil do que uma lista de alterações de parâmetros não registradas. O objetivo é um corte controlado e repetível que atenda ao desenho — não uma única peça visualmente melhorada.
Perguntas frequentes
O alumínio sempre precisa de uma velocidade de corte mais alta para evitar a BUE?
Não. A velocidade pode influenciar a adesão, mas o resultado também depende da nitidez da aresta, da espessura do cavaco, da geometria da ferramenta, da condição do material, do engajamento e do acesso ao refrigerante. Confirme a causa na operação real antes de adotar uma configuração.
Uma fresa polida ou revestida pode eliminar a aresta postiça?
Pode reduzir a tendência em uma aplicação adequada, mas não pode garantir a eliminação. Uma aresta desgastada, excentricidade, cavacos presos, atrito ou uma mudança de material ainda podem produzir corte instável.
Uma superfície de alumínio rasgada é prova de BUE?
Não. Vibração, deflexão da ferramenta, excentricidade, recorte de cavacos e danos na aresta podem parecer semelhantes. Inspecione a ferramenta e compare o local e o padrão do defeito superficial antes de decidir.