
L'arête rapportée (BUE) est de l'aluminium qui adhère à une arête de coupe au lieu de se détacher proprement avec le copeau. Elle peut modifier la géométrie effective de l'outil, laisser des surfaces barbouillées ou arrachées et rendre les dimensions moins reproductibles. Un diagnostic pratique consiste à examiner l'arête et le copeau réels, puis à vérifier les conditions de coupe, la géométrie de l'outil, l'état du matériau et l'amenée du liquide de refroidissement. Le simple fait d'augmenter la vitesse de broche ou de remplacer la plaquette peut masquer le symptôme sans identifier la raison de sa réapparition.
Pour les équipes d'approvisionnement et d'ingénierie, l'arête rapportée importe surtout lorsqu'elle affecte une face d'étanchéité, un ajustement de roulement, une surface esthétique ou une caractéristique dont la dimension est mesurée après plusieurs opérations. Une spécification doit définir le résultat fonctionnel ; l'atelier doit maîtriser le processus qui le produit.
Identifier l'adhésion avant de modifier les réglages
Lorsque l'aluminium se soude à l'arête de coupe sous l'effet de la pression et de la chaleur, le matériau adhéré peut faire partie de l'arête pendant un court instant. Il peut croître, se détacher ou se transférer sur la surface. La géométrie de coupe change alors pendant l'opération, ce qui explique pourquoi l'état de surface peut varier d'une passe ou d'une pièce à l'autre même lorsque le programme est inchangé.
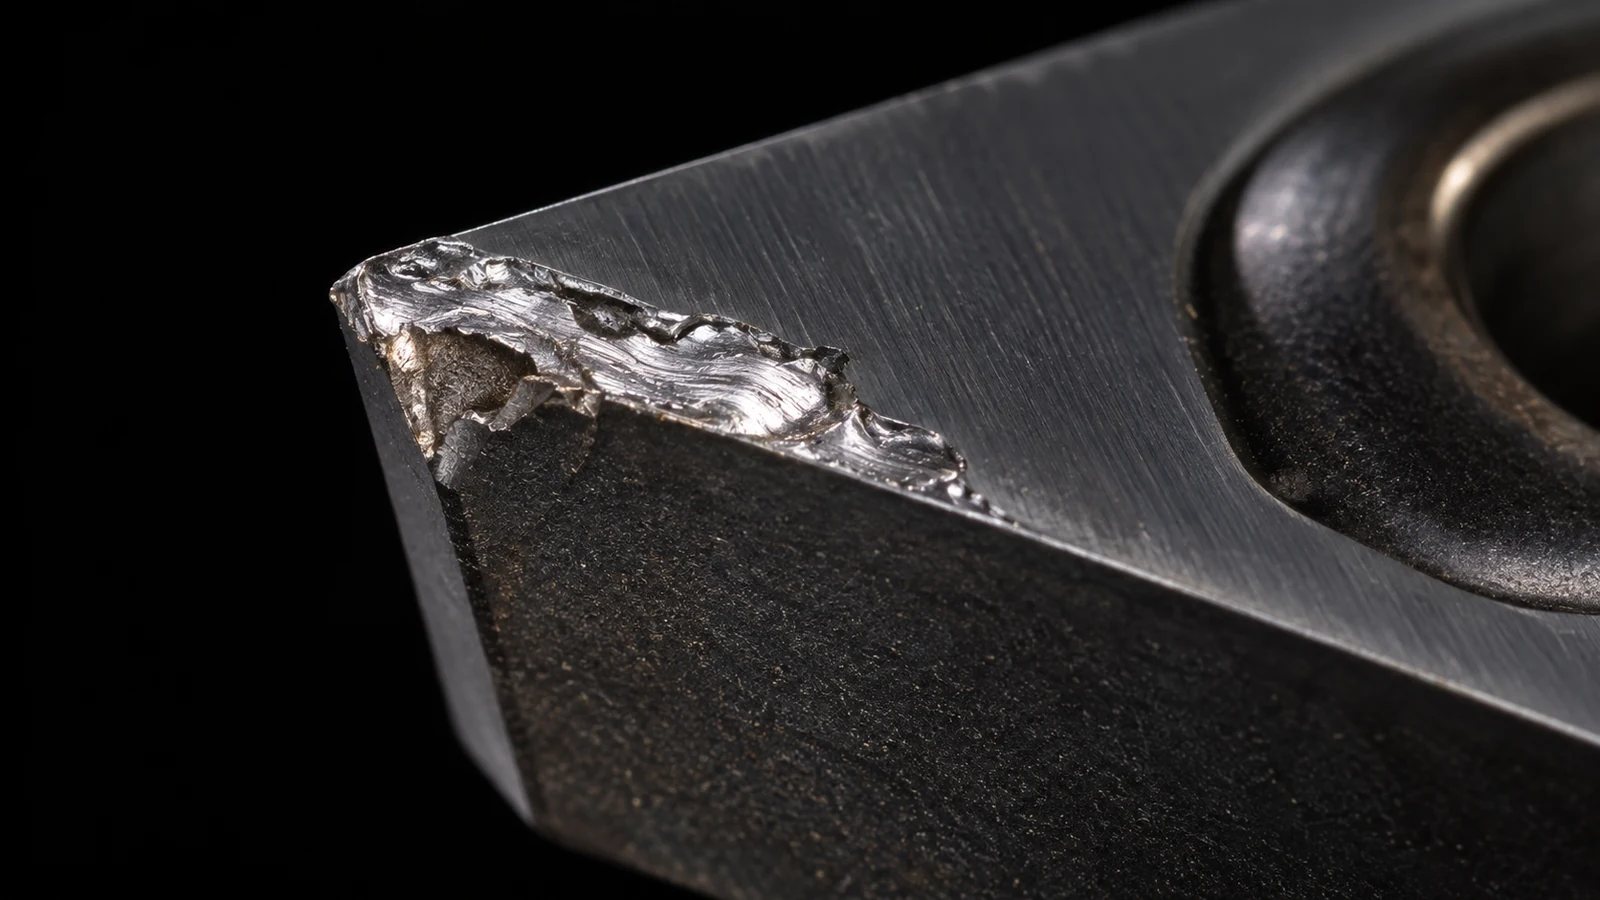
Recherchez la présence de matière accumulée sur la face de coupe ou l'arête de coupe, une surface barbouillée ou arrachée, un écoulement de copeaux irrégulier et un état de surface qui change après une courte durée d'usinage. Ces indices sont suggestifs, non concluants : la matière rapportée peut être difficile à distinguer d'une arête ébréchée ou d'un endommagement du revêtement, et un état de surface rugueux peut résulter d'un faux rond, d'un broutement, d'une mauvaise évacuation des copeaux ou d'un outil émoussé. Inspectez l'arête sous un grossissement approprié et comparez-la à une arête propre de référence avant d'attribuer une cause.
Relevez l'alliage et le traitement thermique dans la documentation du matériau. “ Aluminium ” ne correspond pas à un seul comportement de coupe ; la chimie, le traitement thermique, la forme du stock et les traitements antérieurs peuvent modifier la façon dont le matériau se déforme et dont les copeaux se forment. Le site aperçu des matériaux aluminium constitue un point de départ pour distinguer le choix du matériau du symptôme d'usinage.
Associer le symptôme à une cause probable
| Ce que vous observez | Vérifications à effectuer en premier | Pourquoi c'est important |
|---|---|---|
| L'arête présente de l'aluminium adhéré et l'état de surface devient barbouillé | Géométrie de la plaquette, acuité de l'arête, équilibre vitesse/avance, liquide de refroidissement atteignant la zone de coupe | L'adhésion modifie l'arête de coupe effective |
| Une lèvre ou une dent montre beaucoup plus d'accumulation | Faux-rond de l'outil, propreté du porte-outil, endommagement de la fraise, répartition de l'engagement | Une charge de copeau inégale peut surcharger une seule arête |
| Le problème commence dans une poche ou une cavité profonde | Évacuation des copeaux, recoupe, portée de l'outil, accès au liquide de coupe | Les copeaux piégés peuvent être recoupés et perturber l'arête |
| Un seul lot de matière se comporte différemment | Identification de l'alliage/trempe, provenance du stock, état de surface, certificat et traçabilité du lot | Un changement d'état de la matière peut modifier le comportement des copeaux |
| L'état de surface est rugueux mais aucune adhérence n'est visible | Battement, flexion, usure de l'outil, faux-rond, formation de bavures, méthode d'inspection | Tous les problèmes d'état de surface sur l'aluminium ne sont pas dus à l'adhésion (BUE) |
Utilisez le tableau pour choisir un essai, pas pour sauter directement à un réglage. Si l'outil présente une usure inégale, vérifiez le faux-rond près de l'extrémité active et contrôlez les interfaces du porte-outil et de la broche. Si le problème est localisé dans une cavité, examinez la trajectoire d'outil et l'évacuation des copeaux. Si le lot de matière a changé, confirmez la nuance et la trempe réelles plutôt que de supposer que la description d'achat définit entièrement le stock.
Vérifier l'arête, l'engagement et la chaleur
La géométrie de l'outil est un levier de contrôle central. Une arête de coupe affûtée et polie conçue pour les matériaux non ferreux peut réduire l'adhésion de la matière par rapport à une arête émoussée, endommagée ou mal adaptée à la coupe. Le choix du revêtement et du substrat compte également, mais “ revêtu ” ne signifie pas automatiquement “ meilleur pour l'aluminium ”. L'application, la préparation de l'arête et l'état de surface de l'outil doivent correspondre à l'alliage et à l'opération.
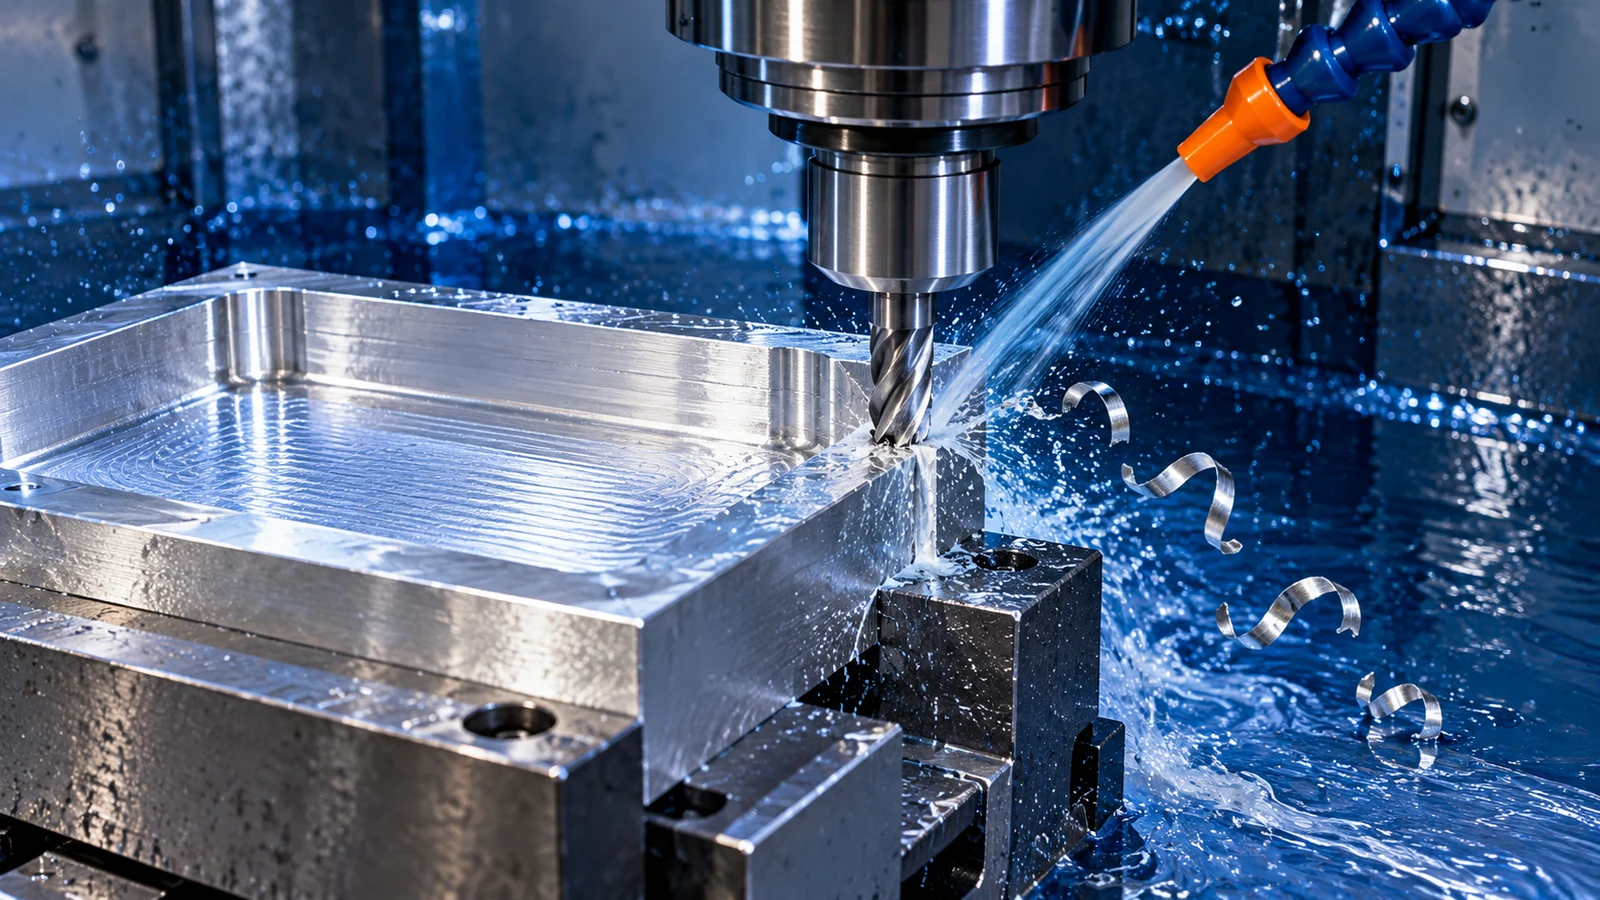
Les conditions de coupe doivent maintenir l'arête en cisaillement plutôt qu'en frottement. Une épaisseur de copeau trop faible en passe de finition, une arête usée ou une trajectoire qui stationne de façon répétée peuvent favoriser l'étalement de matière. En revanche, un simple changement de vitesse ne peut pas compenser une mauvaise géométrie d'outil ou un engagement instable. Examinez ensemble la vitesse, l'avance par dent, l'engagement radial et axial, la stratégie d'entrée et la surépaisseur de finition, puis modifiez une variable à la fois.
Le refroidissement et l'évacuation des copeaux doivent être évalués au niveau de la zone de coupe. Un flux de fluide qui n'atteint que l'extérieur d'une poche profonde peut ne pas empêcher les copeaux de s'accumuler autour du bord. Le soufflage d'air, l'amenée par l'outil ou une trajectoire d'outil différente peuvent être pertinents selon la machine, la caractéristique et la procédure de l'atelier ; aucune méthode n'est universelle. La capacité de fraisage CNC page fournit le contexte du processus, mais l'itinéraire exact doit toujours correspondre à la géométrie de la pièce et au plan.
Valider le résultat sur la pièce
Après un changement, comparez une surface et une caractéristique définies—pas seulement l'apparence d'un copeau. Vérifiez les dimensions spécifiées, l'état de surface lorsqu'il est exigé, l'état des bavures et la constance sur la quantité concernée. Utilisez le même emplacement de mesure, le même instrument et le même état de pièce avant et après le réglage. Si la surface est fonctionnelle, documentez sa relation de référence et ses critères d'acceptation.
Pour une demande de prix ou une revue de processus, fournissez la révision du plan, la nuance et l'état métallurgique du matériau, la quantité, la surface concernée, l'exigence de finition et tout traitement post-usinage. Si la qualité esthétique importe, identifiez la zone visible et l'état acceptable plutôt que d'écrire seulement “ aucune trace d'outil ”. Cela aide le fournisseur à évaluer l'accès de coupe et l'inspection sans transformer une préférence subjective en une règle de conformité/non-conformité ambiguë.
Lorsque l'arête rapportée réapparaît, conservez un échantillon montrant l'état de l'arête et de la surface et comparez-le à une passe stable. Cette preuve est plus utile qu'une liste de changements de paramètres non consignés. L'objectif est une coupe maîtrisée et répétable conforme au plan—pas une pièce unique visuellement améliorée.
Questions fréquentes
L'aluminium nécessite-t-il toujours une vitesse de coupe plus élevée pour éviter l'arête rapportée ?
Non. La vitesse peut influencer l'adhésion, mais le résultat dépend aussi de l'acuité de l'arête, de l'épaisseur du copeau, de la géométrie de l'outil, de l'état du matériau, de l'engagement et de l'accès du liquide de refroidissement. Confirmez la cause sur l'opération réelle avant d'adopter un réglage.
Un outil poli ou revêtu peut-il éliminer l'arête rapportée ?
Il peut réduire la tendance dans une application appropriée, mais il ne peut pas garantir son élimination. Une arête émoussée, un faux rond, des copeaux piégés, un frottement ou un changement de matériau peuvent encore produire une coupe instable.
Une surface d'aluminium arrachée est-elle la preuve d'une arête rapportée ?
Non. Le broutement, la déflexion de l'outil, le faux rond, le recoupe de copeaux et l'endommagement de l'arête peuvent se ressembler. Inspectez l'outil et comparez l'emplacement et le motif du défaut de surface avant de décider.