
الحافة المتراكمة (BUE) هي ألومنيوم يلتصق بحافة القطع بدلاً من أن ينفصل بنظافة مع الرقاقة. يمكنها أن تغيّر هندسة الأداة الفعلية، وتترك أسطحًا ملطخة أو ممزقة، وتجعل الأبعاد أقل قابلية للتكرار. التشخيص العملي ينظر إلى الحافة والرقاقة الفعليتين، ثم يفحص ظروف القطع، وهندسة الأداة، وحالة المادة، وتوصيل سائل التبريد. مجرد زيادة سرعة المغزل أو استبدال اللقمة قد يخفي العَرَض دون تحديد سبب عودته.
بالنسبة لفرق المشتريات والهندسة، تهم الحافة المتراكمة (BUE) أكثر عندما تؤثر على سطح إحكام، أو ملاءمة محمل، أو سطح تجميلي، أو ميزة تُقاس أبعادها بعد عمليات متعددة. ينبغي أن تحدد المواصفات النتيجة الوظيفية؛ وعلى الورشة أن تتحكم في العملية التي تنتجها.
حدد الالتصاق قبل تغيير الإعدادات
عندما يلتحم الألومنيوم بحافة القطع تحت الضغط والحرارة، يمكن للمادة الملتصقة أن تصبح جزءًا من الحافة لفترة قصيرة. قد تنمو أو تنفصل أو تنتقل إلى السطح. تتغير هندسة القطع بعد ذلك أثناء العملية، ولهذا يمكن أن تتفاوت جودة التشطيب من تمريرة أو قطعة إلى التالية حتى عندما يكون البرنامج دون تغيير.
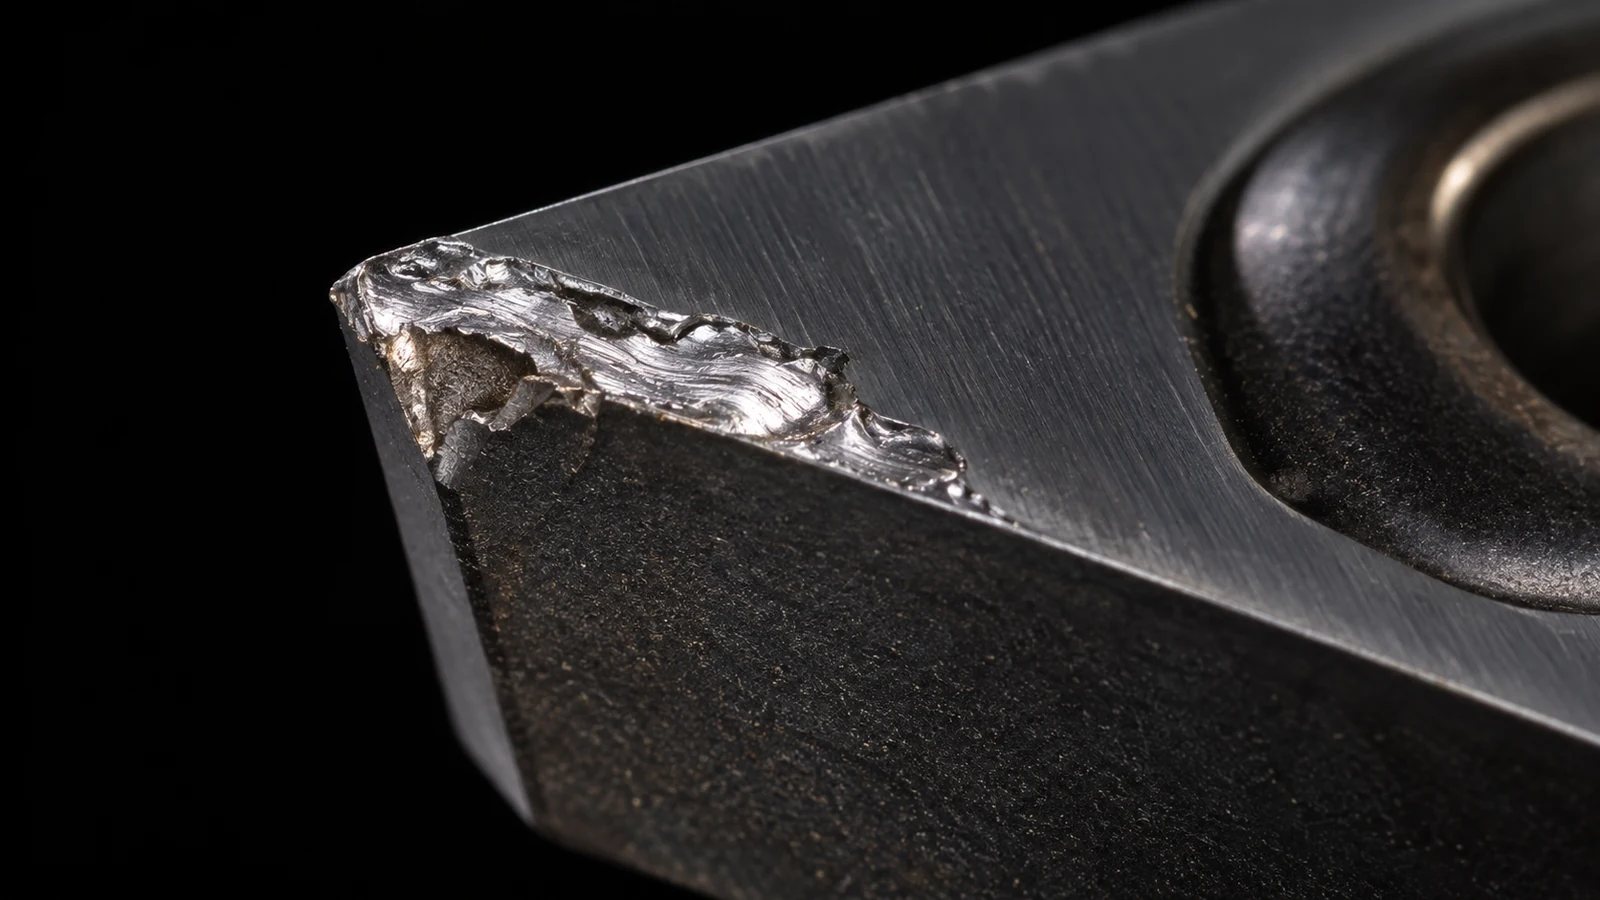
ابحث عن مادة متراكمة على سطح الجرف أو حافة القطع، وسطح ملطخ أو ممزق، وتدفق رقائق غير متسق، وتشطيب يتغير بعد تشغيل قصير. هذه الدلائل مُوحِية وليست قاطعة: فقد يكون من الصعب تمييز المادة المتراكمة عن حافة متشققة أو تلف في الطلاء، كما يمكن أن ينتج التشطيب الخشن عن الانحراف الدوراني، أو الاهتزاز، أو سوء إخلاء الرقائق، أو أداة باهتة. افحص الحافة تحت تكبير مناسب وقارنها بحافة نظيفة معروفة الجودة قبل إسناد السبب.
سجّل السبيكة والمعالجة الحرارية من وثائق المادة. فكلمة “ألومنيوم” ليست سلوك قطع واحدًا؛ فالتركيب الكيميائي، والمعالجة الحرارية، وشكل المخزون، والمعالجة السابقة يمكن أن تغيّر كيفية تشوّه المادة وكيفية تشكّل الرقائق. إن نظرة عامة على مادة الألومنيوم هي نقطة انطلاق لفصل اختيار المادة عن عَرَض التشغيل.
طابق العَرَض مع السبب المحتمل
| ما تلاحظه | الفحوصات التي يجب إجراؤها أولاً | لماذا تهم |
|---|---|---|
| الحافة عليها ألومنيوم ملتصق ويصبح التشطيب ملطخًا | هندسة اللقمة، وحدة الحافة، وتوازن السرعة/التغذية، ووصول سائل التبريد إلى القطع | الالتصاق يغيّر حافة القطع الفعلية |
| يُظهر أحد الأسنان أو الشفرات تراكمًا أكبر بكثير | انحراف الأداة، ونظافة الحاضن، وتلف القاطع، وتوزيع التلامس | عدم تساوي حمل الرقاقة يمكن أن يُحمّل حافة واحدة بشكل زائد |
| تبدأ المشكلة في جيب أو ميزة عميقة | إخلاء الرقائق، وإعادة القطع، ومدى وصول الأداة، والوصول إلى سائل التبريد | يمكن إعادة قطع الرقائق المحتجزة وإزعاج الحافة |
| دفعة مادة واحدة فقط تتصرف بشكل مختلف | تحديد السبيكة/المعالجة الحرارية، ومصدر المخزون، وحالة السطح، والشهادة وتتبع الدفعة | تغيير حالة المادة يمكن أن يغيّر سلوك الرقاقة |
| التشطيب خشن لكن لا يظهر أي التصاق | الاهتزاز، والانحراف، وتآكل الأداة، وانحراف الدوران، وتكوّن النتوءات، وطريقة الفحص | ليست كل مشكلة في تشطيب الألومنيوم ناتجة عن التصاق الرقاقة على الحافة |
استخدم الجدول لاختيار اختبار، لا للانتقال مباشرة إلى إعداد. إذا أظهرت الأداة تآكلًا غير متساوٍ، فتحقق من انحراف الدوران قرب الطرف العامل وافحص واجهات الحاضن والمغزل. إذا كانت المشكلة موضعية في تجويف، فافحص مسار الأداة وإخلاء الرقائق. إذا تغيّرت دفعة المادة، فتأكد من الدرجة الفعلية والمعالجة الحرارية بدلًا من افتراض أن وصف الشراء يحدد المخزون بالكامل.
افحص الحافة والتماس والحرارة
هندسة الأداة عنصر تحكم محوري. يمكن لحافة قطع حادة ومصقولة مصممة للأعمال غير الحديدية أن تقلل التصاق المادة مقارنة بحافة غير حادة أو تالفة أو غير مناسبة للقطع. كما يهم اختيار الطلاء والمادة الأساسية، لكن “مطلي” لا يعني تلقائيًا “أفضل للألومنيوم”. يجب أن تتوافق التطبيقات وتحضير الحافة وحالة سطح الأداة مع السبيكة والعملية.
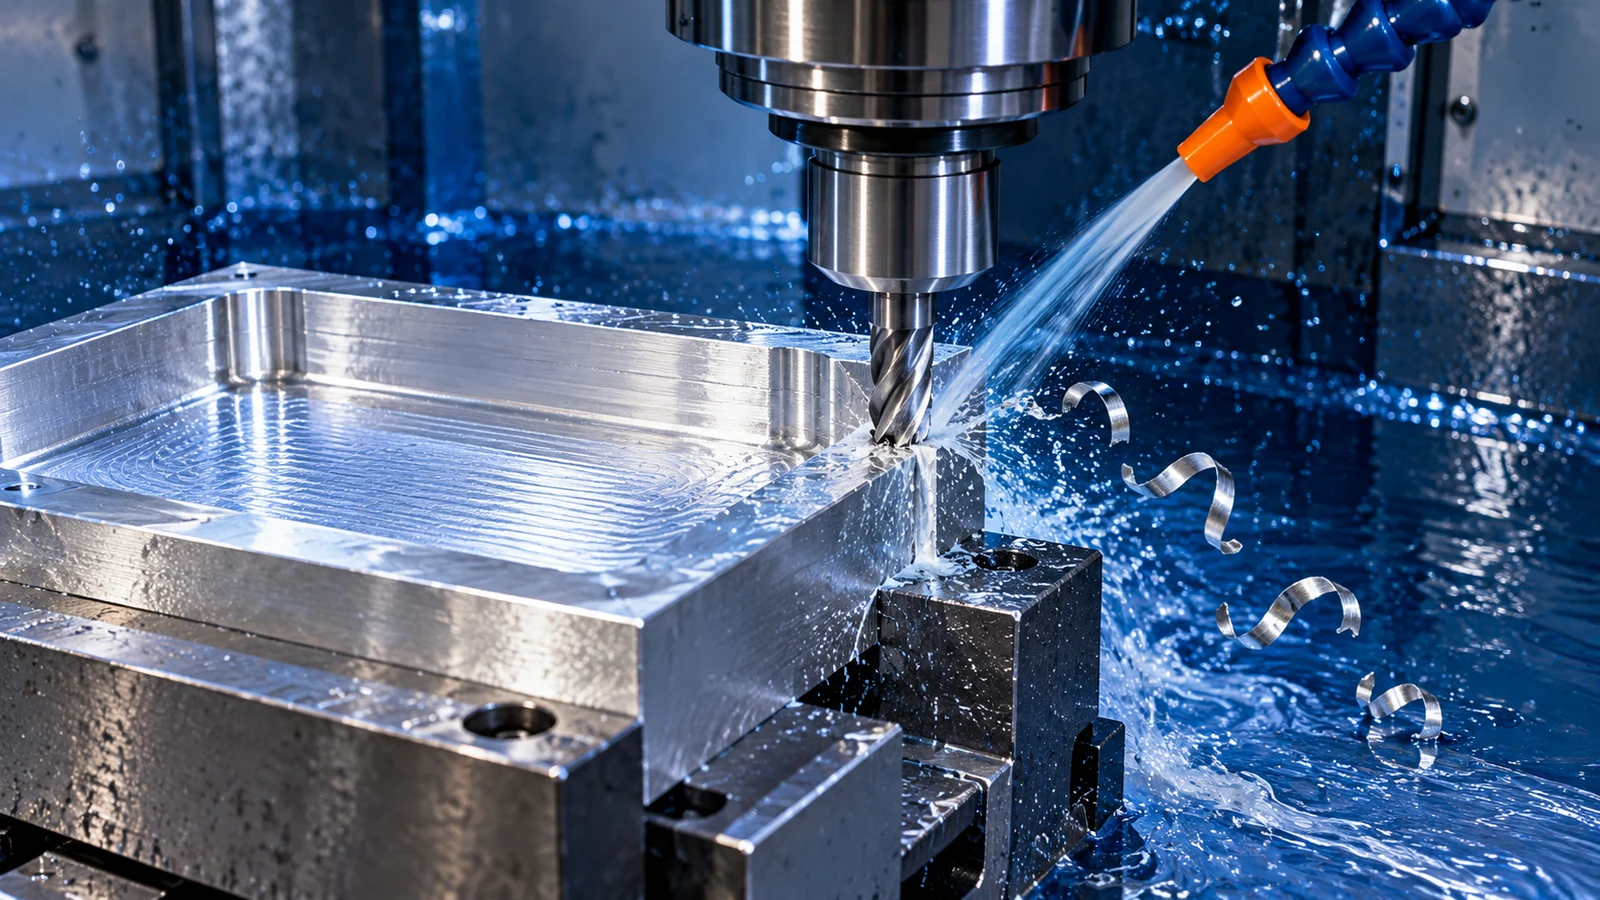
يجب أن تحافظ ظروف القطع على قيام الحافة بالقص بدلًا من الاحتكاك. فقلة سُمك الرقاقة في تمريرة التشطيب، أو حافة متآكلة، أو مسار يتوقف مرارًا، يمكن أن تعزز التلطخ. من ناحية أخرى، لا يمكن لتغيير السرعة وحده أن يعوّض عن هندسة أداة سيئة أو تلامس غير مستقر. راجع السرعة، والتغذية لكل سن، والتلامس الشعاعي والمحوري، واستراتيجية الدخول، وسماحية التشطيب معًا، ثم غيّر متغيرًا واحدًا في كل مرة.
يجب تقييم التبريد وإخلاء الرقائق عند منطقة القطع. قد لا يمنع تدفق السائل الذي يصل فقط إلى الجزء الخارجي من جيب عميق تراكم الرقائق حول الحافة. قد يكون النفخ الهوائي أو التوصيل عبر الأداة أو مسار أدوات مختلف ذا صلة اعتمادًا على الماكينة والميزة وإجراء الورشة؛ لا توجد طريقة واحدة عالمية. توفر قدرة الطحن بالـ CNC الصفحة سياق العملية، لكن المسار الدقيق يجب أن يظل مطابقًا لهندسة الجزء والرسم.
تحقق من النتيجة على القطعة
بعد التغيير، قارن سطحًا وميزة محددين—وليس فقط مظهر رقاقة واحدة. تحقق من الأبعاد المحددة، وتشطيب السطح حيثما ذُكر، وحالة النتوءات، والاتساق عبر الكمية المعنية. استخدم نفس موقع القياس والأداة وحالة الجزء قبل التعديل وبعده. إذا كان السطح وظيفيًا، وثّق علاقته بمرجع البيانات ومعايير القبول.
لطلب عرض سعر أو مراجعة عملية، قدّم مراجعة الرسم، ودرجة المادة ومعالجتها الحرارية، والكمية، والسطح المتأثر، ومتطلبات التشطيب، وأي معالجة بعد التصنيع. إذا كانت الجودة الجمالية مهمة، حدد المنطقة المرئية والحالة المقبولة بدلًا من كتابة “بدون آثار أدوات” فقط. يساعد هذا المورد على تقييم وصول القطع والفحص دون تحويل تفضيل شخصي إلى قاعدة نجاح/فشل غامضة.
عند تكرار تكون الحافة المتراكمة (BUE)، احتفظ بعينة تُظهر حالة الحافة والسطح وقارنها بتشغيل مستقر. هذا الدليل أكثر فائدة من قائمة بتغييرات معلمات غير مسجلة. الهدف هو قطع متحكم فيه وقابل للتكرار يلبي الرسم—وليس قطعة واحدة محسّنة بصريًا.
الأسئلة الشائعة
هل يحتاج الألومنيوم دائمًا إلى سرعة قطع أعلى لمنع تكون الحافة المتراكمة؟
لا. يمكن أن تؤثر السرعة على الالتصاق، لكن النتيجة تعتمد أيضًا على حدة الحافة، وسماكة الرقاقة، وهندسة الأداة، وحالة المادة، والتفاعل، ووصول التبريد. أكّد السبب في العملية الفعلية قبل اعتماد إعداد ما.
هل يمكن لقاطع مصقول أو مطلي أن يزيل الحافة المتراكمة؟
يمكنه تقليل الميل في تطبيق مناسب، لكنه لا يضمن الإزالة. قد تؤدي الحافة الباهتة، أو الانحراف الدوراني، أو الرقائق المحتجزة، أو الاحتكاك، أو تغير المادة إلى قطع غير مستقر.
هل السطح الألومنيوم الممزق دليل على تكون الحافة المتراكمة؟
لا. يمكن أن تبدو الاهتزاز، وانحراف الأداة، والانحراف الدوراني، وإعادة قطع الرقائق، وتلف الحافة متشابهة. افحص الأداة وقارن موقع عيب السطح ونمطه قبل اتخاذ القرار.