
本ガイドは熱源から始まり、接触面、チャネル、シール、ポート、接合、仕上げ、試験を通じてエネルギーと冷却液を追跡します。単一の万能な公差や漏れ限界を主張するのではなく、設計と調達の意思決定に焦点を当てています。.
まず熱経路を描く
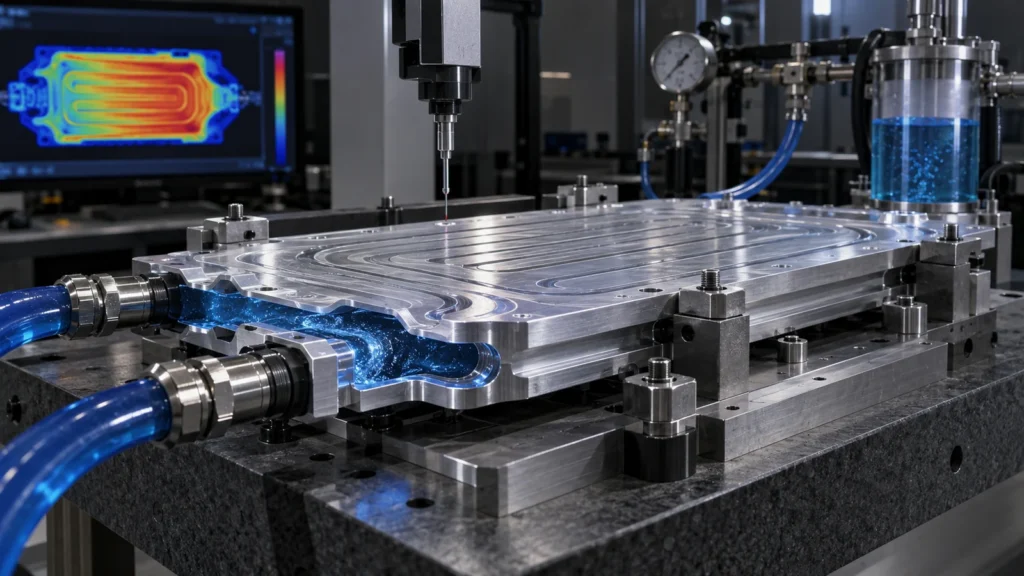
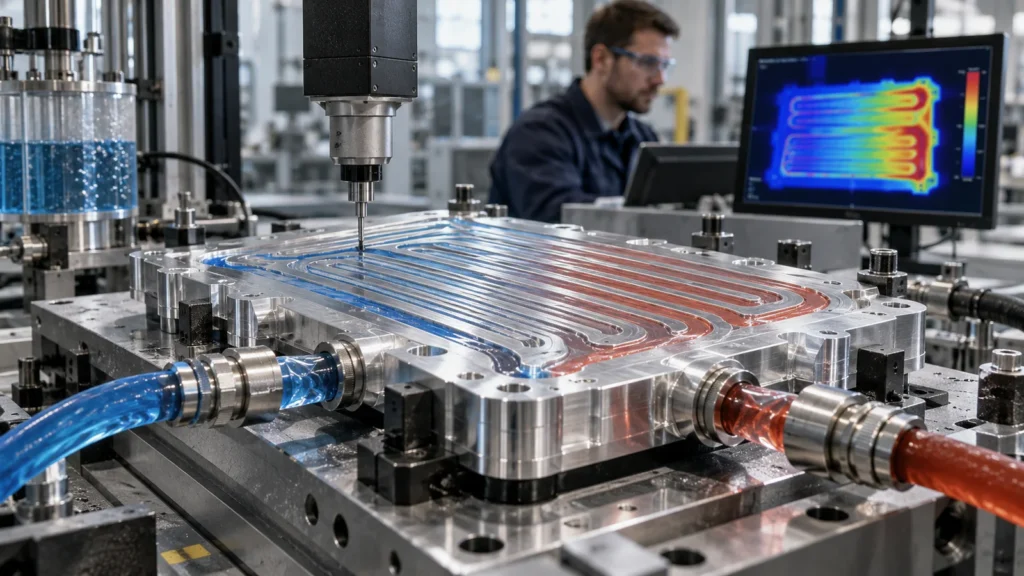 セル、パワーモジュール、インバータ、充電器、モータコントローラ、または電子機器パッケージから、界面材料、プレートまたはハウジング、冷却液壁、流体、排熱システムを通る熱をマッピングします。接触面積、許容圧力、温度範囲、流量分布、圧力損失、機械的サポートを特定します。
このマップは、熱接触を制御する表面と、単なる外形にすぎない領域を区別します。また、相反する事項も明らかにします。薄い壁は伝導を改善するかもしれませんが剛性を低下させます。高いクランプ荷重は接触を改善するかもしれませんがチャネル天面を歪めます。積極的な軽量化はシール支持を弱めるかもしれません。.
コールドプレートのアーキテクチャが加工ルートを変える
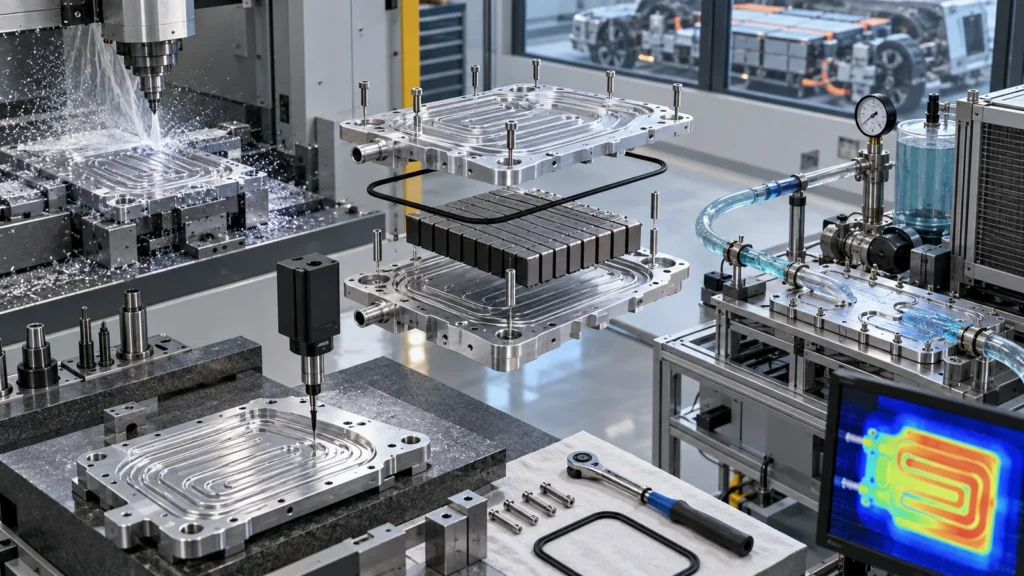 接合カバー付きの機械加工チャネルプレート、機械加工ポート付きの押出多チャネルプレート、ろう付けアセンブリ、または仕上げ機械加工インターフェース付きの鋳造ハウジングは、それぞれ異なるリスクを生じる。熱負荷、チャネル形状、体積、接合能力、使用圧力、腐食、パッケージング、検査アクセスによってアーキテクチャを選択する。.
平坦度は単独の数値ではなく、組立条件である
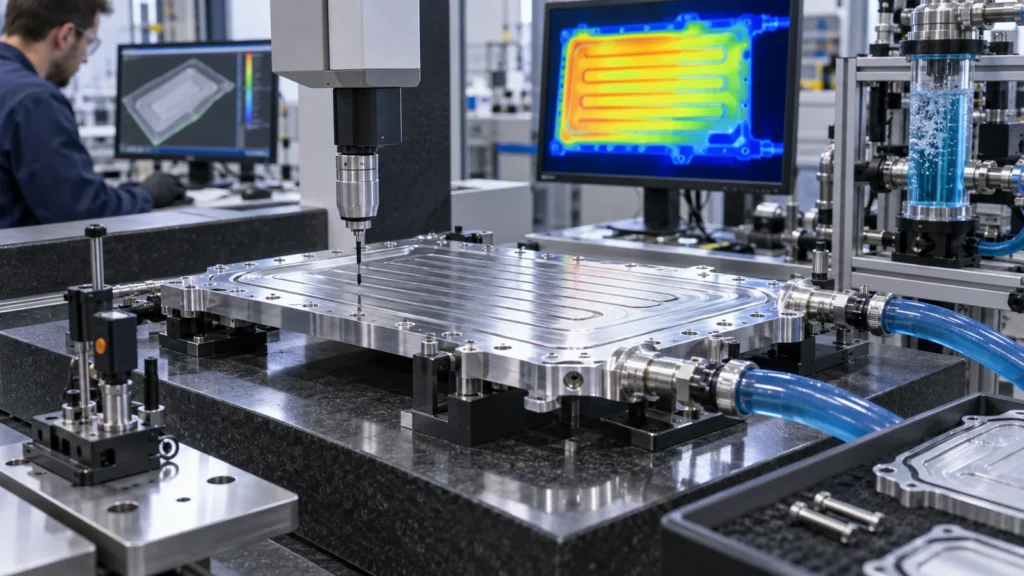 接触性能は、プレートの剛性、自由状態の形状、取付パターン、締結具の予荷重、界面材料の厚さ、相手部品の形状、温度、および測定方法に依存する。極めて厳しい自由状態の平坦度限界は、組立がプレートを別の形状に引き込む場合、取り付け後の接触を予測できないことがある。
データムと測定条件、接触領域、表面性状、および要求が接合と仕上げの前後どちらに適用されるかを定義する。歪みが問題となる場合は、クランプ荷重と熱サイクルをシミュレーションまたは試験する。大型の薄板は、バランスの取れた加工、制御された支持、および応力除去戦略が必要となる場合がある。
以下を使用する CNC公差計画 熱接触面を非機能的な外形特徴から分離するために。.
シールとポートは集中したリスクを生む
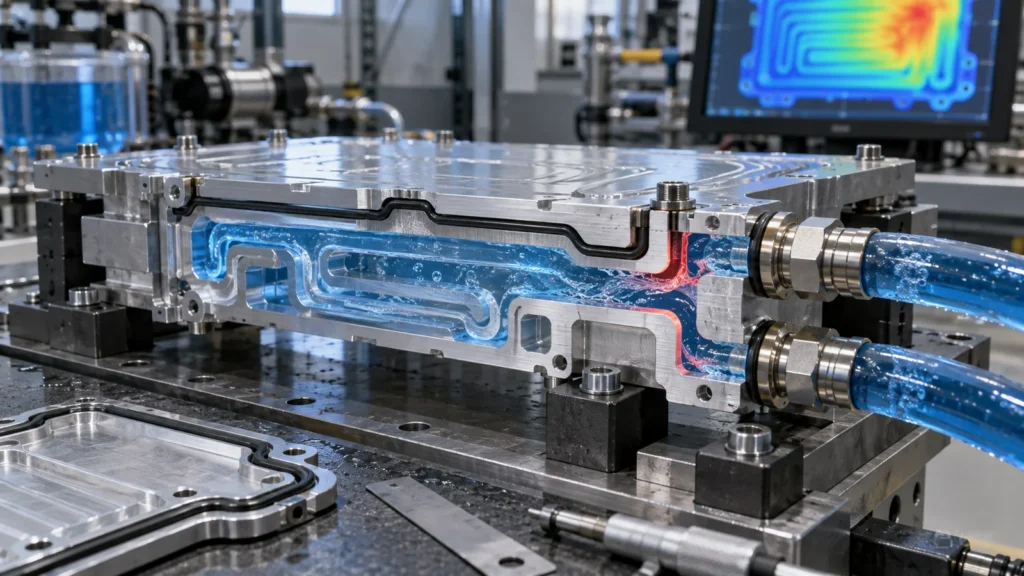 Oリング溝、ガスケット座、ポートねじ、チューブ座、およびコネクタ面は、形状、性状、エッジ状態、清浄度、および組立を組み合わせる。シールシステムを全体として指定する:材料、溝設計、圧縮意図、相手面、圧力と温度範囲、潤滑剤、および設置。
溝は幅と深さを満たしていても、傷、バリ、導入エッジ、歪んだ座、またはコーティングの盛り上がりによって失敗することがある。ポートは、ねじの損傷、不適切な座形状、位置ずれ、または異物によって漏れることがある。仕上げ前に保護ゾーンと検査方法を特定する。.
内部バリと清浄度は流れと信頼性に影響する
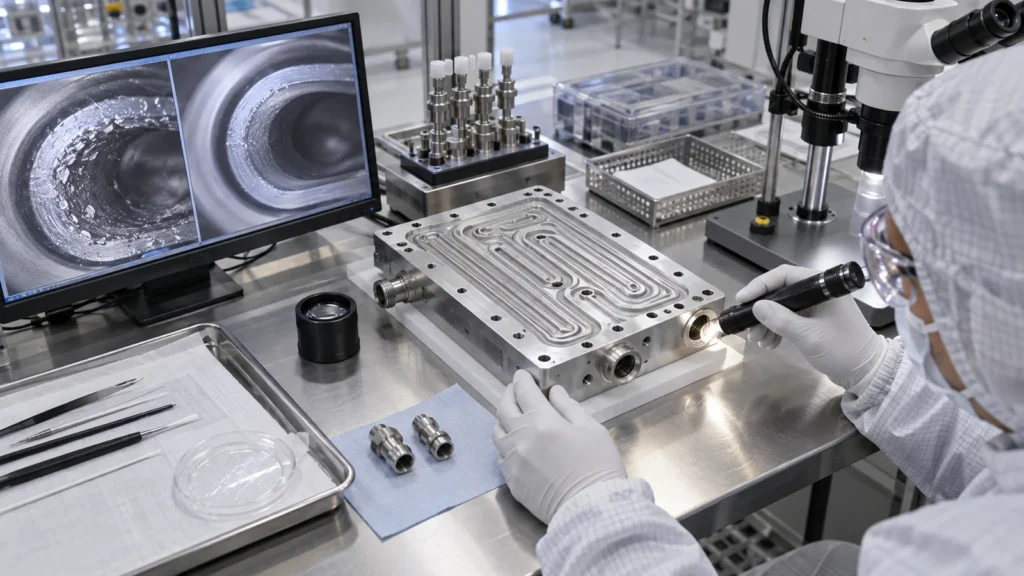 交差するドリル通路、フライス加工されたチャネルエッジ、タップ加工されたポート、および接合部の異物は、遊離粒子や流れの制限を生み出す可能性がある。隠れたバリは閉鎖後に検証するのが難しい。バリ取りとフラッシングのためのアクセスを設計し、バリ形成を減らす切削順序を選択し、カバーを接合する前に内部交差部を検査する。
洗浄要件は、残留物、流体適合性、乾燥、および梱包保護を定義するべきである。内部に異物がある状態で漏れ試験に合格した部品でも、後でポンプ、バルブ、または狭いチャネルを損傷することがある。最終組立と出荷を通じて清浄度を維持する。.
接合は寸法を書き換えることがある
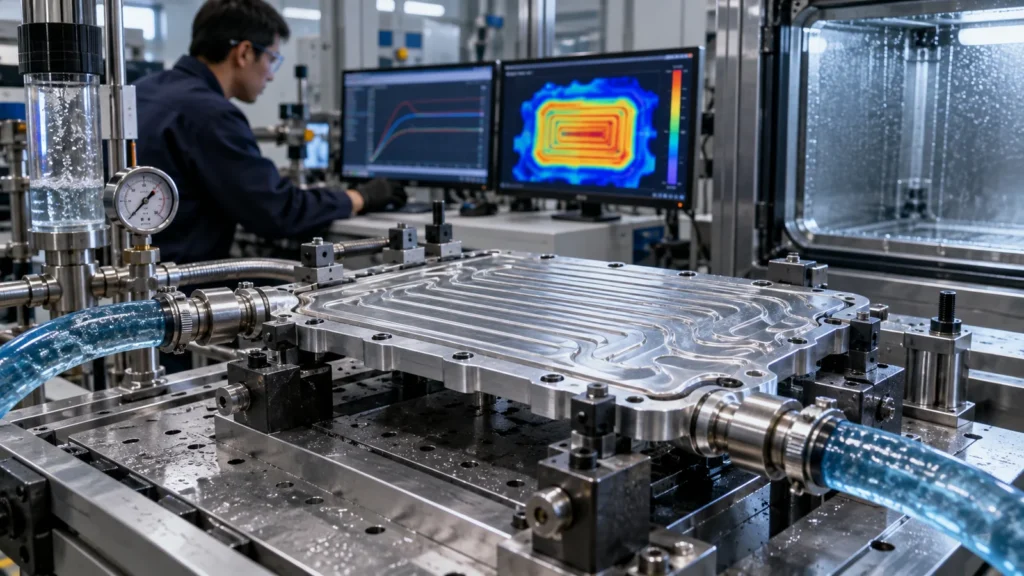 ろう付け、溶接、摩擦攪拌接合、接着接合、ボルト締結、またはガスケット閉鎖は、それぞれ経路を変える。熱と拘束は、接触面、ポート、および取付パターンを歪めることがある。機械的締結は予荷重と潜在的な漏れ経路を追加する。接着剤は接着層と硬化制御を追加する。
どの特徴を接合前に仕上げ、どれが接合後の加工を必要とするかを決定する。操作を経ても維持されるデータム特徴を提供する。目的なく接合前の部品に最終要件を適用するのではなく、意味のある状態で検査する。
仕上げは接合の前または後に行われ、マスキングが必要になる場合がある。腐食カップル、導電性、シール面、および厚さを 表面仕上げ 計画を通じて確認する。.
検証には漏れ試験以上のものが必要である
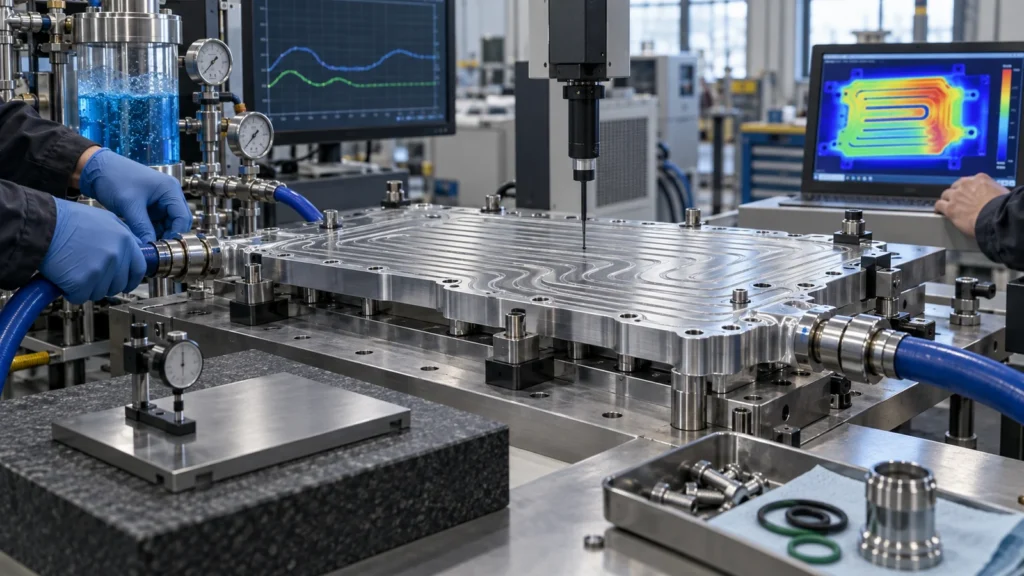 リークテストは、定義された方法の下で境界の完全性を確認するものであり、流量分布、圧力損失、清浄度、熱抵抗、平坦度、または長期耐久性を確認するものではありません。各機能をそのエビデンスに結び付ける検証マトリクスを構築してください。.
実際の方法と限界値はプロジェクト要件によって決まります。無関係なコールドプレートから値を流用しないでください。.
熱部品RFQチェックリスト
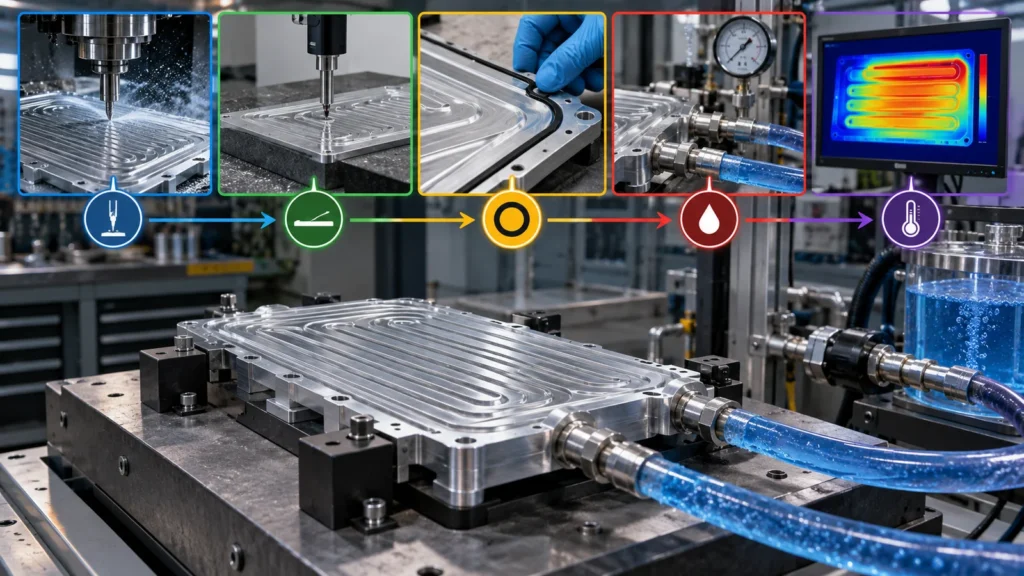 CADおよび管理図面、アプリケーションおよび熱境界条件、材料および冷却液の適合性、アーキテクチャまたは許容される代替案、接触部およびシール部、接合方法、圧力および温度条件、流量目標、仕上げおよびマスキング、清浄度、検査、リークテストの定義、数量パス、および検証記録を提供してください。
すべての重要な結果について、供給元にプロセス状態を明示するよう求めてください。このアプリケーション固有の詳細は、親となる CNC機械加工の用途 概要をEV熱マネジメントハードウェアへと拡張します。.
コールドプレートFAQ
いいえ。深さは壁の剛性、工具の到達範囲、切りくず排出、圧力損失、熱経路、および接合に影響します。チャネル設計は熱性能と機械性能のバランスを取る必要があります。.
漏れ試験に合格したからといって、現場での信頼性が保証されるのでしょうか?
いいえ。信頼性は試験の代表性、シール、熱および圧力サイクル、振動、腐食、清浄度、組立にも依存します。.
平坦度はいつ測定すべきですか?
機能によって定義される工程状態で測定します。多くの場合、接合および仕上げの後であり、時に指定された支持または拘束条件下で測定します。.