
Esta guía comienza en la fuente de calor y sigue la energía y el refrigerante a través de las superficies de contacto, canales, sellos, puertos, unión, acabado y pruebas. Se centra en las decisiones de diseño y abastecimiento en lugar de afirmar una tolerancia universal o un límite de fuga único.
Trace primero la ruta térmica
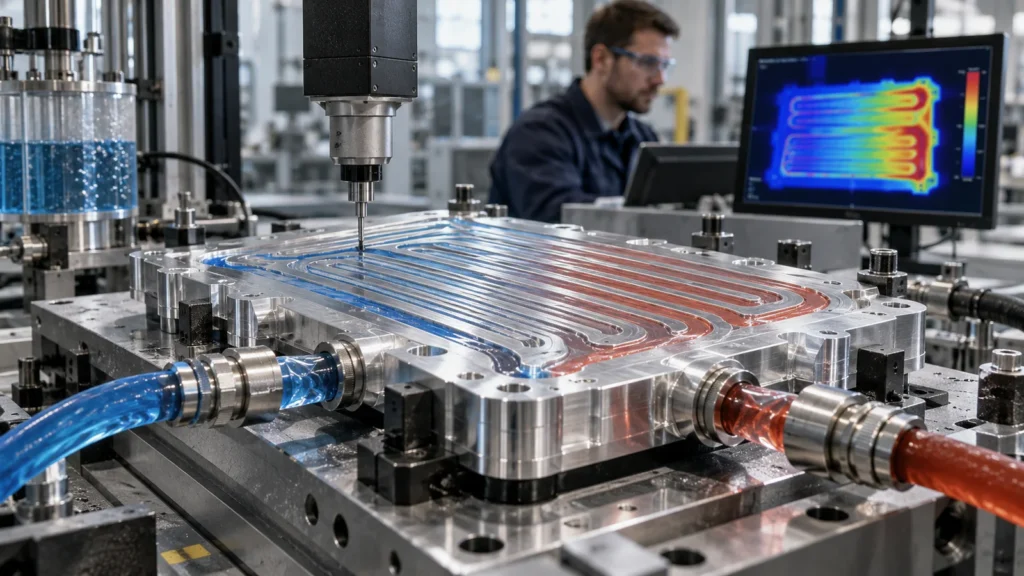 Trace el calor desde la celda, el módulo de potencia, el inversor, el cargador, el controlador del motor o el paquete electrónico a través del material de interfaz, la placa o carcasa, la pared del refrigerante, el fluido y el sistema de rechazo de calor. Identifique el área de contacto, la presión admisible, el rango de temperatura, la distribución del flujo, la caída de presión y el soporte mecánico.
Este mapa distingue las superficies que controlan el contacto térmico de las áreas que son meramente envolvente. También expone conflictos: una pared delgada puede mejorar la conducción pero reducir la rigidez; una carga de sujeción alta puede mejorar el contacto pero deformar el techo de un canal; un aligeramiento agresivo puede debilitar el soporte de sellado.
La arquitectura de placa fría cambia la ruta de mecanizado
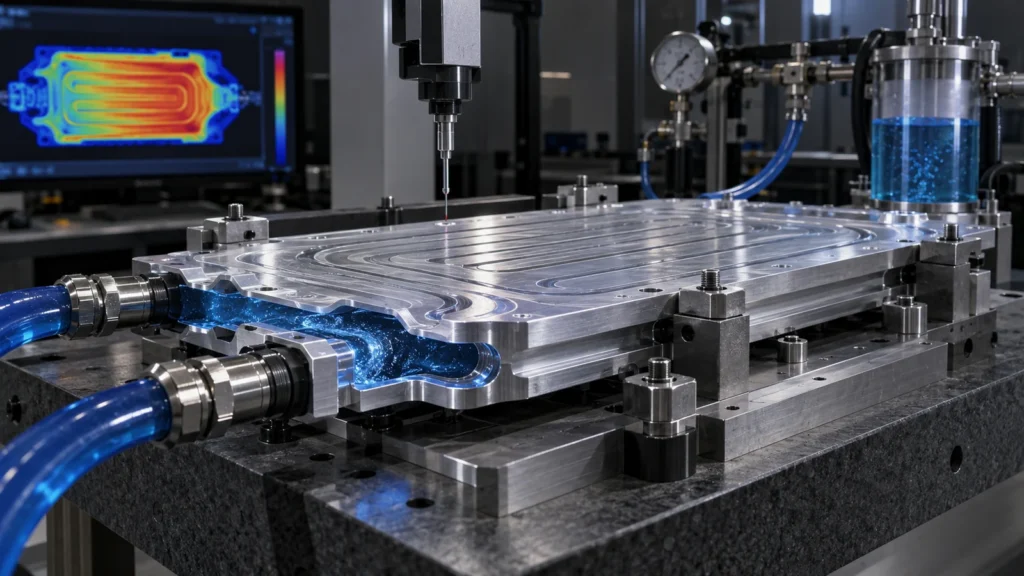
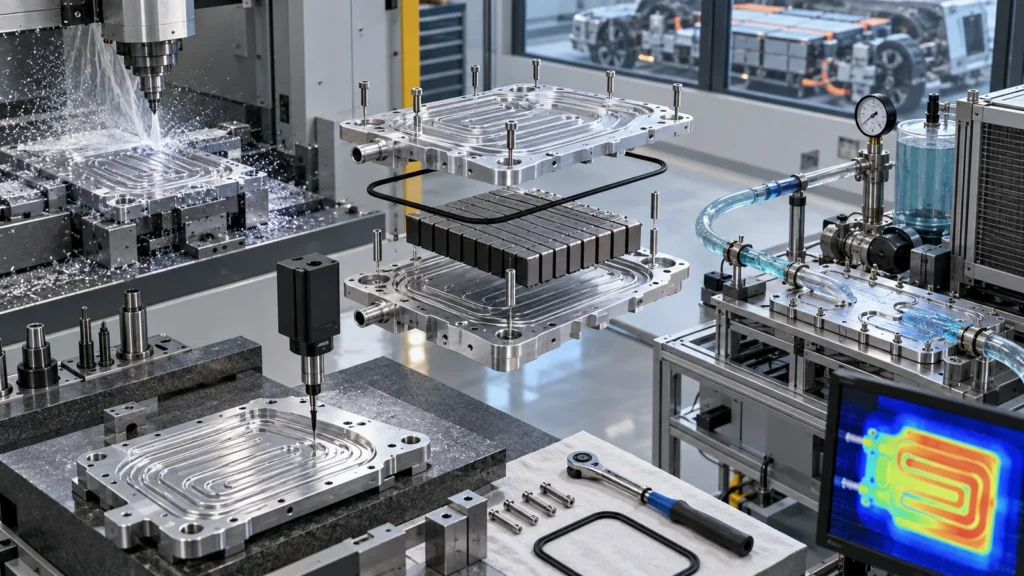 Una placa de canales mecanizada con una cubierta unida, una placa extruida multicanal con puertos mecanizados, un ensamblaje soldado fuerte o una carcasa fundida con interfaces mecanizadas de acabado crean cada una riesgos diferentes. Seleccione la arquitectura según la carga térmica, la geometría de los canales, el volumen, la capacidad de unión, la presión de servicio, la corrosión, el embalaje y el acceso de inspección.
La planitud es una condición de ensamblaje, no un número aislado
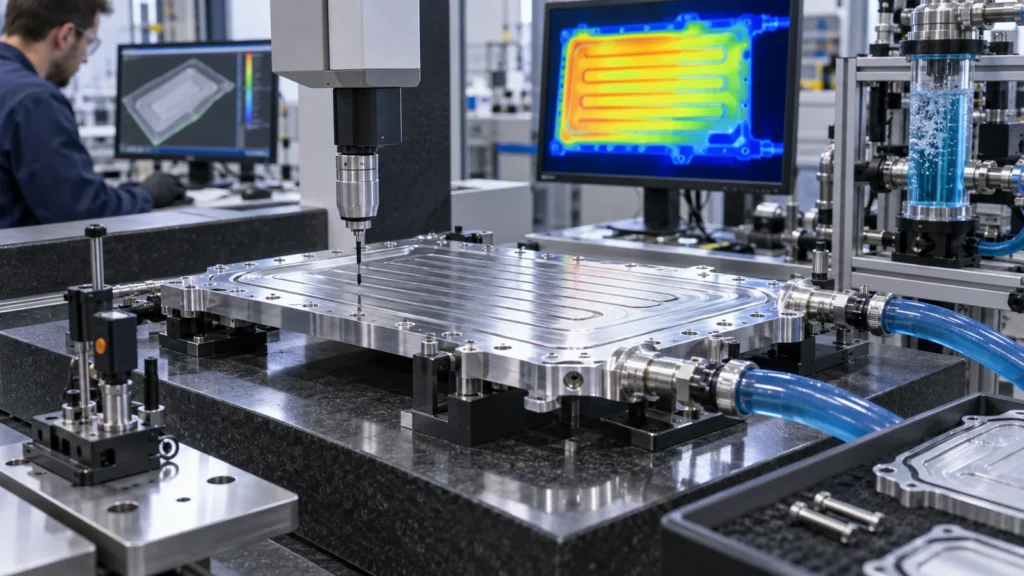 El rendimiento del contacto depende de la rigidez de la placa, la forma en estado libre, el patrón de montaje, la precarga de los sujetadores, el espesor del material de interfaz, la geometría de la pieza acoplada, la temperatura y el método de medición. Un límite de planitud en estado libre extremadamente estricto puede no predecir el contacto instalado si el ensamblaje deforma la placa adoptando otra forma.
Defina el datum y la condición de medición, la zona de contacto, la textura superficial y si el requisito se aplica antes o después de unir y acabar. Simule o ensaye la carga de sujeción y los ciclos térmicos donde la distorsión sea relevante. Las placas grandes y delgadas pueden requerir mecanizado equilibrado, soportes controlados y una estrategia de alivio de tensiones.
Utilice Planificación de tolerancias CNC para separar las caras de contacto térmico de las características no funcionales del contorno.
Los sellos y los puertos crean un riesgo concentrado
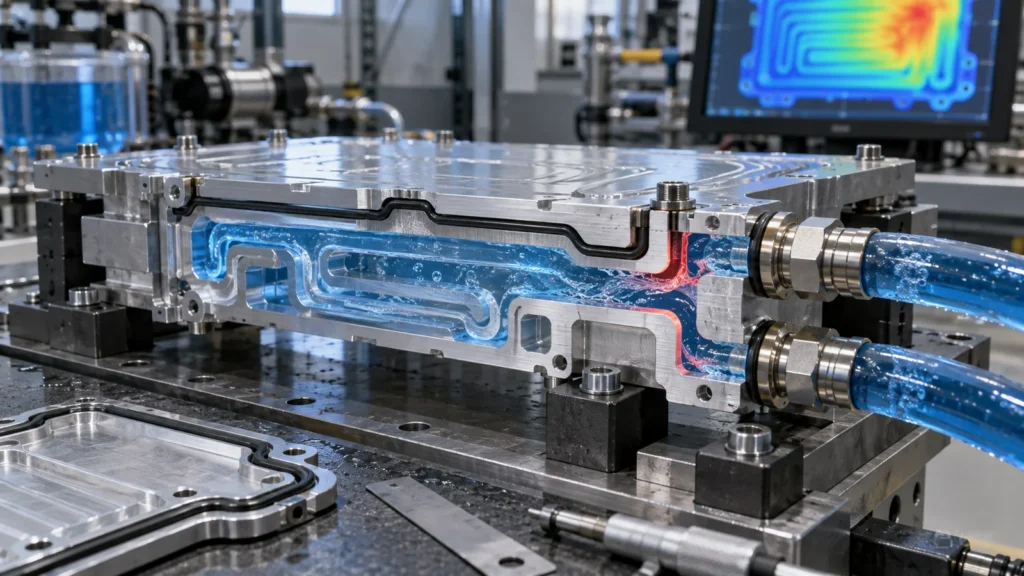 Las ranuras para juntas tóricas, los asientos de empaquetadura, las roscas de los puertos, los asientos de tubos y las caras de los conectores combinan geometría, textura, condición de los bordes, limpieza y ensamblaje. Especifique el sistema de sellado en su conjunto: material, diseño de la ranura, intención de compresión, superficie de acoplamiento, rango de presión y temperatura, lubricante e instalación.
Una ranura puede cumplir con el ancho y la profundidad y aun así fallar debido a un arañazo, una rebaba, un borde de entrada, un asiento deformado o una acumulación de recubrimiento. Los puertos pueden fugarse por daños en la rosca, geometría deficiente del asiento, desalineación o residuos. Identifique las zonas protegidas y los métodos de inspección antes del acabado.
Las rebabas internas y la limpieza afectan el flujo y la fiabilidad
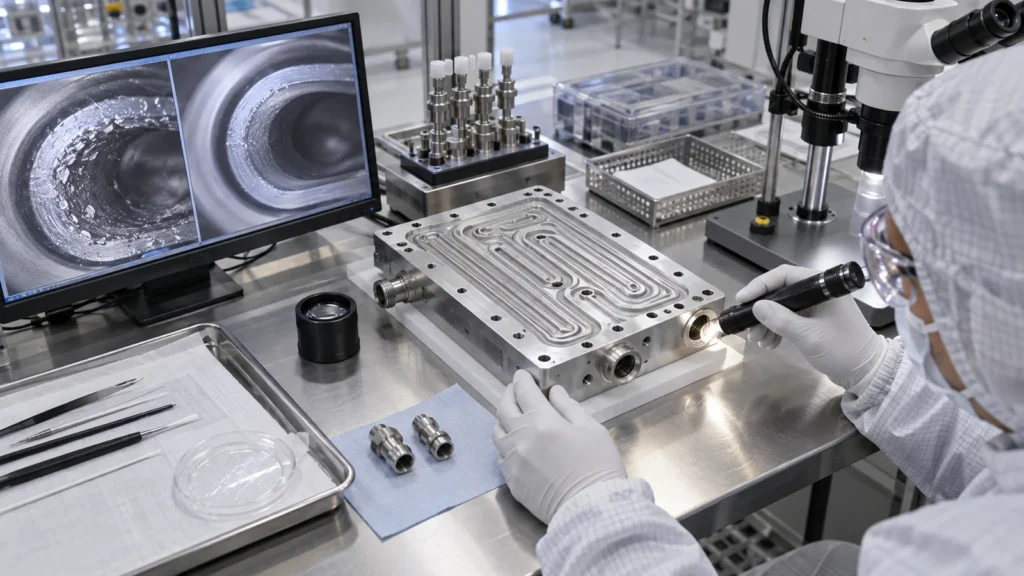 Los pasajes perforados que se intersecan, los bordes de canales fresados, los puertos roscados y los residuos de unión pueden crear partículas sueltas o restricciones al flujo. Las rebabas ocultas son difíciles de verificar después del cierre. Diseñe el acceso para el desbarbado y el lavado, elija la secuencia de corte para reducir la formación de rebabas e inspeccione las intersecciones internas antes de unir la cubierta.
Los requisitos de limpieza deben definir los residuos, la compatibilidad con fluidos, el secado y la protección del embalaje. Una pieza que pasa la prueba de fugas con residuos en su interior aún puede dañar bombas, válvulas o canales estrechos más adelante. Preserve la limpieza durante el ensamblaje final y el envío.
La unión puede reescribir las dimensiones
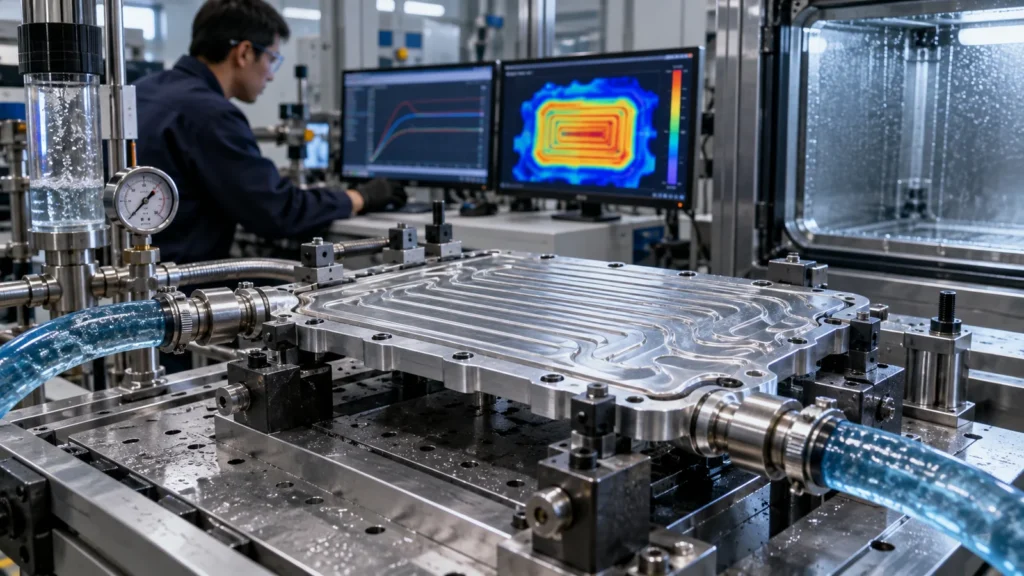 El soldeo fuerte, la soldadura, la soldadura por fricción-agitación, la unión adhesiva, el atornillado o el cierre con junta cambian cada uno la ruta. El calor y la restricción pueden distorsionar las caras de contacto, los puertos y los patrones de montaje. La sujeción mecánica añade precarga y posibles trayectorias de fuga. El adhesivo añade control de la línea de unión y del curado.
Decida qué características se acaban antes de la unión y cuáles necesitan mecanizado posterior a la unión. Proporcione características de datum que sobrevivan a la operación. Inspeccione en estados significativos en lugar de aplicar requisitos finales a un componente previo a la unión sin propósito.
Los acabados pueden realizarse antes o después de la unión y pueden necesitar enmascaramiento. Revise los pares galvánicos, la conductividad, las superficies de sellado y el espesor a lo largo del plan de acabado superficial .
La verificación necesita más que una prueba de fugas
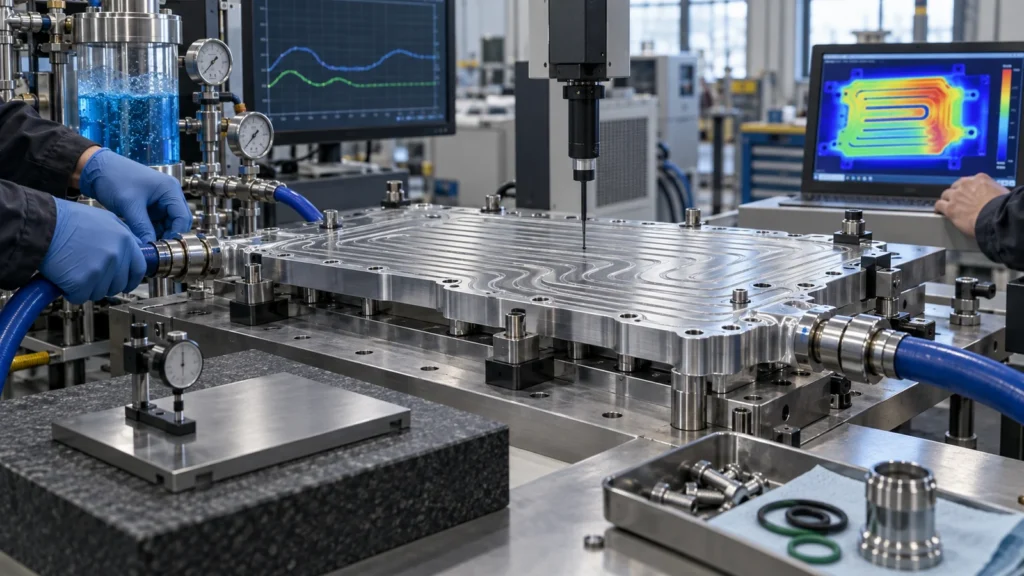 La prueba de fugas confirma la integridad del límite bajo el método definido; no confirma la distribución del flujo, la caída de presión, la limpieza, la resistencia térmica, la planitud ni la durabilidad a largo plazo. Construya una matriz de verificación que vincule cada función con su evidencia.
Project requirements determine the actual methods and limits; do not copy values from unrelated cold plates.
Thermal-Component RFQ Checklist
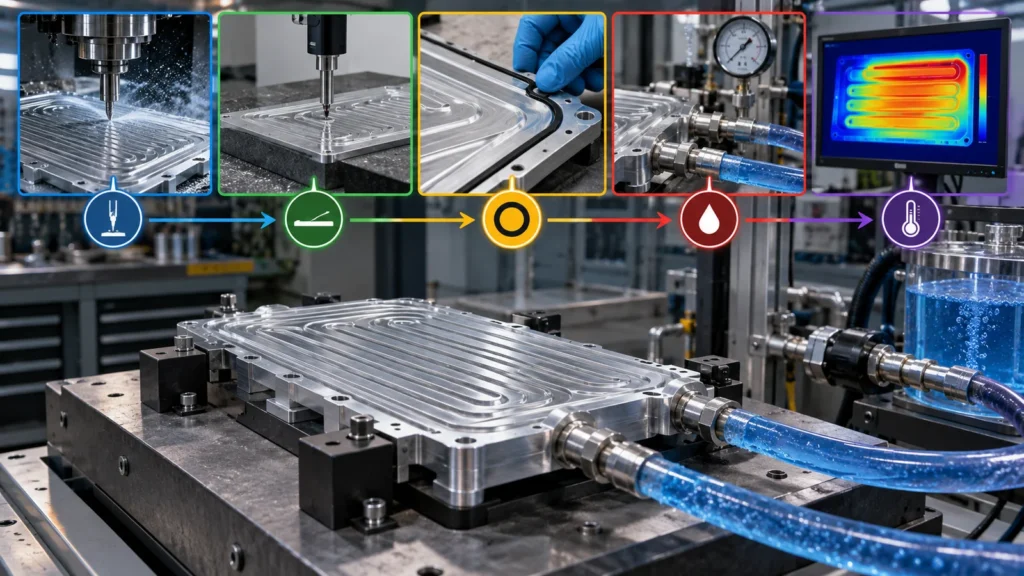 Provide CAD and controlled drawing, application and thermal boundary conditions, material and coolant compatibility, architecture or allowed alternatives, contact and seal zones, joining method, pressure and temperature conditions, flow targets, finish and masking, cleanliness, inspection, leak-test definition, quantity path, and validation records.
Ask the supplier to identify the process state for every critical result. This application-specific detail extends the parent aplicaciones del mecanizado CNC overview into EV thermal hardware.
Cold-Plate FAQs
No. Depth affects wall stiffness, tool reach, chip evacuation, pressure loss, heat path, and joining. Channel design must balance thermal and mechanical performance.
Can a passed leak test guarantee field reliability?
No. Reliability also depends on test representativeness, seals, thermal and pressure cycling, vibration, corrosion, cleanliness, and assembly.
When should flatness be measured?
Measure at the process state defined by function—often after joining and finish, and sometimes under a specified support or restraint condition.