
Este guia começa na fonte de calor e acompanha a energia e o refrigerante através das superfícies de contato, canais, vedações, portas, junção, acabamento e testes. Ele se concentra em decisões de projeto e fornecimento, em vez de afirmar uma tolerância universal ou limite de vazamento.
Desenhe Primeiro o Caminho Térmico
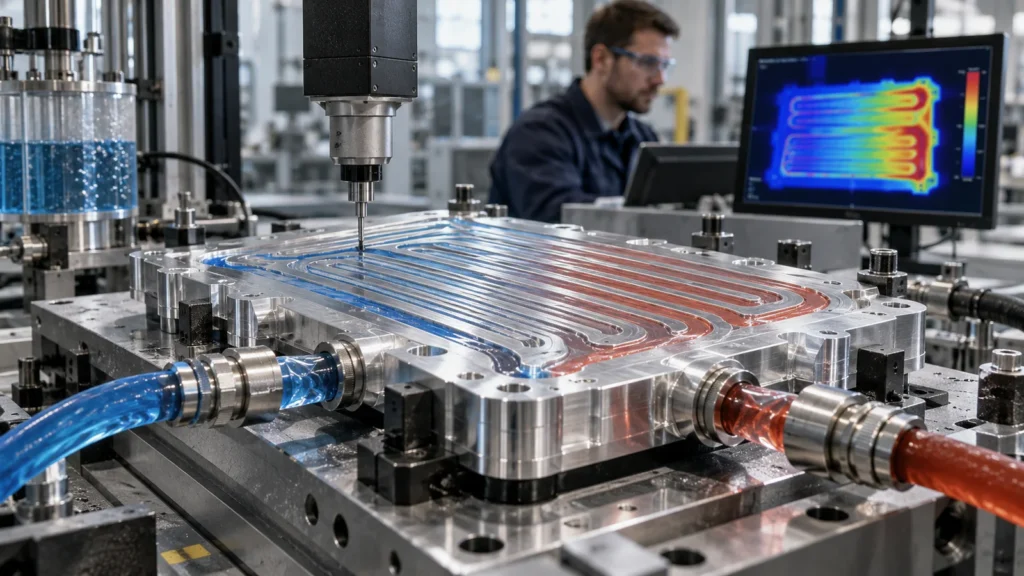 Mapeie o calor da célula, módulo de potência, inversor, carregador, controlador do motor ou pacote eletrônico através do material de interface, placa ou carcaça, parede do refrigerante, fluido e sistema de rejeição de calor. Identifique a área de contato, a pressão admissível, a faixa de temperatura, a distribuição do fluxo, a queda de pressão e o suporte mecânico.
Este mapa distingue as superfícies que controlam o contato térmico das áreas que são meramente envoltória. Ele também expõe conflitos: uma parede fina pode melhorar a condução, mas reduzir a rigidez; uma alta carga de fixação pode melhorar o contato, mas distorcer o teto de um canal; uma redução de peso agressiva pode enfraquecer o suporte de vedação.
A arquitetura de placas frias muda a rota de usinagem
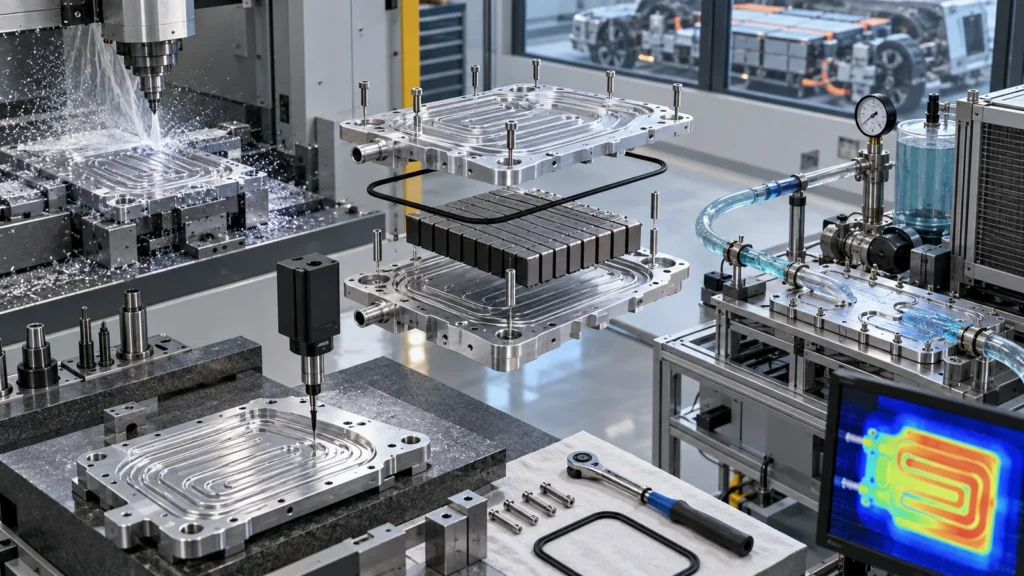 Uma placa de canal usinada com uma tampa unida, uma placa extrudada multicanal com portas usinadas, uma montagem brasada ou uma carcaça fundida com interfaces acabadas por usinagem criam riscos diferentes. Selecione a arquitetura conforme a carga térmica, a geometria do canal, o volume, a capacidade de união, a pressão de serviço, a corrosão, a embalagem e o acesso para inspeção.
Planicidade é uma condição de montagem, não um número isolado
 O desempenho do contato depende da rigidez da placa, da forma no estado livre, do padrão de montagem, da pré-carga do fixador, da espessura do material da interface, da geometria da peça acoplada, da temperatura e do método de medição. Um limite de planicidade no estado livre extremamente apertado pode não prever o contato instalado se a montagem puxar a placa para outra forma.
Defina o datum e a condição de medição, a zona de contato, a textura da superfície e se o requisito se aplica antes ou depois da união e do acabamento. Simule ou teste a carga de fixação e o ciclo térmico onde a distorção for relevante. Placas grandes e finas podem exigir usinagem equilibrada, apoios controlados e estratégia de alívio de tensões.
Use planejamento de tolerância CNC para separar faces de contato térmico de características de envelope não funcionais.
Vedações e Portas Criam Risco Concentrado
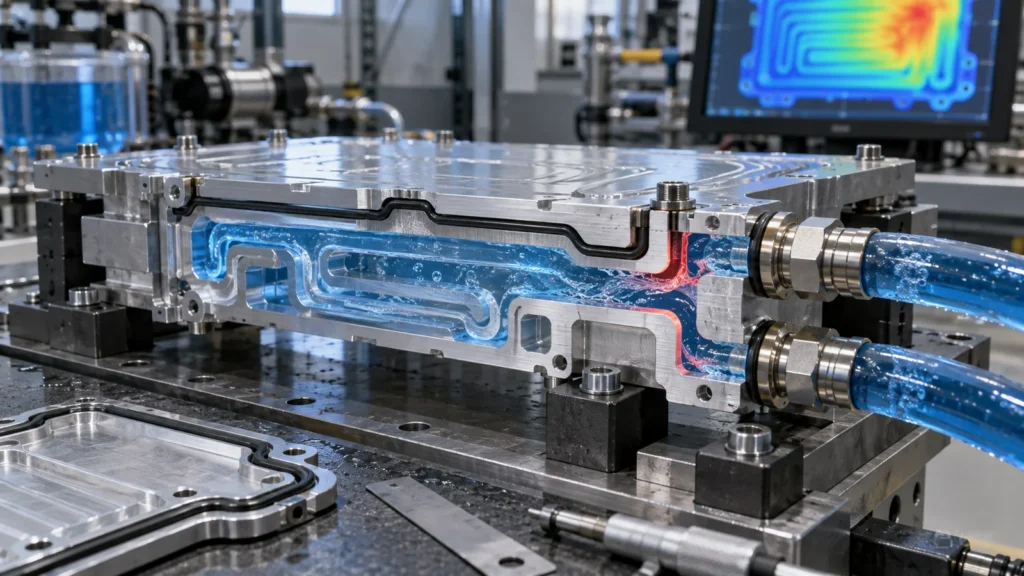 Ranhuras de anel de vedação, assentos de junta, roscas de porta, assentos de tubo e faces de conector combinam geometria, textura, condição de borda, limpeza e montagem. Especifique o sistema de vedação como um todo: material, projeto da ranhura, intenção de compressão, superfície de acoplamento, faixa de pressão e temperatura, lubrificante e instalação.
Uma ranhura pode atender à largura e à profundidade e ainda falhar devido a um arranhão, rebarba, borda de entrada, assento distorcido ou acúmulo de revestimento. Portas podem vazar por danos na rosca, geometria de assento deficiente, desalinhamento ou detritos. Identifique zonas protegidas e métodos de inspeção antes do acabamento.
Rebarbas Internas e Limpeza Afetam o Fluxo e a Confiabilidade
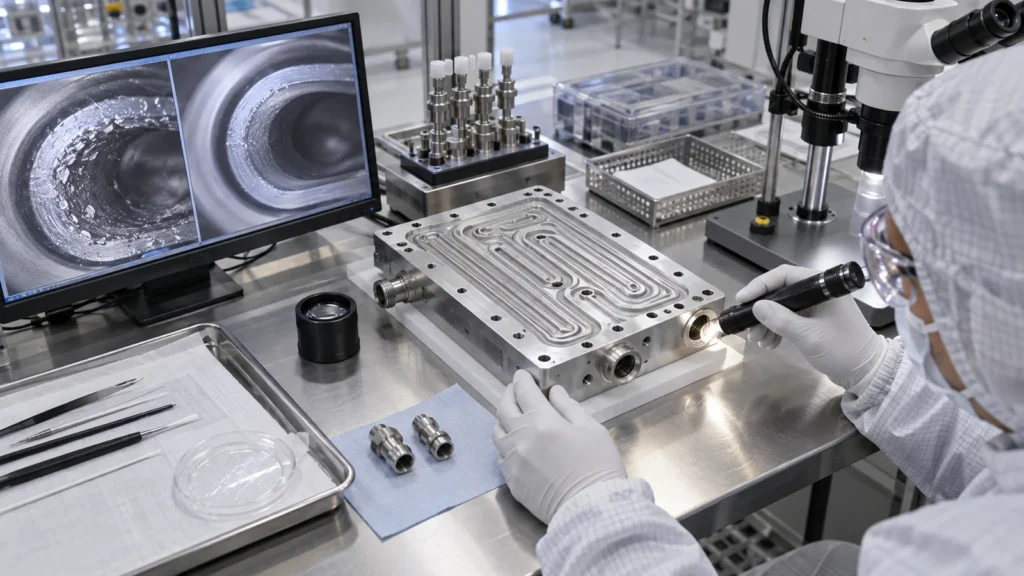 Passagens perfuradas que se cruzam, bordas de canais fresados, portas roscadas e detritos de união podem criar partículas soltas ou restrições de fluxo. Rebarbas ocultas são difíceis de verificar após o fechamento. Projete o acesso para rebarbação e lavagem, escolha a sequência de corte para reduzir a formação de rebarbas e inspecione as interseções internas antes de unir a tampa.
Os requisitos de limpeza devem definir resíduo, compatibilidade com fluidos, secagem e proteção da embalagem. Uma peça que passa no teste de vazamento com detritos em seu interior ainda pode danificar bombas, válvulas ou canais estreitos posteriormente. Preserve a limpeza durante a montagem final e o transporte.
A União Pode Reescrever as Dimensões
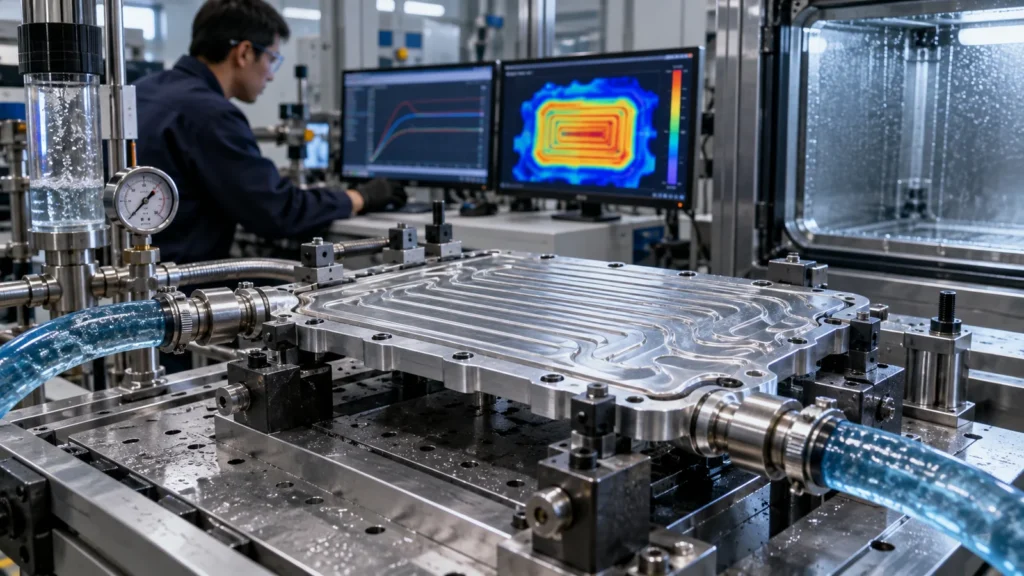 Brasagem, soldagem, soldagem por fricção e mistura, colagem adesiva, parafusamento ou fechamento com junta alteram cada um a rota. O calor e a restrição podem distorcer faces de contato, portas e padrões de montagem. A fixação mecânica adiciona pré-carga e possíveis caminhos de vazamento. O adesivo adiciona controle de linha de cola e cura.
Decida quais características são acabadas antes da união e quais precisam de usinagem pós-união. Forneça características de datum que sobrevivam à operação. Inspecione em estados significativos em vez de aplicar requisitos finais a um componente pré-união sem propósito.
Os acabamentos podem ocorrer antes ou depois da união e podem precisar de mascaramento. Revise pares galvânicos, condutividade, superfícies de vedação e espessura através do plano de acabamento de superfície .
A Verificação Precisa de Mais do que um Teste de Vazamento
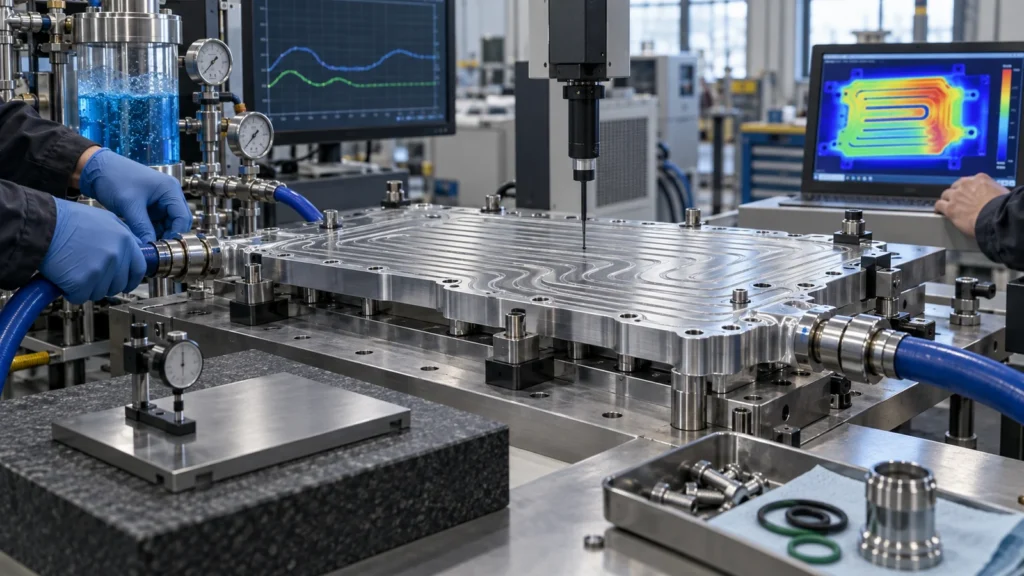 O teste de vazamento confirma a integridade da fronteira sob o método definido; ele não confirma distribuição de fluxo, queda de pressão, limpeza, resistência térmica, planicidade ou durabilidade a longo prazo. Construa uma matriz de verificação ligando cada função à sua evidência.
Os requisitos do projeto determinam os métodos e limites reais; não copie valores de placas frias não relacionadas.
Lista de verificação de RFQ de componentes térmicos
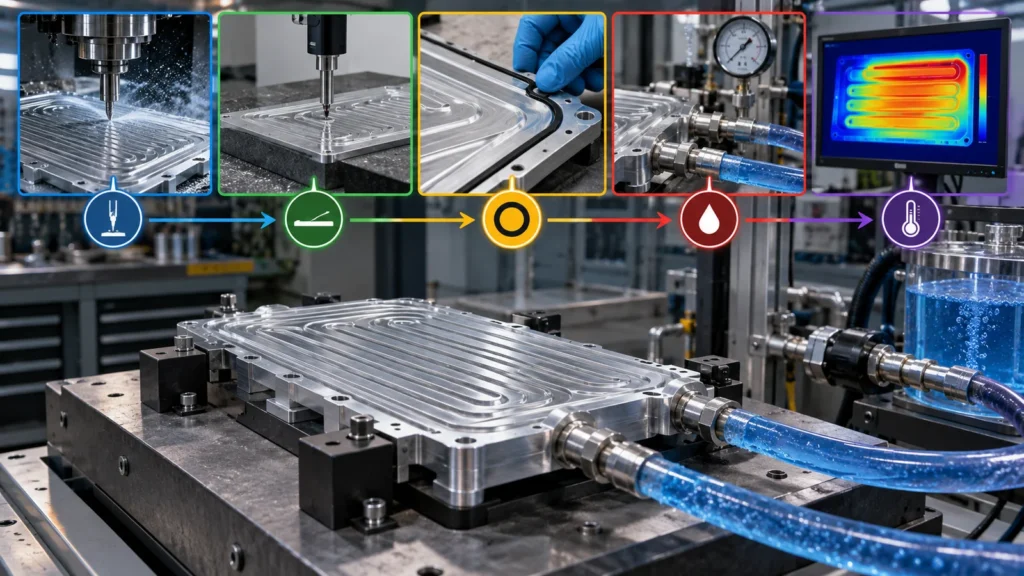 Forneça CAD e desenho controlado, condições de contorno da aplicação e térmicas, compatibilidade de material e refrigerante, arquitetura ou alternativas permitidas, zonas de contato e vedação, método de união, condições de pressão e temperatura, metas de fluxo, acabamento e mascaramento, limpeza, inspeção, definição de teste de vazamento, trajetória de quantidade e registros de validação.
Peça ao fornecedor para identificar o estado do processo para cada resultado crítico. Este detalhe específico da aplicação estende a visão geral principal aplicações da usinagem CNC para o hardware térmico de VE.
Perguntas frequentes sobre placas frias
Não. A profundidade afeta a rigidez da parede, o alcance da ferramenta, a evacuação de cavacos, a perda de pressão, o caminho térmico e a união. O projeto do canal deve equilibrar o desempenho térmico e mecânico.
Um teste de vazamento aprovado pode garantir a confiabilidade em campo?
Não. A confiabilidade também depende da representatividade do teste, vedações, ciclos térmicos e de pressão, vibração, corrosão, limpeza e montagem.
Quando a planicidade deve ser medida?
Meça no estado de processo definido pela função — frequentemente após a junção e o acabamento, e às vezes sob uma condição especificada de suporte ou restrição.