
Dieser Leitfaden beginnt an der Wärmequelle und folgt der Energie und dem Kühlmittel durch Kontaktflächen, Kanäle, Dichtungen, Anschlüsse, Fügen, Oberflächenbearbeitung und Prüfung. Er konzentriert sich auf Design- und Beschaffungsentscheidungen, anstatt eine universelle Toleranz oder Leckagegrenze zu behaupten.
Zuerst den thermischen Pfad zeichnen
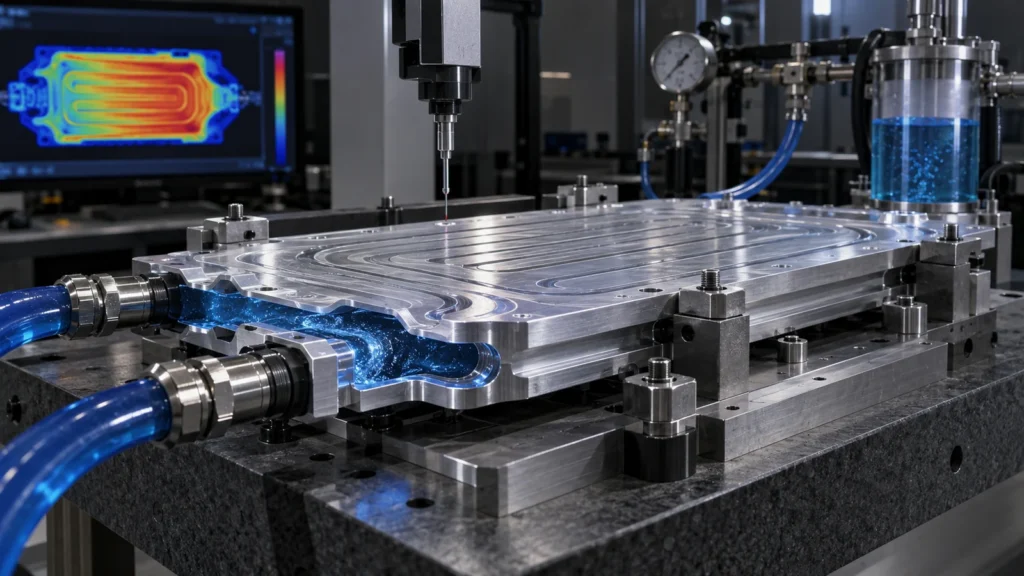
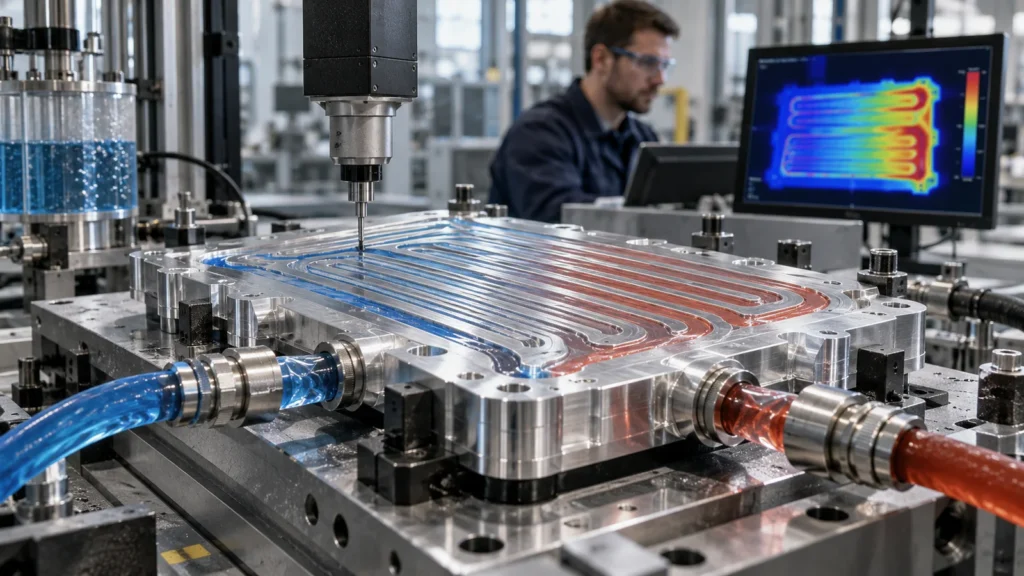 Verfolgen Sie die Wärme von der Zelle, dem Leistungsmodul, dem Wechselrichter, dem Ladegerät, dem Motorcontroller oder dem Elektronikpaket durch das Grenzflächenmaterial, die Platte oder das Gehäuse, die Kühlmittelwand, das Fluid und das Wärmeabfuhrsystem. Identifizieren Sie Kontaktfläche, zulässigen Druck, Temperaturbereich, Strömungsverteilung, Druckabfall und mechanische Unterstützung.
Diese Zuordnung unterscheidet Oberflächen, die den thermischen Kontakt steuern, von Bereichen, die lediglich die Hülle bilden. Sie legt auch Konflikte offen: Eine dünne Wand kann die Wärmeleitung verbessern, aber die Steifigkeit verringern; eine hohe Spannkraft kann den Kontakt verbessern, aber ein Kanalgewölbe verformen; eine aggressive Gewichtsreduzierung kann die Dichtungsauflage schwächen.
Kaltplatten-Architektur verändert die Bearbeitungsroute
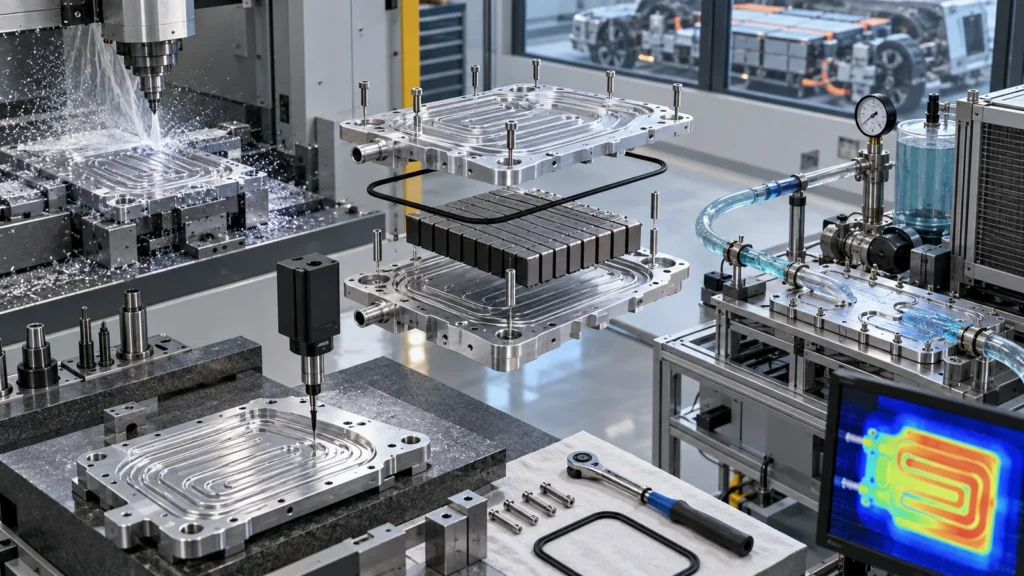 Eine gefräste Kanalplatte mit verbundenem Deckel, eine extrudierte Mehrkanalplatte mit bearbeiteten Anschlüssen, eine gelötete Baugruppe oder ein Gussgehäuse mit fertigbearbeiteten Schnittstellen – jede Variante birgt unterschiedliche Risiken. Wählen Sie die Architektur nach thermischer Belastung, Kanalgeometrie, Volumen, Fügevermögen, Betriebsdruck, Korrosion, Verpackung und Prüfzugänglichkeit.
Ebenheit ist eine Montagebedingung, keine eigenständige Zahl
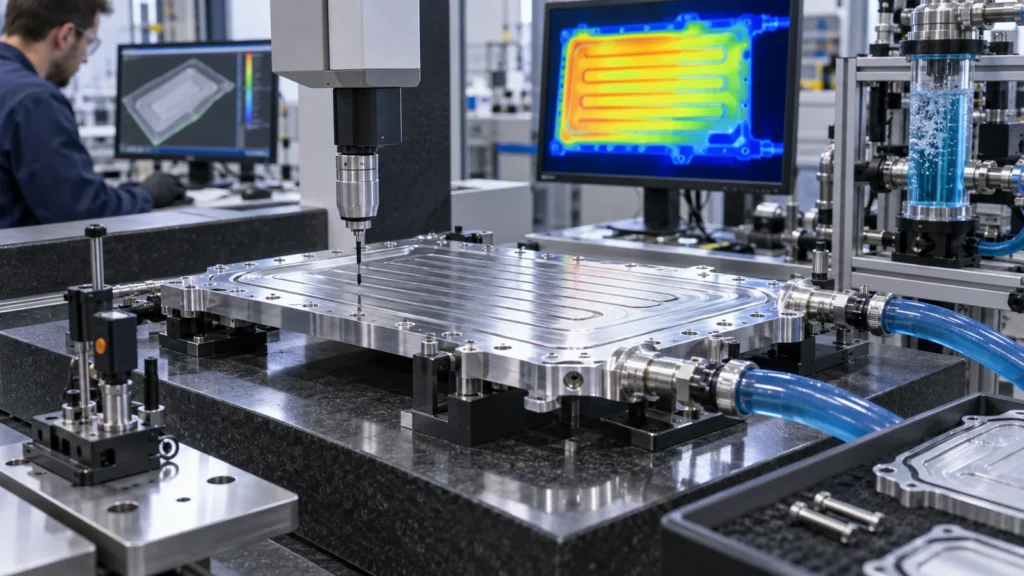 Die Kontaktleistung hängt von der Plattensteifigkeit, der Freiform, dem Montagemuster, der Vorspannung der Befestigungselemente, der Dicke des Grenzflächenmaterials, der Geometrie des Gegenstücks, der Temperatur und der Messmethode ab. Eine extrem enge Ebenheitstoleranz im Freizustand kann den Kontakt im eingebauten Zustand nicht vorhersagen, wenn die Montage die Platte in eine andere Form zieht.
Definieren Sie Bezug und Messbedingung, Kontaktzone, Oberflächentextur und ob die Anforderung vor oder nach dem Fügen und Finish gilt. Simulieren oder testen Sie Klemmkraft und thermische Wechselbeanspruchung, wo Verformung relevant ist. Große dünne Platten können ausgewogene Bearbeitung, kontrollierte Auflagen und eine Spannungsarmglühungsstrategie erfordern.
Verwenden Sie CNC-Toleranzplanung zur Trennung von thermischen Kontaktflächen und nichtfunktionalen Hüllflächen.
Dichtungen und Anschlüsse erzeugen konzentriertes Risiko
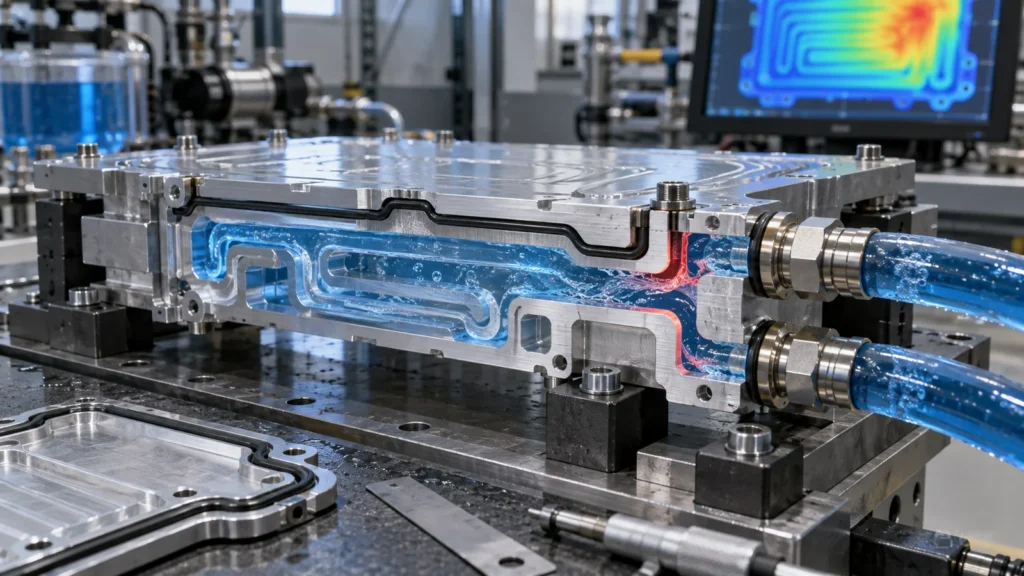 O-Ring-Nuten, Dichtungsauflagen, Anschlussgewinde, Rohrsitze und Steckverbinderflächen vereinen Geometrie, Textur, Kantenzustand, Sauberkeit und Montage. Spezifizieren Sie das Dichtungssystem als Ganzes: Material, Nutdesign, Kompressionsabsicht, Gegenfläche, Druck- und Temperaturbereich, Schmierstoff und Installation.
Eine Nut kann Breite und Tiefe einhalten und dennoch versagen, weil ein Kratzer, Grat, eine Einführkante, eine verformte Auflage oder ein Beschichtungsaufbau vorliegt. Anschlüsse können durch Gewindeschäden, schlechte Sitzgeometrie, Fehlausrichtung oder Verunreinigungen lecken. Identifizieren Sie geschützte Bereiche und Prüfmethoden vor dem Finish.
Innere Grate und Sauberkeit beeinflussen Durchfluss und Zuverlässigkeit
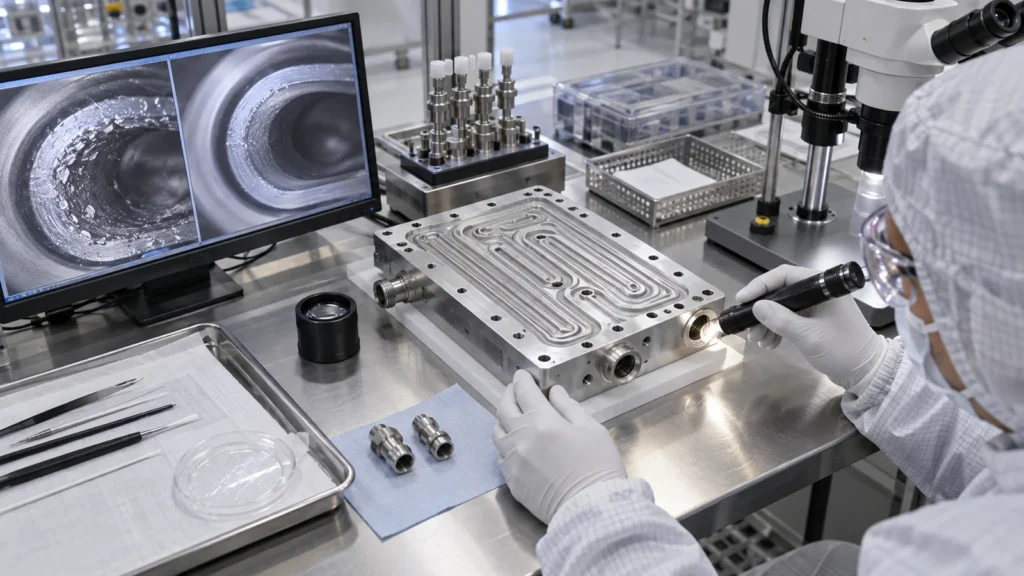 Sich kreuzende Bohrungen, gefräste Kanalränder, Gewindeanschlüsse und Fügerückstände können lose Partikel oder Durchflussbehinderungen erzeugen. Versteckte Grate sind nach dem Verschließen schwer zu überprüfen. Gestalten Sie den Zugang zum Entgraten und Spülen, wählen Sie die Schnittreihenfolge zur Verringerung der Gratbildung und prüfen Sie innere Kreuzungen, bevor die Abdeckung gefügt wird.
Reinigungsanforderungen sollten Rückstände, Fluidverträglichkeit, Trocknung und Verpackungsschutz definieren. Ein Teil, das die Dichtheitsprüfung mit Verunreinigungen im Inneren besteht, kann später dennoch Pumpen, Ventile oder enge Kanäle beschädigen. Bewahren Sie die Sauberkeit bis zur Endmontage und zum Versand.
Fügen kann die Maße neu schreiben
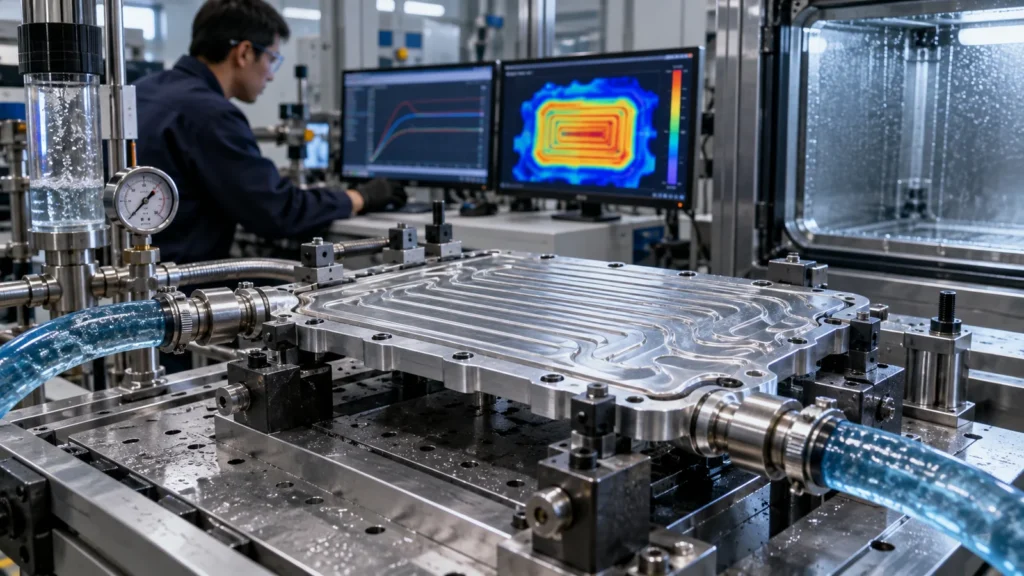 Löten, Schweißen, Rührreibschweißen, Kleben, Verschrauben oder Dichtungsverschluss ändern jeweils den Weg. Wärme und Zwang können Kontaktflächen, Anschlüsse und Montagemuster verformen. Mechanische Befestigung fügt Vorspannung und potenzielle Leckpfade hinzu. Klebstoff fügt Klebfuge und Aushärtungskontrolle hinzu.
Entscheiden Sie, welche Merkmale vor dem Fügen fertiggestellt werden und welche eine Nachbearbeitung nach dem Fügen benötigen. Stellen Sie Bezugsmerkmale bereit, die den Vorgang überstehen. Prüfen Sie in aussagekräftigen Zuständen, anstatt Endanforderungen ohne Zweck auf eine Komponente vor dem Fügen anzuwenden.
Finishes können vor oder nach dem Fügen erfolgen und müssen möglicherweise maskiert werden. Überprüfen Sie Korrosionspaare, Leitfähigkeit, Dichtflächen und Dicke im Oberflächenfinish -Plan.
Verifikation erfordert mehr als einen Dichtheitstest
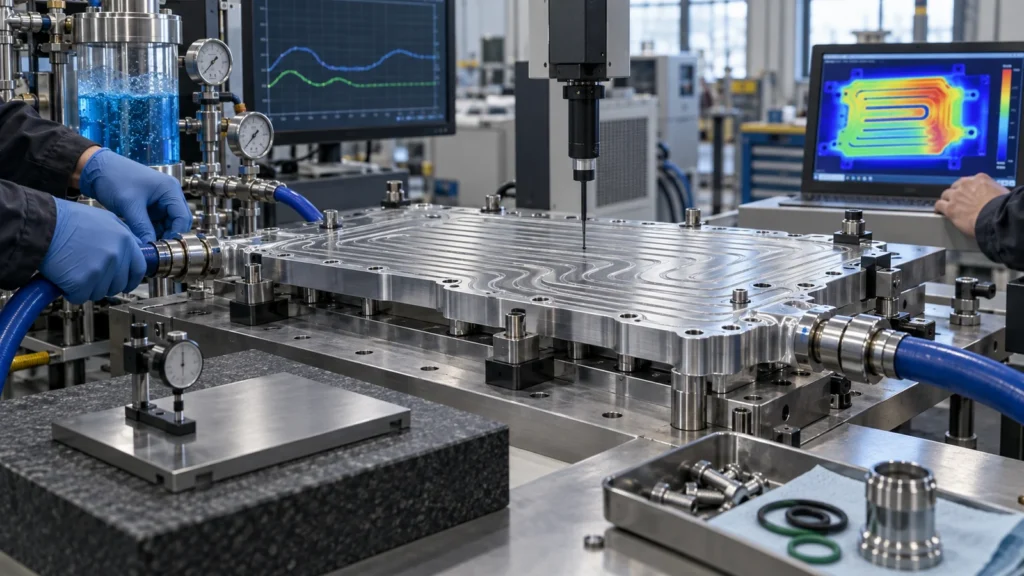 Die Dichtheitsprüfung bestätigt die Grenzintegrität unter der definierten Methode; sie bestätigt nicht die Durchflussverteilung, den Druckabfall, die Sauberkeit, den Wärmewiderstand, die Ebenheit oder die Langzeithaltbarkeit. Erstellen Sie eine Verifikationsmatrix, die jede Funktion mit ihrem Nachweis verknüpft.
Projektanforderungen bestimmen die tatsächlichen Methoden und Grenzwerte; kopieren Sie keine Werte aus unabhängigen Kühlplatten.
RFQ-Checkliste für thermische Komponenten
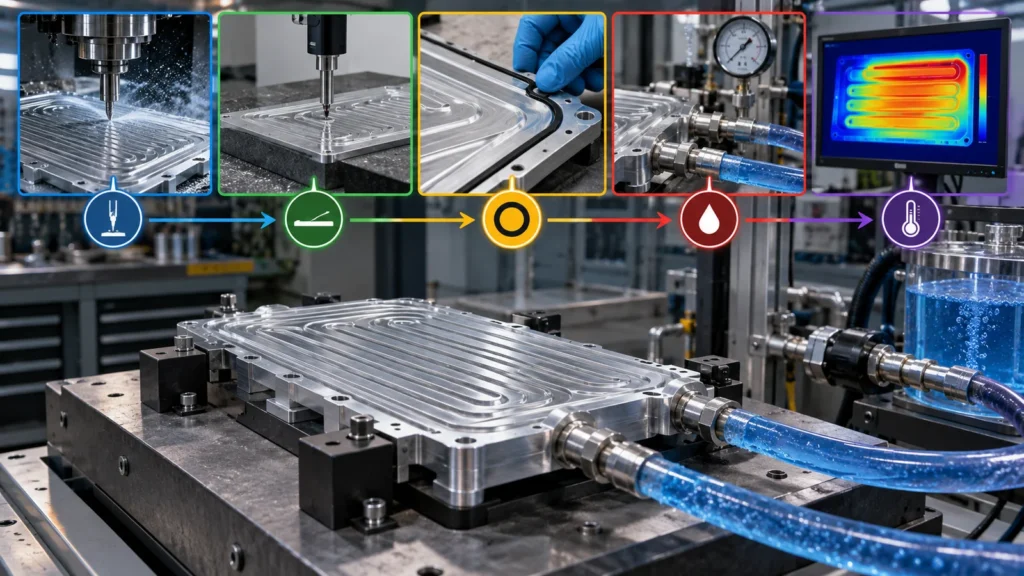 Stellen Sie CAD und kontrollierte Zeichnung, Anwendungs- und thermische Randbedingungen, Material- und Kühlmittelverträglichkeit, Architektur oder zulässige Alternativen, Kontakt- und Dichtzonen, Fügeverfahren, Druck- und Temperaturbedingungen, Strömungsziele, Oberflächenfinish und Maskierung, Sauberkeit, Inspektion, Definition des Lecktests, Mengenpfad und Validierungsunterlagen bereit.
Bitten Sie den Lieferanten, den Prozesszustand für jedes kritische Ergebnis anzugeben. Dieses anwendungsspezifische Detail erweitert die übergeordnete Anwendungen der CNC-Bearbeitung Übersicht in EV-Thermalkomponenten.
Häufig gestellte Fragen zu Kühlplatten
Nein. Die Tiefe beeinflusst Wandsteifigkeit, Werkzeugreichweite, Späneabfuhr, Druckverlust, Wärmepfad und Fügen. Das Kanaldesign muss thermische und mechanische Leistung ausbalancieren.
Kann ein bestandener Lecktest die Feldzuverlässigkeit garantieren?
Nein. Die Zuverlässigkeit hängt auch von der Repräsentativität des Tests, Dichtungen, thermischer und Druckwechselbelastung, Vibration, Korrosion, Sauberkeit und Montage ab.
Wann sollte die Ebenheit gemessen werden?
Messen Sie im funktional definierten Prozesszustand – oft nach dem Fügen und der Endbearbeitung und manchmal unter einer festgelegten Auflage- oder Einspannbedingung.