
Это руководство начинается у источника тепла и прослеживает путь энергии и охлаждающей жидкости через контактные поверхности, каналы, уплотнения, патрубки, соединение, финишную обработку и испытания. Оно сосредоточено на решениях по проектированию и выбору поставщиков, а не на утверждении единого универсального допуска или предела утечки.
Сначала начертите тепловой путь
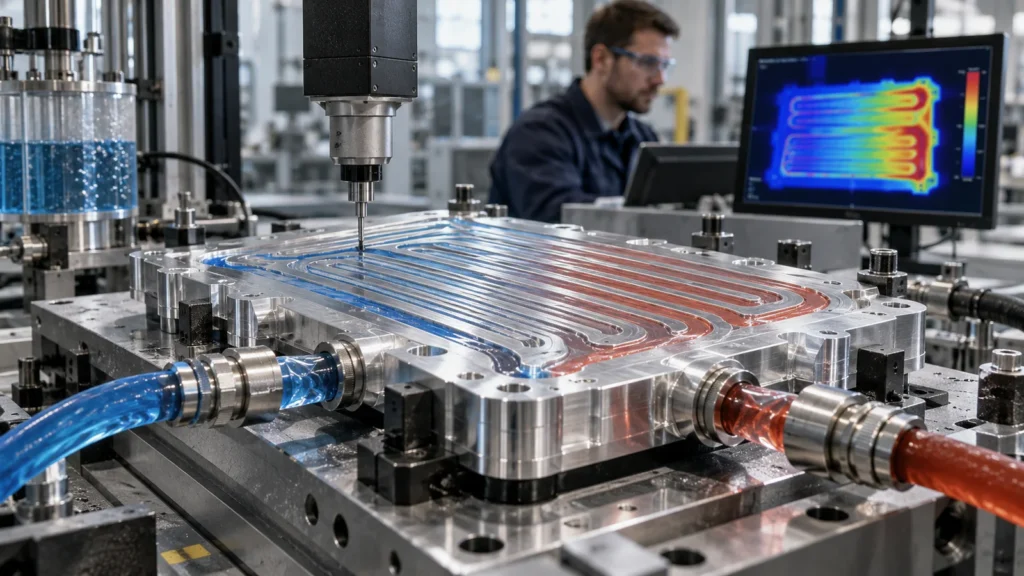 Отводите тепло от ячейки, силового модуля, инвертора, зарядного устройства, контроллера двигателя или электронного блока через интерфейсный материал, пластину или корпус, стенку охлаждающего канала, теплоноситель и систему отвода тепла. Определите площадь контакта, допустимое давление, диапазон температур, распределение потока, перепад давления и механическую поддержку.
Эта карта различает поверхности, которые управляют тепловым контактом, и области, которые являются лишь оболочкой. Она также выявляет конфликты: тонкая стенка может улучшить теплопроводность, но снизить жёсткость; высокое усилие прижима может улучшить контакт, но деформировать крышку канала; агрессивное снижение массы может ослабить опору уплотнения.
Архитектура холодной плиты меняет маршрут механической обработки
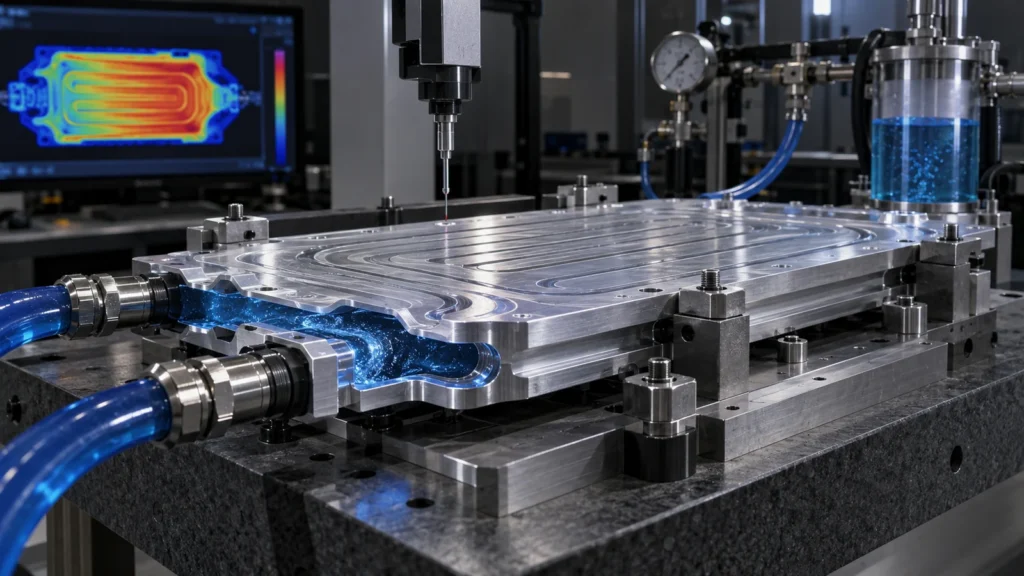
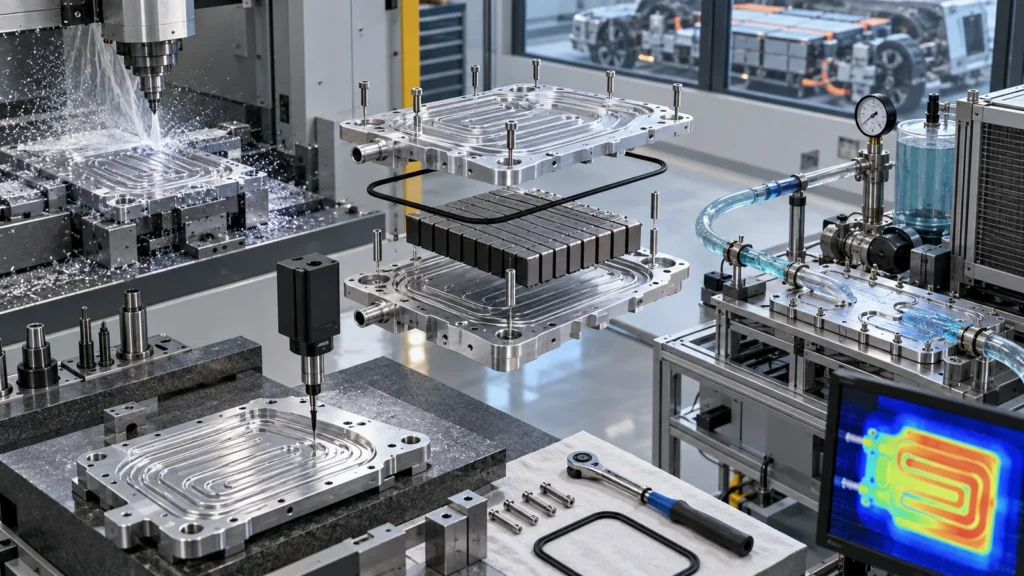 Фрезерованная канальная плита с присоединённой крышкой, экструдированная многоканальная плита с обработанными патрубками, паяный узел или литой корпус с финишно обработанными интерфейсами — каждый вариант создаёт разные риски. Выбирайте архитектуру по тепловой нагрузке, геометрии каналов, объёму, возможности соединения, рабочему давлению, коррозии, компоновке и доступу для контроля.
Flatness Is an Assembly Condition, Not a Standalone Number
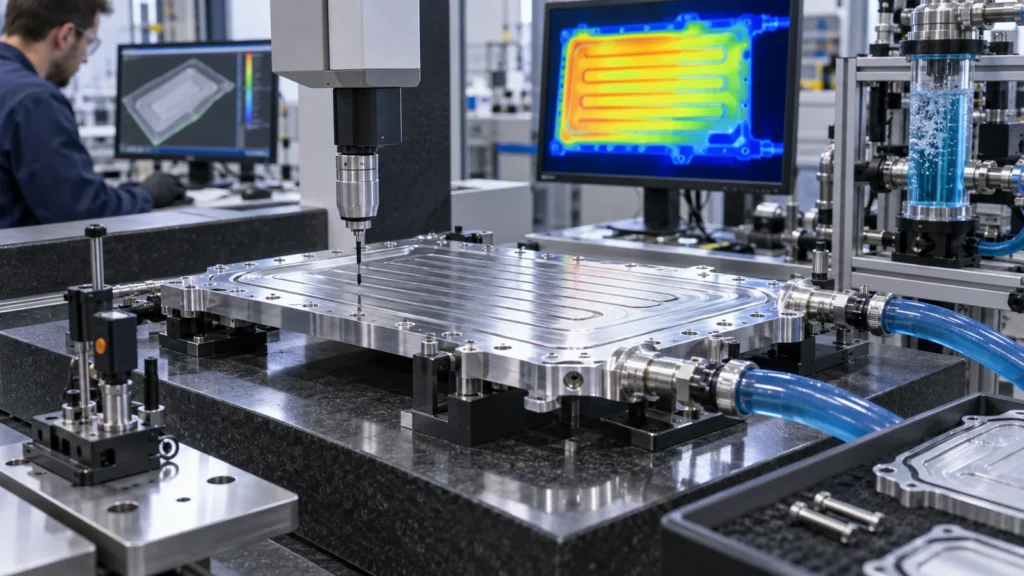 Contact performance depends on plate stiffness, free-state shape, mounting pattern, fastener preload, interface material thickness, mating-part geometry, temperature, and measurement method. An extremely tight free-state flatness limit may not predict installed contact if the assembly pulls the plate into another shape.
Define datum and measurement condition, contact zone, surface texture, and whether the requirement applies before or after joining and finishing. Simulate or test clamp load and thermal cycling where distortion matters. Large thin plates may require balanced machining, controlled supports, and stress-relief strategy.
Use Планирование допусков ЧПУ to separate thermal contact faces from nonfunctional envelope features.
Seals and Ports Create Concentrated Risk
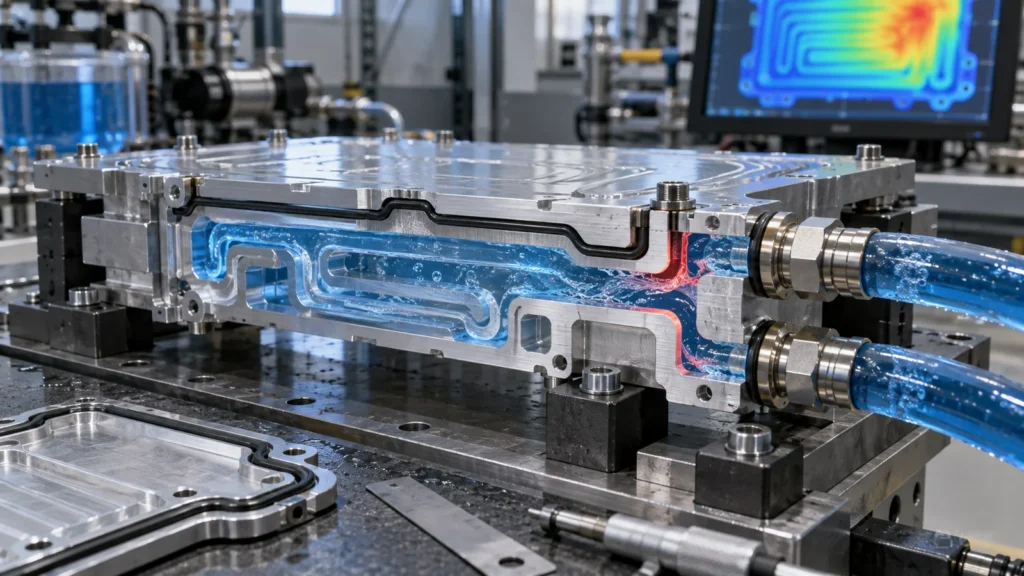 O-ring grooves, gasket lands, port threads, tube seats, and connector faces combine geometry, texture, edge condition, cleanliness, and assembly. Specify the seal system as a whole: material, groove design, compression intent, mating surface, pressure and temperature range, lubricant, and installation.
A groove can meet width and depth yet fail because of a scratch, burr, lead-in edge, distorted land, or coating buildup. Ports can leak through thread damage, poor seat geometry, misalignment, or debris. Identify protected zones and inspection methods before finishing.
Internal Burrs and Cleanliness Affect Flow and Reliability
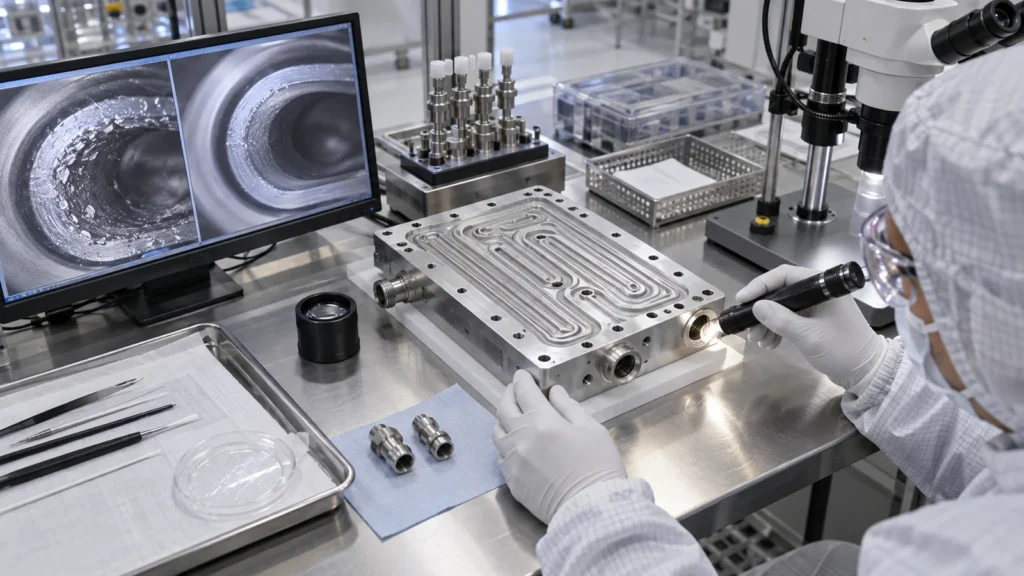 Intersecting drilled passages, milled channel edges, tapped ports, and joining debris can create loose particles or flow restrictions. Hidden burrs are difficult to verify after closure. Design access for deburring and flushing, choose cutting sequence to reduce burr formation, and inspect internal intersections before the cover is joined.
Cleaning requirements should define residue, fluid compatibility, drying, and package protection. A part that passes leak testing with debris inside can still damage pumps, valves, or narrow channels later. Preserve cleanliness through final assembly and shipping.
Joining Can Rewrite the Dimensions
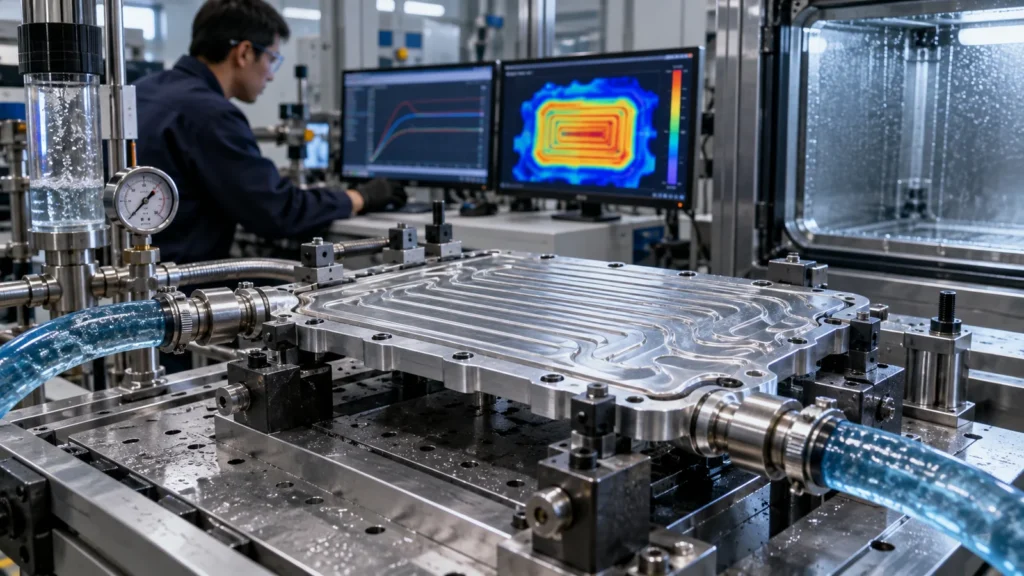 Brazing, welding, friction-stir welding, adhesive bonding, bolting, or gasketed closure each changes the route. Heat and restraint can distort contact faces, ports, and mounting patterns. Mechanical fastening adds preload and potential leak paths. Adhesive adds bond-line and cure control.
Decide which features are finished before joining and which need post-join machining. Provide datum features that survive the operation. Inspect at meaningful states rather than applying final requirements to a pre-join component without purpose.
Finishes may occur before or after joining and may need masking. Review corrosion couples, conductivity, seal surfaces, and thickness through the surface-finishing plan.
Verification Needs More Than a Leak Test
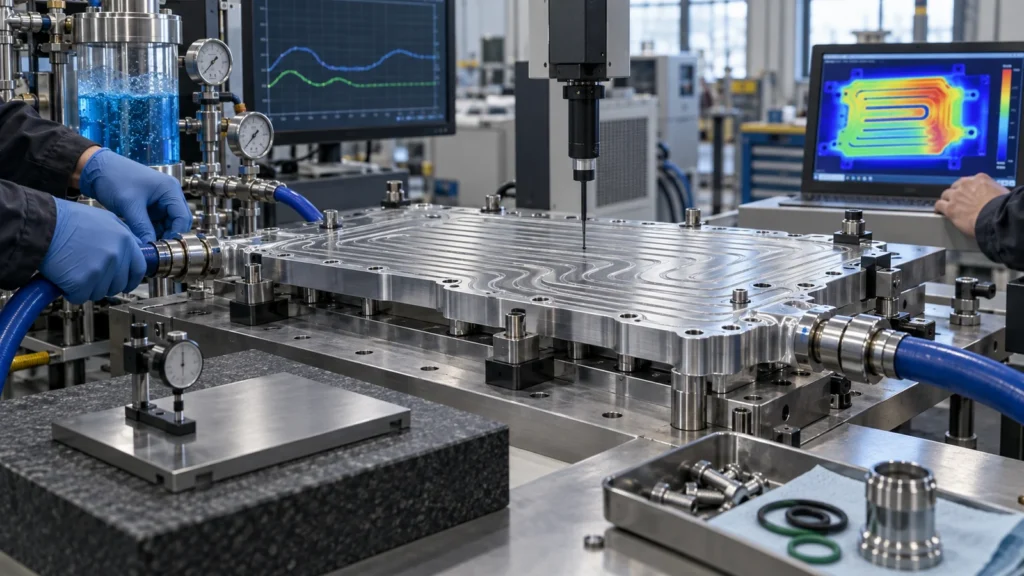 Leak testing confirms boundary integrity under the defined method; it does not confirm flow distribution, pressure drop, cleanliness, thermal resistance, flatness, or long-term durability. Build a verification matrix linking each function to its evidence.
Фактические методы и предельные значения определяются требованиями проекта; не копируйте значения из несвязанных холодных плит.
Контрольный список для запроса предложений по термотехническим компонентам
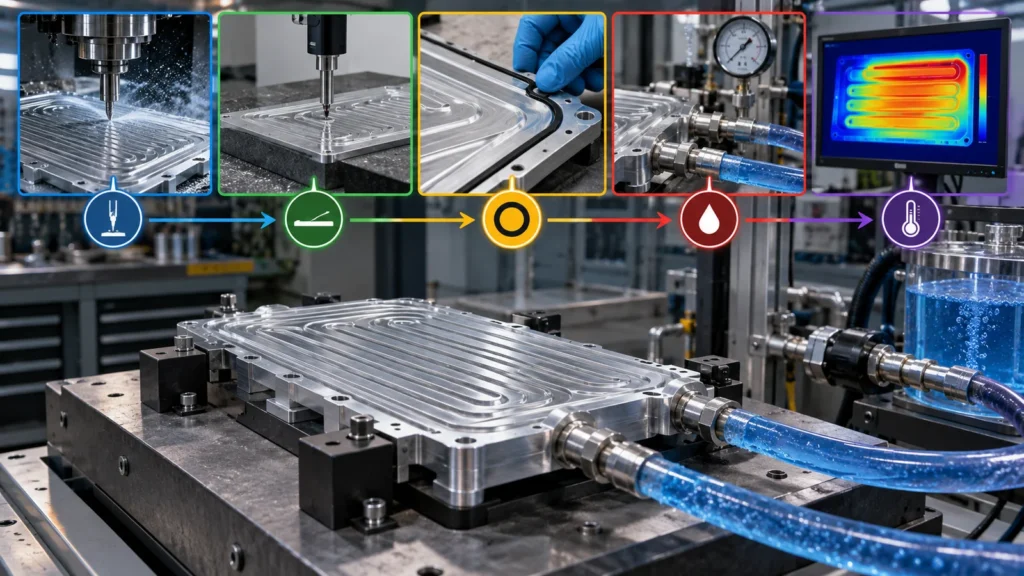 Предоставьте CAD-модель и управляемый чертеж, условия применения и тепловые граничные условия, совместимость материалов и теплоносителя, архитектуру или допустимые альтернативы, зоны контакта и уплотнения, метод соединения, условия по давлению и температуре, целевые показатели расхода, отделку и маскирование, чистоту, контроль, определение испытания на герметичность, путь по количеству и протоколы валидации.
Попросите поставщика указать состояние процесса для каждого критического результата. Эта деталь, зависящая от конкретного применения, расширяет родительский применения ЧПУ-обработки обзор до термотехнического оборудования для электромобилей.
Часто задаваемые вопросы о холодных плитах
Нет. Глубина влияет на жесткость стенок, доступность инструмента, отвод стружки, потери давления, тепловой путь и соединение. Конструкция каналов должна обеспечивать баланс между тепловыми и механическими характеристиками.
Может ли пройденное испытание на герметичность гарантировать надежность в эксплуатации?
Нет. Надёжность также зависит от представительности испытаний, уплотнений, термо- и барометрических циклов, вибрации, коррозии, чистоты и сборки.
Когда следует измерять плоскостность?
Измеряйте в том состоянии процесса, которое определено функцией — часто после соединения и финишной обработки, а иногда при заданном условии опирания или закрепления.