
半導体真空チャンバーの蓋が確実にシールされるのは、そのシール界面、剛性、締結具の配置、および検査基準が一つのシステムとして扱われた場合のみです。CNC加工は蓋のシール座、溝、ポート、および取付用フィーチャーを製作できますが、加工だけでは真空性能を保証できません。シールの種類、相手側チャンバー、組立荷重、温度、表面状態、および指定されたリークテスト方法がすべて結果に影響します。.
バイヤーや設計エンジニアにとって最初の作業は、どの面が圧力境界を定義し、どのフィーチャーが単にクリアランスやアクセスを提供するのかを特定することです。この区別により、すべての面に最も厳しい要件を適用することなく、重要な面を測定可能に保つことができます。また、図面、加工計画、および合格基準を一致させることにもなります。.
シール界面から始める
蓋はOリング、成形ガスケット、金属シール、またはチャンバー設計で定義された別の界面を使用する場合があります。それぞれが溝の形状、表面仕上げ、圧縮、および取り扱いに関して異なる要件を持ちます。「真空シール」とだけ記載された図面では、どの寸法が組立挙動を制御するのかをメーカーが推測するしかありません。.
寸法を割り当てる前に、実際のシールの種類とその相手部品を特定してください。シールサプライヤーの設計ガイダンスと設備エンジニアの要件が溝と圧縮条件を定義すべきであり、無関係な用途から一般的な溝サイズを代用してはいけません。蓋がチャンバー本体に対してシールする場合、その相手面とシール経路を明示的に参照してください。.
連続したシール経路は単なる視覚的な輪郭以上のものです。クロスドリル加工されたポート、交差するチャネル、締結具穴、スロット、および逃げはシール座に接近または交差する可能性があります。断面図で完全な圧力境界を確認し、どの開口部が意図的なものかを明確にしてください。経路の小さな途切れは、シールの一部ではない広い外観上の表面よりも重要になる場合があります。.
蓋に使用可能なデータム方式を設定する
大型カバーは、広いインターフェース面に加えて、ポート、ボルトパターン、ポケット、内部機能を組み合わせることが多い。シール着座面をチャンバ取付パターンおよび機能開口部に関連付けるデータム方式を確立する。各機能を異なるエッジから寸法指定すると、加工が難しく、検証がさらに困難な寸法チェーンが生じる可能性がある。.
セットアップ中に位置決めでき、加工後に検査できる基準を選択する。シール面が主基準である場合は、ボルトパターンとポートがそれにどのように関連するかを示す。パイロットまたはレジスタが位置合わせを制御する場合は、シール経路との関係を明示する。機能的な関係を説明する箇所では基本寸法と幾何公差を使用する。アセンブリが真空下で動作するという理由だけで、すべての寸法を厳しくしてはならない。.
多面部品の場合、蓋の向きを変える際にこれらの関係を維持するよう工程計画を立てるべきである。適切な CNCフライス加工プロセス はポケットやインターフェースにアクセスできるが、セットアップ戦略はエンベロープ、機能へのアクセス、部品剛性、検査方法に依存する。.
溝とポートをその機能から定義する
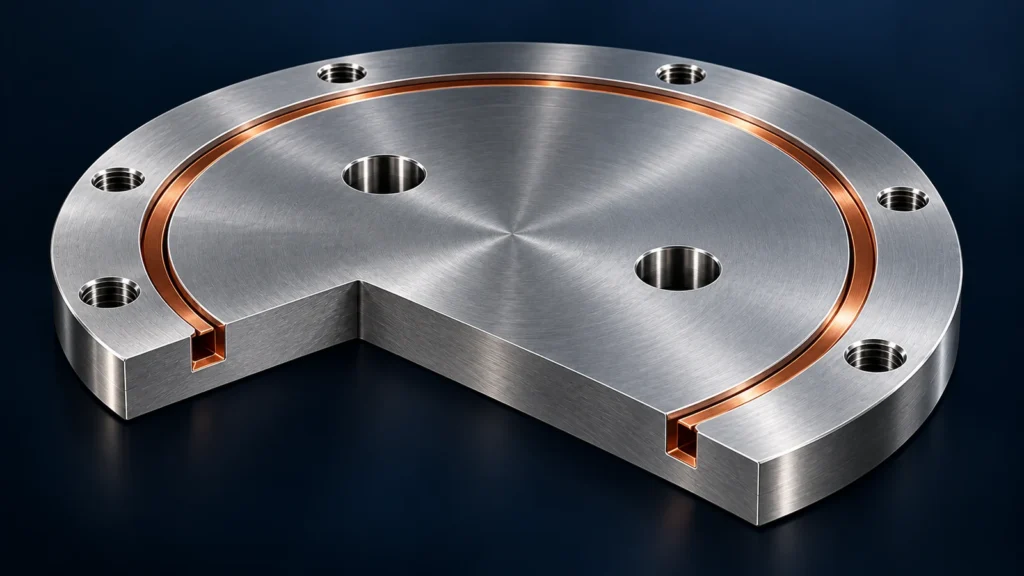
シール溝には、選択したシールとその指定圧縮量に適合する明確な幅、深さ、コーナー、表面要件が必要である。未定義のコーナー半径、バリ、または工具痕は、取り付けや局所的な接触に影響を与える可能性がある。溝がポート周辺で曲がる場合や方向を変える場合、断面図は意図したシール経路を示し、曖昧な交差を防ぐのに役立つ。.
ポートと通路は、圧力境界を制御しない機能を過剰に指定することなく、チャンバ機能に関連付けるべきである。どのボアが接続する必要があるか、どの穴が止まり穴か、ねじや座ぐりがどこで終わるかを明示する。図面には、緩んだ材料がチャンバに侵入したりシールを損傷する可能性がある箇所のエッジ破りやバリ取り条件も記載すべきである。.
| 特徴 | 明確化すべき図面情報 | 典型的なレビューリスク |
|---|---|---|
| シール溝 | シール種類、管理された幅/深さ、コーナー処理、データム基準 | 汎用寸法は、選択したシールや圧縮方式に適合しない場合がある |
| シール着座面 | 機能境界、平面度またはプロファイル要件、仕上げ状態 | 外観面とシール面が混同される可能性がある |
| ポートおよびクロスホール | 流路接続、終端、およびシール経路との関係 | 開口部が圧力境界を意図せず中断する可能性がある |
| 締結パターン | 穴位置、ねじ仕様、および嵌合チャンバーとの関係 | 不均一なクランプ荷重により蓋が変形したり、シールが位置ずれする可能性がある |
蓋の剛性とクランプを考慮する
広く薄い蓋は、機械加工時、治具から解放された時、またはチャンバーにボルト締結された時に形状が変化する可能性がある。部品は自由状態と組立クランプ状態で測定値が異なる場合がある。シール結果が特定の組立状態に依存する場合、図面または検査計画には、そのフィーチャを自由状態、支持状態、または指定荷重下のいずれで評価するかを明記すべきである。.
締結具の間隔、局所的な肉厚、リブ、ポケット深さ、およびガスケットの反力はすべて、荷重がシールにどのように伝わるかに影響する。機械加工サプライヤは、蓋のモデルから意図されたボルトトルクや圧力定格を推測すべきではない。それらはチャンバー設計および組立仕様に属する。ただし、サプライヤは機械加工中に動く可能性が高いフィーチャや、再現性をもって測定することが困難なフィーチャを特定することはできる。.
支持戦略が重要である。力を加えて蓋を平らに保持する治具は、その緩和形状を隠す可能性があり、解放すると歪みが現れることがある。薄肉部では、粗加工中は支持を維持し、材料/プロセスにより必要な場合は部品を安定させ、その後、制御された拘束下で機能面および関連フィーチャを仕上げるシーケンスを検討する。正確な計画は、普遍的なレシピとして流用するのではなく、実際の形状および材料状態から策定する必要がある。.
安定した機械加工シーケンスを選択する
素材状態、部品エンベロープ、およびフィーチャマップから始める。両面の粗加工や非対称な材料除去は、応力バランスと形状を変化させる可能性がある。段取りシーケンスは、形状が許す場合、主要なポケットおよびポートの機械加工後に、シールランドの制御された仕上げパスのために十分な取り代を残すべきである。.
深いキャビティ、長リーチ工具、および狭い壁は、たわみとアクセス制約を増大させる。シール面が連続している必要がある場合、工具の進入と退出を計画し、マークやバリが機能経路を横切らないようにする。別の仕上げ工程が必要になる場合があるが、段取りを追加するたびにデータム転送誤差の機会が生じる。正しい判断とは、指定された形状を維持し、検査可能なものである。.
材料選択も用途固有である。アルミニウムは質量と被削性の面で魅力的な場合がある。ステンレス鋼や他の合金は、化学的、熱的、または構造的な理由で選択される場合がある。これらの材料は被削性だけで互換性があるわけではない。設計者は合金、調質または状態、および機械加工後の要件を指定すべきである。当サイトの 金属材料の概要 プロセス検討の出発点であり、チャンバーの材料仕様の代替ではありません。.
仕上げ、コーティング、清浄度の調整
表面仕上げは、シール接触面、合わせ面、軸受インターフェース、パーティクル管理要件など、明確な機能を果たす箇所にのみ指定すべきです。シールランド、ポケット壁、外観面で異なる条件が必要な場合、一般的な仕上げ注記は矛盾を生む可能性があります。管理対象領域を特定し、要件が処理の前と後のどちらに適用されるかを明記してください。.
コーティングや化成処理は膜厚を増し、表面特性を変化させ、溝、ボア、ねじ、接触点の寸法に影響を与えることがあります。未処理のままにすべき領域がある場合は、明確に表示し、その境界の管理方法を定義してください。仕上げ要件は、処理業者のプロセス限界と部品の組立機能に合わせて調整してください。当サイトの 表面仕上げオプション ページはプロセスの背景を提供するものであり、図面指示の代替ではありません。.
清浄度も同様に具体的です。「真空用に清浄」は、顧客が汚染クラス、洗浄プロセス、包装、および必要な証拠を定義しない限り、完全な合格基準にはなりません。機械加工、バリ取り、または標準的な洗浄が半導体装置の清浄度プロトコルを自動的に満たすと仮定しないでください。責任者と納品時に求められる状態を特定してください。.
部品検査と漏れ試験を分離する
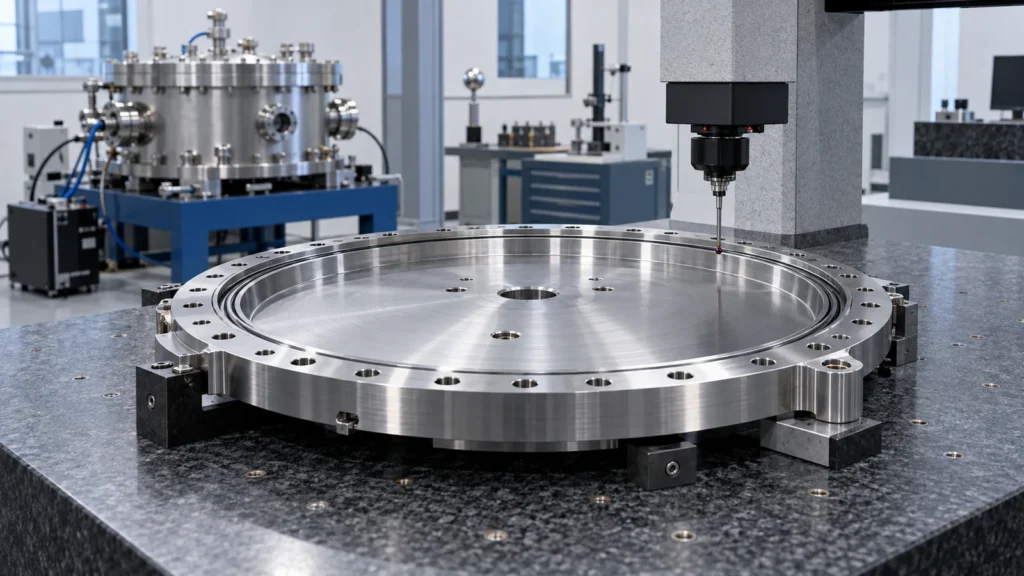
寸法検査では、シールランド、溝、ポート、締結パターン、およびデータム関係を検証できます。報告書には、特に大型または柔軟なリッドの場合、測定セットアップと部品の状態を明記すべきです。三次元測定機、表面測定、または専用治具が、形状と公差に応じて適切な場合があります。方法は、指定された特徴を評価できるものでなければなりません。.
寸法適合は漏れ試験と同じではありません。リッドが部品図面を満たしていても、シール、合わせ面、汚染、締結荷重、または組立手順により、組み立てられたチャンバーが漏れることがあります。漏れ試験がサプライヤーの範囲に含まれる場合、RFQは試験境界、方法、合格閾値、および報告形式を定義しなければなりません。そうでなければ、部品検査とシステムレベルの適格性確認は別々の責任として維持してください。.
品質記録は、リビジョン、材料の同一性、検査状態、および不適合の処理を追跡可能にすべきです。当サイトの 品質情報 は関連するプロセス管理を説明できますが、このリッドに必要な証拠は顧客図面と購買要件によって決まります。.
RFQに含めるべき内容
リリース済みの図面を送付し、有用な場合は同じリビジョンの3Dモデルも添付してください。チャンバーインターフェース、シールの種類または仕様、材料と状態、数量、仕上げまたはコーティング、清浄度要件、および期待される検査証拠を含めてください。圧力境界の特徴を明示し、ポート、ねじ、締結具が機械加工範囲に含まれるかどうかを明確にしてください。.
データム方式、重要な溝とランドの特性、測定状態、および処理後の寸法を明記してください。サプライヤーがリッドの組立または漏れ試験を行う必要がある場合は、相手部品、シール用ハードウェア、試験手順、合格閾値、および最終システム承認の責任を提供してください。部品のみのRFQは、チャンバーレベルの性能保証を暗示すべきではありません。.
真空チャンバーリッドに関するFAQ
CNC加工はチャンバー蓋が真空を保持することを保証できますか?
いいえ。CNC加工は指定された形状を実現できますが、シール性はシール材、相手側チャンバー、組立荷重、表面状態、清浄度、試験方法にも依存します。漏れ試験の責任範囲は別途定義してください。.
蓋全体に同じ表面仕上げ要件を適用すべきですか?
通常は不要です。シール座面やその他の機能インターフェースを、非機能面とは別に特定してください。一律の指示は、シールを支配する表面を明確にしないままコストを増加させる可能性があります。.
シール溝はどのように寸法指定すべきですか?
選択したシールの設計要件と、チャンバーエンジニアの組立条件を使用してください。一般的な注記に頼るのではなく、溝の寸法とデータムとの関係を図面に指定してください。.
コーティングは加工の前と後どちらにすべきですか?
それは材料、コーティング、嵌合、シール設計によって異なります。処理後に適用される寸法を明記し、マスキング領域を特定してください。工程順序はプロセス要件と確認してください。.