
最も強力な移行計画は、金型製作の前に始まります。どの特徴が金型に属し、どれが依然として二次機械加工やハードウェアを必要とし、どの機械加工試作品の要件が成形生産向けに書き換えられるべきかを特定します。本記事では、フリーズ・アンド・トランスファーの枠組みを用いて、まだビレット部品のように振る舞う設計に金型を作ることを防ぎます。.
プレス加工候補テスト
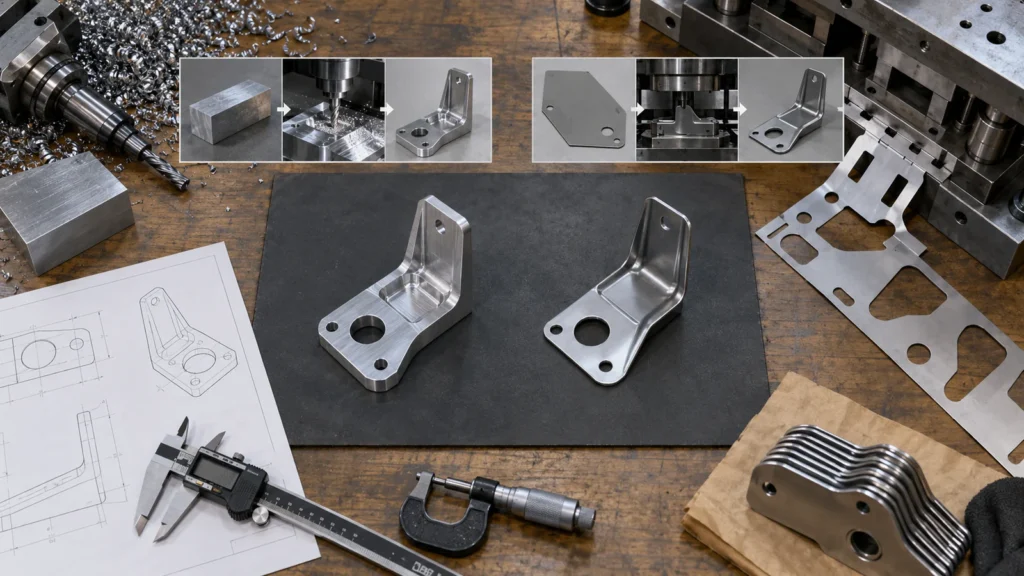 年間数量ではなく、最終形状から始めます。部品は1つの基本板厚を維持していますか?その形状は1つ以上の成形方向から到達できますか?曲げ、フランジ、リブ、エンボス、穴、絞り領域が必要な剛性とインターフェースを作り出せますか?重い局部ボス、深い三次元ポケット、精密ボア、または大幅な板厚変化が不可欠ですか?
設計がソリッド体積、孤立した厚肉特徴、複雑な内部表面、または多くの面における精密な関係に依存している場合、CNC機械加工の方がより自然なままである可能性があります。機械加工されたプレートやブラケットが主に薄いプロファイルを作るために材料を除去し、いくつかの曲げで剛性を供給できる場合、そのアーキテクチャは強力なプレス加工候補かもしれません。
材料の挙動が重要です。成形性、調質、板厚公差、圧延方向、エッジ状態、コーティングはすべて実現可能性に影響します。機械加工用に選ばれた標準グレードは、絞りや成形に最適なコイルまたはシートグレードではないかもしれません。.
金型の前に正しいものを凍結する
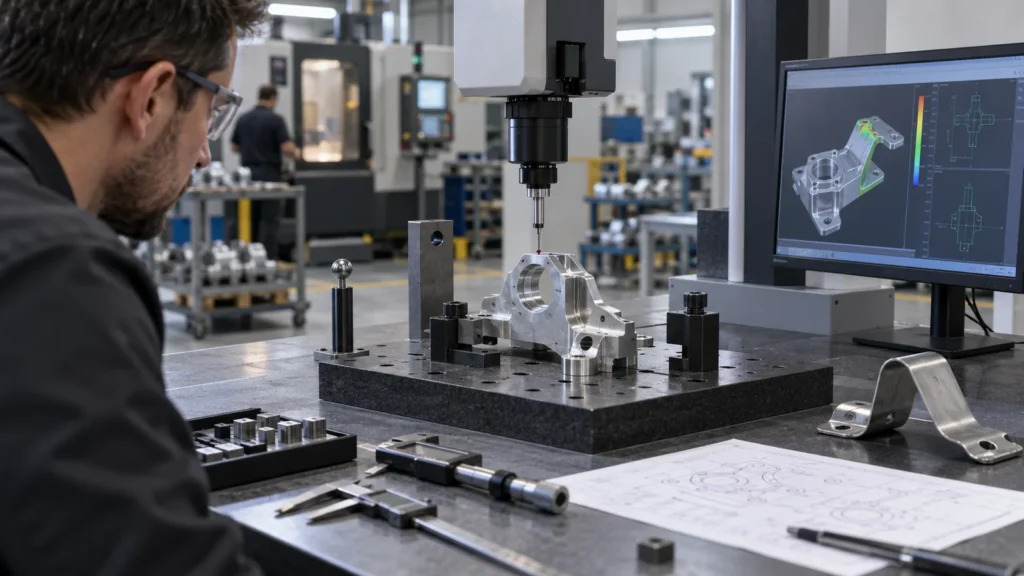 ツーリングリリースには、凍結された外形状以上のものが必要です。嵌合インターフェース、位置決め戦略、材料と板厚、機能的な曲げ、重要な穴の関係、外観面、バリの方向、コーティング、および組立方法を凍結します。どの寸法が通常のプロセス変動に従うことができ、どの寸法が金型調整または二次加工を必要とするかを決定します。
また、金型を形作る商業的な前提条件も凍結します。予想数量、リリース率、ツール寿命、保守責任、プレスと送り戦略、検査頻度、予備ツーリング、および設計変更条件です。連続生産用の順送金型は、単純なブランキングおよび二次成形ツールとは異なるコミットメントを表します。
リリース後の変更は不可能ではありませんが、そのコストとタイミングは、形状がツール内のどこに存在するかによって異なります。未解決のインターフェースは、すべての変更が軽微なインサート交換であると仮定するのではなく、リスク項目として扱います。.
完全なプロセスチェーンの比較
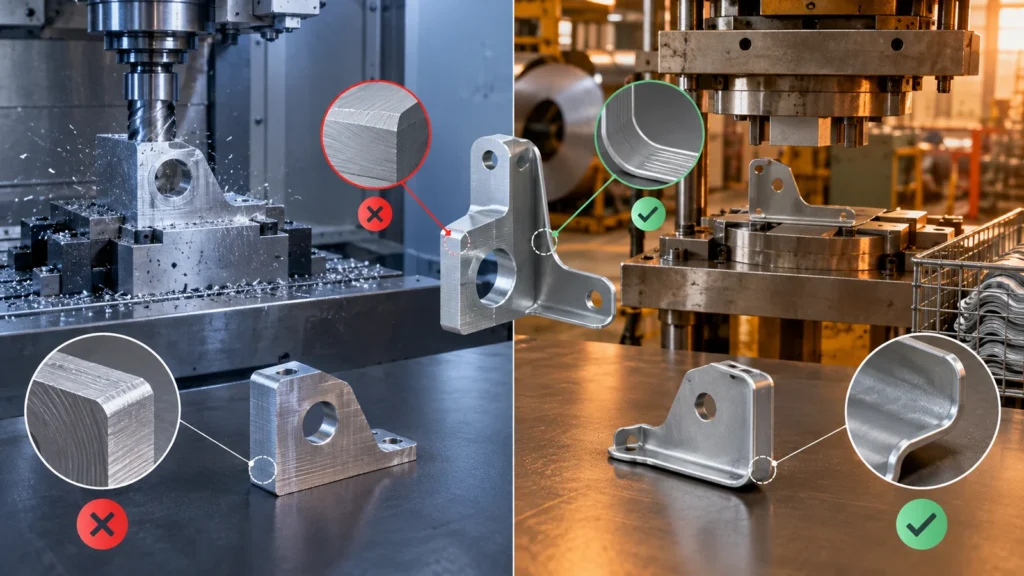
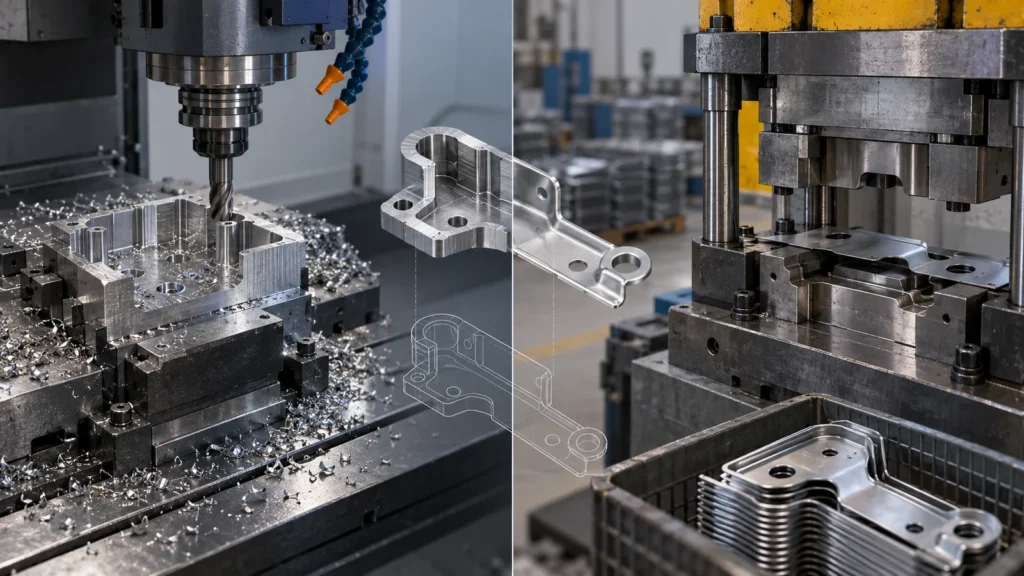
打ち抜き部品であっても、タップ加工、リーマ加工、溶接、インサート金具、洗浄、めっき、熱処理、選別が必要な場合があります。機械加工部品では、複数の段取りと大量の材料除去が必要になることがあります。一次サイクル価格ではなく、同じ品質レベルで合格し梱包された部品を比較してください。.
金属がスプリングバックするとき公差は変化する
 成形された板材は、ダイが開いた後の弾性回復に反応します。スプリングバックは、材料、調質、厚さ、曲げ形状、圧延方向、潤滑、工具状態によって変化します。深絞りでは、材料流動、板厚減少、しわ、割れのリスクが加わります。工具は最終状態に到達するために、意図的に過成形したり、領域をコイニングしたりすることがあります。
機械加工図面をそのまま転用しないでください。機能的な特徴は意味のあるデータムから寸法付けし、展開図、工程中、最終状態を区別してください。曲げをまたぐ長い公差チェーンは避けてください。バリの方向、エッジ品質、穴が成形前か成形後に穿孔されるかを特定してください。
重要な穴や接触面には二次機械加工が必要になる場合がありますが、その判断には位置決めフィーチャと安定したクランプ計画が必要です。 CNC公差管理 の原則は、スタンピング全体ではなく、選択された最終インターフェースに適用されます。.
魔法の数量なしのツーリング経済性
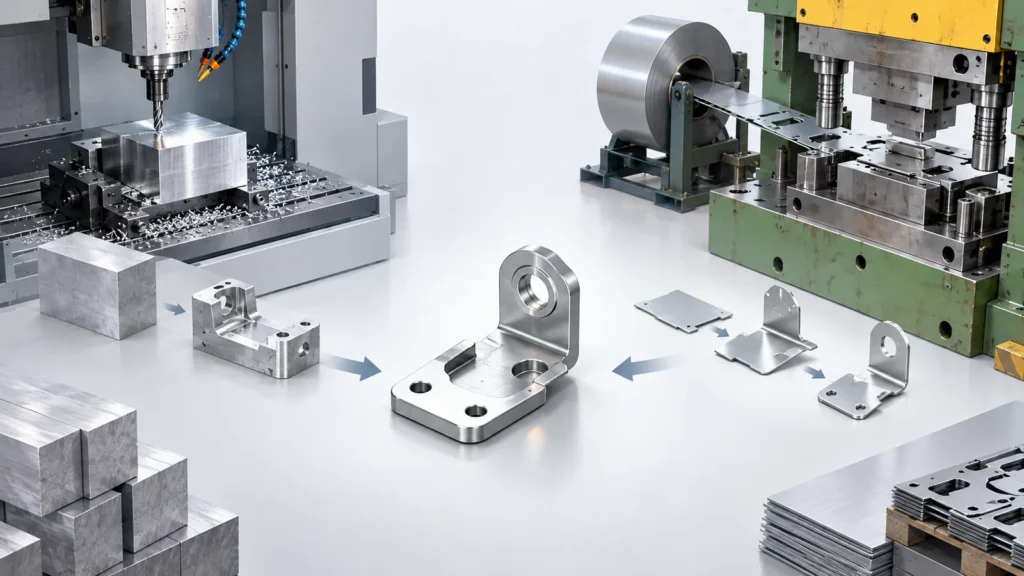 ツーリングは、繰り返しの節約がダイ設計、製作、トライアウト、メンテナンス、ダウンタイム、在庫、変更エクスポージャーを上回るときに魅力的になります。クロスオーバーは、部品サイズ、ステーション数、プレス速度、材料利用率、二次工程、品質要件、予測信頼度によって決まります。単純なブランクは、複数の成形段階を持つ深絞り部品とは比較できません。
材料利用率は、完成部品の質量だけでなく、ストリップレイアウトを通じて評価する必要があります。キャリアウェブ、ピッチ、ネスティング、目方向、コイル幅がスクラップに影響します。レイアウトが悪ければ、より軽い打ち抜き部品でも材料を非効率に使用する可能性があり、タブや方向を再設計することで送り安定性と歩留まりの両方を改善できる場合があります。
プレスの可用性とダイ交換の挙動は納期に影響します。生産が共有プレス、コイル、メンテナンス時間、二次工程を待つ場合、高いストローク速度は役に立ちません。公称サイクルから年間能力を外挿するのではなく、現実的なロットケイデンスとコンティンジェンシープランを求めてください。
いくつかの需要シナリオをモデル化してください:確定注文、保守的な生涯需要、上振れ予測。工具の修理と交換の前提を含めてください。保守的なケースで工具が償却される前に設計が変更される可能性がある場合、CNCまたはフレキシブル加工は現金とスケジュールを保護できます。
在庫も重要です。高速なスタンピングプロセスは、ビジネスが消費するよりも速く部品を生産できます。大きな経済的ロットは単位変換コストを下げる一方で、拘束される現金、保管、改訂による陳腐化、表面保護の必要性を増加させる可能性があります。.
機械加工プロトタイプが証明できないこと
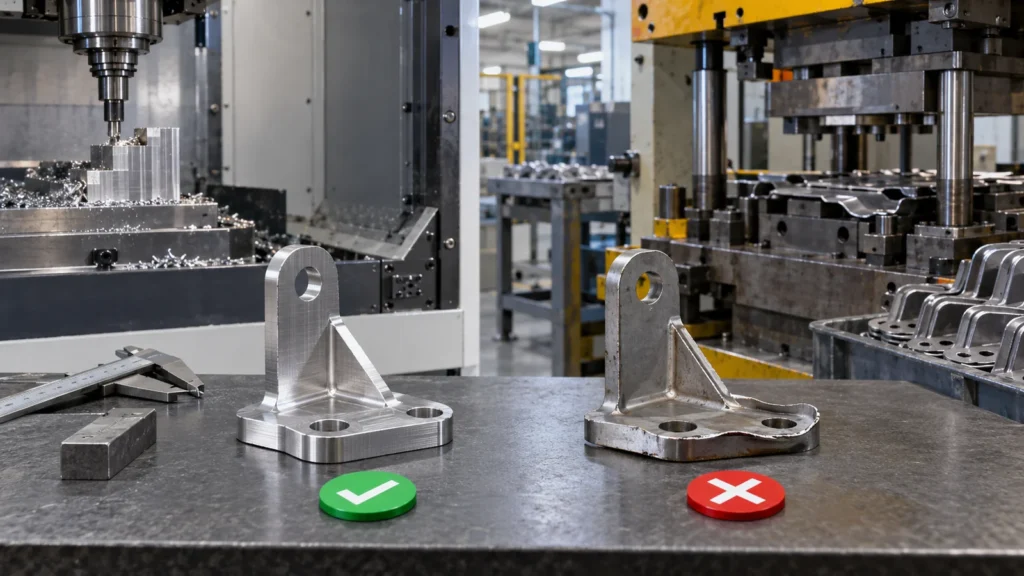
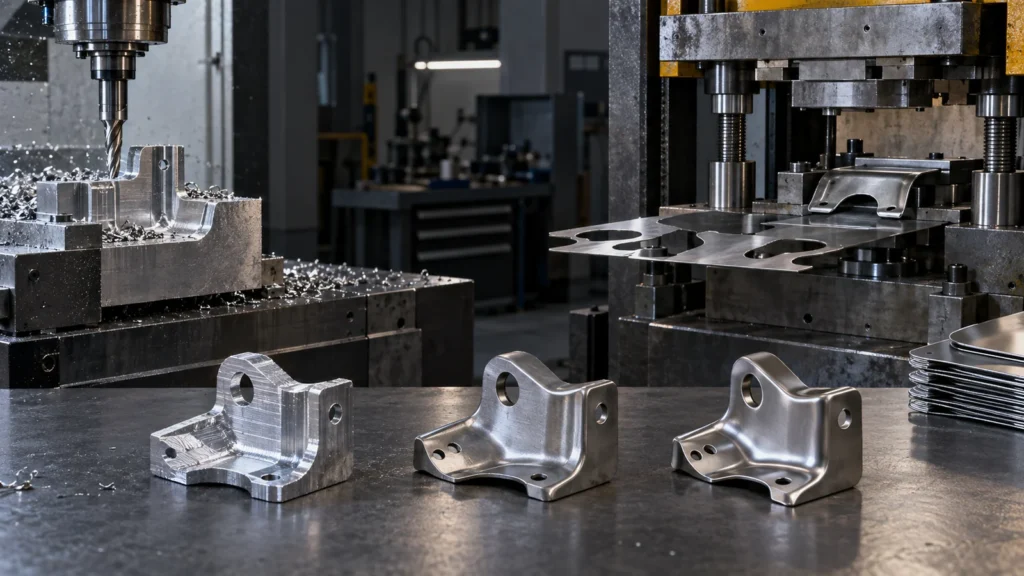 機械加工プロトタイプは、エンベロープ、アセンブリ、穴位置、基本的な剛性、多くのインターフェースを検証できます。しかし、加工硬化、スプリングバック、板厚減少、絞りマーク、ダイ半径、バリ方向、残留応力、コイルと工具摩耗による変動を再現することはできません。これらの変数が疲労、嵌合、外観、下流の溶接に影響する場合、打ち抜きサンプルが必要です。
逆に、初期の軟質工具またはレーザー切断・曲げサンプルは、成熟した順送ダイプロセスを再現できない場合があります。すべてのサンプルのルートを記録し、それが何を証明する意図なのかを明記してください。異なるサンプル条件からの結果を、条件を明示せずに組み合わせないでください。
移行は CNC試作と生産 計画内で管理し、改訂、試験証拠、一時供給が追跡可能であるようにする必要があります。.
ハイブリッドおよび段階的ルート
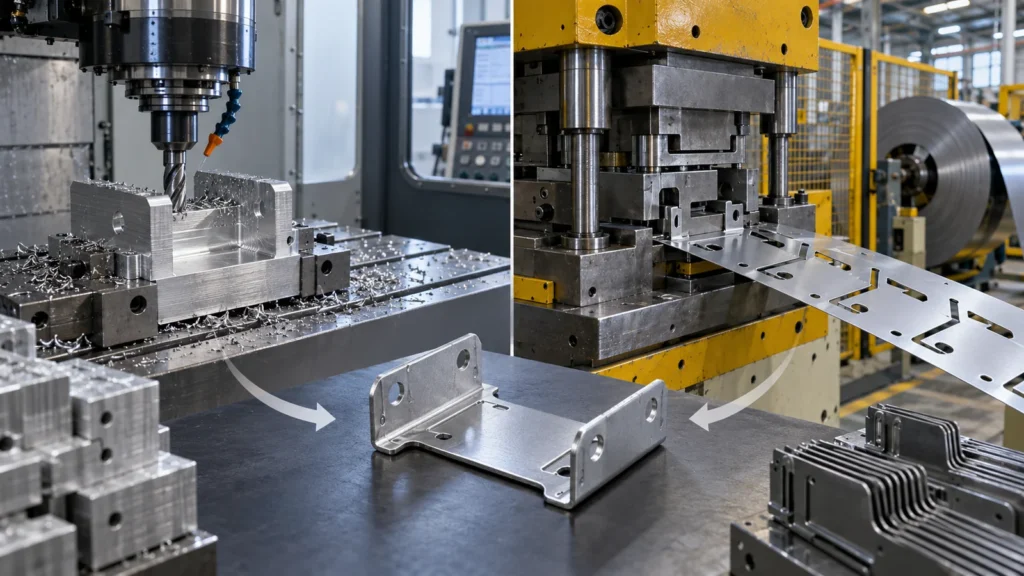 小ロット部品は、CNC加工ブランク、レーザー切断部品、またはブレーキフォーミング部品として始まることがあります。中間ツールは、量産金型の前に選択された成形工程を検証できます。量産規模では、スタンピングが主要な形状を作り出し、CNCが金型では経済的に維持できない穴、データム、または表面を制御することがあります。
ハイブリッド設計はアセンブリを分割することもできます。スタンピングされたシェルがカバーとシールドを担い、機械加工インサートがベアリング、センサー、またはコネクタを位置決めします。接合方法—ファスナー、クリンチハードウェア、溶接、接着剤、またはステーキング—は、公差とサービス戦略の一部となります。
二次加工には意図的な位置決めが必要です。薄い成形部品はクランプ下で歪むことがあり、打ち抜き穴は複数の曲げの後で安定したデータムを提供できない場合があります。位置決めフィーチャーを追加し、切断荷重の近くでシートを支持し、加工がコーティングとアセンブリの前か後かを指定してください。
工具摩耗は管理計画で可視化されるべきです。バリ高さ、穴サイズ、エッジロールオーバー、曲げ状態、成形形状は、突然故障するのではなく徐々にドリフトする可能性があります。サンプリング頻度とメンテナンストリガーは、下流のアセンブリに影響を与えるフィーチャーを反映すべきです。
ステージングは、生産意図が可視化されている場合にのみ有用です。容易な加工のみに最適化されたプロトタイプは成形問題を隠す可能性があり、金型速度のみに最適化されたスタンピング再設計はアセンブリやサービス性を弱める可能性があります。プロトタイプから最終生産までのフィーチャー移行表を維持してください。.
生産リリーススコアカード
これらの条件が信頼できるまで、たとえ個数単価が高くても、機械加工が低リスクのルートであり続ける可能性があります。これはプロジェクト固有の適用です。 CNC 機械加工の長所と短所.
スタンピング移行FAQ
折り目、リブ、ビード、またはアセンブリが必要な剛性と荷重経路を提供できる場合、時には可能です。通常は直接置換ではなく再設計であり、実際の荷重下で検証されるべきです。.
スタンピング穴は位置決めに十分な精度がありますか?
サイズ、材料、金型戦略、公差によっては適している場合があります。精密な位置決めには、シェービング、リーマ加工、二次加工、または別体の焼入れインサートが必要になることがあります。加工方法を選ぶ前に機能を定義してください。.
プレス加工における最大の隠れたコストは何ですか?
二次加工と設計変更は一般的に過小評価されています。ハードウェア、洗浄、バリ取り、溶接、仕上げ、検査、金型メンテナンス、陳腐化在庫は、有利なプレスサイクル見積もりを上回る可能性があります。.
金型製作中にCNCで生産を橋渡しできますか?
はい、一時的な機械加工部品が機能を満たし、リビジョンと工程によって明確に区分されている場合に可能です。図面または逸脱記録には、最終的なプレス量産との差異を明記する必要があります。.