
Il piano di transizione più solido inizia prima dell'attrezzaggio. Identifica quali caratteristiche appartengono allo stampo, quali necessitano ancora di lavorazioni secondarie o componentistica, e quali requisiti del prototipo lavorato dovrebbero essere riscritti per la produzione per formatura. Questo articolo utilizza un quadro di freeze-and-transfer per evitare di attrezzare un design che si comporta ancora come un componente ricavato dal pieno.
Il test del candidato allo stampaggio
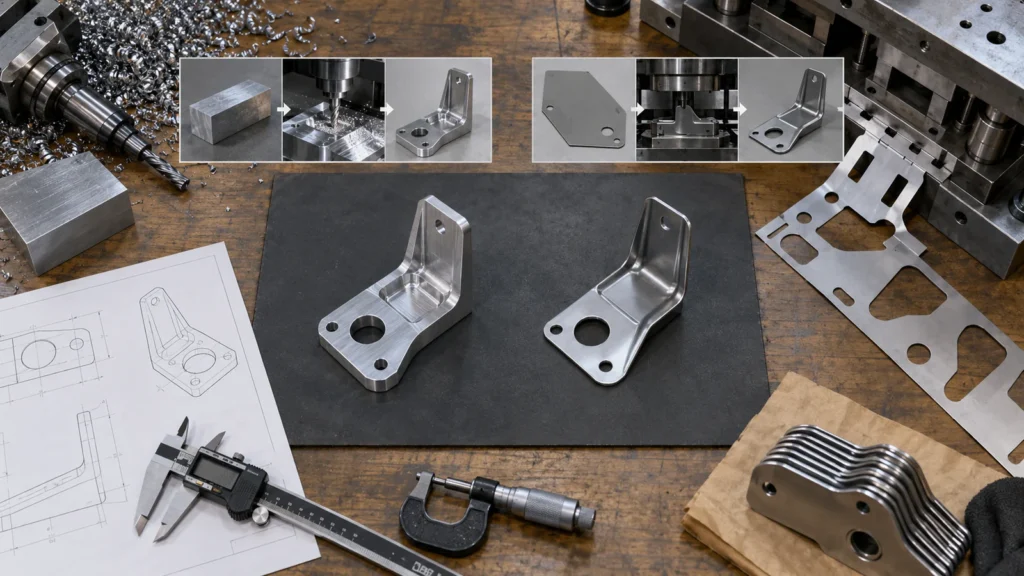 Iniziare dalla forma finale, non dalla quantità annua. Il componente mantiene uno spessore di lamiera di base uniforme? La sua geometria può essere ottenuta da una o più direzioni di formatura? Piegature, flange, nervature, imbozzamenti, fori e regioni imbutite possono creare la rigidità e le interfacce necessarie? Bossaggi locali pesanti, tasche tridimensionali profonde, alesaggi di precisione o variazioni di spessore sostanziali sono essenziali?
Se il design dipende dal volume pieno, da caratteristiche spesse isolate, da superfici interne complesse o da relazioni di precisione su molte facce, la lavorazione CNC può rimanere più naturale. Se una piastra o una staffa lavorata rimuove principalmente materiale per creare un profilo sottile e alcune piegature potrebbero fornire rigidità, l'architettura potrebbe essere un forte candidato allo stampaggio.
Il comportamento del materiale conta. Formabilità, tempra, tolleranza di spessore, direzione della grana, condizione dei bordi e rivestimento influenzano tutti la fattibilità. Un grado di materiale scelto per la lavorazione potrebbe non essere il miglior grado di coil o lamiera per imbutitura e formatura.
Congelare le cose giuste prima dello stampo
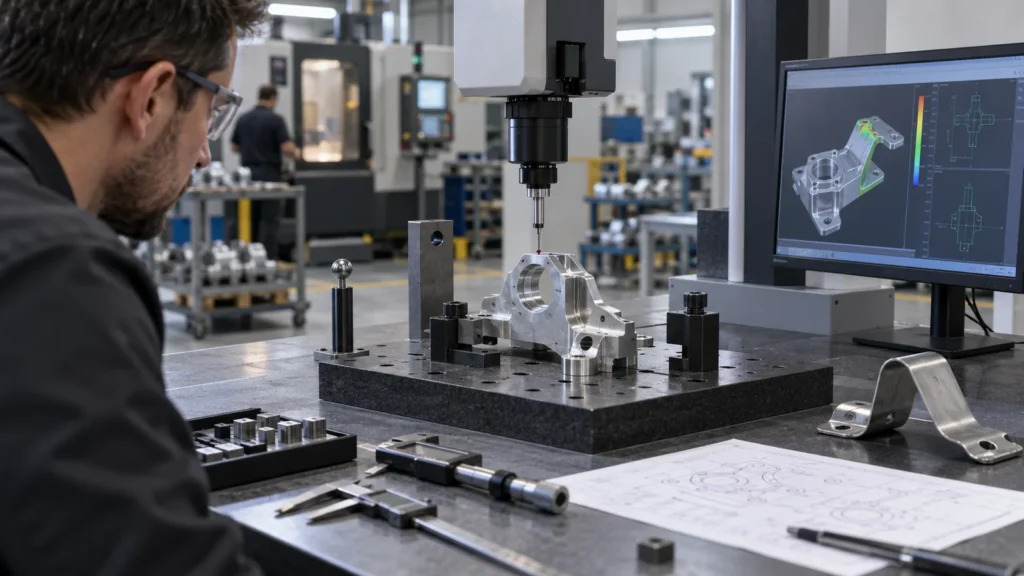 Il rilascio dell'attrezzatura richiede più di un profilo esterno congelato. Congela le interfacce di accoppiamento, la strategia di posizionamento, il materiale e lo spessore, le piegature funzionali, le relazioni critiche tra i fori, le facce estetiche, la direzione delle bave, il rivestimento e il metodo di assemblaggio. Decidi quali dimensioni possono seguire la normale variazione di processo e quali necessitano di regolazione dello stampo o operazioni secondarie.
Congela anche le ipotesi commerciali che plasmano lo stampo: volumi previsti, tasso di rilascio, vita utile dell'attrezzatura, responsabilità della manutenzione, strategia di pressa e alimentazione, cadenza di ispezione, attrezzatura di ricambio e termini di modifica tecnica. Uno stampo progressivo per la produzione continua rappresenta un impegno diverso rispetto a semplici utensili di tranciatura e formatura secondaria.
Le modifiche non sono impossibili dopo il rilascio, ma il loro costo e la loro tempistica dipendono da dove risiede la geometria nell'attrezzatura. Tratta le interfacce irrisolte come voci di rischio anziché presumere che ogni modifica sia un piccolo cambio di inserto.
Confronta le catene di processo complete
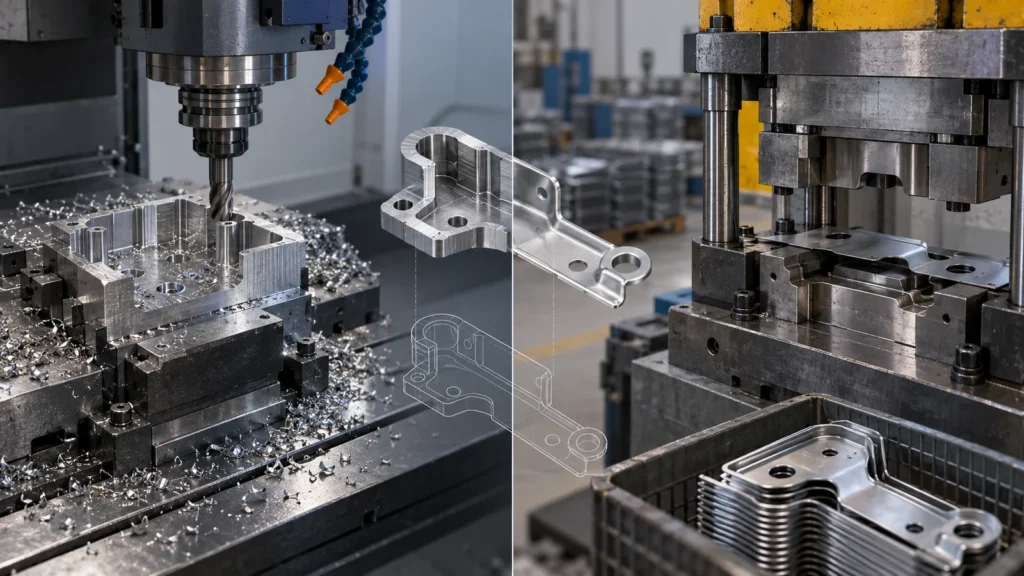
Un pezzo stampato può comunque richiedere maschiatura, alesatura, saldatura, inserimento di componenti, lavaggio, placcatura, trattamento termico o selezione. Un pezzo lavorato può richiedere più setup e un'ampia asportazione di materiale. Confrontare pezzi accettati e imballati allo stesso livello di qualità, non i prezzi del ciclo primario.
La tolleranza cambia quando il metallo ritorna elasticamente
 La lamiera formata risponde al recupero elastico dopo l'apertura dello stampo. Il ritorno elastico varia con materiale, tempra, spessore, geometria della piega, direzione di laminazione, lubrificazione e condizioni dell'utensile. L'imbutitura profonda aggiunge rischi di flusso del materiale, assottigliamento, pieghe e strappi. L'utensile può intenzionalmente sovraformare o coniare le regioni per raggiungere la condizione finale.
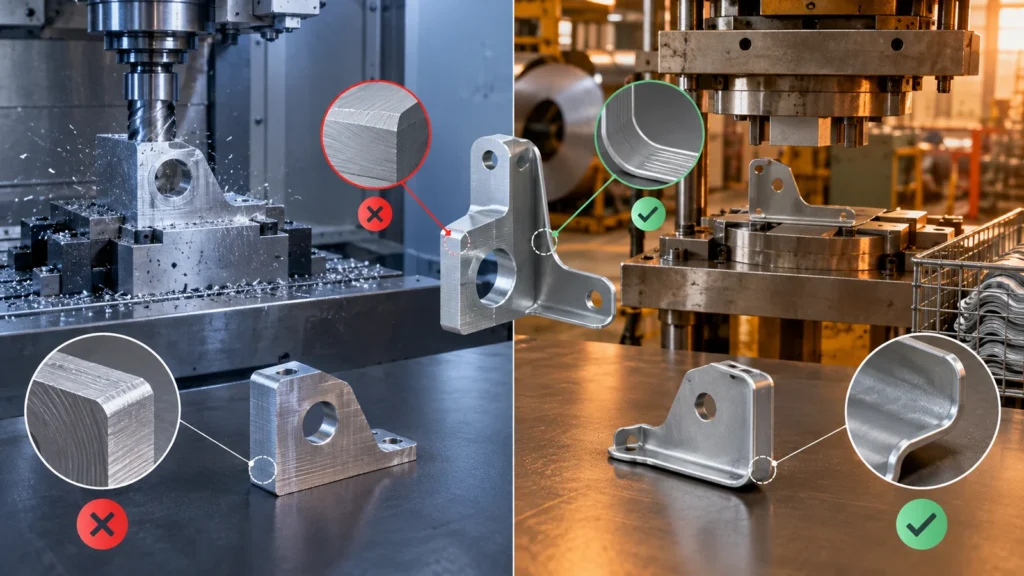
Non trasferire un disegno di lavorazione meccanica invariato. Quotare le caratteristiche funzionali da datum significativi e distinguere le condizioni di sviluppo piano, in processo e finale. Evitare lunghe catene di tolleranze attraverso le pieghe. Identificare la direzione della bava, la qualità del bordo e se i fori sono punzonati prima o dopo la formatura.
Fori o superfici di contatto critici possono richiedere una lavorazione secondaria, ma tale decisione necessita di elementi di localizzazione e di un piano di bloccaggio stabile. I principi in Controllo delle tolleranze CNC si applicano quindi alle interfacce finali selezionate anziché all'intero stampaggio.
Economia dell'attrezzatura senza quantità magiche
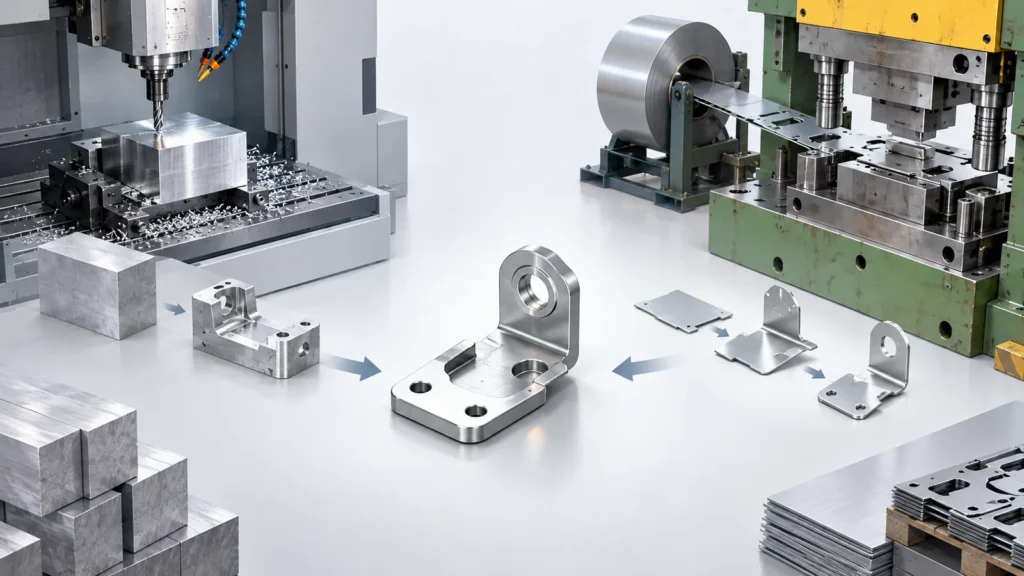 L'attrezzatura diventa interessante quando i risparmi di ripetizione superano progettazione dello stampo, costruzione, prova, manutenzione, fermo macchina, inventario ed esposizione ai cambiamenti. Il punto di crossover dipende da dimensione del pezzo, numero di stazioni, velocità della pressa, utilizzo del materiale, operazioni secondarie, requisiti di qualità e affidabilità delle previsioni. Un semplice grezzo non è comparabile a un pezzo imbutito profondo con più fasi di formatura.
L'utilizzo del materiale deve essere valutato attraverso il layout della striscia, non solo la massa del pezzo finito. Le nervature portanti, il passo, il nesting, la direzione del grano e la larghezza della bobina influenzano lo scarto. Un pezzo stampato più leggero può comunque utilizzare il materiale in modo inefficiente se il layout è scarso, mentre riprogettare linguette o orientamento può migliorare sia la stabilità di avanzamento che la resa.
La disponibilità della pressa e il comportamento del cambio stampo influenzano la consegna. Un'elevata velocità di corsa non aiuta se la produzione attende una pressa condivisa, una bobina, una finestra di manutenzione o un'operazione secondaria. Chiedere una cadenza realistica dei lotti e piani di contingenza invece di estrapolare la capacità annuale da cicli nominali.
Modellare diversi scenari di domanda: ordini impegnati, domanda conservativa nel ciclo di vita e previsione al rialzo. Includere ipotesi di riparazione e sostituzione dell'attrezzatura. Se il design può cambiare prima che il caso conservativo ammortizzi l'attrezzatura, la CNC o la fabbricazione flessibile possono proteggere liquidità e pianificazione.
Anche l'inventario conta. Un processo di stampaggio veloce può creare pezzi più rapidamente di quanto l'azienda li consumi. Grandi lotti economici possono ridurre il costo di conversione unitario aumentando la liquidità immobilizzata, lo stoccaggio, l'obsolescenza delle revisioni e le esigenze di protezione superficiale.
Ciò che un prototipo lavorato non può dimostrare
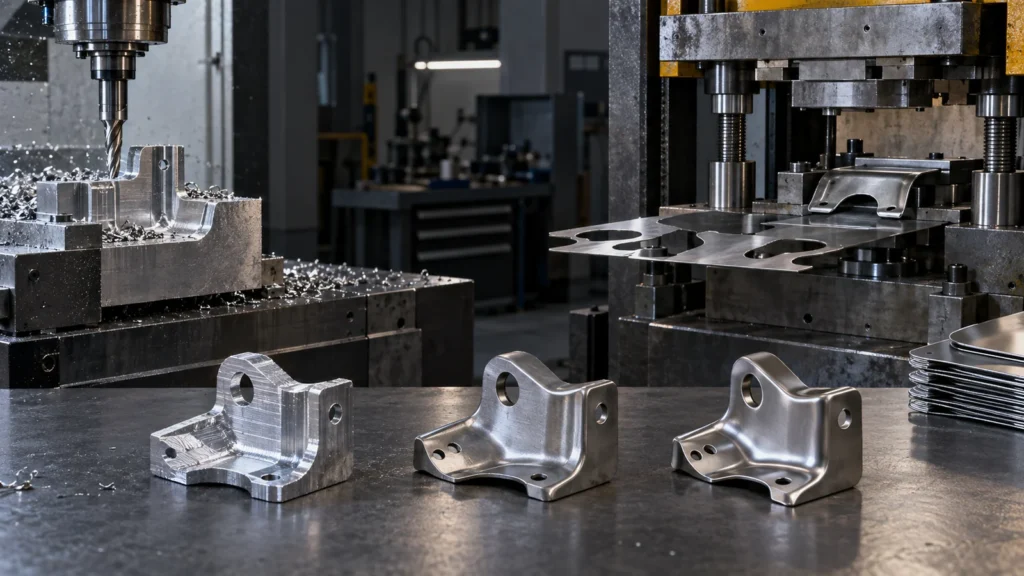 Un prototipo lavorato può validare ingombro, assemblaggio, posizioni dei fori, rigidità di base e molte interfacce. Non riproduce incrudimento, ritorno elastico, assottigliamento, segni di imbutitura, raggi dello stampo, direzione della bava, tensioni residue o variazione da bobina e usura dell'utensile. Se tali variabili influenzano fatica, accoppiamento, estetica o saldatura a valle, sono richiesti campioni stampati.
Al contrario, campioni iniziali con attrezzatura morbida o tagliati al laser e piegati possono non riprodurre un processo maturo con stampo progressivo. Registrare il percorso per ogni campione e dichiarare cosa intende dimostrare. Non combinare risultati da condizioni di campione diverse senza qualificazione.
La transizione dovrebbe essere gestita all'interno del Prototipazione e produzione CNC piano in modo che revisioni, evidenze di test e fornitura temporanea rimangano tracciabili.
Percorsi ibridi e a fasi
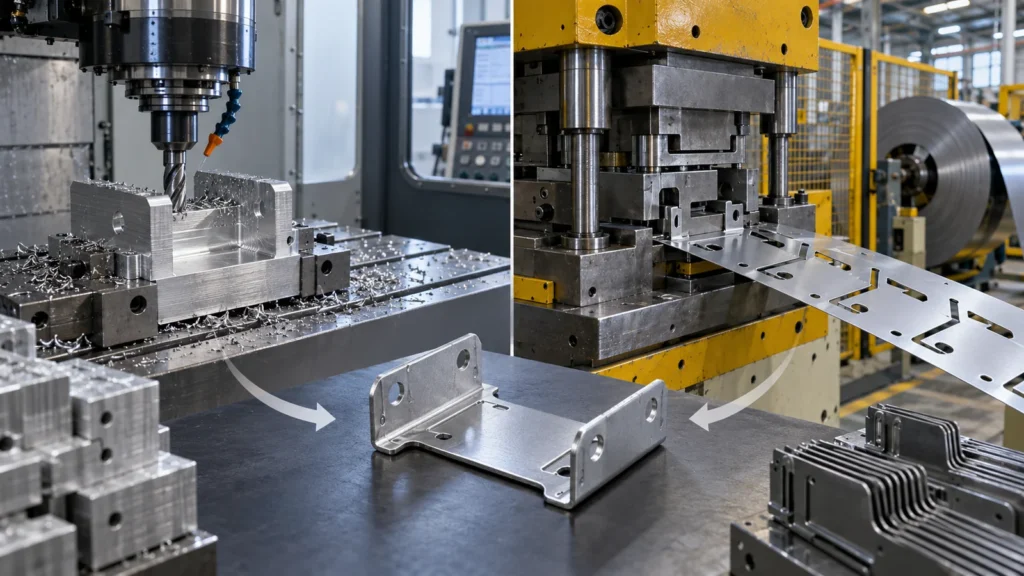 I componenti a basso volume possono iniziare come grezzi lavorati a CNC, parti tagliate al laser o componenti formati per piegatura. L'attrezzatura intermedia può validare le operazioni di formatura selezionate prima di uno stampo di produzione. Su scala, lo stampaggio può creare la geometria primaria mentre la CNC controlla fori, riferimenti o superfici che lo stampo non può mantenere in modo economico.
La progettazione ibrida può anche suddividere l'assemblaggio. Un guscio stampato può sostenere coperchi e schermature mentre gli inserti lavorati posizionano cuscinetti, sensori o connettori. Il metodo di giunzione—elementi di fissaggio, hardware a crimpare, saldatura, adesivo o rivenitura—diventa parte della strategia di tolleranza e manutenzione.
La lavorazione secondaria richiede un posizionamento deliberato. Una parte formata sottile può deformarsi sotto i morsetti, e un foro punzonato può non fornire un riferimento stabile dopo diverse piegature. Aggiungere elementi di posizionamento, supportare la lamiera vicino ai carichi di taglio e specificare se la lavorazione avviene prima o dopo la verniciatura e l'assemblaggio.
L'usura dell'utensile dovrebbe essere visibile nel piano di controllo. Altezza della bava, dimensione del foro, ricalcatura del bordo, condizione della piegatura e geometria formata possono derivare gradualmente anziché cedere improvvisamente. La frequenza di campionamento e i trigger di manutenzione dovrebbero riflettere le caratteristiche che influenzano l'assemblaggio a valle.
La suddivisione in fasi è utile solo se l'intento produttivo rimane visibile. Un prototipo ottimizzato esclusivamente per una facile lavorazione può nascondere problemi di formatura; una riprogettazione stampata ottimizzata solo per la velocità dello stampo può indebolire l'assemblaggio o la manutenibilità. Mantenere una tabella di transizione delle caratteristiche dal prototipo alla produzione finale.
Scorecard di rilascio alla produzione
Finché queste condizioni non sono credibili, la lavorazione può rimanere la via a minor rischio anche se il suo prezzo unitario è più alto. Questa è un'applicazione specifica del progetto di vantaggi e svantaggi della lavorazione CNC.
FAQ sulla transizione allo stampaggio
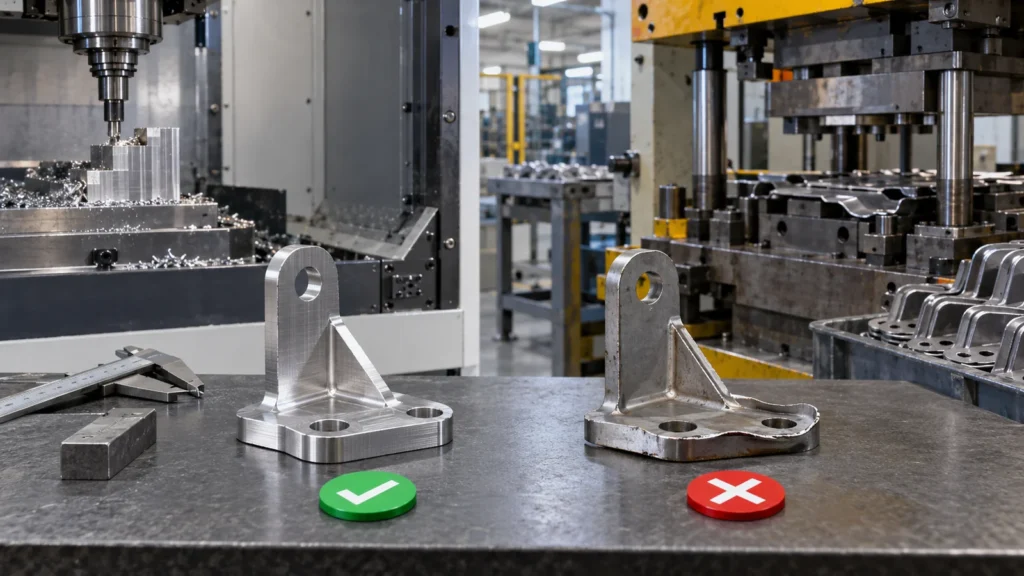
A volte, se piegature, nervature, bugnature o un assemblaggio possono fornire la rigidità e il percorso di carico richiesti. Di solito è una riprogettazione, non una sostituzione diretta, e dovrebbe essere verificata sotto carichi reali.
I fori stampati sono sufficientemente precisi per il posizionamento?
Possono essere adatti a seconda delle dimensioni, del materiale, della strategia dello stampo e delle tolleranze. Il posizionamento di precisione può richiedere rasatura, alesatura, lavorazione secondaria o un inserto temprato separato. Definire la funzione prima di scegliere l'operazione.
Qual è il costo nascosto più grande dello stampaggio?
Le operazioni secondarie e le modifiche di progettazione sono comunemente sottovalutate. Minuteria, lavaggio, sbavatura, saldatura, finitura, ispezione, manutenzione dell'attrezzatura e scorte obsolete possono superare una stima favorevole del ciclo di pressatura.
Il CNC può colmare la produzione mentre viene costruito uno stampo?
Sì, quando le parti lavorate temporanee soddisfano la funzione e sono chiaramente separate per revisione e processo. Il disegno o il registro delle deroghe deve indicare le differenze rispetto alla produzione stampata finale.