
El mejor plan de transición comienza antes del utillaje. Identifica qué características pertenecen al troquel, cuáles aún necesitan mecanizado secundario o herrajes, y qué requisitos del prototipo mecanizado deben reescribirse para la producción por conformado. Este artículo utiliza un marco de congelación y transferencia para evitar diseñar utillaje para un diseño que todavía se comporta como una pieza de barra maciza.
La prueba del candidato a estampado
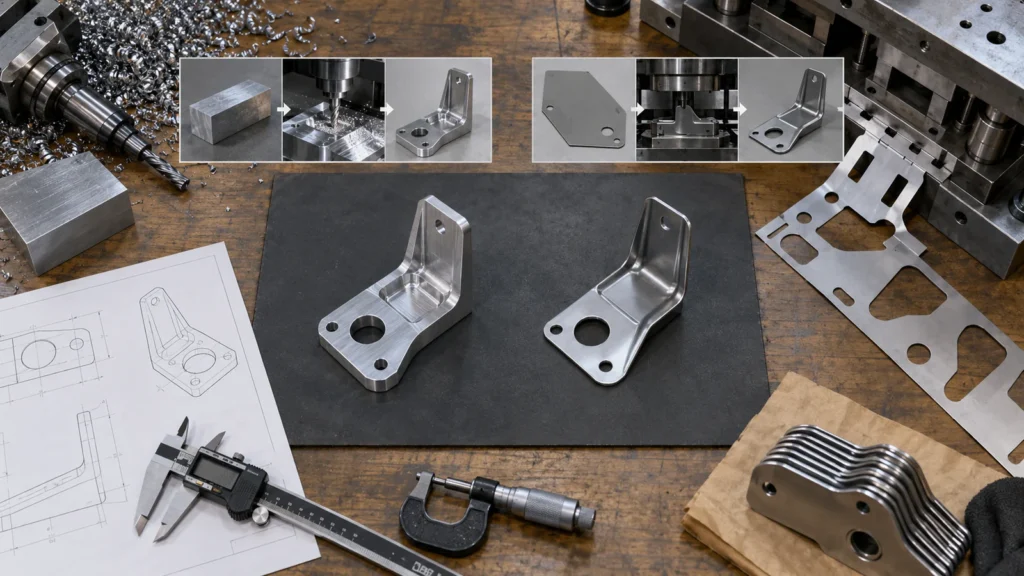 Comience por la forma final, no por la cantidad anual. ¿Mantiene la pieza un espesor de chapa básico uniforme? ¿Puede alcanzarse su geometría desde una o más direcciones de conformado? ¿Pueden los pliegues, pestañas, nervios, repujados, agujeros y regiones embutidas crear la rigidez e interfaces necesarias? ¿Son esenciales los resaltes locales gruesos, las cavidades tridimensionales profundas, los barrenos de precisión o los cambios sustanciales de espesor?
Si el diseño depende del volumen macizo, de características gruesas aisladas, de superficies internas complejas o de relaciones de precisión en muchas caras, el mecanizado CNC puede seguir siendo más natural. Si una placa o soporte mecanizado principalmente elimina material para crear un perfil delgado y unos pocos pliegues podrían aportar rigidez, la arquitectura puede ser un fuerte candidato a estampado.
El comportamiento del material importa. La conformabilidad, el temple, la tolerancia de espesor, la dirección del grano, la condición del borde y el recubrimiento influyen en la viabilidad. Un grado de material seleccionado para mecanizado puede no ser el mejor grado de bobina o chapa para embutición y conformado.
Congelar lo correcto antes del troquel
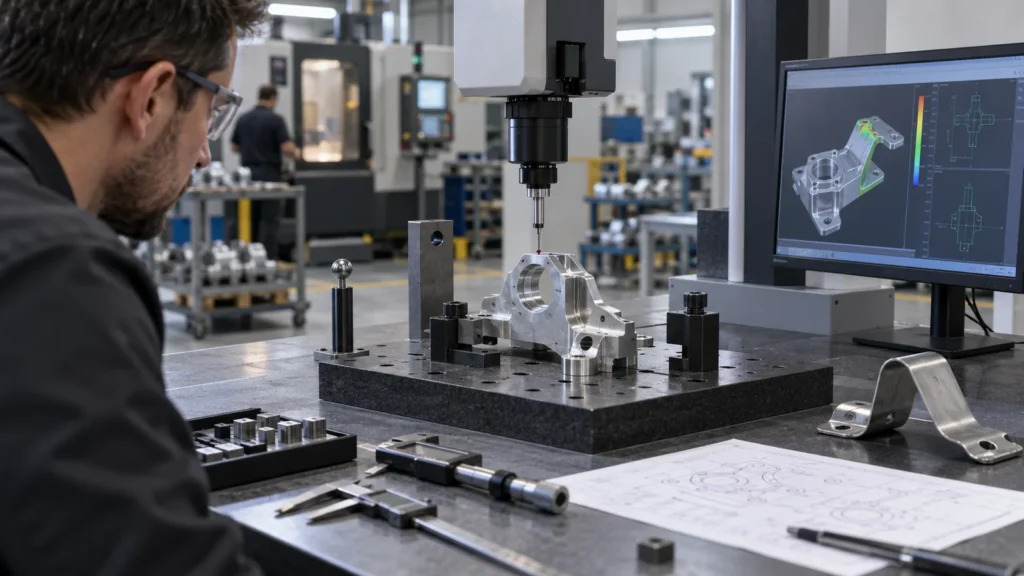 La liberación de utillaje requiere más que un perfil exterior congelado. Congele las interfaces de acoplamiento, la estrategia de localización, el material y el espesor, los dobleces funcionales, las relaciones críticas entre agujeros, las caras cosméticas, la dirección de las rebabas, el recubrimiento y el método de ensamblaje. Decida qué dimensiones pueden seguir la variación normal del proceso y cuáles necesitan ajuste del troquel u operaciones secundarias.
También congele los supuestos comerciales que dan forma al troquel: volúmenes esperados, tasa de liberación, vida útil del utillaje, responsabilidad de mantenimiento, estrategia de prensa y alimentación, cadencia de inspección, utillaje de repuesto y términos de cambios de ingeniería. Un troquel progresivo para producción continua representa un compromiso diferente al de simples herramientas de corte y conformado secundario.
Los cambios no son imposibles después de la liberación, pero su costo y su momento dependen de dónde reside la geometría en la herramienta. Trate las interfaces no resueltas como elementos de riesgo en lugar de asumir que toda modificación es un cambio menor de inserto.
Comparar cadenas de proceso completas
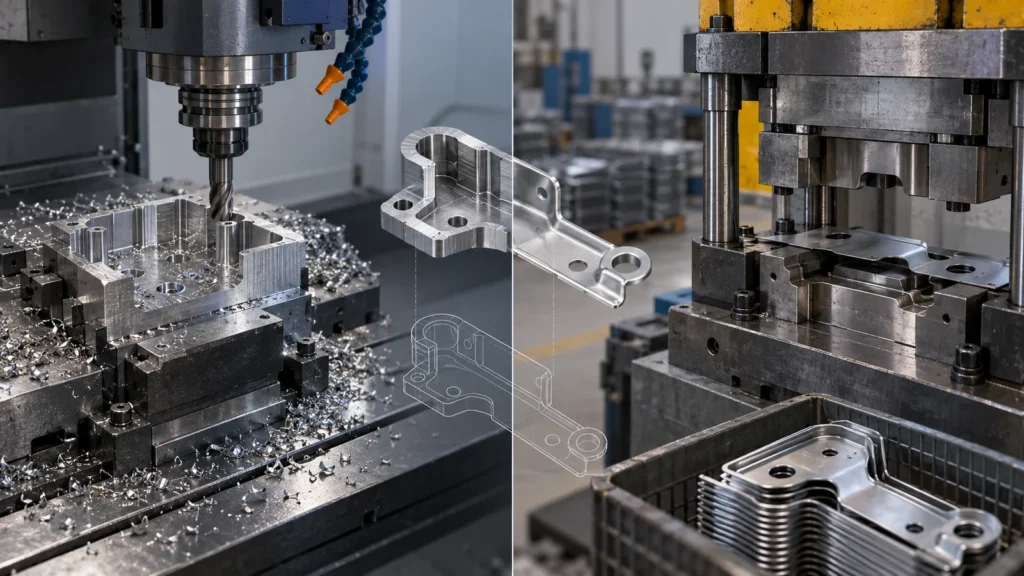
Una pieza estampada aún puede necesitar roscado, escariado, soldadura, inserción de herrajes, lavado, galvanoplastia, tratamiento térmico o clasificación. Una pieza mecanizada puede necesitar múltiples montajes y una eliminación extensa de material. Compare piezas aceptadas y embaladas al mismo nivel de calidad en lugar de precios de ciclo primario.
La tolerancia cambia cuando el metal recupera su forma
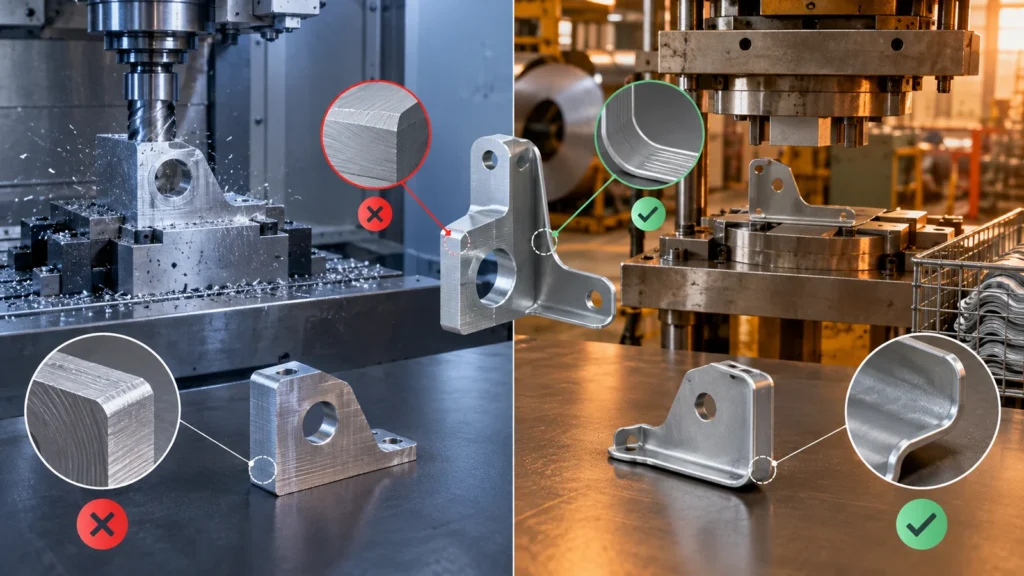
 La chapa conformada responde a la recuperación elástica después de que se abre el troquel. El retorno elástico varía según el material, el temple, el espesor, la geometría del doblez, la dirección de laminación, la lubricación y el estado de la herramienta. El embutido profundo añade riesgos de flujo de material, adelgazamiento, arrugas y desgarro. La herramienta puede sobreconformar o acuñar intencionalmente ciertas regiones para alcanzar la condición final.
No transfiera un plano de mecanizado sin cambios. Dimensione las características funcionales a partir de datums significativos y distinga las condiciones de patrón plano, en proceso y final. Evite cadenas de tolerancias largas a través de los dobleces. Identifique la dirección de la rebaba, la calidad del borde y si los agujeros se perforan antes o después de la conformación.
Los agujeros críticos o las caras de contacto pueden requerir mecanizado secundario, pero esa decisión necesita características de localización y un plan de sujeción estable. Los principios en Control de tolerancias CNC luego se aplican a las interfaces finales seleccionadas en lugar de a toda la estampación.
Economía de utillaje sin cantidades mágicas
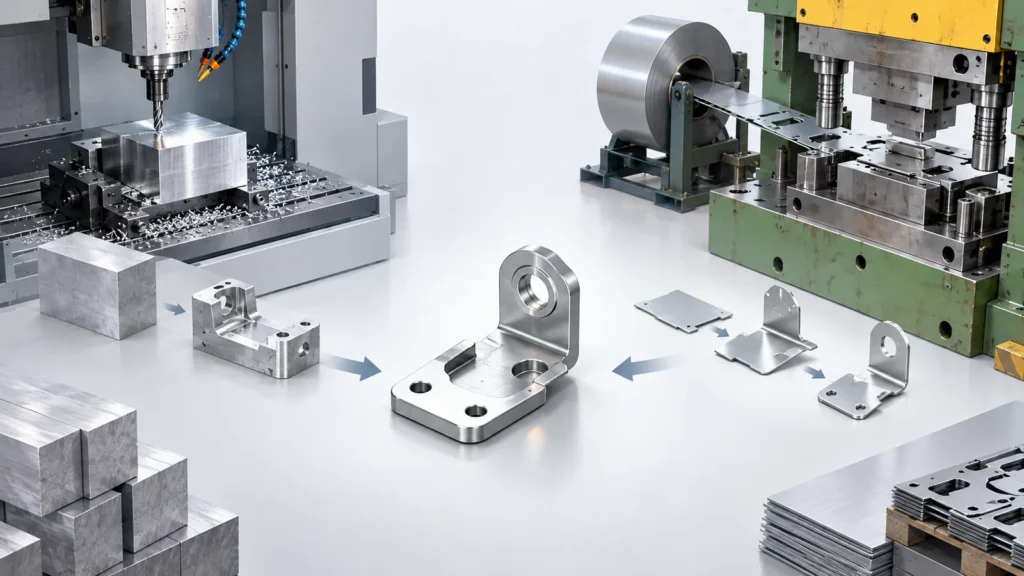 El utillaje se vuelve atractivo cuando los ahorros por repetición superan el diseño del troquel, la fabricación, las pruebas, el mantenimiento, el tiempo de inactividad, el inventario y la exposición a cambios. El punto de cruce depende del tamaño de la pieza, el número de estaciones, la velocidad de la prensa, la utilización del material, las operaciones secundarias, los requisitos de calidad y la confianza en el pronóstico. Un recorte simple no es comparable con una pieza embutida profunda con múltiples etapas de conformación.
La utilización del material debe evaluarse a través del diseño de la tira, no solo por la masa de la pieza terminada. Las bandas portadoras, el paso, el anidamiento, la dirección del grano y el ancho de la bobina influyen en el desperdicio. Una pieza estampada más ligera aún puede usar el material de manera ineficiente si el diseño es deficiente, mientras que rediseñar las pestañas o la orientación puede mejorar tanto la estabilidad de alimentación como el rendimiento.
La disponibilidad de la prensa y el comportamiento del cambio de troquel influyen en la entrega. Una alta velocidad de golpes no ayuda si la producción espera una prensa compartida, una bobina, una ventana de mantenimiento o una operación secundaria. Solicite una cadencia de lote realista y planes de contingencia en lugar de extrapolar la capacidad anual a partir de ciclos nominales.
Modele varios escenarios de demanda: pedidos comprometidos, demanda conservadora de por vida y pronóstico al alza. Incluya supuestos de reparación y reemplazo de herramientas. Si el diseño puede cambiar antes de que el caso conservador amortice la herramienta, el CNC o la fabricación flexible pueden proteger el efectivo y el cronograma.
El inventario también importa. Un proceso de estampado rápido puede crear piezas más rápidamente de lo que el negocio las consume. Los lotes económicos grandes pueden reducir el costo de conversión unitario mientras aumentan el efectivo inmovilizado, el almacenamiento, la obsolescencia por revisión y las necesidades de protección superficial.
Lo que un prototipo mecanizado no puede demostrar
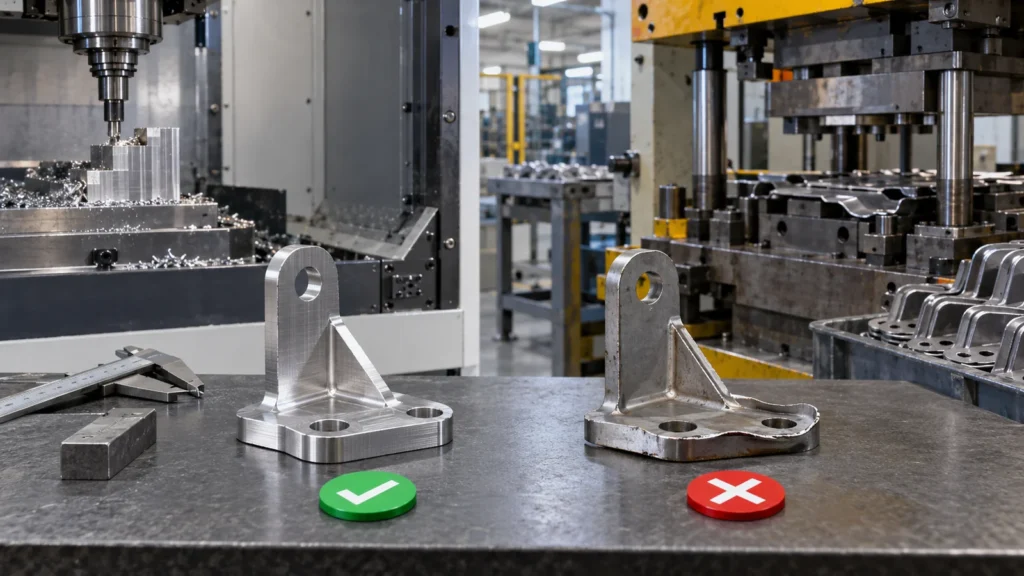
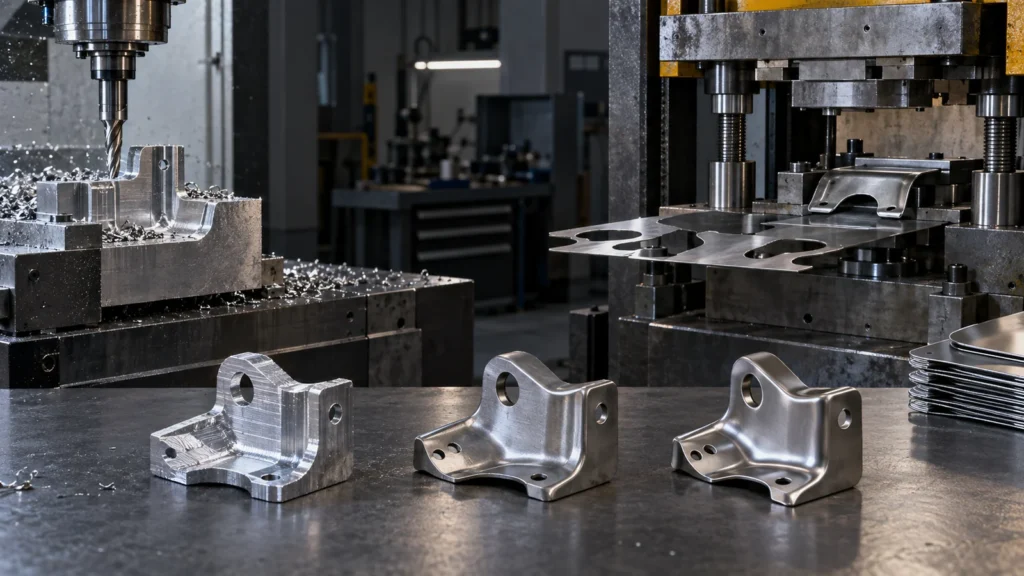 Un prototipo mecanizado puede validar la envolvente, el ensamblaje, las ubicaciones de los agujeros, la rigidez básica y muchas interfaces. No reproduce el endurecimiento por deformación, el retorno elástico, el adelgazamiento, las marcas de embutición, los radios del troquel, la dirección de la rebaba, las tensiones residuales ni la variación de la bobina y el desgaste de la herramienta. Si esas variables afectan la fatiga, el ajuste, la estética o la soldadura posterior, se requieren muestras estampadas.
A la inversa, las muestras tempranas de herramienta blanda o de corte por láser y plegado pueden no reproducir un proceso maduro de troquel progresivo. Registre la ruta de cada muestra e indique qué se pretende demostrar con ella. No combine resultados de condiciones de muestra diferentes sin la debida calificación.
La transición debe gestionarse dentro del Prototipado y producción CNC plan para que las revisiones, la evidencia de prueba y el suministro temporal permanezcan trazables.
Hybrid and Staged Routes
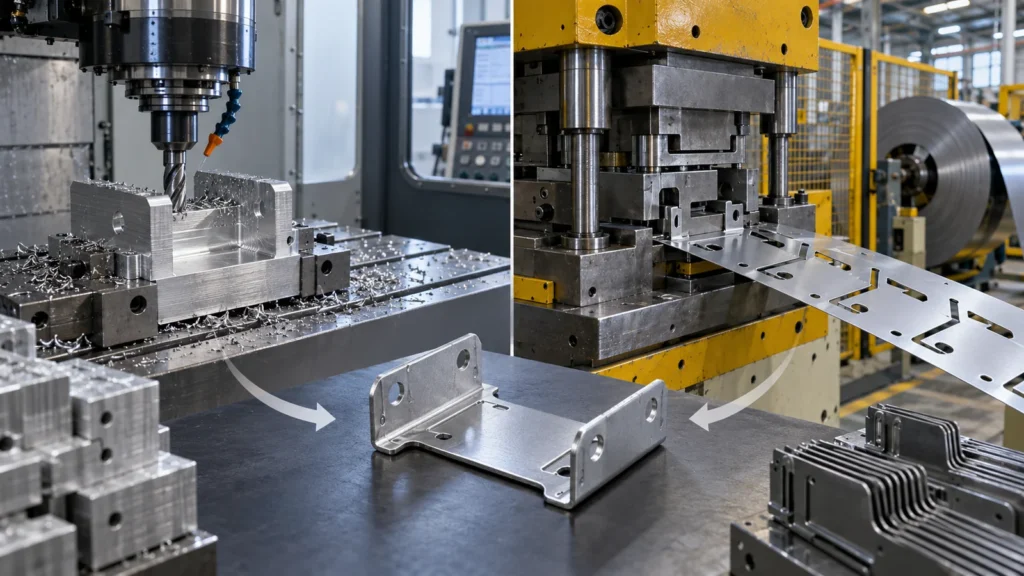 Low-volume parts may begin as CNC-machined blanks, laser-cut parts, or brake-formed components. Intermediate tooling can prove selected forming operations before a production die. At scale, stamping may create the primary geometry while CNC controls holes, datums, or surfaces that the die cannot hold economically.
Hybrid design can also split the assembly. A stamped shell may carry covers and shielding while machined inserts locate bearings, sensors, or connectors. The joining method—fasteners, clinch hardware, welding, adhesive, or staking—becomes part of the tolerance and service strategy.
Secondary machining needs deliberate location. A thin formed part can distort under clamps, and a pierced hole may not provide a stable datum after several bends. Add locating features, support the sheet near cutting loads, and specify whether the machining occurs before or after coating and assembly.
Tool wear should be visible in the control plan. Burr height, hole size, edge rollover, bend condition, and formed geometry can drift gradually rather than fail suddenly. Sampling frequency and maintenance triggers should reflect the features that affect downstream assembly.
Staging is useful only if the production intent stays visible. A prototype optimized exclusively for easy machining may hide forming problems; a stamped redesign optimized only for die speed may weaken assembly or serviceability. Maintain a feature transition table from prototype through final production.
Production-Release Scorecard
Until these conditions are credible, machining may remain the lower-risk route even if its piece price is higher. This is a project-specific application of the ventajas y desventajas del mecanizado CNC.
Stamping Transition FAQs
Sometimes, if folds, ribs, beads, or an assembly can provide the required stiffness and load path. It is usually a redesign, not a direct substitution, and should be verified under actual loads.
Are stamped holes accurate enough for locating?
They may be suitable depending on size, material, die strategy, and tolerance. Precision locating may require shaving, reaming, secondary machining, or a separate hardened insert. Define function before choosing the operation.
What is the biggest hidden stamping cost?
Secondary operations and engineering change are commonly underestimated. Hardware, washing, deburring, welding, finish, inspection, tool maintenance, and obsolete inventory can outweigh a favorable press-cycle estimate.
Can CNC bridge production while a die is built?
Yes, when temporary machined parts meet function and are clearly segregated by revision and process. The drawing or deviation record should state differences from final stamped production.