
تبدأ أقوى خطة انتقالية قبل الأدوات. فهي تحدد الميزات التي تنتمي إلى القالب، والتي لا تزال بحاجة إلى تشغيل ثانوي أو عتاد، وأي متطلبات نموذج أولي مُشكَّل بواسطة CNC يجب إعادة كتابتها للإنتاج المُشكَّل. يستخدم هذا المقال إطار التجميد والنقل لمنع تصميم أدوات لا يزال يتصرف كجزء من كتلة معدنية.
اختبار مرشح الختم
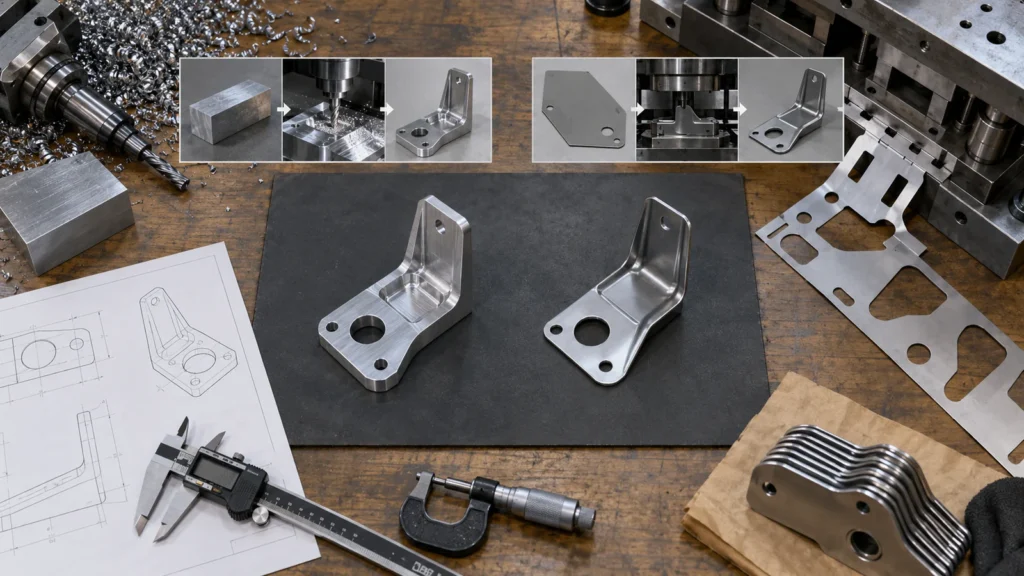 ابدأ بالشكل النهائي، وليس بالكمية السنوية. هل يحافظ الجزء على سماكة صفيحة أساسية واحدة؟ هل يمكن الوصول إلى هندسته من اتجاه أو أكثر من اتجاهات التشكيل؟ هل يمكن للانحناءات، والحواف، والأضلاع، والنقوش البارزة، والثقوب، والمناطق المسحوبة أن تخلق الصلابة والواجهات اللازمة؟ هل النتوءات المحلية الثقيلة، أو الجيوب ثلاثية الأبعاد العميقة، أو التجاويف الدقيقة، أو تغييرات السماكة الكبيرة ضرورية؟
إذا كان التصميم يعتمد على الحجم الصلب، أو الميزات السميكة المعزولة، أو الأسطح الداخلية المعقدة، أو العلاقات الدقيقة على العديد من الأوجه، فقد يظل التشكيل بواسطة CNC أكثر طبيعية. إذا كانت الصفيحة أو الحاملة المُشكَّلة بواسطة CNC تزيل المادة بشكل أساسي لإنشاء مظهر رفيع ويمكن لبعض الانحناءات أن توفر الصلابة، فقد تكون البنية مرشحًا قويًا للختم.
سلوك المادة مهم. فقابلية التشكيل، والمتانة، وتفاوت السماكة، واتجاه الحبيبات، وحالة الحواف، والطلاء كلها تؤثر على الجدوى. قد لا تكون درجة المخزون المختارة للتشكيل بواسطة CNC هي أفضل درجة لفائف أو صفيحة للسحب والتشكيل.
جمّد الأشياء الصحيحة قبل القالب
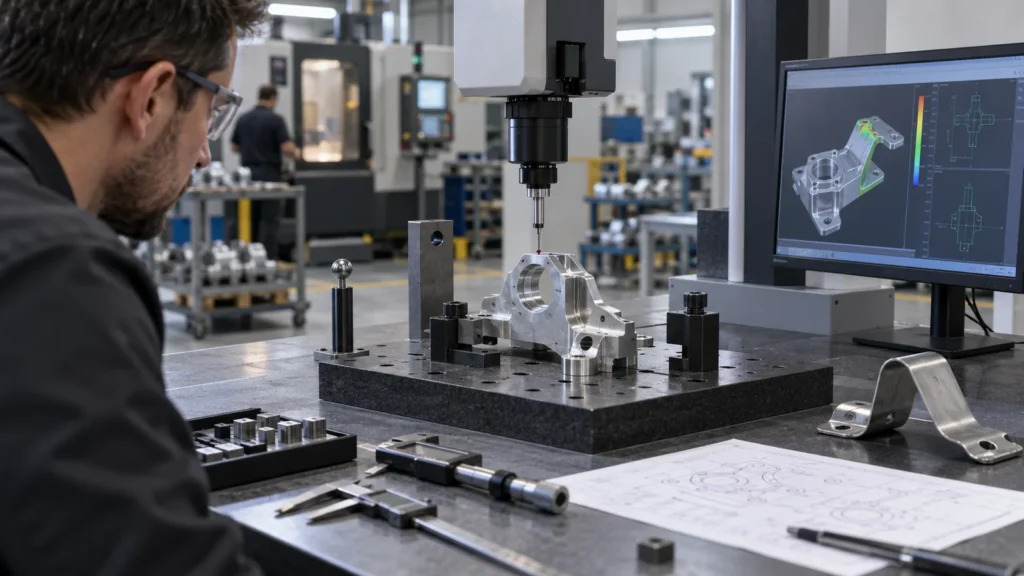 يتطلب إطلاق العدة أكثر من مجرد تجميد المظهر الخارجي. جمّد واجهات التزاوج، واستراتيجية التحديد الموضعي، والمادة والسماكة، والانحناءات الوظيفية، وعلاقات الثقوب الحرجة، والأوجه الجمالية، واتجاه النتوءات، والطلاء، وطريقة التجميع. حدد الأبعاد التي يمكن أن تتبع التباين الطبيعي للعملية وتلك التي تحتاج إلى ضبط القالب أو عمليات ثانوية.
جمّد أيضًا الافتراضات التجارية التي تشكّل القالب: الأحجام المتوقعة، ومعدل الإطلاق، وعمر العدة، ومسؤولية الصيانة، واستراتيجية المكبس والتغذية، وإيقاع الفحص، والعدة الاحتياطية، وشروط التغيير الهندسي. يمثل القالب المتدرج للإنتاج المستمر التزامًا مختلفًا عن قوالب القطع البسيطة وأدوات التشكيل الثانوية.
التغييرات ليست مستحيلة بعد الإطلاق، لكن تكلفتها وتوقيتها يعتمدان على موقع الهندسة داخل العدة. تعامل مع الواجهات غير المحسومة كبنود مخاطر بدلًا من افتراض أن كل تعديل هو مجرد تغيير إدخال بسيط.
قارن سلاسل العمليات الكاملة
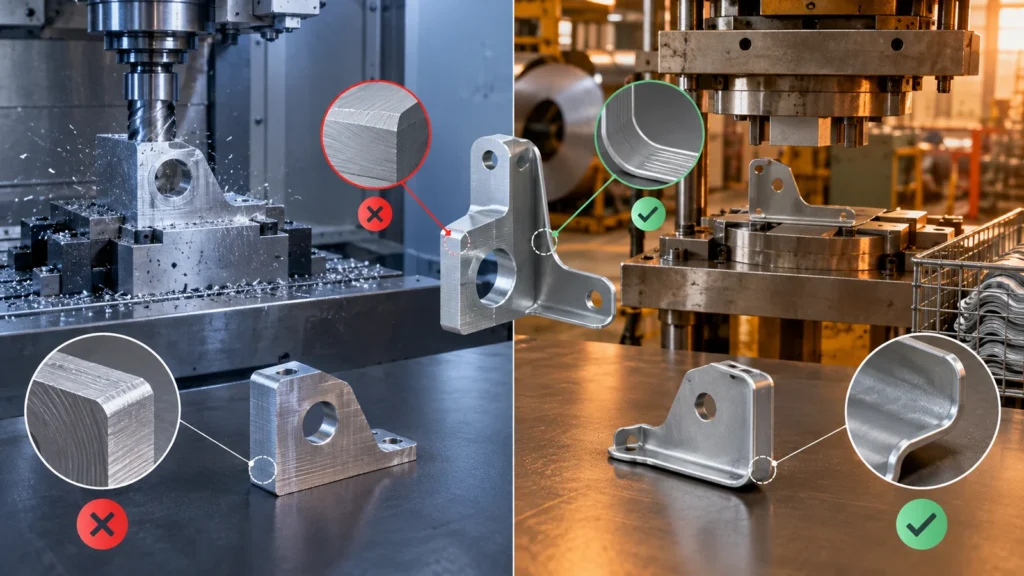
قد تحتاج القطعة المختمصة (المشكّلة بالختم) إلى التنصيت أو التوسيع أو اللحام أو تركيب عُدد مُدمجة أو الغسيل أو الطلاء أو المعالجة الحرارية أو الفرز. وقد تحتاج القطعة المشغّلة آلياً إلى عمليات تثبيت متعددة وإزالة كبيرة للمواد. قارن القطع المقبولة والمعلّبة عند نفس مستوى الجودة بدلاً من أسعار الدورة الأولية.
يتغير التفاوت عندما يرتد المعدن
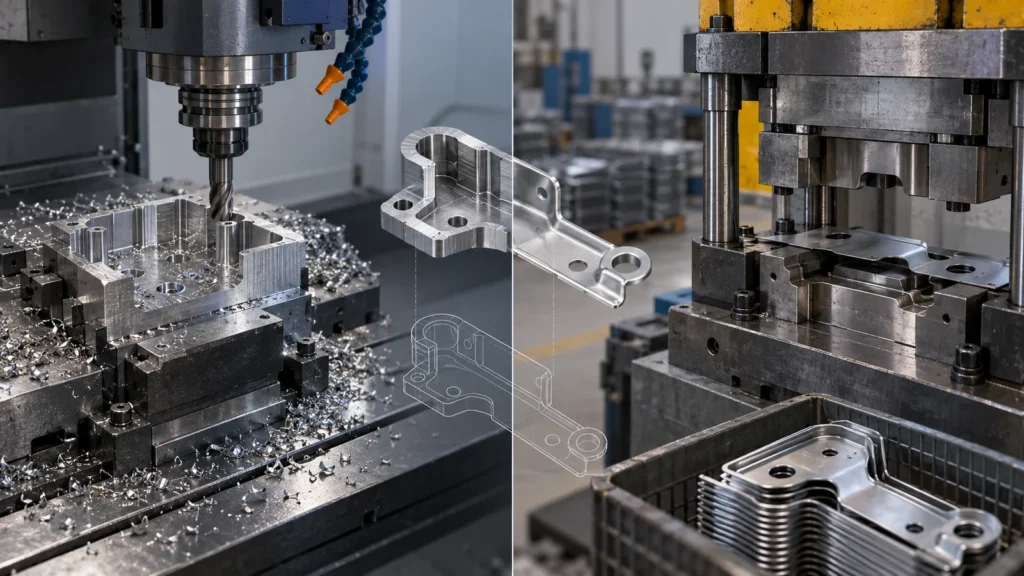 تستجيب الصفيحة المشكّلة للاستعادة المرنة بعد فتح القالب. يتفاوت الارتداد المرن حسب المادة، والصلابة، والسماكة، وهندسة الانحناء، واتجاه الدرفلة، والتزييت، وحالة الأداة. يضيف السحب العميق مخاطر تدفق المواد، والترقيق، والتجعد، والتمزق. قد تقوم الأداة عن قصد بالتشكيل الزائد أو السكّ (الطرق) في مناطق للوصول إلى الحالة النهائية.
لا تنقل رسمة التشغيل الآلي دون تغيير. حدّد الأبعاد للميزات الوظيفية من مراجع ذات معنى، وميّز بين الحالة المسطحة والحالة أثناء العملية والحالة النهائية. تجنّب سلاسل التفاوتات الطويلة عبر الانحناءات. حدّد اتجاه النتوءات وجودة الحواف وما إذا كانت الثقوب مثقوبة قبل التشكيل أم بعده.
قد تتطلب الثقوب الحرجة أو أسطح التلامس تشغيلاً آلياً ثانوياً، لكن هذا القرار يحتاج إلى ميزات تحديد الموضع وخطة تثبيت مستقرة. تنطبق المبادئ في التحكم في تفاوتات CNC عندئذٍ على الواجهات النهائية المختارة بدلاً من الختم بأكمله.
اقتصاديات العُدد دون كميات سحرية
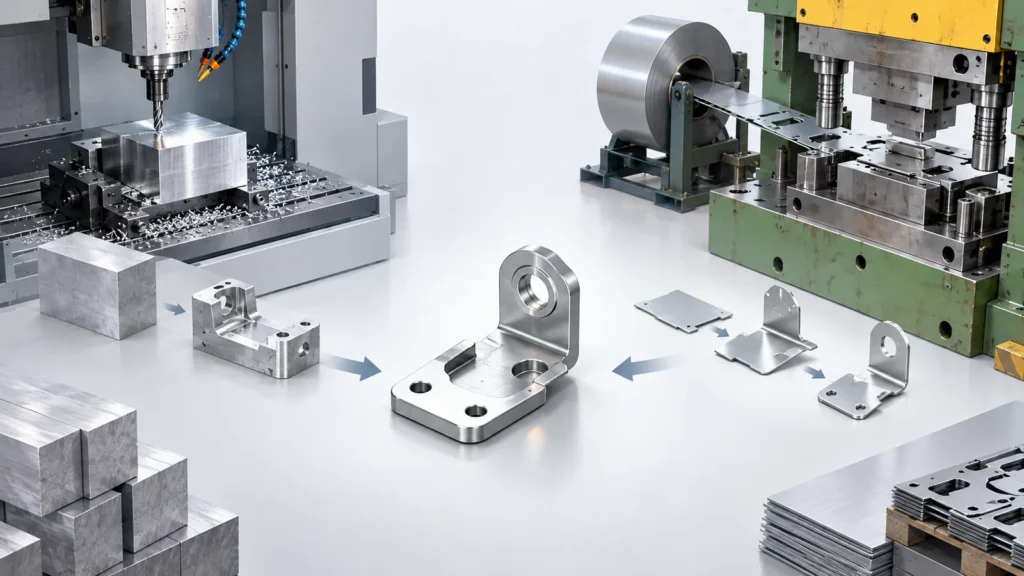 تصبح العُدد جاذبة عندما تتجاوز وفورات التكرار تكاليف تصميم القالب وبنائه وتجربته وصيانته والتوقف والجرد والتعرّض للتغيير. تعتمد نقطة التقاطع على حجم القطعة وعدد المحطات ومعدل المكبس واستخدام المواد والعمليات الثانوية ومتطلبات الجودة وثقة التوقعات. لا يمكن مقارنة قطعة فارغة بسيطة بقطعة مسحوبة عميقاً بمراحل تشكيل متعددة.
يجب تقييم استخدام المواد من خلال تخطيط الشريط، وليس من خلال كتلة القطعة النهائية وحدها. تؤثر شبكات الحامل والخطوة والتعشيش واتجاه الحبيبات وعرض الملف على الخردة. قد تستخدم قطعة مختمصة أخف المواد بشكل غير فعّال إذا كان التخطيط سيئاً، بينما قد تؤدي إعادة تصميم الألسنة أو الاتجاه إلى تحسين استقرار التغذية والمردود معاً.
يؤثر توافر المكبس وسلوك تغيير القالب على التسليم. لا يفيد معدل الشوط العالي إذا كان الإنتاج ينتظر مكبساً مشتركاً أو ملفاً أو نافذة صيانة أو عملية ثانوية. اطلب إيقاع دفعات واقعي وخطط طوارئ بدلاً من استقراء السعة السنوية من الدورات الاسمية.
نمذج عدة سيناريوهات للطلب: الطلبات الملتزم بها، والطلب العمري المتحفظ، وتوقعات الارتفاع. ضمّن افتراضات إصلاح الأدوات واستبدالها. إذا كان التصميم قد يتغير قبل أن تسترد الحالة المتحفظة تكلفة الأداة، فقد يحمي التشغيل الآلي أو التصنيع المرن النقد والجدول الزمني.
الجرد مهم أيضاً. قد تنتج عملية الختم السريعة قطعاً أسرع مما يستهلكه العمل. قد تخفض الدفعات الاقتصادية الكبيرة تكلفة التحويل للوحدة مع زيادة النقد المحتجز والتخزين وتقادم المراجعات واحتياجات حماية السطح.
ما لا يمكن لنموذج أولي مشغّل آلياً إثباته
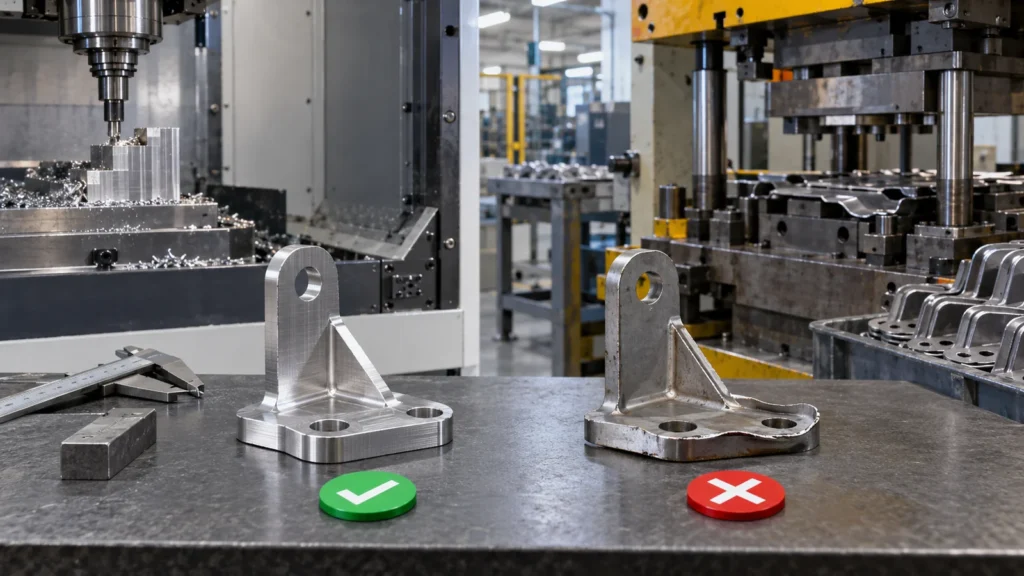
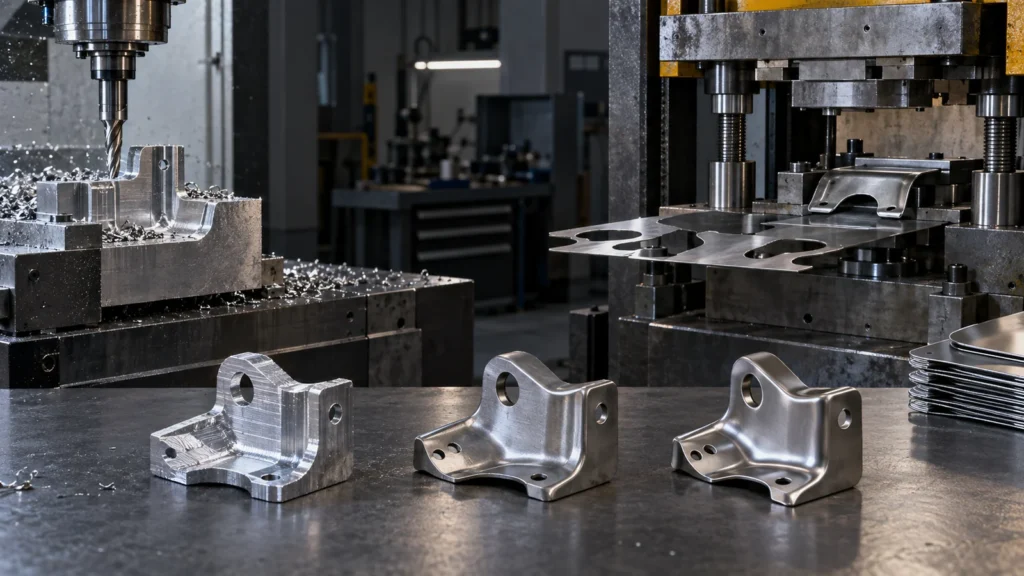 يمكن لنموذج أولي مشغّل آلياً التحقق من الغلاف والتجميع ومواقع الثقوب والصلابة الأساسية والعديد من الواجهات. لكنه لا يعيد إنتاج التصلد بالتشكيل، أو الارتداد المرن، أو الترقيق، أو علامات السحب، أو أنصاف أقطار القالب، أو اتجاه النتوءات، أو الإجهاد المتبقي، أو التباين الناتج عن الملف وتآكل الأداة. إذا أثّرت هذه المتغيرات على الكلال أو الملاءمة أو المظهر أو اللحام اللاحق، فستكون العينات المختمصة مطلوبة.
وبالمقابل، قد لا تعيد العينات المبكرة ذات الأدوات اللينة أو المقطوعة بالليزر والمثنية إنتاج عملية قالب تقدمي ناضجة. سجّل المسار لكل عينة وحدّد ما يُقصد إثباته. لا تدمج نتائج من ظروف عينات غير متشابهة دون تحفظ.
يجب إدارة الانتقال ضمن خطة النماذج الأولية والإنتاج بالتشغيل الآلي بحيث تبقى المراجعات وأدلة الاختبار والإمداد المؤقت قابلة للتتبع.
مسارات هجينة ومرحلية
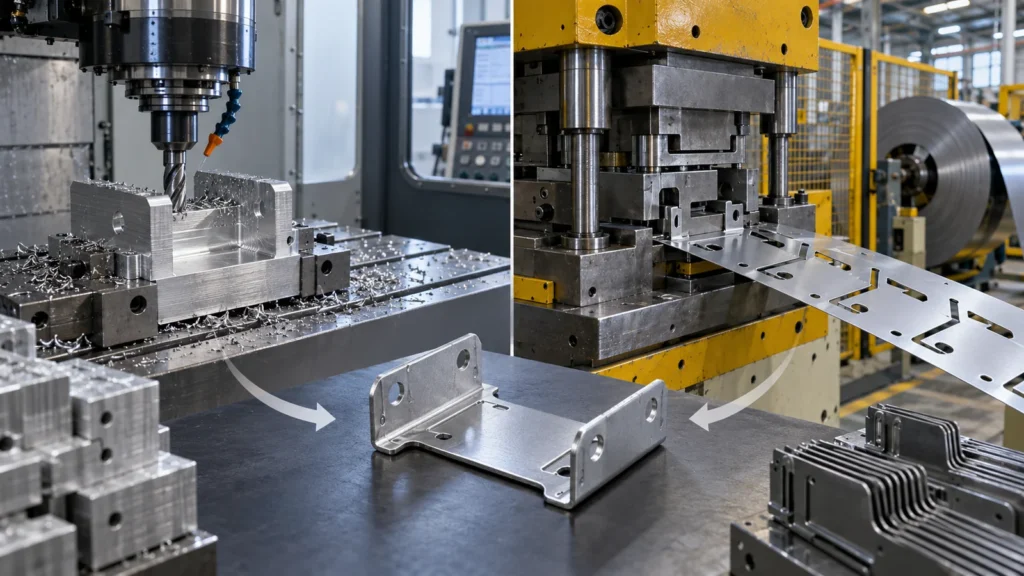 قد تبدأ الأجزاء منخفضة الحجم كقطع فارغة مُشغَّلة بالتحكم الرقمي، أو أجزاء مقطوعة بالليزر، أو مكونات مشكَّلة بالفرملة. يمكن للأدوات الوسيطة أن تثبت عمليات التشكيل المختارة قبل قالب الإنتاج. عند التوسع، قد يُنشئ الختم الهندسة الأولية بينما يتحكم التحكم الرقمي في الثقوب أو مراجع الاستناد أو الأسطح التي لا يستطيع القالب الحفاظ عليها اقتصاديًا.
يمكن للتصميم الهجين أيضًا تقسيم التجميع. قد تحمل القشرة المختمّة الأغطية والتدريع بينما تُحدد الإدخالات المُشغَّلة مواقع المحامل أو المستشعرات أو الموصلات. تصبح طريقة الربط—المثبتات، أو أدوات الكبس، أو اللحام، أو اللاصق، أو التثبيت—جزءًا من استراتيجية التفاوتات والخدمة.
يحتاج التشغيل الثانوي إلى تحديد موقع مدروس. قد يتشوه الجزء المشكَّل الرقيق تحت المشابك، وقد لا يوفر الثقب المثقوب مرجع استناد مستقرًا بعد عدة انحناءات. أضف ميزات تحديد الموقع، وادعم الصفيحة بالقرب من أحمال القطع، وحدد ما إذا كان التشغيل يحدث قبل أو بعد الطلاء والتجميع.
يجب أن يكون تآكل الأدوات مرئيًا في خطة التحكم. يمكن أن ينحرف ارتفاع النتوءات، وحجم الثقب، وانقلاب الحواف، وحالة الانحناء، والهندسة المشكَّلة تدريجيًا بدلاً من الفشل المفاجئ. يجب أن يعكس تكرار أخذ العينات ومحفزات الصيانة الميزات التي تؤثر على التجميع اللاحق.
التدريج مفيد فقط إذا ظل هدف الإنتاج مرئيًا. قد يخفي النموذج الأولي المُحسَّن حصريًا لسهولة التشغيل مشاكل التشكيل؛ وقد يُضعف إعادة التصميم المختمّة المُحسَّنة فقط لسرعة القالب التجميع أو قابلية الخدمة. حافظ على جدول انتقال الميزات من النموذج الأولي حتى الإنتاج النهائي.
بطاقة تقييم الإفراج عن الإنتاج
حتى تصبح هذه الشروط موثوقة، قد يظل التشغيل بالتحكم الرقمي المسار الأقل مخاطرة حتى لو كان سعر القطعة أعلى. هذا تطبيق خاص بالمشروع لـ مزايا وعيوب التصنيع الآلي CNC.
الأسئلة الشائعة حول الانتقال إلى الختم
أحيانًا، إذا كانت الطيات أو الأضلاع أو الحبيبات أو التجميع قادرة على توفير الصلابة ومسار الحمل المطلوبين. عادةً ما يكون إعادة تصميم، وليس استبدالاً مباشرًا، ويجب التحقق منه تحت الأحمال الفعلية.
هل الثقوب المختومة دقيقة بما يكفي لتحديد الموضع؟
قد تكون مناسبة حسب الحجم والمادة واستراتيجية القالب والتفاوت. قد يتطلب التحديد الدقيق للموضع عملية تسوية أو توسيع أو تشغيل ثانوي أو إدراج مُقسّى منفصل. حدّد الوظيفة قبل اختيار العملية.
ما هي أكبر تكلفة خفية في الختم؟
غالبًا ما يتم التقليل من تقدير العمليات الثانوية والتغيير الهندسي. يمكن أن تفوق تكاليف العدد والأدوات والتغسيل وإزالة الحواف واللحام والتشطيب والفحص وصيانة القوالب والمخزون المتقادم تقديرًا مناسبًا لدورة الكبس.
هل يمكن للتصنيع باستخدام الحاسب الآلي سدّ فجوة الإنتاج أثناء تصنيع القالب؟
نعم، عندما تؤدي الأجزاء المُشغّلة مؤقتًا وظيفتها وتُفصل بوضوح حسب المراجعة والعملية. يجب أن يوضح الرسم أو سجل الانحراف الاختلافات عن الإنتاج المختوم النهائي.