
クランプではなく部品から始める
バイス、チャック、治具プレート、カスタムネストを選択する前に、部品の位置を確立する面を特定します。これらは段取りが位置決めし保護しなければならないデータムです。次に、除去する材料、工具が到達しなければならない面、クランプが安全に力を加えられる領域をマークします。この簡単なマップにより、一見便利な段取りがしばしば除外されます。ジョーがボアを覆ったり、ストラップクランプが仕上げパスを妨げたり、薄肉部に力をかけるとたわんだりする可能性があります。.
形状と工程段階は一体で考慮する必要があります。粗加工の段取りは、断続的または変化する切削荷重に耐えつつ、仕上げ用の取り代を残さなければなりません。仕上げの段取りでは、解放後のスプリングバックを避けるために、より低く均一な拘束が必要になる場合があります。複数の方向を必要とする部品では、次の段取りが荒素材からではなく、仕上げ済みのデータムから位置決めできるかを問うべきです。優れたワーク保持計画は、作業間の関係を制御します。単にワークを動かさないだけではありません。.
図面は重要な関係を明示すべきです。穴パターン、軸受嵌合、シール面、またはデータム間の関係が機能を左右する場合、検査と段取り計画のためにそれを特定します。一般的な寸法だけでは、どの面を最初に位置決めすべきかを機械工に伝えられない場合があります。より広いプロセスの文脈については、次を参照してください。 CNC機械加工プロセス ガイド。.
一般的なワーク保持方法の違い
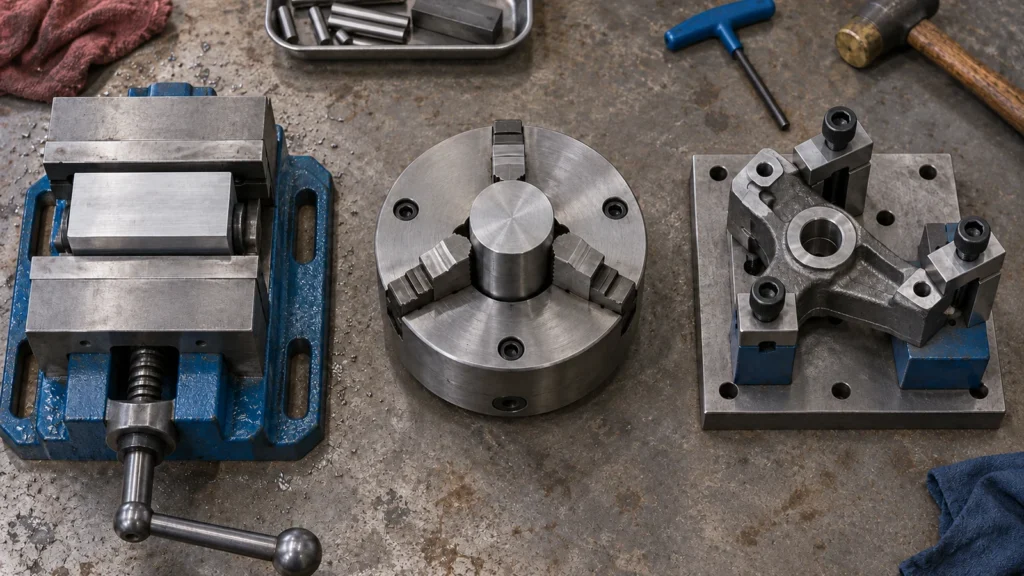
各方法は、形状・アクセス・再現性の異なる組み合わせを解決します。この表はスクリーニングの補助であり、普遍的なランキングではありません。実際の適合性は、部品寸法、機械構成、ツーリング、および加工手順に依存します。.
| 方法 | 多くの場合適合 | 利点 | 確認すべき点 |
|---|---|---|---|
| 平行ブロックまたはストッパー付きマシンバイス | プリズム状ブロック、プレート、および多くの初回工程セットアップ | 迅速な装着、容易なアクセス、簡単な段取り変更 | ジョーの接触範囲、部品の浮き上がり、平行度、および把持に十分な材料が残っているか |
| チャックまたはコレット | 丸棒、スリーブ、シャフト、および旋削フィーチャー | 同心把持と回転素材周辺への便利なアクセス | 把持長さ、振れ、薄肉のつぶれ、突出量、およびフライス加工フィーチャーへの移行 |
| ソフトジョー | 形状に沿った接触面が有利な繰り返し部品や旋削加工 | 輪郭を支持し、適切な領域に接触を分散できる | ジョーの加工、切りくず排出、クランプ方向、摩耗や再切削の要件 |
| フィクスチャプレート、ネスト、または専用治具 | 不規則な形状、1サイクルあたりの複数部品、または繰り返しの生産段階 | 定義されたデータムを位置決めでき、選択したツールパスからクランプを離しておける | 設計工数、各必要な方向からのアクセス、切りくず管理、位置決め方式の検査 |
| ストラップクランプ、トゥクランプ、またはエッジクランプ | 大きな平坦部品や、外周が利用可能なままの段取り | 柔軟な位置決めと上面への比較的開かれたアクセス | クランプ高さ、力の方向、エッジの損傷、ツールクリアランス、切削直下の支持 |
部品の各フィーチャに到達するために複数回の再クランプが必要な場合、バイスによるワーク保持が自動的に低コストの選択肢になるわけではない。数量が少なく、治具の設計と検証に多大な工数を要する場合、専用治具が自動的に優れているわけでもない。最初のクランプ動作だけでなく、ローディング、位置決め、切削アクセス、検査を含む段取り計画全体を比較すること。.
荷重経路とアクセスを確認する
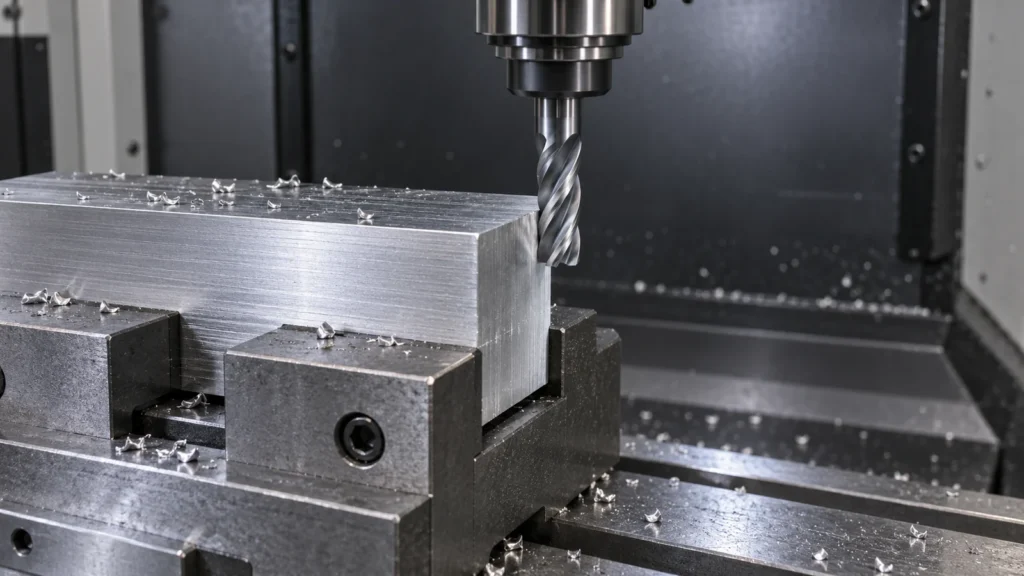
Cutting forces travel from the tool through the workpiece into the locating contacts, clamps, fixture body, and machine table. If that path is long, flexible, or poorly supported, the part can vibrate or deflect even when the clamp feels tight. Place support near the region being machined when practical, especially beneath thin plates or tall features. Do not use additional force to compensate for a weak support arrangement; excessive clamping can distort the part before the cut begins.
Tool access is the other half of the decision. A setup that grips securely but blocks the cutter, holder, or probe may force an extra orientation or a longer tool. Longer reach can increase deflection and reduce stability. Consider the full tool assembly and the approach direction, not just the cutter diameter. If machining several faces, a fixture may provide useful access, but it also needs adequate clearance for chips, coolant, probing, and safe loading.
For milling-specific access and operation planning, the CNCフライス加工プロセス 概要が関連する文脈を提供する。最終的な構成は、安定した検査可能なデータム基準を維持しながら、ツールが意図した表面に到達できるようにするべきである。.
再現性が判断を変える
単発の試作品と繰り返しの生産注文では、ワーク保持の経済性が同じではない。単一部品の場合、標準バイスや汎用治具であれば専用装置への投資を避けられる。繰り返し数量が増えるにつれて、ローディング時間、作業者のばらつき、姿勢変更、段取り検証が、治具の初期設計工数よりも重要になることがある。.
再現性は、管理された位置決め手順、清浄な接触面、一貫したクランプ、そして誤ったローディングを検出する手段から生まれる。ストップ、ピン、ポケット、または成形ジョーが役立つことがあるが、それは部品データムとの関係が明確で維持されている場合に限る。部品の下に挟まった切りくずは高さをずらす可能性があり、摩耗したストップは繰り返しフィーチャを移動させる可能性があり、不均一な力は薄い部分を変形させる可能性がある。治具は正しい段取りを自然なものとし、よくあるローディングミスを可視化するべきである。.
多工程作業では、各段取りでどの面が使用されるか、次の工程が前の工程をどのように参照するかを文書化すること。工程内チェックは、段取りの動きに最も敏感な寸法を対象とするべきである。ここが、ワーク保持計画が現場の 品質アプローチ検査計画は、段取りが維持することを意図している関係を検証すべきです。.
実用的な選択手順
- 基準面を特定します。. 機能的なデータムと、単に把持しやすいだけの面を分離します。.
- 工具とプローブのアクセスを明示します。. ホルダのクリアランス、アプローチ方向、および必要な検査姿勢を含めます。.
- 切削負荷と部品の剛性を見積もります。. 薄肉壁、背の高い形状、狭いブリッジ、断続切削に特に注意を払います。.
- 制約を満たす最もシンプルな方法を選択します。. 標準的なバイスやチャックと、軟質ジョー、クランプ、専用治具を比較します。.
- 各段取りの移行を計画します。. 部品をどのように再位置決めするか、またどの寸法で移行が成功したことを確認するかを定義します。.
- 総作業量を検討します。. ローディング時間、段取り替え、治具の準備、検査、および想定される繰り返し数量を含めます。.
この順序により、2つのよくある間違いを防ぎます。すなわち、加工順序を確認する前に治具を設計すること、および保持力だけに基づいてクランプを選定することです。目標は、部品の実際の生産状況に適合する、安定してアクセス可能かつ検証可能な段取りです。.
よくある質問
CNCミリング加工部品において、バイスは常に最適な選択肢ですか?
いいえ。バイスは多くのプリズム形状部品にとって便利ですが、フィーチャーを妨げたり、サポートが不十分になったり、繰り返し向きを変える必要が生じたりすることがあります。アクセス性とデータム管理を、完全な工程順序と比較して検討してください。.
専用治具はいつ検討すべきですか?
形状が安定して位置決めしにくい場合、複数の部品を繰り返しサイクルで加工する場合、または治具によって段取りのばらつきを大幅に低減できる場合に検討してください。少量生産では、まずその設計と検証作業を、適応性のある段取りと比較してください。.
クランプ力は仕上がり寸法を変化させることがありますか?
はい。薄肉部や柔軟な部分はクランプ時に変形し、解放後に緩和することがあります。切削領域の近くで部品をサポートし、締め付けが強いほど安全という前提ではなく、制御された適切な力を使用してください。.
工作物保持の評価に役立つ情報は何ですか?
3Dモデルと図面、材料と素材の状態、重要なデータムと公差、必要数量、表面仕上げの要件、および既知の組立や検査の要件を提供してください。これにより、加工計画と併せて段取りを検討できます。.