
Beginne mit dem Teil, nicht mit der Spannvorrichtung
Bevor ein Schraubstock, Spannfutter, eine Vorrichtungsplatte oder ein kundenspezifisches Nest ausgewählt wird, sind die Flächen zu identifizieren, die die Position des Teils festlegen. Dies sind die Bezüge, die die Aufspannung lokalisieren und schützen muss. Markiere dann das zu entfernende Material, die Flächen, die die Werkzeuge erreichen müssen, und die Bereiche, in denen eine Spannvorrichtung sicher Kraft aufbringen kann. Diese einfache Zuordnung schließt oft eine scheinbar praktische Aufspannung aus: Eine Backe kann eine Bohrung verdecken, eine Bügelklemme kann einen Schlichtgang behindern, oder eine dünne Wand kann sich verformen, wenn Kraft quer zu ihr aufgebracht wird.
Geometrie und Prozessphase sind gemeinsam entscheidend. Eine Schruppaufspannung muss unterbrochenen oder wechselnden Schnittlasten widerstehen und dabei Aufmaß für das Schlichten belassen. Eine Schlichtaufspannung kann eine geringere, gleichmäßigere Einspannung erfordern, um Rückfederung nach dem Lösen zu vermeiden. Bei einem Teil, das mehrere Orientierungen erfordert, ist zu fragen, ob die nächste Aufspannung von fertigbearbeiteten Bezügen statt von Rohmaterial aus positionieren kann. Ein guter Werkstückspannplan steuert die Beziehung zwischen den Arbeitsgängen; er verhindert nicht nur, dass sich das Werkstück bewegt.
Zeichnungen sollten kritische Beziehungen explizit machen. Wenn ein Lochbild, ein Lagersitz, eine Dichtfläche oder eine Bezug-zu-Bezug-Beziehung die Funktion bestimmen, sind diese für die Prüfung und die Aufspannplanung zu kennzeichnen. Allgemeine Maße allein sagen dem Zerspaner möglicherweise nicht, welche Fläche zuerst positionieren soll. Für weiteren Prozesskontext siehe den CNC-Bearbeitungsprozess Leitfaden.
Wie sich gängige Werkstückspannmethoden unterscheiden
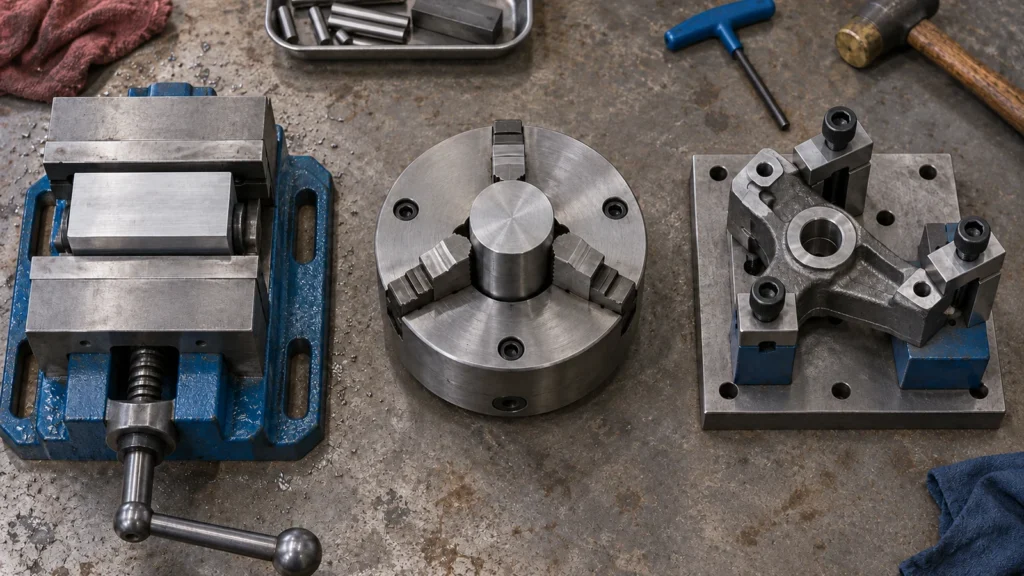
Jede Methode löst eine andere Kombination aus Form, Zugänglichkeit und Wiederholbarkeit. Die Tabelle ist eine Screening-Hilfe, keine allgemeingültige Rangfolge; die tatsächliche Eignung hängt von den Teilabmessungen, der Maschinenkonfiguration, den Werkzeugen und der Arbeitsfolge ab.
| Methode | Passt oft | Vorteile | Zu prüfen |
|---|---|---|---|
| Maschinenschraubstock mit Parallelunterlagen oder Anschlägen | Prismatische Blöcke, Platten und viele Erstbearbeitungsaufbauten | Schnelles Beladen, unkomplizierter Zugang, einfache Rüstwechsel | Backenabdeckung, Teilanhebung, Parallelität und ob ausreichend Material zum Spannen verbleibt |
| Futter oder Spannzange | Rundstangen, Hülsen, Wellen und gedrehte Merkmale | Konzentrisches Spannen und bequemer Zugang rund um rotationssymmetrisches Material | Spanngrifflänge, Rundlauf, Kollabieren dünnwandiger Teile, Überstand und der Übergang zu gefrästen Merkmalen |
| Weiche Backen | Wiederholte Teile oder Dreharbeiten, die von einer geformten Kontaktfläche profitieren | Kann eine Kontur abstützen und den Kontakt über eine geeignete Fläche verteilen | Backenbearbeitung, Späneabfuhr, Spannrichtung und Anforderungen an Verschleiß oder Nachbearbeitung |
| Vorrichtungsplatte, Nest oder dedizierte Vorrichtung | Unregelmäßige Formen, mehrere Teile pro Zyklus oder wiederholte Produktionsaufbauten | Kann definierte Bezüge positionieren und Spanner von ausgewählten Werkzeugwegen freihalten | Konstruktionsaufwand, Zugang aus jeder erforderlichen Richtung, Späne-/Schmutzbeherrschung und Prüfung des Positionierungskonzepts |
| Bügel-, Nasen- oder Randspanner | Große flache Teile und Aufbauten, bei denen der Umfang verfügbar bleibt | Flexible Positionierung und relativ offener Zugang zur Oberseite | Spannhöhe, Kraftrichtung, Kantenbeschädigung, Werkzeugfreiraum und Auflage direkt unter dem Schnitt |
Die Schraubstock-Werkstückaufnahme ist nicht automatisch die kostengünstige Wahl, wenn das Teil mehrere Umspannungen benötigt, um seine Merkmale zu erreichen. Eine kundenspezifische Vorrichtung ist nicht automatisch besser, wenn die Stückzahl klein ist und die Vorrichtung erheblichen Konstruktions- und Erprobungsaufwand erfordert. Vergleichen Sie den vollständigen Aufbauplan, einschließlich Beladung, Positionierung, Schnittzugang und Prüfung – nicht nur den ersten Spannvorgang.
Lastpfad und Zugänglichkeit prüfen
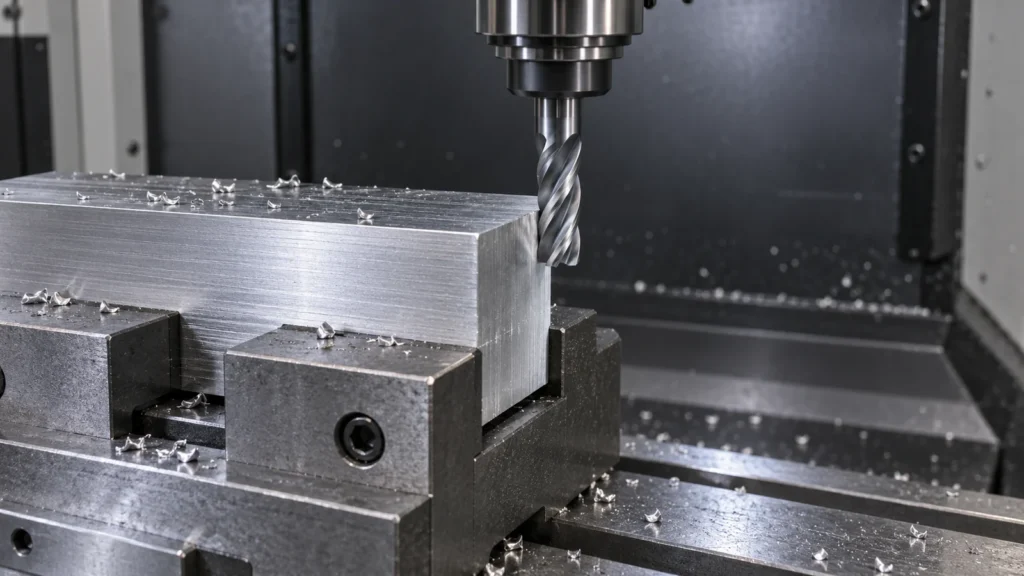
Schnittkräfte verlaufen vom Werkzeug durch das Werkstück in die Auflagekontakte, Spanner, den Vorrichtungskörper und den Maschinentisch. Ist dieser Kraftfluss lang, nachgiebig oder schlecht abgestützt, kann das Teil schwingen oder sich verformen, selbst wenn der Spanner fest sitzt. Platzieren Sie die Abstützung nach Möglichkeit nahe am bearbeiteten Bereich, insbesondere unter dünnen Platten oder hohen Merkmalen. Verwenden Sie keine zusätzliche Kraft, um eine schwache Abstützanordnung auszugleichen; übermäßiges Spannen kann das Teil verformen, bevor der Schnitt beginnt.
Der Werkzeugzugang ist die andere Hälfte der Entscheidung. Eine Aufspannung, die sicher greift, aber den Fräser, Halter oder Taster blockiert, kann eine zusätzliche Ausrichtung oder ein längeres Werkzeug erzwingen. Größere Reichweite kann die Durchbiegung erhöhen und die Stabilität verringern. Berücksichtigen Sie die gesamte Werkzeugeinheit und die Anfahrtsrichtung, nicht nur den Fräserdurchmesser. Bei der Bearbeitung mehrerer Flächen kann eine Vorrichtung einen nützlichen Zugang bieten, sie benötigt jedoch auch ausreichend Freiraum für Späne, Kühlmittel, Antastung und sicheres Beladen.
Für frässpezifischen Zugang und Betriebsplanung ist die CNC-Fräsprozess Übersicht verwandten Kontext. Die endgültige Anordnung sollte es dem Werkzeug ermöglichen, die vorgesehene Oberfläche zu erreichen, während eine stabile, prüfbare Bezugsbasis erhalten bleibt.
Wiederholbarkeit verändert die Entscheidung
Ein einmaliger Prototyp und ein wiederkehrender Produktionsauftrag haben nicht dieselbe Spannvorrichtungs-Ökonomie. Für ein einzelnes Teil können ein Standard-Schraubstock oder eine anpassbare Vorrichtung die Investition in eine dedizierte Einrichtung vermeiden. Mit steigender Wiederholstückzahl können Beladezeit, Bedienerabweichungen, Ausrichtungswechsel und Aufbauverifikation wichtiger werden als der anfängliche Konstruktionsaufwand der Vorrichtung.
Wiederholbarkeit entsteht aus einer kontrollierten Positionierfolge, sauberen Kontaktflächen, gleichmäßigem Spannen und einer Möglichkeit, fehlerhaftes Beladen zu erkennen. Anschläge, Stifte, Taschen oder geformte Backen können helfen, aber nur wenn ihre Beziehung zu den Teilbezügen klar und aufrechterhalten ist. Späne, die unter einem Teil eingeklemmt sind, können dessen Höhe verschieben; ein verschlissener Anschlag kann ein wiederholtes Merkmal verschieben; ungleichmäßige Kraft kann einen dünnen Abschnitt verformen. Eine Vorrichtung sollte den korrekten Aufbau natürlich machen und häufige Beladefehler sichtbar machen.
Dokumentieren Sie bei Mehrfachbearbeitungen, welche Oberflächen in jedem Aufbau verwendet werden und wie die nächste Operation auf die vorherige verweist. Zwischenprüfungen sollten auf die Maße abzielen, die am empfindlichsten auf Aufbaubewegungen reagieren. Dort verbindet sich die Spannvorrichtungsplanung direkt mit dem Qualitätsansatzder Website: Der Prüfplan sollte die Beziehungen verifizieren, die der Aufbau erhalten soll.
Eine praktische Auswahlreihenfolge
- Identifizieren Sie die Bezugsflächen. Trennen Sie funktionale Bezüge von Oberflächen, die lediglich bequem zu greifen sind.
- Markieren Sie Werkzeug- und Tasterzugang. Berücksichtigen Sie Halterfreiraum, Anfahrtsrichtung und jede erforderliche Prüfausrichtung.
- Schätzen Sie die Schnittlast und die Steifigkeit des Teils ab. Achten Sie besonders auf dünne Wände, hohe Merkmale, schmale Stege und unterbrochene Schnitte.
- Wählen Sie die einfachste Methode, die die Randbedingungen erfüllt. Vergleichen Sie einen Standard-Schraubstock oder ein Futter mit weichen Backen, Spannpratzen oder einer speziellen Vorrichtung.
- Planen Sie jeden Aufspannwechsel. Legen Sie fest, wie das Teil neu positioniert wird und welche Maße bestätigen, dass der Wechsel erfolgreich war.
- Bewerten Sie den Gesamtaufwand. Berücksichtigen Sie Ladezeit, Umrüstung, Vorrichtungsvorbereitung, Prüfung und die wahrscheinliche Wiederholmenge.
Diese Reihenfolge verhindert zwei häufige Fehler: eine Vorrichtung zu entwerfen, bevor die Bearbeitungsfolge bestätigt ist, und eine Spannvorrichtung allein anhand ihrer Haltekraft auszuwählen. Das Ziel ist eine stabile, zugängliche und überprüfbare Aufspannung, die zum tatsächlichen Produktionskontext des Teils passt.
Häufig gestellte Fragen
Ist ein Schraubstock immer die beste Wahl für ein CNC-gefrästes Teil?
Nein. Ein Schraubstock ist für viele prismatische Teile praktisch, kann jedoch Merkmale behindern, eine schlechte Auflage bieten oder wiederholtes Umorientieren erfordern. Vergleichen Sie Zugänglichkeit und Bezugskontrolle mit der vollständigen Bearbeitungsfolge.
Wann sollte eine spezielle Vorrichtung in Betracht gezogen werden?
Ziehen Sie eine in Betracht, wenn die Geometrie schwer konsistent zu positionieren ist, mehrere Teile in einem Wiederholzyklus bearbeitet werden oder eine Vorrichtung die Aufspannvarianz wesentlich reduzieren kann. Vergleichen Sie bei geringen Stückzahlen zunächst ihren Konstruktions- und Erprobungsaufwand mit einer anpassbaren Aufspannung.
Kann die Spannkraft die Endmaße verändern?
Ja. Dünne oder flexible Bereiche können sich unter der Spannung verformen und nach dem Lösen entspannen. Stützen Sie das Teil nahe der Bearbeitungszone und verwenden Sie eine kontrollierte, geeignete Kraft, statt anzunehmen, dass fester sicherer ist.
Welche Informationen helfen einem Betrieb, die Werkstückhaltung zu bewerten?
Stellen Sie das 3D-Modell und die Zeichnung, das Material und den Rohteilzustand, kritische Bezüge und Toleranzen, die erforderlichen Stückzahlen, Anforderungen an die Oberflächenbeschaffenheit sowie alle bekannten Montage- oder Prüfanforderungen bereit. So kann die Aufspannung zusammen mit dem Bearbeitungsplan betrachtet werden.