
Commencer par la pièce, pas par le dispositif de serrage
Avant de choisir un étau, un mandrin, une plaque de montage ou un nid sur mesure, identifiez les surfaces qui établissent la position de la pièce. Ce sont les références que le montage doit localiser et protéger. Marquez ensuite la matière à enlever, les surfaces que les outils doivent atteindre et les zones où une pince peut appliquer une force en toute sécurité. Cette simple cartographie élimine souvent un montage apparemment pratique : un mors peut couvrir un alésage, une bride peut obstruer une passe de finition, ou une paroi mince peut fléchir lorsqu'une force lui est appliquée.
La géométrie et l'étape du procédé comptent ensemble. Un montage d'ébauche doit résister aux charges de coupe interrompues ou variables tout en laissant du surépaisseur pour la finition. Un montage de finition peut nécessiter un maintien plus faible et plus uniforme pour éviter le retour élastique après relâchement. Pour une pièce nécessitant plusieurs orientations, demandez si le montage suivant peut se localiser à partir de références finies plutôt que de l'ébauche brute. Un bon plan de maintien d'œuvre contrôle la relation entre les opérations ; il ne fait pas que maintenir la pièce immobile.
Les dessins doivent rendre explicites les relations critiques. Si un motif de trous, un ajustement de roulement, une face d'étanchéité ou une relation référence-à-référence conditionne la fonction, identifiez-le pour l'inspection et la planification du montage. Les dimensions générales seules peuvent ne pas indiquer au machiniste quelle face doit être localisée en premier. Pour un contexte de procédé plus large, voir le processus d'usinage CNC guide.
En quoi les méthodes de maintien d'œuvre courantes diffèrent
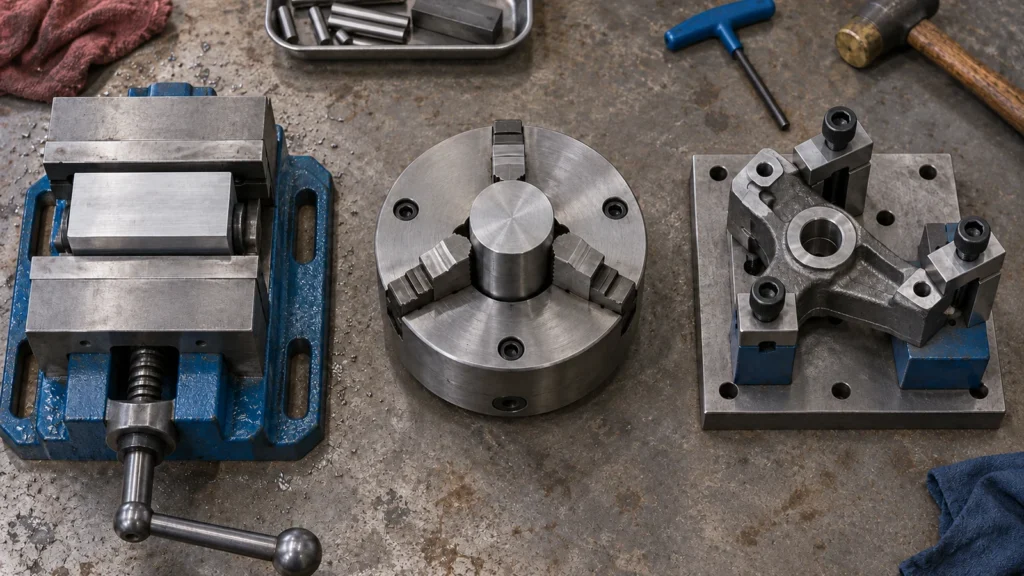
Chaque méthode résout une combinaison différente de forme, d'accès et de répétabilité. Le tableau est une aide au tri, pas un classement universel ; l'adéquation réelle dépend des dimensions de la pièce, de la configuration de la machine, de l'outillage et de la séquence des opérations.
| Méthode | Convient souvent | Avantages | Points à vérifier |
|---|---|---|---|
| Étau de machine avec cales parallèles ou butées | Blocs prismatiques, plaques et nombreux montages de première opération | Chargement rapide, accès simple, changements de montage faciles | Couverture des mors, soulèvement de la pièce, parallélisme et matière restante suffisante pour le serrage |
| Mandrin ou pince | Barres rondes, douilles, arbres et surfaces tournées | Serrage concentrique et accès pratique autour de la pièce en rotation | Longueur de serrage, faux rond, écrasement des parois minces, porte-à-faux et transition vers les surfaces fraisées |
| Mors doux | Pièces répétitives ou travail tourné bénéficiant d'une surface de contact profilée | Peut épouser un contour et répartir le contact sur une zone adaptée | Usinage des mors, évacuation des copeaux, sens de serrage et exigences d'usure ou de réusinage |
| Plaque de montage, logement ou montage dédié | Formes irrégulières, plusieurs pièces par cycle ou montages de production répétés | Peut positionner des références définies et maintenir les brides à l'écart des trajectoires d'outil sélectionnées | Effort de conception, accès depuis chaque direction requise, maîtrise des débris et inspection du système de positionnement |
| Brides de serrage pour sangle, patte ou bord | Pièces plates de grande taille et montages où le périmètre reste accessible | Positionnement flexible et accès relativement dégagé à la face supérieure | Hauteur de bridage, direction de l'effort, dommages sur les bords, dégagement de l'outil et support directement sous la coupe |
Le bridage en étau n'est pas automatiquement le choix le moins coûteux si la pièce nécessite plusieurs reprises de serrage pour atteindre ses caractéristiques. Un montage sur mesure n'est pas automatiquement meilleur si la quantité est faible et que le montage exige un effort de conception et de validation substantiel. Comparez le plan de montage complet, incluant le chargement, le positionnement, l'accès de coupe et le contrôle — pas seulement la première action de serrage.
Vérifier le chemin de charge et l'accès
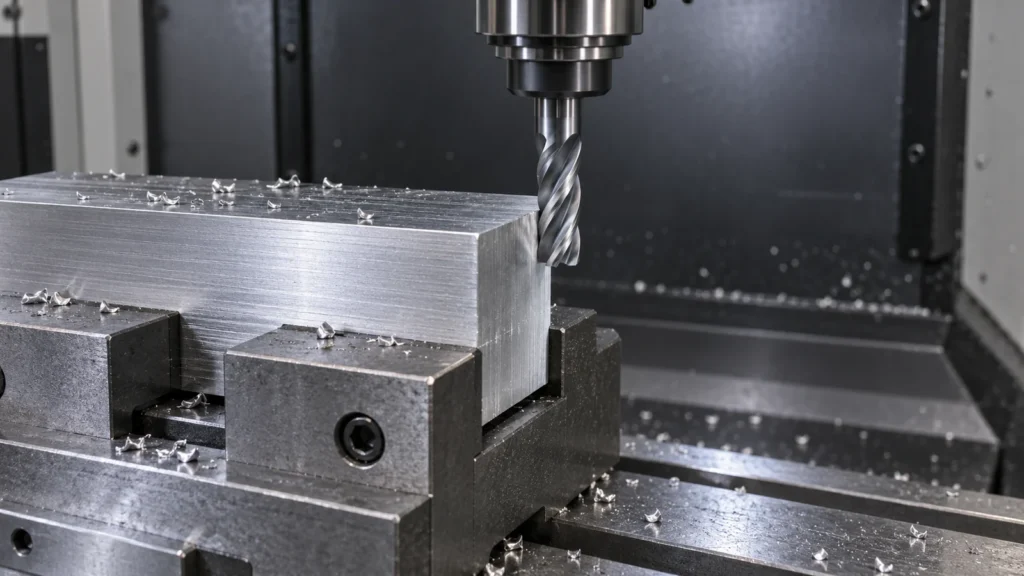
Les forces de coupe se transmettent de l'outil à la pièce, puis aux contacts de positionnement, aux brides, au corps du montage et à la table de la machine. Si ce trajet est long, flexible ou mal soutenu, la pièce peut vibrer ou se déformer même lorsque le serrage semble rigide. Placez un support près de la zone usinée lorsque c'est possible, en particulier sous les plaques minces ou les formes hautes. N'utilisez pas de force supplémentaire pour compenser un maintien insuffisant ; un serrage excessif peut déformer la pièce avant même le début de la coupe.
L'accessibilité de l'outil constitue l'autre moitié de la décision. Un montage qui maintient fermement mais bloque la fraise, le porte-outil ou la sonde peut imposer une orientation supplémentaire ou un outil plus long. Un plus grand porte-à-faux peut augmenter la déformation et réduire la stabilité. Tenez compte de l'ensemble de l'outil et de la direction d'approche, et pas seulement du diamètre de la fraise. Si plusieurs faces doivent être usinées, un montage peut offrir un accès utile, mais il doit aussi laisser un dégagement suffisant pour les copeaux, le liquide de refroidissement, le palpage et un chargement sûr.
Pour l'accessibilité et la planification des opérations spécifiques au fraisage, le Processus de fraisage CNC vue d'ensemble fournit un contexte associé. L'agencement final doit permettre à l'outil d'atteindre la surface visée tout en préservant une référence de datum stable et contrôlable.
La répétabilité modifie la décision
Un prototype unique et une commande de production récurrente n'ont pas la même économie de bridage. Pour une pièce unique, un étau standard ou un montage adaptable peut éviter l'investissement dans un dispositif dédié. À mesure que la quantité répétée augmente, le temps de chargement, la variation entre opérateurs, les changements d'orientation et la vérification du montage peuvent devenir plus importants que l'effort de conception initial du montage.
La répétabilité provient d'une séquence de positionnement maîtrisée, de surfaces de contact propres, d'un bridage constant et d'un moyen de détecter un chargement incorrect. Des butées, des pions, des logements ou des mors profilés peuvent aider, mais uniquement lorsque leur relation avec les datums de la pièce est claire et maintenue. Des copeaux coincés sous une pièce peuvent modifier sa hauteur ; une butée usée peut décaler une caractéristique répétée ; un effort inégal peut déformer une section mince. Un montage doit rendre le montage correct naturel et rendre visibles les erreurs de chargement courantes.
Pour les travaux à plusieurs opérations, documentez quelles surfaces sont utilisées dans chaque montage et comment l'opération suivante référence la précédente. Les contrôles en cours de fabrication doivent cibler les dimensions les plus sensibles au déplacement du montage. C'est là que la planification du bridage se connecte directement au qualitédu site : le plan de contrôle doit vérifier les relations que le montage est censé préserver.
Une séquence de sélection pratique
- Identifiez les surfaces de datum. Séparez les datums fonctionnels des surfaces simplement pratiques à saisir.
- Marquez l'accès de l'outil et de la sonde. Incluez le dégagement du porte-outil, la direction d'approche et toute orientation de contrôle requise.
- Estimez la charge de coupe et la rigidité de la pièce. Portez une attention particulière aux parois minces, aux formes hautes, aux ponts étroits et aux coupes interrompues.
- Choisissez la méthode la plus simple qui satisfait aux contraintes. Comparez un étau ou un mandrin standard avec des mors doux, des brides ou un montage dédié.
- Planifiez chaque transition de montage. Définissez comment la pièce est repositionnée et quelles dimensions confirment que la transition a fonctionné.
- Évaluez l'effort total. Incluez le temps de chargement, le changement, la préparation du montage, l'inspection et la quantité de répétition probable.
Cette séquence évite deux erreurs courantes : concevoir un montage avant de confirmer la séquence d'usinage, et choisir une bride uniquement en fonction de sa force de maintien. L'objectif est un montage stable, accessible et vérifiable qui correspond au contexte de production réel de la pièce.
Questions fréquentes
Un étau est-il toujours le meilleur choix pour une pièce fraisée CNC ?
Non. Un étau est pratique pour de nombreuses pièces prismatiques, mais peut obstruer des formes, offrir un mauvais support ou nécessiter une réorientation répétée. Comparez l'accessibilité et le contrôle des références avec la séquence complète des opérations.
Quand faut-il envisager un montage dédié ?
Envisagez-en un lorsque la géométrie est difficile à positionner de manière cohérente, que plusieurs pièces sont usinées selon un cycle répétitif, ou qu'un montage peut réduire sensiblement la variation de réglage. Pour de faibles quantités, comparez d'abord son effort de conception et de validation avec un montage adaptable.
La force de serrage peut-elle modifier les dimensions finies ?
Oui. Les sections minces ou flexibles peuvent se déformer sous le serrage et se détendre après le relâchement. Soutenez la pièce près de la zone de coupe et utilisez une force contrôlée et appropriée plutôt que de supposer que plus serré est plus sûr.
Quelles informations aident un atelier à évaluer le maintien d'œuvre ?
Fournissez le modèle 3D et le plan, le matériau et l'état du brut, les références critiques et les tolérances, les quantités requises, les besoins de finition de surface, ainsi que toute exigence connue d'assemblage ou d'inspection. Cela permet d'examiner le montage en parallèle du plan d'usinage.