
Comece pela peça, não pelo grampo
Antes de selecionar uma morsa, placa, placa de fixação ou ninho personalizado, identifique as superfícies que estabelecem a posição da peça. Esses são os datums que o setup deve localizar e proteger. Em seguida, marque o material a remover, as superfícies que as ferramentas devem alcançar e as áreas onde um grampo pode aplicar força com segurança. Esse mapa simples muitas vezes descarta um setup aparentemente conveniente: uma castanha pode cobrir um furo, um grampo de fixação pode obstruir um passe de acabamento, ou uma parede fina pode defletir quando a força é aplicada transversalmente.
Geometria e estágio do processo importam juntos. Um setup de desbaste deve resistir a cargas de corte interrompidas ou variáveis, deixando sobremetal para o acabamento. Um setup de acabamento pode precisar de contenção menor e mais uniforme para evitar o retorno elástico após a liberação. Para uma peça que exige múltiplas orientações, pergunte se o próximo setup pode localizar a partir de datums acabados em vez de material bruto. Um bom plano de fixação controla a relação entre as operações; ele não apenas impede que a peça se mova.
Os desenhos devem tornar explícitas as relações críticas. Se um padrão de furos, ajuste de rolamento, face de vedação ou relação datum-a-datum determina a função, identifique-o para inspeção e planejamento do setup. Apenas dimensões gerais podem não indicar ao maquinista qual face deve ser localizada primeiro. Para um contexto de processo mais amplo, consulte o processo de usinagem CNC guia.
Como os métodos de fixação comuns diferem
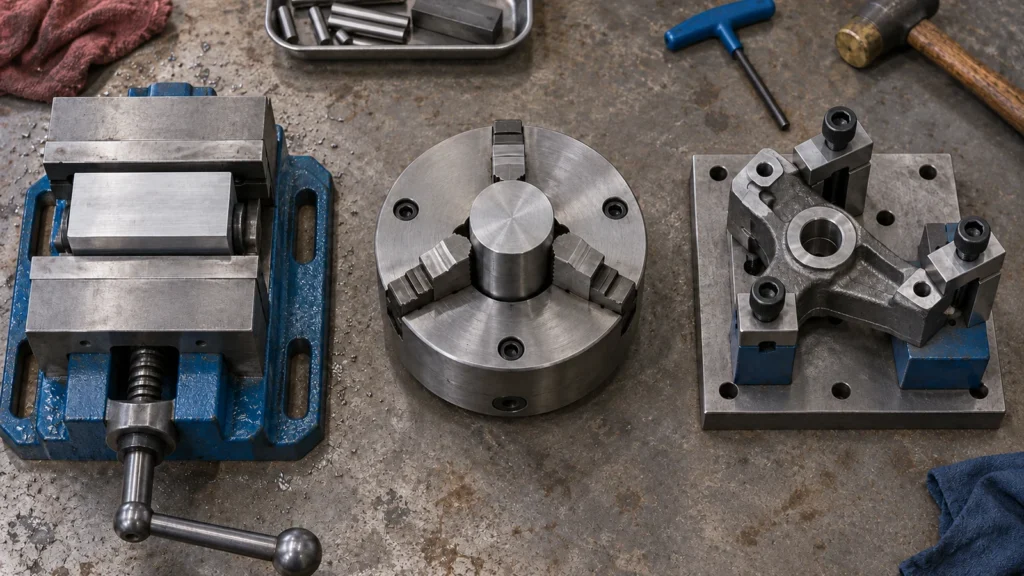
Cada método resolve uma combinação diferente de forma, acesso e repetibilidade. A tabela é um auxílio de triagem, não um ranking universal; a adequação real depende das dimensões da peça, da configuração da máquina, do ferramental e da sequência de operações.
| Método | Frequentemente se adequa | Vantagens | Pontos a verificar |
|---|---|---|---|
| Morsa de máquina com paralelas ou batentes | Blocos prismáticos, placas e muitas configurações de primeira operação | Carregamento rápido, acesso direto, mudanças de configuração simples | Cobertura das castanhas, elevação da peça, paralelismo e se resta material suficiente para fixação |
| Placa ou pinça | Barra redonda, luvas, eixos e características torneadas | Fixação concêntrica e acesso conveniente ao redor do material rotativo | Comprimento de fixação, excentricidade, colapso de parede fina, projeção e a transição para características fresadas |
| Mordentes macios | Peças repetitivas ou trabalho torneado que se beneficia de uma superfície de contato conformada | Pode suportar um contorno e distribuir o contato por uma área adequada | Usinagem das castanhas, folga para cavacos, direção de fixação e requisitos de desgaste ou reusinagem |
| Placa de fixação, ninho ou dispositivo dedicado | Formas irregulares, várias peças por ciclo ou configurações de produção repetitivas | Pode localizar datums definidos e manter os grampos afastados das trajetórias de ferramenta selecionadas | Esforço de projeto, acesso a partir de cada direção necessária, controle de detritos e inspeção do esquema de localização |
| Grampos de alça, de encosto ou de borda | Peças planas grandes e montagens onde o perímetro permanece disponível | Posicionamento flexível e acesso relativamente aberto à face superior | Altura do grampo, direção da força, danos na borda, folga da ferramenta e suporte diretamente sob o corte |
A fixação por morsa não é automaticamente a escolha de baixo custo se a peça precisar de várias re-fixações para alcançar suas características. Um dispositivo personalizado não é automaticamente melhor se a quantidade for pequena e o dispositivo exigir esforço substancial de projeto e validação. Compare o plano de montagem completo, incluindo carregamento, localização, acesso ao corte e inspeção — não apenas a primeira ação de fixação.
Verifique o caminho de carga e o acesso
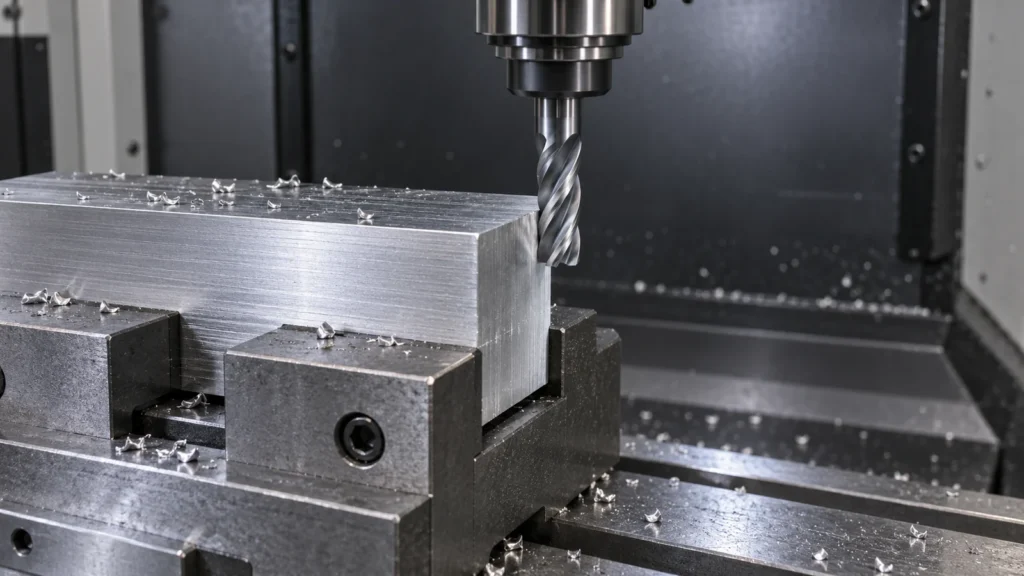
As forças de corte viajam da ferramenta através da peça de trabalho para os contatos de localização, grampos, corpo do dispositivo de fixação e mesa da máquina. Se esse caminho for longo, flexível ou mal suportado, a peça pode vibrar ou defletir mesmo quando o grampo parecer apertado. Coloque o suporte próximo da região a ser usinada quando for prático, especialmente sob placas finas ou elementos altos. Não use força adicional para compensar um arranjo de suporte fraco; a fixação excessiva pode distorcer a peça antes do início do corte.
O acesso da ferramenta é a outra metade da decisão. Uma configuração que prende com segurança mas bloqueia a fresa, o porta-ferramentas ou o apalpador pode forçar uma orientação extra ou uma ferramenta mais longa. Um alcance maior pode aumentar a deflexão e reduzir a estabilidade. Considere o conjunto completo da ferramenta e a direção de aproximação, não apenas o diâmetro da fresa. Se forem usinadas várias faces, um dispositivo de fixação pode proporcionar um acesso útil, mas também precisa de folga adequada para cavacos, refrigerante, apalpação e carregamento seguro.
Para o acesso e o planejamento de operações específicos de fresamento, o processo de fresamento CNC visão geral fornece contexto relacionado. O arranjo final deve permitir que a ferramenta alcance a superfície pretendida enquanto preserva uma referência de datum estável e inspecionável.
A repetibilidade muda a decisão
Um protótipo único e uma ordem de produção recorrente não têm a mesma economia de fixação. Para uma única peça, uma morsa padrão ou dispositivo adaptável pode evitar o investimento em um dispositivo dedicado. À medida que a quantidade repetida aumenta, o tempo de carregamento, a variação do operador, as mudanças de orientação e a verificação da montagem podem se tornar mais importantes do que o esforço inicial de projeto do dispositivo.
A repetibilidade vem de uma sequência de localização controlada, superfícies de contato limpas, fixação consistente e uma forma de detectar carregamento incorreto. Batentes, pinos, cavidades ou mandíbulas moldadas podem ajudar, mas apenas quando sua relação com os datums da peça é clara e mantida. Cavacos presos sob uma peça podem deslocar sua altura; um batente desgastado pode mover uma característica repetida; força irregular pode distorcer uma seção fina. Um dispositivo deve tornar a montagem correta natural e tornar visíveis os erros comuns de carregamento.
Para trabalho com múltiplas operações, documente quais superfícies são usadas em cada montagem e como a próxima operação referencia a anterior. As verificações em processo devem visar as dimensões mais sensíveis ao movimento da montagem. É aí que o planejamento da fixação se conecta diretamente com a abordagem de qualidadedo site: o plano de inspeção deve verificar as relações que a montagem se destina a preservar.
Uma sequência prática de seleção
- Identifique as superfícies de datum. Separe os datums funcionais das superfícies que são apenas convenientes para agarrar.
- Marque o acesso da ferramenta e do apalpador. Inclua a folga do porta-ferramenta, a direção de aproximação e qualquer orientação de inspeção necessária.
- Estime a carga de corte e a rigidez da peça. Preste especial atenção a paredes finas, elementos altos, pontes estreitas e cortes interrompidos.
- Escolha o método mais simples que satisfaça as restrições. Compare uma morsa ou placa padrão com castanhas macias, grampos ou um dispositivo dedicado.
- Planeje cada transição de setup. Defina como a peça é reposicionada e quais dimensões confirmam que a transição funcionou.
- Revise o esforço total. Inclua tempo de carregamento, troca, preparação do dispositivo, inspeção e provável quantidade de repetição.
Esta sequência evita dois erros comuns: projetar um dispositivo antes de confirmar a sequência de usinagem e selecionar um grampo apenas com base na sua força de fixação. O objetivo é um setup estável, acessível e verificável que se ajuste ao contexto real de produção da peça.
Perguntas frequentes
Uma morsa é sempre a melhor escolha para uma peça fresada em CNC?
Não. Uma morsa é conveniente para muitas peças prismáticas, mas pode obstruir elementos, oferecer suporte deficiente ou exigir reorientação repetida. Compare o acesso e o controle de datum com a sequência completa da operação.
Quando se deve considerar um dispositivo dedicado?
Considere um quando a geometria for difícil de localizar de forma consistente, várias peças forem usinadas em um ciclo repetitivo ou um dispositivo puder reduzir materialmente a variação de setup. Para baixas quantidades, primeiro compare o esforço de projeto e validação com um setup adaptável.
A força de fixação pode alterar as dimensões finais?
Sim. Seções finas ou flexíveis podem se deformar sob fixação e relaxar após a liberação. Apoie a peça próxima à zona de corte e use uma força controlada e adequada em vez de presumir que mais apertado é mais seguro.
Quais informações ajudam uma oficina a avaliar a fixação da peça?
Forneça o modelo 3D e o desenho, o material e a condição do estoque, os datums e tolerâncias críticos, as quantidades necessárias, as necessidades de acabamento superficial e quaisquer requisitos conhecidos de montagem ou inspeção. Isso permite que a preparação seja considerada em conjunto com o plano de usinagem.