
Empiece por la pieza, no por la brida
Antes de seleccionar un tornillo de banco, un plato de garras, una placa de sujeción o un nido personalizado, identifique las superficies que establecen la posición de la pieza. Estas son las referencias que el montaje debe localizar y proteger. Después marque el material a eliminar, las superficies a las que deben llegar las herramientas y las zonas donde una brida puede aplicar fuerza de forma segura. Este mapa sencillo a menudo descarta un montaje aparentemente cómodo: una mordaza puede cubrir un taladro, una brida de sujeción puede obstruir un pase de acabado, o una pared delgada puede deformarse cuando se aplica fuerza transversalmente.
La geometría y la etapa del proceso importan conjuntamente. Un montaje de desbaste debe resistir cargas de corte interrumpidas o variables mientras deja material para el acabado. Un montaje de acabado puede necesitar una sujeción menor y más uniforme para evitar el retroceso elástico tras la liberación. Para una pieza que requiere múltiples orientaciones, pregunte si el siguiente montaje puede localizarse desde referencias acabadas en lugar de desde material en bruto. Un buen plan de sujeción controla la relación entre operaciones; no solo evita que la pieza se mueva.
Los planos deben hacer explícitas las relaciones críticas. Si un patrón de taladros, un ajuste de rodamiento, una cara de sellado o una relación entre referencias determina la función, identifíquelo para la inspección y la planificación del montaje. Las dimensiones generales por sí solas pueden no indicar al operario qué cara debe localizarse primero. Para un contexto de proceso más amplio, consulte la proceso de mecanizado CNC guía.
En qué se diferencian los métodos de sujeción habituales
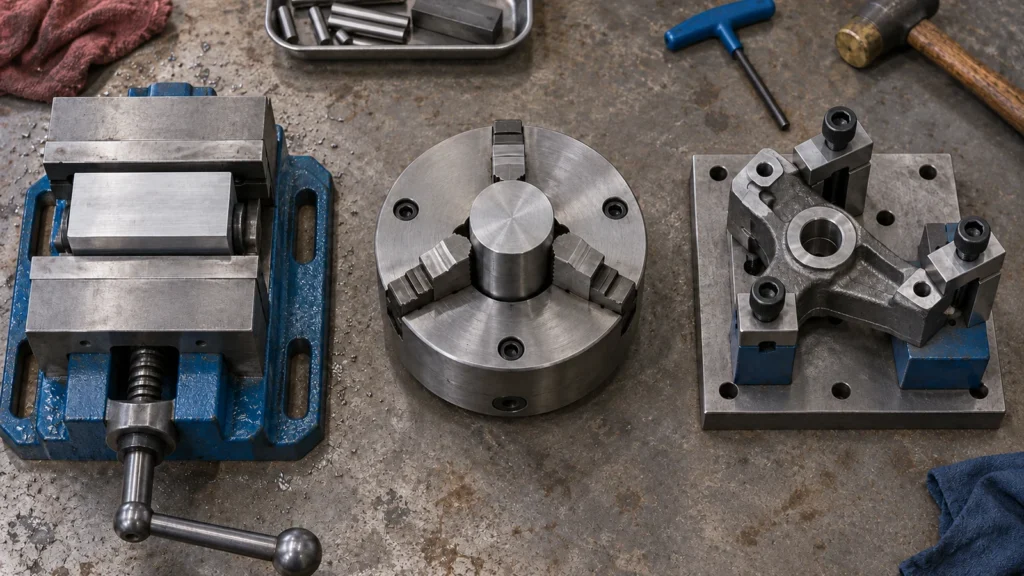
Cada método resuelve una combinación diferente de forma, acceso y repetibilidad. La tabla es una ayuda de selección, no una clasificación universal; la idoneidad real depende de las dimensiones de la pieza, la configuración de la máquina, el utillaje y la secuencia de operaciones.
| Método | A menudo encaja | Ventajas | Puntos a comprobar |
|---|---|---|---|
| Tornillo de banco de máquina con paralelas o topes | Bloques prismáticos, placas y muchas configuraciones de primera operación | Carga rápida, acceso sencillo, cambios de configuración simples | Cobertura de mordazas, elevación de la pieza, paralelismo y si queda material suficiente para el agarre |
| Plato de garras o pinza de collet | Barra redonda, casquillos, ejes y elementos torneados | Agarre concéntrico y acceso conveniente alrededor del material rotativo | Longitud de agarre, excentricidad, colapso de pared delgada, voladizo y la transición a elementos fresados |
| Mordazas blandas | Piezas repetitivas o trabajo torneado que se beneficia de una superficie de contacto conformada | Puede soportar un contorno y distribuir el contacto en un área adecuada | Mecanizado de mordazas, evacuación de virutas, dirección de sujeción y requisitos de desgaste o re-corte |
| Placa de fijación, nido o dispositivo dedicado | Formas irregulares, múltiples piezas por ciclo o configuraciones de producción repetidas | Puede ubicar referencias definidas y mantener las abrazaderas alejadas de las trayectorias de herramienta seleccionadas | Esfuerzo de diseño, acceso desde cada dirección requerida, control de residuos e inspección del esquema de localización |
| Abrazaderas de correa, de tope o de borde | Piezas grandes y planas y montajes en los que el perímetro permanece disponible | Posicionamiento flexible y acceso relativamente abierto a la cara superior | Altura de la abrazadera, dirección de la fuerza, daño en el borde, holgura de la herramienta y apoyo directamente debajo del corte |
El amarre con tornillo de banco no es automáticamente la opción de bajo costo si la pieza necesita varios reamarres para alcanzar sus características. Un dispositivo personalizado no es automáticamente mejor si la cantidad es pequeña y el dispositivo requiere un esfuerzo sustancial de diseño y validación. Compare el plan de montaje completo, incluidos la carga, la localización, el acceso de corte y la inspección, no solo la primera acción de sujeción.
Compruebe la trayectoria de carga y el acceso
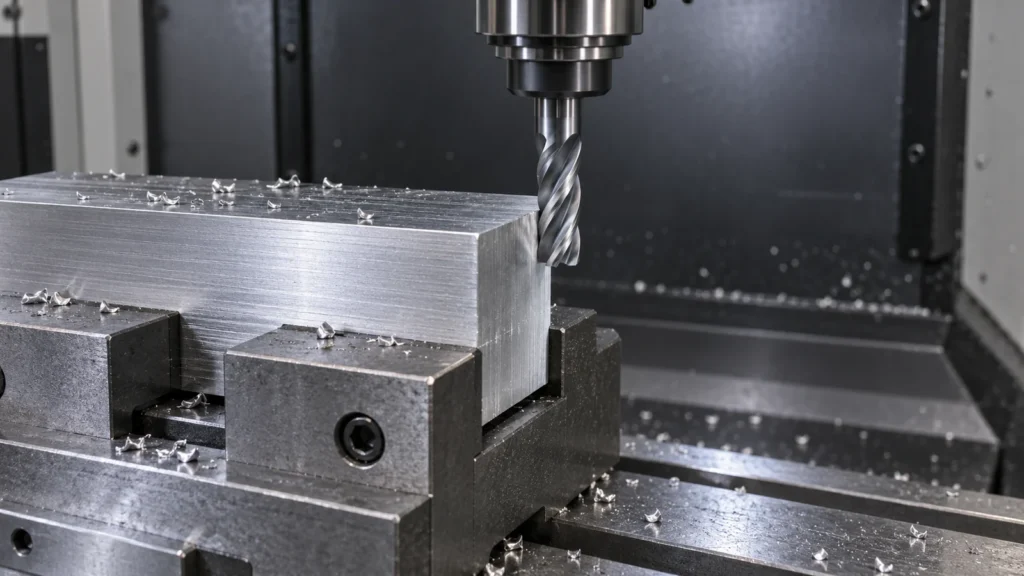
Las fuerzas de corte viajan desde la herramienta a través de la pieza de trabajo hacia los contactos de localización, las abrazaderas, el cuerpo del dispositivo de sujeción y la mesa de la máquina. Si esa trayectoria es larga, flexible o está mal soportada, la pieza puede vibrar o desviarse incluso cuando la abrazadera parece apretada. Coloque el soporte cerca de la región que se está mecanizando cuando sea práctico, especialmente debajo de placas delgadas o elementos altos. No utilice fuerza adicional para compensar una disposición de soporte débil; una sujeción excesiva puede deformar la pieza antes de que comience el corte.
El acceso de la herramienta es la otra mitad de la decisión. Un montaje que sujeta de forma segura pero bloquea el cortador, el portaherramientas o la sonda puede obligar a una orientación adicional o a una herramienta más larga. Un mayor alcance puede aumentar la desviación y reducir la estabilidad. Considere el conjunto completo de la herramienta y la dirección de aproximación, no solo el diámetro del cortador. Si se mecanizan varias caras, un dispositivo de sujeción puede proporcionar un acceso útil, pero también necesita un espacio libre adecuado para las virutas, el refrigerante, el sondeo y la carga segura.
Para el acceso y la planificación de operaciones específicos del fresado, el Proceso de fresado CNC descripción general proporciona contexto relacionado. La disposición final debe permitir que la herramienta alcance la superficie prevista mientras preserva una referencia de dato estable e inspeccionable.
La repetibilidad cambia la decisión
Un prototipo único y un pedido de producción recurrente no tienen la misma economía de amarre. Para una sola pieza, un tornillo de banco estándar o un dispositivo adaptable pueden evitar la inversión en un dispositivo dedicado. A medida que aumenta la cantidad repetida, el tiempo de carga, la variación del operador, los cambios de orientación y la verificación del montaje pueden volverse más importantes que el esfuerzo de diseño inicial del dispositivo.
La repetibilidad proviene de una secuencia de localización controlada, superficies de contacto limpias, una sujeción consistente y una forma de detectar una carga incorrecta. Los topes, pasadores, alojamientos o mordazas perfiladas pueden ayudar, pero solo cuando su relación con los datos de la pieza es clara y se mantiene. Las virutas atrapadas debajo de una pieza pueden desplazar su altura; un tope desgastado puede mover una característica repetida; una fuerza desigual puede deformar una sección delgada. Un dispositivo debe hacer natural el montaje correcto y visible los errores de carga comunes.
Para el trabajo de múltiples operaciones, documente qué superficies se usan en cada montaje y cómo la siguiente operación hace referencia a la anterior. Las comprobaciones en proceso deben apuntar a las dimensiones más sensibles al movimiento del montaje. Ahí es donde la planificación del amarre se conecta directamente con el calidaddel sitio: el plan de inspección debe verificar las relaciones que el montaje pretende preservar.
Una secuencia práctica de selección
- Identifique las superficies de dato. Separe los datos funcionales de las superficies que son meramente convenientes para sujetar.
- Marque el acceso de la herramienta y la sonda. Incluya la holgura del portaherramientas, la dirección de aproximación y cualquier orientación de inspección requerida.
- Estime la carga de corte y la rigidez de la pieza. Preste especial atención a las paredes delgadas, las geometrías altas, los puentes estrechos y los cortes interrumpidos.
- Elija el método más sencillo que cumpla con las restricciones. Compare un tornillo de banco o plato estándar con mordazas blandas, abrazaderas o un dispositivo de sujeción dedicado.
- Planifique cada transición de montaje. Defina cómo se vuelve a ubicar la pieza y qué dimensiones confirman que la transición funcionó.
- Revise el esfuerzo total. Incluya el tiempo de carga, el cambio de configuración, la preparación del dispositivo de sujeción, la inspección y la cantidad probable de repeticiones.
Esta secuencia evita dos errores comunes: diseñar un dispositivo de sujeción antes de confirmar la secuencia de mecanizado, y seleccionar una abrazadera basándose únicamente en su fuerza de sujeción. El objetivo es un montaje estable, accesible y verificable que se ajuste al contexto de producción real de la pieza.
Preguntas frecuentes
¿Es un tornillo de banco siempre la mejor opción para una pieza mecanizada por CNC?
No. Un tornillo de banco es conveniente para muchas piezas prismáticas, pero puede obstruir geometrías, proporcionar un soporte deficiente o requerir reorientaciones repetidas. Compare el acceso y el control de referencias con la secuencia completa de operaciones.
¿Cuándo se debe considerar un dispositivo de sujeción dedicado?
Considérelo cuando la geometría sea difícil de ubicar de forma consistente, cuando se mecanizan varias piezas en un ciclo repetitivo, o cuando un dispositivo de sujeción pueda reducir materialmente la variación de montaje. Para cantidades bajas, primero compare su esfuerzo de diseño y validación con un montaje adaptable.
¿Puede la fuerza de sujeción cambiar las dimensiones finales?
Sí. Las secciones delgadas o flexibles pueden deformarse bajo la sujeción y relajarse tras liberarlas. Soporte la pieza cerca de la zona de corte y utilice una fuerza controlada y adecuada en lugar de suponer que más apretado es más seguro.
¿Qué información ayuda a un taller a evaluar la sujeción de la pieza?
Proporcione el modelo 3D y el plano, el material y el estado del material en bruto, los datos de referencia y las tolerancias críticas, las cantidades requeridas, las necesidades de acabado superficial y cualquier requisito conocido de ensamblaje o inspección. Esto permite considerar la configuración junto con el plan de mecanizado.