
Начинайте с детали, а не с зажима
Прежде чем выбирать тиски, патрон, крепёжную плиту или специальное гнездо, определите поверхности, которые задают положение детали. Это базы, которые установ должен локализовать и защитить. Затем отметьте материал, подлежащий удалению, поверхности, до которых должны доставать инструменты, и зоны, где зажим может безопасно приложить усилие. Такая простая схема часто исключает кажущийся удобным вариант: губка может перекрывать отверстие, прижимная планка может мешать чистовому проходу, а тонкая стенка может прогибаться при приложении усилия поперёк неё.
Геометрия и этап обработки важны в совокупности. Установ для черновой обработки должен выдерживать прерывистые или изменяющиеся нагрузки резания, оставляя припуск для чистовой обработки. Установ для чистовой обработки может требовать меньшего и более равномерного закрепления, чтобы избежать упругого возврата после освобождения. Для детали, требующей нескольких ориентаций, спросите, может ли следующий установ базироваться от обработанных баз, а не от черновой заготовки. Хороший план закрепления управляет взаимосвязью между операциями; он не просто удерживает заготовку от смещения.
Чертежи должны делать критически важные взаимосвязи явными. Если схема отверстий, посадка подшипника, уплотнительная поверхность или взаимосвязь база-к-базе определяют функционирование, укажите это для контроля и планирования установов. Только общие размеры могут не подсказать станочнику, какая поверхность должна базироваться первой. Для более широкого контекста процесса см. процесс ЧПУ-обработки руководство.
Чем различаются распространённые методы закрепления
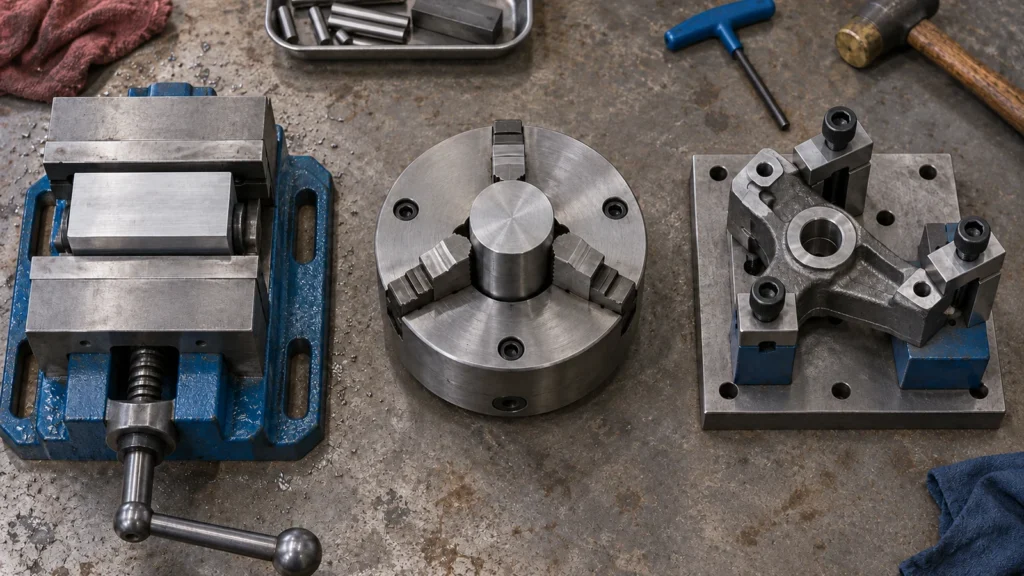
Каждый метод решает разное сочетание формы, доступа и повторяемости. Таблица — это вспомогательное средство для отбора, а не универсальный рейтинг; фактическая пригодность зависит от габаритов детали, конфигурации станка, оснастки и последовательности операций.
| Метод | Часто подходит | Преимущества | Что проверить |
|---|---|---|---|
| Станочные тиски с подкладными параллелями или упорами | Призматические блоки, плиты и многие установы для первой операции | Быстрая загрузка, удобный доступ, простые переналадки | Охват кулачками, подъём детали, параллельность и достаточность материала для зажима |
| Патрон или цанга | Круглый пруток, втулки, валы и точеные элементы | Концентричный зажим и удобный доступ вокруг тела вращения | Длина зажима, биение, смятие тонкостенных деталей, вылет и переход к фрезерованным элементам |
| Мягкие губки | Повторяющиеся детали или токарная обработка, выигрывающая от профильной контактной поверхности | Может поддерживать контур и распределять контакт по подходящей площади | Обработка кулачков, отвод стружки, направление зажима и требования к износу или переточке |
| Установочная плита, гнездо или специальное приспособление | Неправильные формы, несколько деталей за цикл или повторяющиеся производственные установы | Может базировать заданные базы и удерживать прижимы вне выбранных траекторий инструмента | Трудоёмкость проектирования, доступ с каждого требуемого направления, контроль стружки и проверка схемы базирования |
| Прихваты, кулачковые или кромочные прижимы | Крупные плоские детали и установки, где периметр остаётся доступным | Гибкое позиционирование и относительно открытый доступ к верхней поверхности | Высота зажима, направление усилия, повреждение кромок, зазор для инструмента и опора непосредственно под зоной резания |
Тиски не являются автоматически недорогим выбором, если детали требуется несколько перезажимов для доступа к её элементам. Специальное приспособление не является автоматически лучше, если партия мала, а приспособление требует значительных усилий на проектирование и отладку. Сравнивайте полный план установки, включая загрузку, базирование, доступ для резания и контроль, а не только первое зажимное действие.
Проверьте путь нагрузки и доступ
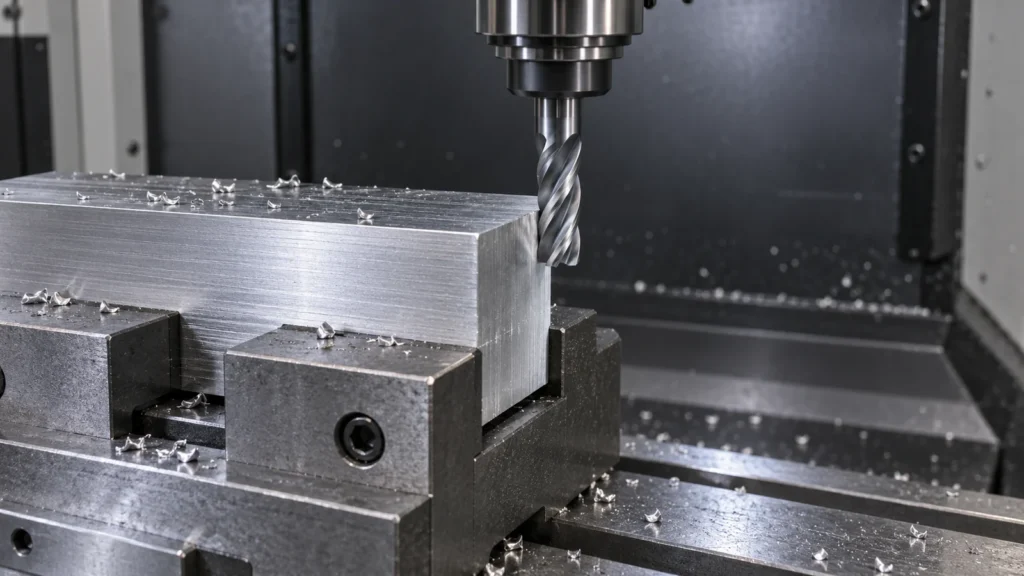
Cutting forces travel from the tool through the workpiece into the locating contacts, clamps, fixture body, and machine table. If that path is long, flexible, or poorly supported, the part can vibrate or deflect even when the clamp feels tight. Place support near the region being machined when practical, especially beneath thin plates or tall features. Do not use additional force to compensate for a weak support arrangement; excessive clamping can distort the part before the cut begins.
Tool access is the other half of the decision. A setup that grips securely but blocks the cutter, holder, or probe may force an extra orientation or a longer tool. Longer reach can increase deflection and reduce stability. Consider the full tool assembly and the approach direction, not just the cutter diameter. If machining several faces, a fixture may provide useful access, but it also needs adequate clearance for chips, coolant, probing, and safe loading.
For milling-specific access and operation planning, the Процесс фрезерования на станке с ЧПУ обзор предоставляет соответствующий контекст. Итоговая схема должна позволять инструменту достичь нужной поверхности, сохраняя стабильную и контролируемую базу отсчёта.
Повторяемость меняет решение
Единичный прототип и повторяющийся производственный заказ имеют разную экономику закрепления. Для одной детали стандартные тиски или универсальное приспособление могут избежать вложений в специальное устройство. По мере роста серийности время загрузки, разброс оператора, смены ориентации и проверка установки могут стать важнее первоначальных усилий на проектирование приспособления.
Повторяемость обеспечивается контролируемой последовательностью базирования, чистыми контактными поверхностями, стабильным зажимом и способом обнаружения неправильной загрузки. Упоры, штифты, карманы или профильные губки могут помочь, но только когда их связь с базами детали ясна и поддерживается. Стружка, зажатая под деталью, может сместить её по высоте; изношенный упор может сдвинуть повторяемый элемент; неравномерное усилие может деформировать тонкое сечение. Приспособление должно делать правильную установку естественной, а типичные ошибки загрузки — заметными.
Для многооперационной работы документируйте, какие поверхности используются в каждой установке и как следующая операция ссылается на предыдущую. Внутрипроцессные проверки должны быть нацелены на размеры, наиболее чувствительные к смещению при установке. Именно здесь планирование закрепления напрямую связано с подходом к качеству: план контроля должен проверять взаимосвязи, которые установка призвана сохранять.
Практическая последовательность выбора
- Определите базовые поверхности. Отделите функциональные базы от поверхностей, которые просто удобно зажимать.
- Отметьте доступ для инструмента и щупа. Учтите зазор для держателя, направление подхода и любую требуемую ориентацию для контроля.
- Оцените нагрузку при резании и жёсткость детали. Обратите особое внимание на тонкие стенки, высокие элементы, узкие перемычки и прерывистое резание.
- Выберите простейший метод, удовлетворяющий ограничениям. Сравните стандартные тиски или патрон с мягкими губками, прихватами или специальным приспособлением.
- Спланируйте каждый переход между установками. Определите, как деталь переустанавливается и какие размеры подтверждают, что переход выполнен успешно.
- Оцените общие трудозатраты. Учтите время загрузки, переналадки, подготовки приспособления, контроля и вероятное количество повторов.
Эта последовательность предотвращает две распространённые ошибки: проектирование приспособления до подтверждения последовательности обработки и выбор прихвата только по его удерживающему усилию. Цель — стабильная, доступная и проверяемая установка, соответствующая реальному производственному контексту детали.
Часто задаваемые вопросы
Всегда ли тиски — лучший выбор для детали, обрабатываемой на CNC-фрезерном станке?
Нет. Тиски удобны для многих призматических деталей, но могут перекрывать элементы, обеспечивать плохую поддержку или требовать многократной переориентации. Сравните доступ и базирование с полной последовательностью операций.
Когда следует рассматривать специальное приспособление?
Рассмотрите его, когда геометрию трудно стабильно базировать, несколько деталей обрабатываются в повторяющемся цикле или приспособление может существенно снизить разброс при установке. Для малых партий сначала сравните его проектирование и трудозатраты на отладку с адаптируемой установкой.
Может ли усилие зажима изменить окончательные размеры?
Да. Тонкие или гибкие участки могут деформироваться под зажимом и восстановиться после его снятия. Поддерживайте деталь вблизи зоны резания и применяйте контролируемое, подходящее усилие, а не полагайтесь на то, что чем сильнее, тем безопаснее.
Какая информация помогает цеху оценить технологическую оснастку для закрепления заготовки?
Предоставьте 3D-модель и чертёж, материал и состояние заготовки, критические базы и допуски, требуемые количества, требования к чистоте поверхности, а также любые известные требования к сборке или контролю. Это позволяет рассмотреть наладку вместе с планом обработки.