
加工された部品は、切削、洗浄、または取り扱いによる熱を帯びたまま検査に到着することがあります。直ちに測定すると、部品と測定室が熱平衡に近づくにつれて結果が変化する可能性があります。だからといって、すべての部品に同じ待機時間が必要なわけではありません。安定化計画は、部品の材料、サイズ、温度履歴、公差、測定方法、および実際に使用される温度補償を反映すべきです。.
温度がCMMの結果を変える理由
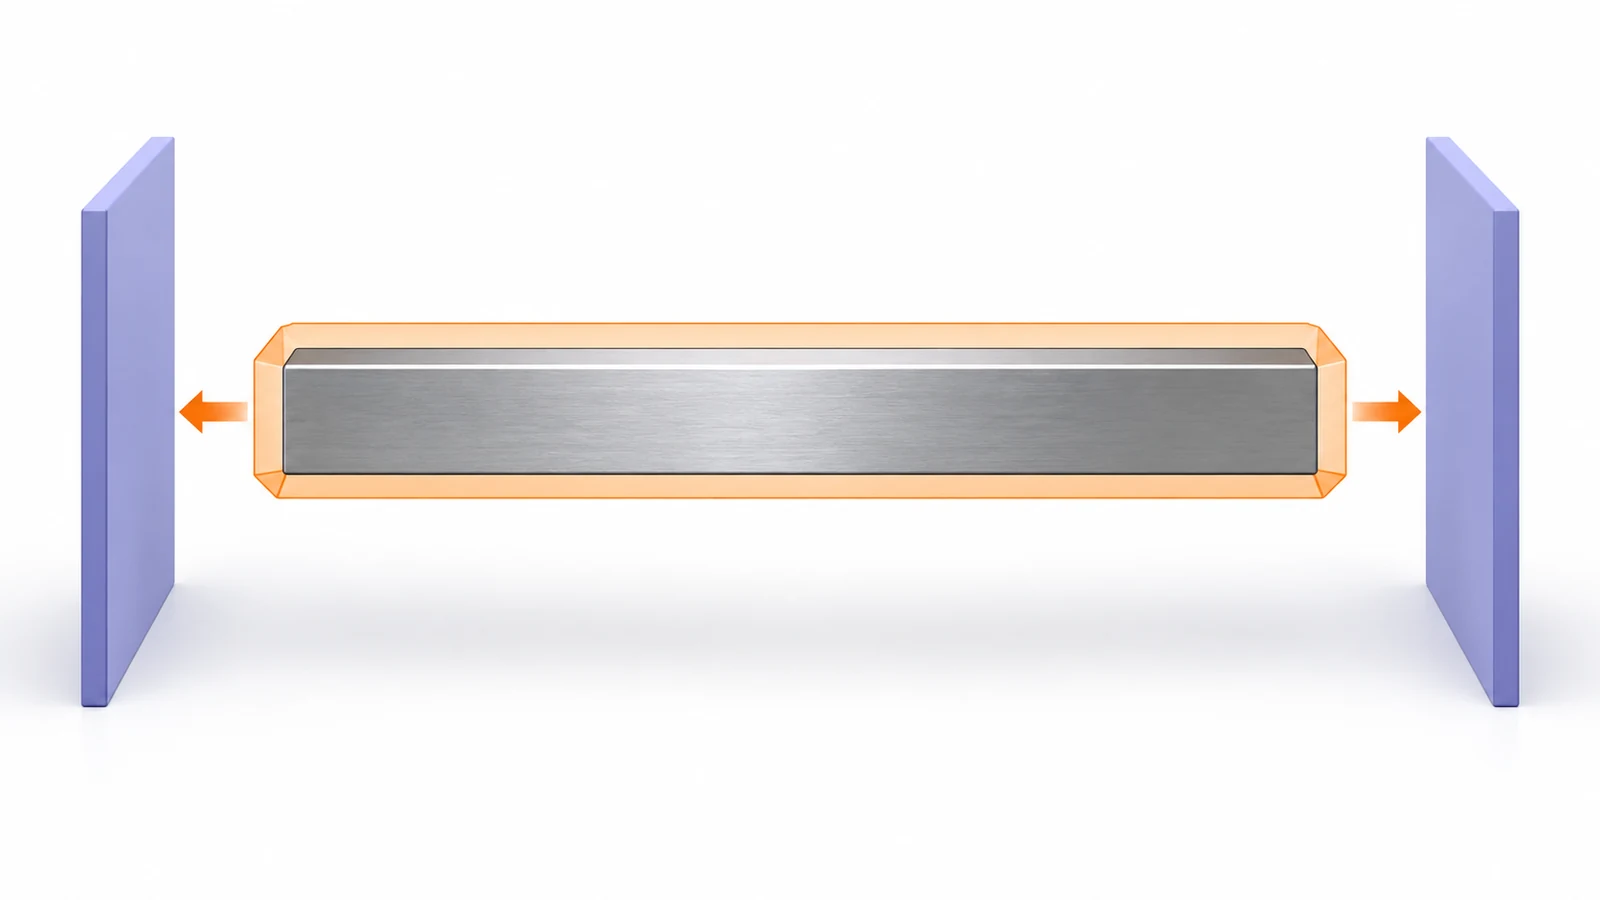
ほとんどの材料は温度変化に伴って膨張または収縮します。CMMは部品上でプローブした点から座標と計算された寸法を報告します。ワークピースが基準条件より暖かいか冷たい場合、その物理的寸法は基準条件下での寸法と異なる可能性があります。この影響は、測定長さ、材料の膨張挙動、および温度差とともに大きくなります。厳しい限界や大きな部品では、一見わずかな熱差が公差の意味のある割合を消費する可能性があります。.
熱影響は不均一になることもあります。暖かい領域と冷たい領域が1つずつある部品は、単純に均等にスケーリングしない可能性があります。勾配は局所的な形状変化を引き起こすことがあります。薄肉壁、長いスパン、厚肉から薄肉への遷移、および最近加工されたフィーチャは異なる応答を示すことがあります。単一の温度読み取り値では、測定ボリューム全体を表せない場合があります。.
温度は検査における一つの要因であり、不確かさの全体予算ではありません。プローブ戦略、固定、アライメント、スタイラス構成、機械の状態、ソフトウェア、およびフィーチャ形状も結果に影響します。より広範な検査フレームワークについては、サイトの CNC加工品質管理ガイド および 品質概要.
室温の読み取り値は部品温度ではない
気温、CMMスケール温度、およびワークピース温度は関連していますが同一ではありません。加工エリア、洗浄ステーション、屋外ドック、または暖かい保管エリアから運ばれた部品は、周囲と熱を交換する時間が必要です。大きな鋳物や厚いブロックは、小さく薄い部品よりもゆっくり安定化する可能性があります。梱包、積み重ね、固定具との接触、および気流は、そのプロセスの速度と均一性を変えることがあります。.
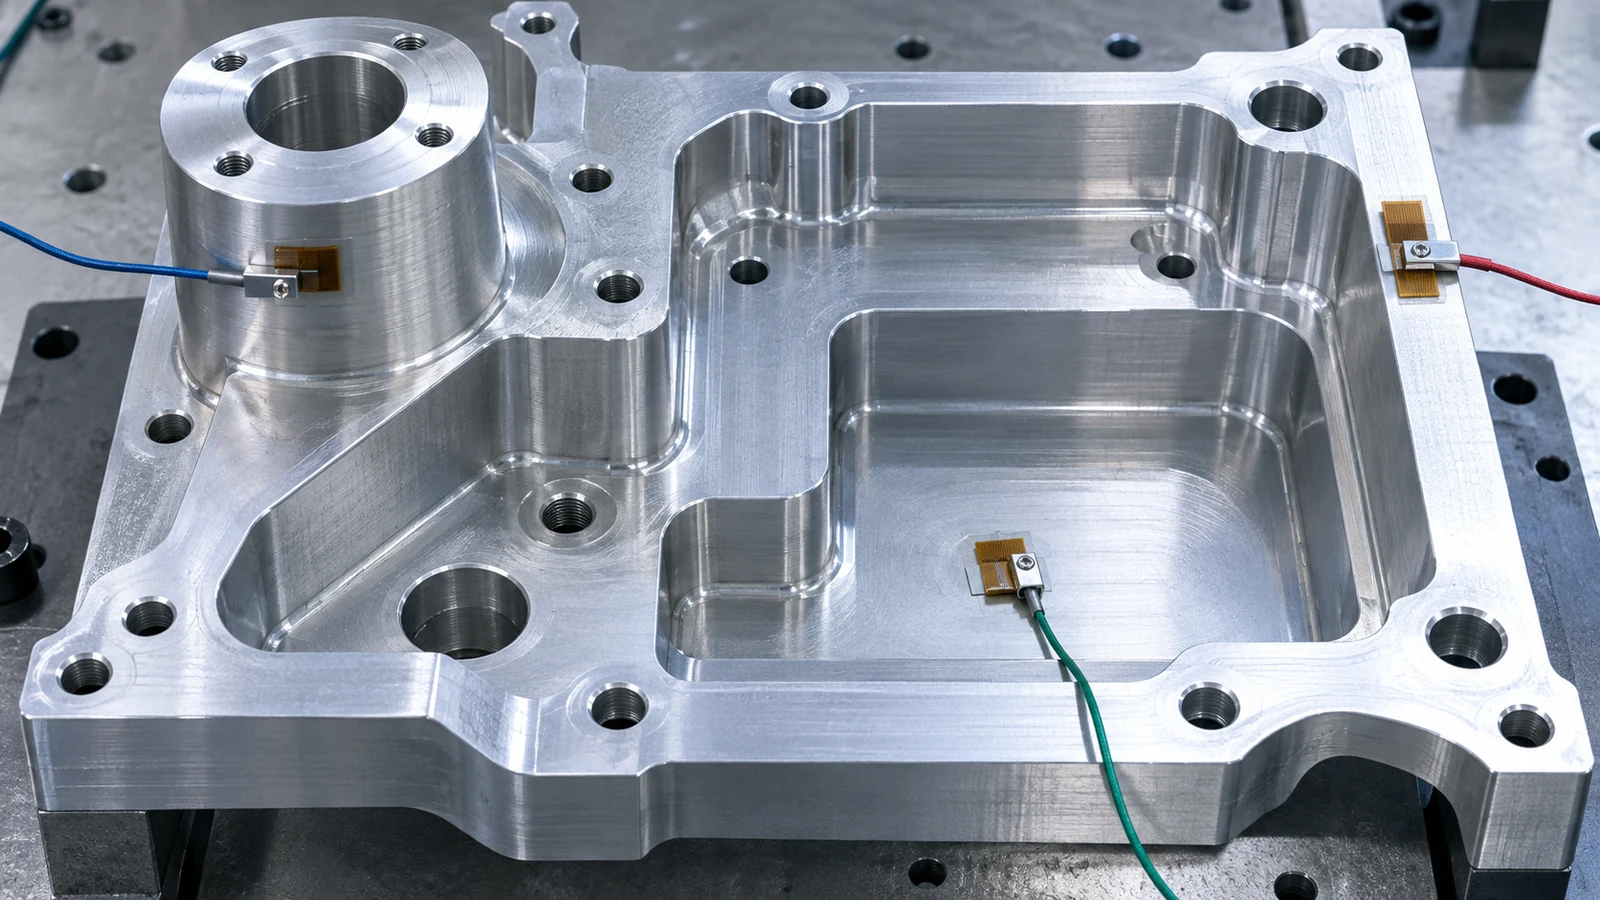
このため、「検査室は管理されている」ということは、部品が熱的に安定していることを自動的に証明するものではありません。また、固定された待機時間がすべての形状に対して平衡を保証するものでもありません。温度チェックは適切なセンサ位置と取り扱い方法を使用すべきです。大きな部品や熱的に不均一な部品では、複数の位置の方が単一の表面読み取り値よりも有益な場合があります。.
| 状況 | 重要な理由 | 実用的な管理 |
|---|---|---|
| 部品が加工や洗浄により温かい状態で到着する | 冷却に伴い寸法が変化する可能性がある | 受入測定の前に安定化条件を定義する |
| 大型または厚肉の部品 | 表面と内部が室温に達する速度が異なる場合がある | 室温だけでなく、代表的な位置で温度を評価する |
| 長尺または薄肉の形状 | 熱勾配や支持が長さだけでなく形状にも影響する可能性がある | 一貫した向きを使用し、合意された条件で検査する |
| 部品とCMMの熱履歴が異なる | 機械補償がワークピースの状態を表さない場合がある | ワークピースとスケールの補償に関するCMM手順に従う |
フィーチャと公差に基づいた安定化計画
管理されたフィーチャから始める。比較的広い公差を持つ短い直径は、長いデータム間距離や大きな部品にまたがる厳しい位置パターンほど温度に敏感でない場合がある。ソークや待機期間を規定する前に、測定長さ、材料、想定される温度差、公差への寄与を特定する。.
次に、検査条件を定義します。部品の保管場所、支持方法、安定化の前後の洗浄の有無、測定する温度、安定性の確認方法を定めます。重要な測定では、許容温度範囲と、定義された時間間隔における最大変化量の両方を工程で要求する場合があります。具体的な限度値は、独自に考案した普遍的な規則ではなく、適用される品質手順または顧客要求から導き出すべきです。.
試験では、文書化された条件下で繰り返し測定を比較できます。部品の落ち着きに伴って寸法がドリフトする場合、その証拠を安定化規則に反映できます。安定している場合は、検査計画は、妥当な判断を維持しつつ、不必要に長い待ち時間を避けられる可能性があります。.
補償が修正できること—そしてできないこと
一部のCMMシステムは、温度センサーと材料の膨張係数を用いて熱膨張を補正します。補正は、関連する入力が既知でシステムが正しく構成されている場合、モデル化された均一な寸法変化を修正できます。しかし、熱勾配、部品温度の不均一、不確かな材料データ、治具による拘束、平衡化に伴って形状が変化する幾何形状などの影響をすべて自動的に除去するものではありません。.
補正を二重に適用したり、軸センサーだけでワークピースを代表していると仮定したりしないでください。有効なセンサーや使用する材料係数など、特定のセットアップに対する機械およびソフトウェアの手順に従ってください。材料の状態や係数が不明な場合は、その制約を記録し、補正された結果を合否判定に使用する前に測定システムの責任者を関与させてください。.
検査を弱めることなく不要な待機を減らす
測定タイミングがスループットを制約している場合は、まず部品が検査エリアに入る方法を改善してください。温かい部品を冷たい表面に直接置くことを避け、保管方法と支持方法を一貫させ、空気が循環できるように部品を離し、手順が許す範囲で代表的な温度を測定します。検証済みの補正方法やタスク固有の熱モデルが一部の用途で役立つ場合がありますが、どちらも検証なしに適切であると仮定すべきではありません。.
リスクに応じて安定化を優先してください。厳しい公差、長いスパン、熱に敏感な特性、または紛争になりやすい特性には、定義された条件が必要です。感度の低い検査では、測定能力と合否判定手順がそれを支持する場合、より単純な規則を使用できます。目的は「可能な限り長く待つ」ことではなく、熱影響が判断を損なわないようにすることです。.
合格判定を裏付ける条件を記録する
異議を唱えられる可能性のある測定では、要求に応じて部品の温度または安定化状態、測定位置、補正設定、材料入力、CMMの識別情報、セットアップ、検査結果を保持してください。合意された条件外で測定が行われた場合は、安定化された結果と同等であるかのように提示するのではなく、その旨を明示してください。.
温度安定化は、データム設定、プローブ戦略、公差の解釈、測定不確かさに関する合意の代わりにはなりません。これらの要素は、特性および合否基準とともに定義すべきです。トレーサブルな記録により、真の加工ばらつきと熱的または測定条件による差異を区別できます。.
よくある質問
部品はCMM検査の前にどのくらい安定化させるべきですか?
すべての部品に共通する単一の待ち時間はありません。サイズ、材料、初期温度、幾何形状、梱包、気流、および要求される不確かさが、必要な時間に影響します。文書化されたリスクベースの手順を使用してください。.
CMMの温度補正は部品を安定化させる必要性を排除しますか?
必ずしもそうではありません。補正は有効な温度入力と材料データに依存し、勾配や形状変化を修正できない場合があります。CMMの手順に従い、補正がその測定に適していることを検証してください。.
室温だけで部品の温度を確定できますか?
いいえ。室温が管理されていても、部品が熱を保持していたり温度勾配があったりする場合があります。検査手順の要求に従ってワークピースを測定してください。.
どの特性が温度に最も敏感ですか?
長い測定スパン、厳しい公差、温度が不均一な部品は、しばしばより敏感になります。実際の影響は、材料、形状、温度差、および測定戦略によって異なります。.