
Ein bearbeitetes Teil kann zur Inspektion gelangen und dabei noch Wärme vom Schneiden, Waschen oder Handhaben mitführen. Wird es sofort gemessen, kann das Ergebnis sich ändern, während sich das Teil und der Messraum dem thermischen Gleichgewicht nähern. Das bedeutet nicht, dass jede Komponente dieselbe Wartezeit benötigt. Der Stabilisierungsplan sollte Material, Größe, Temperaturverlauf, Toleranz, Messmethode und die tatsächlich verwendete Temperaturkompensation des Teils berücksichtigen.
Warum Temperatur ein CMM-Ergebnis verändert
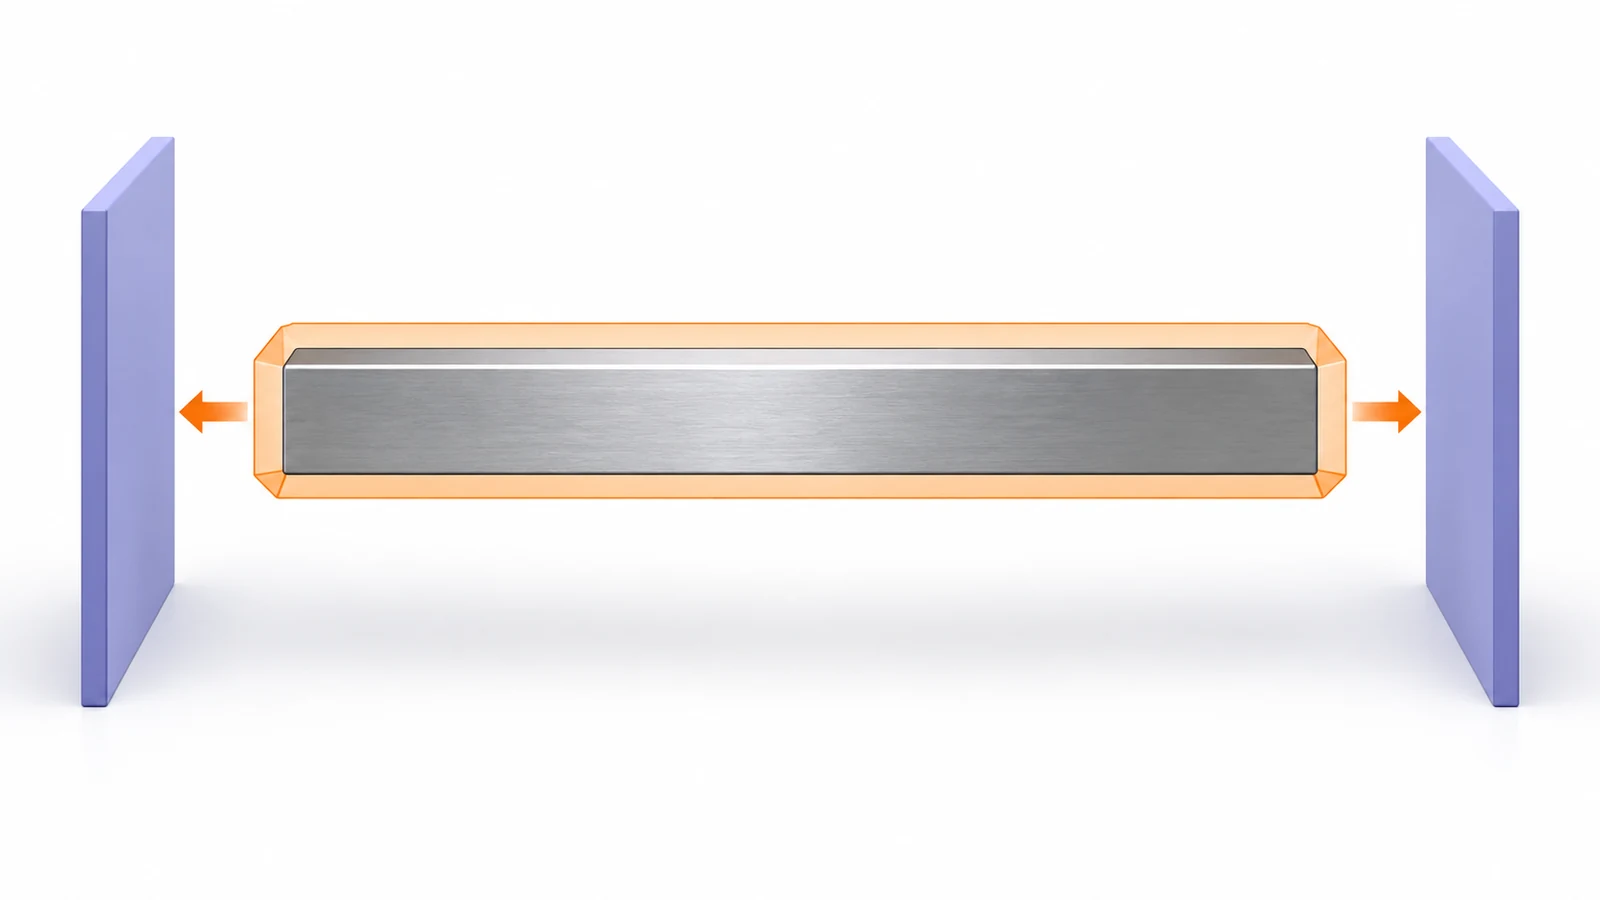
Die meisten Materialien dehnen sich bei Temperaturänderungen aus oder ziehen sich zusammen. Ein CMM meldet Koordinaten und berechnete Maße aus Punkten, die am Teil angetastet werden; ist das Werkstück wärmer oder kälter als die Referenzbedingung, können seine physischen Maße von den Maßen abweichen, die es unter dieser Referenz hätte. Der Effekt wächst mit der Messlänge, dem Ausdehnungsverhalten des Materials und der Temperaturdifferenz. Bei engen Grenzen oder großen Teilen kann eine scheinbar moderate thermische Differenz einen bedeutenden Anteil der Toleranz verbrauchen.
Thermische Effekte können auch ungleichmäßig sein. Ein Teil mit einem warmen Bereich und einem kühlen Bereich skaliert möglicherweise nicht einfach gleichmäßig; Gradienten können lokale Formänderungen verursachen. Dünne Wände, lange Spannweiten, Übergänge von dick zu dünn und kürzlich bearbeitete Merkmale können unterschiedlich reagieren. Eine einzelne Temperaturmessung beschreibt möglicherweise nicht das gesamte Messvolumen.
Temperatur ist ein Faktor bei der Inspektion, nicht das gesamte Unsicherheitsbudget. Taststrategie, Vorrichtung, Ausrichtung, Tasterkonfiguration, Maschinenzustand, Software und Merkmalsgeometrie beeinflussen das Ergebnis ebenfalls. Für den breiteren Inspektionsrahmen siehe den Leitfaden zur Qualitätskontrolle beim CNC-Bearbeiten und Qualitätsübersicht.
Eine Raumtemperaturanzeige ist nicht die Teiltemperatur
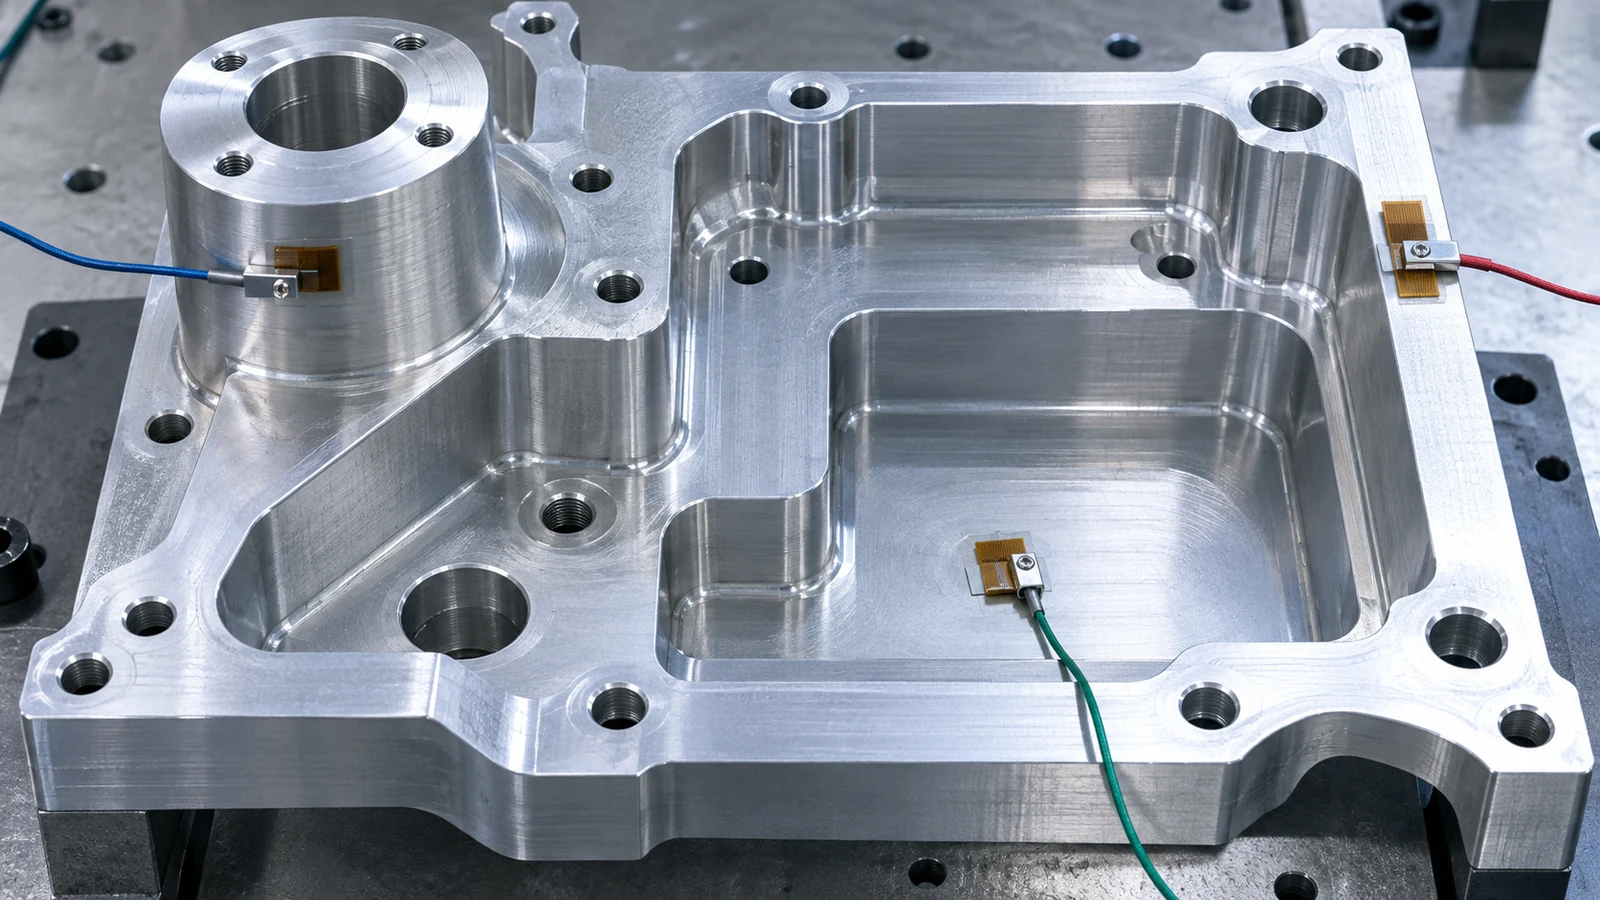
Lufttemperatur, Temperatur des CMM-Maßstabs und Werkstücktemperatur sind verwandt, aber nicht identisch. Ein Teil, das aus einem Bearbeitungsbereich, einer Waschstation, einem Außenandockbereich oder einem warmen Lagerbereich kommt, benötigt Zeit, um Wärme mit seiner Umgebung auszutauschen. Ein großes Gussteil oder ein dicker Block stabilisiert sich möglicherweise langsamer als eine kleine, dünne Komponente. Verpackung, Stapelung, Kontakt mit einer Vorrichtung und Luftströmung können die Rate und Gleichmäßigkeit dieses Prozesses verändern.
Aus diesem Grund belegt “der Inspektionsraum ist kontrolliert” nicht automatisch, dass das Teil thermisch stabil ist. Auch eine feste Wartezeit garantiert nicht für jede Geometrie das Gleichgewicht. Eine Temperaturprüfung sollte eine geeignete Sensorposition und Handhabungsmethode verwenden; bei einem großen oder thermisch ungleichmäßigen Teil können mehrere Positionen aussagekräftiger sein als eine einzelne Oberflächenmessung.
| Situation | Warum es wichtig ist | Praktische Kontrolle |
|---|---|---|
| Das Teil kommt warm von der Bearbeitung oder dem Waschen an | Seine Abmessungen können sich beim Abkühlen ändern | Legen Sie eine Stabilisierungsbedingung vor der Abnahmemessung fest |
| Großes oder dickwandiges Bauteil | Oberfläche und Inneres können die Raumtemperatur unterschiedlich schnell erreichen | Bewerten Sie die Temperatur an repräsentativen Stellen, nicht nur im Raum |
| Lange oder dünnwandige Geometrie | Thermische Gradienten oder Auflage können sowohl die Form als auch die Länge beeinflussen | Verwenden Sie eine konsistente Ausrichtung und prüfen Sie unter der vereinbarten Bedingung |
| Teil und KMG haben unterschiedliche thermische Vorgeschichten | Die Maschinenkompensation spiegelt möglicherweise nicht den Zustand des Werkstücks wider | Befolgen Sie das KMG-Verfahren zur Werkstück- und Maßstabskompensation |
Stabilisierung um Merkmal und Toleranz herum planen
Beginnen Sie mit dem kontrollierten Merkmal. Ein kurzer Durchmesser mit vergleichsweise weiter Toleranz ist möglicherweise weniger temperaturempfindlich als ein langer Abstand von Bezug zu Bezug oder ein enges Positionsmuster über ein großes Teil. Ermitteln Sie die Messlänge, das Material, die wahrscheinliche Temperaturdifferenz und den Toleranzbeitrag, bevor Sie eine Temperier- oder Wartezeit vorschreiben.
Definieren Sie dann die Prüfbedingung: wo das Teil gelagert wird, wie es unterstützt wird, ob es vor oder nach der Stabilisierung gereinigt wird, welche Temperatur gemessen wird und wie die Stabilität bestätigt wird. Für eine kritische Messung kann ein Prozess sowohl einen zulässigen Temperaturbereich als auch eine maximale Änderung über ein definiertes Intervall erfordern. Die spezifischen Grenzwerte sollten aus dem geltenden Qualitätsverfahren oder der Kundenanforderung stammen und nicht aus einer erfundenen universellen Regel.
Ein Versuch kann wiederholte Messungen unter dokumentierten Bedingungen vergleichen. Wenn eine Abmessung driftet, während sich das Teil setzt, können diese Erkenntnisse die Stabilisierungsregel informieren. Bleibt sie stabil, kann der Prüfplan möglicherweise eine unnötig lange Verzögerung vermeiden und dennoch eine belastbare Entscheidung beibehalten.
Was Kompensation korrigieren kann – und was nicht
Einige KMG-Systeme kompensieren die Wärmeausdehnung mithilfe von Temperatursensoren und einem Materialausdehnungskoeffizienten. Die Kompensation kann eine modellierte gleichmäßige Größenänderung korrigieren, wenn die relevanten Eingaben bekannt sind und das System korrekt konfiguriert ist. Sie beseitigt nicht automatisch alle Effekte von Temperaturgradienten, ungleichmäßigen Teiltemperaturen, unsicheren Materialdaten, Fixierung durch Vorrichtungen oder Geometrie, die ihre Form beim Angleichen ändert.
Wenden Sie die Kompensation nicht doppelt an und gehen Sie nicht davon aus, dass ein Achsensensor allein das Werkstück repräsentiert. Befolgen Sie das Maschinen- und Softwareverfahren für die jeweilige Einrichtung, einschließlich der Frage, welche Sensoren aktiv sind und welcher Materialkoeffizient verwendet wird. Wenn der Materialzustand oder der Koeffizient unbekannt ist, dokumentieren Sie diese Einschränkung und beziehen Sie den Eigentümer des Messsystems ein, bevor Sie ein korrigiertes Ergebnis zur Abnahme verwenden.
Unnötiges Warten reduzieren, ohne die Inspektion zu schwächen
Wenn das Messzeitverhalten den Durchsatz einschränkt, verbessern Sie zuerst die Art und Weise, wie Teile in den Prüfbereich gelangen. Vermeiden Sie es, warme Teile direkt auf eine kalte Oberfläche zu legen; halten Sie die Lagerungs- und Auflagemethode konsistent; trennen Sie Teile, damit Luft zirkulieren kann; und messen Sie repräsentative Temperaturen, wo das Verfahren es zulässt. Eine validierte Kompensationsmethode oder ein aufgabenspezifisches thermisches Modell kann in einigen Anwendungen helfen, aber ohne Verifizierung sollte keines von beiden als geeignet angenommen werden.
Priorisieren Sie die Stabilisierung nach Risiko. Merkmale mit engen Toleranzen, großer Spannweite, thermischer Empfindlichkeit oder Streitanfälligkeit verdienen eine definierte Bedingung. Weniger empfindliche Prüfungen können eine einfachere Regel verwenden, wenn die Messfähigkeit und das Abnahmeverfahren dies unterstützen. Das Ziel ist nicht “so lange wie möglich warten”, sondern sicherzustellen, dass thermische Effekte die Entscheidung nicht untergraben.
Bedingungen dokumentieren, die die Abnahmeentscheidung stützen
Bewahren Sie für eine Messung, die angefochten werden könnte, den Temperatur- oder Stabilisierungsstatus des Teils wie gefordert, den Messort, die Kompensationseinstellung, die Materialeingabe, die KMG-Identifikation, die Einrichtung und das Prüfergebnis auf. Wenn die Messung außerhalb der vereinbarten Bedingung durchgeführt wurde, kennzeichnen Sie dies, anstatt sie als gleichwertig mit einem stabilisierten Ergebnis darzustellen.
Die Temperaturstabilisierung ersetzt nicht die Einigung über Bezugssystem-Einrichtung, Antaststrategie, Toleranzinterpretation oder Messunsicherheit. Diese Elemente sollten zusammen mit dem Merkmal und den Abnahmekriterien definiert werden. Eine rückverfolgbare Aufzeichnung ermöglicht es, eine echte Bearbeitungsabweichung von einem thermischen oder messbedingten Unterschied zu unterscheiden.
Häufig gestellte Fragen
Wie lange sollte ein Teil stabilisieren, bevor es mit einem KMG geprüft wird?
Es gibt keine einheitliche Wartezeit für alle Teile. Größe, Material, Ausgangstemperatur, Geometrie, Verpackung, Luftströmung und die geforderte Unsicherheit beeinflussen alle die benötigte Zeit. Verwenden Sie ein dokumentiertes, risikobasiertes Verfahren.
Beseitigt die KMG-Temperaturkompensation die Notwendigkeit, ein Teil zu stabilisieren?
Nicht unbedingt. Die Kompensation hängt von gültigen Temperatureingaben und Materialdaten ab und korrigiert möglicherweise keine Gradienten oder Formänderungen. Befolgen Sie das KMG-Verfahren und verifizieren Sie, dass die Kompensation für die Messung geeignet ist.
Reicht die Raumtemperatur aus, um die Temperatur des Teils zu ermitteln?
Nein. Das Teil kann Wärme speichern oder einen Temperaturgradienten aufweisen, selbst wenn der Raum kontrolliert ist. Messen Sie das Werkstück wie im Prüfverfahren gefordert.
Welche Merkmale sind am temperaturempfindlichsten?
Lange Messspannen, enge Toleranzen und Teile mit ungleichmäßiger Temperatur sind oft empfindlicher. Der tatsächliche Effekt hängt von Material, Geometrie, Temperaturdifferenz und Messstrategie ab.