
Un pezzo lavorato può arrivare all'ispezione ancora caldo per effetto del taglio, del lavaggio o della movimentazione. Misurarlo immediatamente può produrre un risultato che cambia man mano che il pezzo e la sala metrologica si avvicinano all'equilibrio termico. Ciò non significa che ogni componente richieda lo stesso periodo di attesa. Il piano di stabilizzazione dovrebbe riflettere il materiale del pezzo, le dimensioni, la storia termica, la tolleranza, il metodo di misurazione e la compensazione termica effettivamente utilizzata.
Perché la temperatura modifica un risultato CMM
La maggior parte dei materiali si dilata o si contrae al variare della temperatura. Una CMM riporta coordinate e dimensioni calcolate dai punti tastati sul pezzo; se il pezzo è più caldo o più freddo rispetto alla condizione di riferimento, le sue dimensioni fisiche possono differire da quelle che avrebbe a tale riferimento. L'effetto cresce con la lunghezza di misura, il comportamento di dilatazione del materiale e la differenza di temperatura. Per tolleranze strette o pezzi di grandi dimensioni, una differenza termica apparentemente modesta può consumare una quota significativa della tolleranza.
Gli effetti termici possono anche essere non uniformi. Un pezzo con una zona calda e una zona fredda può non scalare semplicemente in modo uniforme; i gradienti possono causare variazioni locali di forma. Pareti sottili, lunghe campate, transizioni da spessore a sottile e feature lavorate di recente possono rispondere in modo diverso. Una singola lettura di temperatura può non descrivere l'intero volume di misurazione.
La temperatura è un fattore dell'ispezione, non l'intero bilancio di incertezza. Anche la strategia di tastatura, l'attrezzatura di fissaggio, l'allineamento, la configurazione dello stilo, le condizioni della macchina, il software e la geometria della feature influenzano il risultato. Per il quadro più ampio dell'ispezione, consultare il sito guida al controllo qualità nella lavorazione CNC che panoramica sulla qualità.
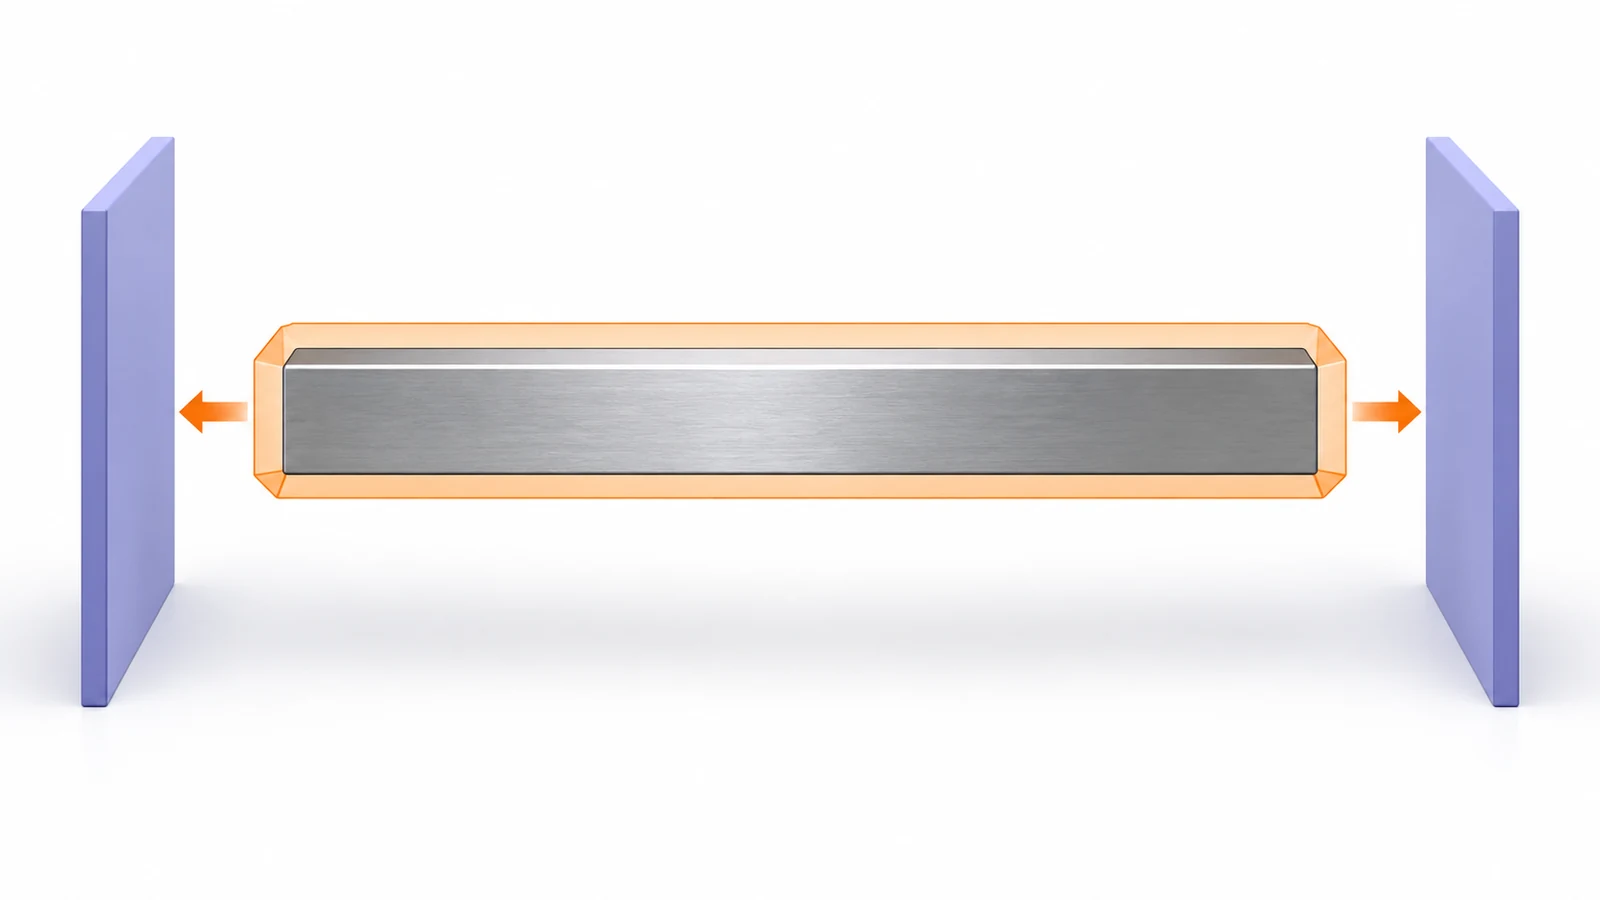
La lettura della stanza non è la temperatura del pezzo
La temperatura dell'aria, la temperatura della scala della CMM e la temperatura del pezzo sono correlate ma non identiche. Un pezzo proveniente da un'area di lavorazione, da una stazione di lavaggio, da una banchina esterna o da un'area di stoccaggio calda necessita di tempo per scambiare calore con l'ambiente circostante. Una grande fusione o un blocco spesso può stabilizzarsi più lentamente di un componente piccolo e sottile. L'imballaggio, l'impilamento, il contatto con un'attrezzatura di fissaggio e il flusso d'aria possono modificare la velocità e l'uniformità di tale processo.
Per questo motivo, “la sala di ispezione è controllata” non stabilisce automaticamente che il pezzo sia termicamente stabile. Né un tempo di attesa fisso garantisce l'equilibrio per ogni geometria. Un controllo della temperatura dovrebbe utilizzare una posizione del sensore e un metodo di movimentazione appropriati; su un pezzo grande o termicamente disomogeneo, più posizioni possono essere più informative di una singola lettura superficiale.
| Situazione | Perché è importante | Controllo pratico |
|---|---|---|
| Il pezzo arriva caldo dalla lavorazione o dal lavaggio | Le sue dimensioni possono cambiare mentre si raffredda | Definire una condizione di stabilizzazione prima della misurazione di accettazione |
| Componente grande o spesso | La superficie e l'interno possono raggiungere le condizioni ambiente a velocità diverse | Valutare la temperatura in punti rappresentativi, non solo nella stanza |
| Geometria lunga o a parete sottile | I gradienti termici o il supporto possono influire sulla forma oltre che sulla lunghezza | Utilizzare un orientamento coerente e ispezionare nella condizione concordata |
| Il pezzo e la CMM hanno storie termiche diverse | La compensazione della macchina potrebbe non rappresentare lo stato del pezzo | Seguire la procedura CMM per la compensazione del pezzo e della scala |
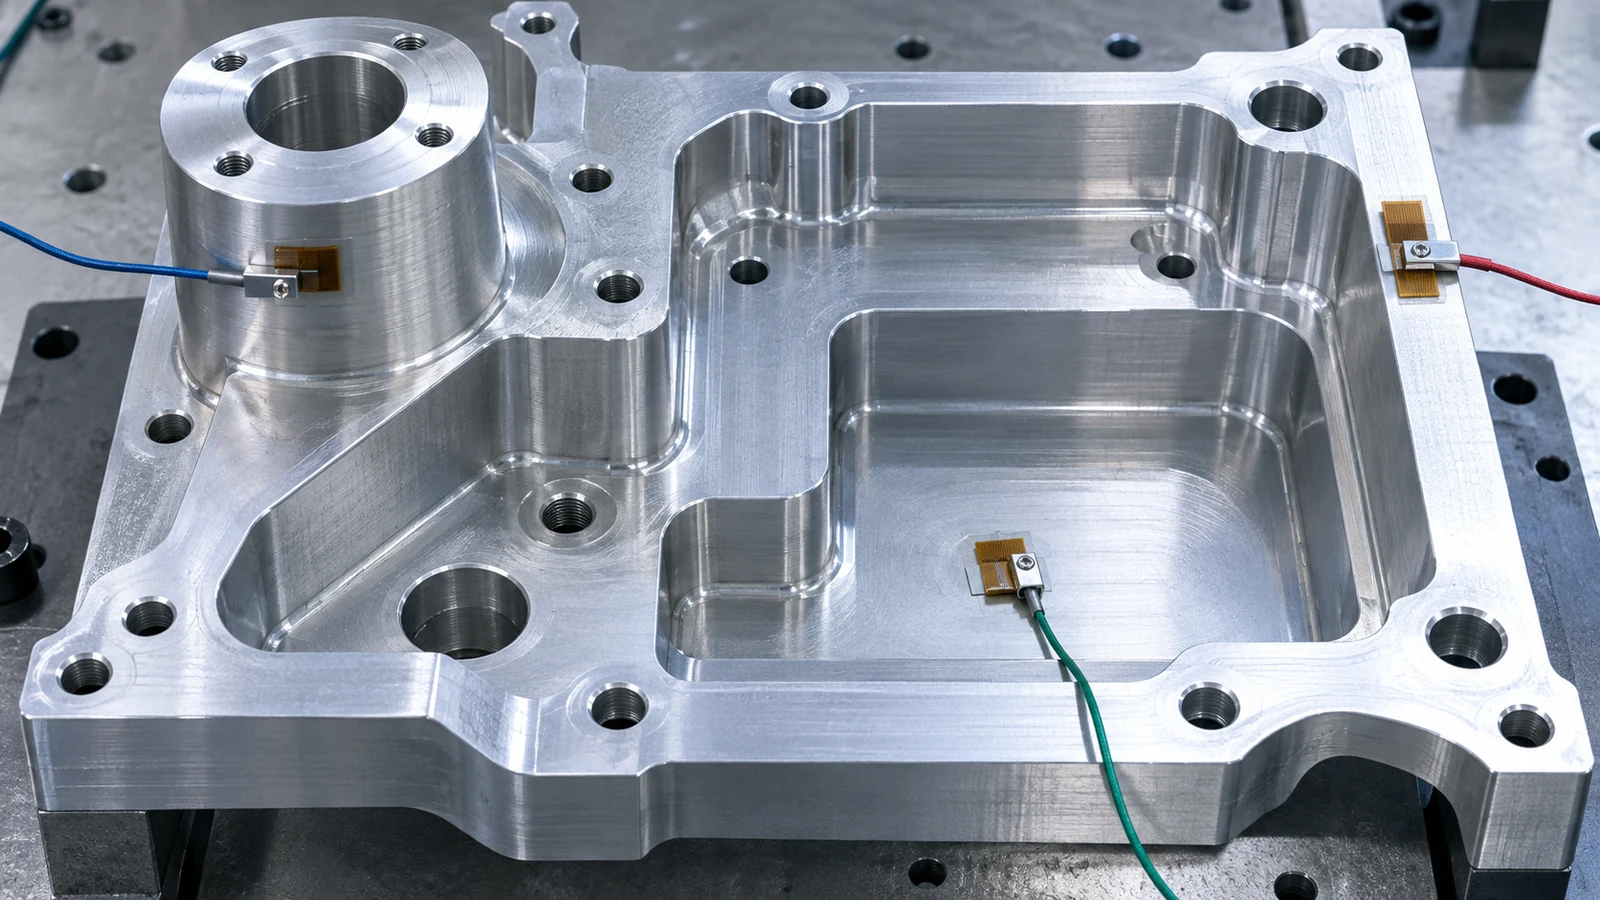
Pianificare la stabilizzazione in base alla feature e alla tolleranza
Iniziare con la caratteristica controllata. Un diametro corto con una tolleranza relativamente ampia potrebbe non essere sensibile alla temperatura quanto una lunga distanza da riferimento a riferimento o un pattern di posizione stretto che si estende su un pezzo grande. Identificare la lunghezza di misura, il materiale, la probabile differenza di temperatura e il contributo di tolleranza prima di prescrivere un periodo di stabilizzazione o di attesa.
Poi definire la condizione di ispezione: dove viene conservato il pezzo, come è supportato, se viene pulito prima o dopo la stabilizzazione, quale temperatura viene misurata e come viene confermata la stabilità. Per una misurazione critica, un processo può richiedere sia un intervallo di temperatura consentito sia una variazione massima su un intervallo definito. I limiti specifici dovrebbero derivare dalla procedura di qualità applicabile o dal requisito del cliente, non da una regola universale inventata.
Una prova può confrontare misurazioni ripetute in condizioni documentate. Se una dimensione varia mentre il pezzo si stabilizza, tale evidenza può orientare la regola di stabilizzazione. Se rimane stabile, il piano di ispezione può evitare un ritardo inutilmente lungo mantenendo una decisione difendibile.
Cosa può correggere la compensazione—e cosa non può
Alcuni sistemi CMM compensano la dilatazione termica utilizzando sensori di temperatura e un coefficiente di dilatazione del materiale. La compensazione può correggere una variazione dimensionale uniforme modellata quando gli input rilevanti sono noti e il sistema è configurato correttamente. Non elimina automaticamente tutti gli effetti dei gradienti termici, delle temperature non uniformi del pezzo, dei dati incerti sul materiale, del vincolo dell'attrezzatura o della geometria che cambia forma durante l'equilibramento.
Non applicare la compensazione due volte né presumere che un sensore sull'asse rappresenti da solo il pezzo in lavorazione. Seguire la procedura della macchina e del software per la specifica configurazione, inclusi quali sensori sono attivi e quale coefficiente del materiale è utilizzato. Se la condizione o il coefficiente del materiale sono sconosciuti, registrare tale limitazione e coinvolgere il responsabile del sistema di misurazione prima di utilizzare un risultato corretto per l'accettazione.
Ridurre le attese inutili senza indebolire l'ispezione
Quando la tempistica di misurazione limita la produttività, migliorare innanzitutto il modo in cui i pezzi entrano nell'area di ispezione. Evitare di collocare pezzi caldi direttamente su una superficie fredda; mantenere coerente il metodo di stoccaggio e supporto; separare i pezzi in modo che l'aria possa circolare; e misurare temperature rappresentative dove la procedura lo consente. Un metodo di compensazione validato o un modello termico specifico per l'attività possono essere utili in alcune applicazioni, ma nessuno dei due dovrebbe essere presunto idoneo senza verifica.
Dare priorità alla stabilizzazione in base al rischio. Caratteristiche a tolleranza stretta, con ampia estensione, termicamente sensibili o soggette a contestazioni meritano una condizione definita. I controlli meno sensibili possono utilizzare una regola più semplice se la capacità di misurazione e la procedura di accettazione lo supportano. L'obiettivo non è “attendere il più a lungo possibile”; è garantire che gli effetti termici non compromettano la decisione.
Registrare le condizioni che supportano la decisione di accettazione
Per una misurazione che potrebbe essere contestata, conservare lo stato di temperatura o stabilizzazione del pezzo come richiesto, la posizione di misurazione, l'impostazione di compensazione, l'input del materiale, l'identificazione della CMM, la configurazione e il risultato dell'ispezione. Se la misurazione è stata effettuata al di fuori della condizione concordata, segnalarlo anziché presentarlo come equivalente a un risultato stabilizzato.
La stabilizzazione della temperatura non sostituisce l'accordo sulla configurazione dei datum, sulla strategia di tastatura, sull'interpretazione delle tolleranze o sull'incertezza di misurazione. Tali elementi dovrebbero essere definiti insieme alla caratteristica e ai criteri di accettazione. Una registrazione tracciabile consente di distinguere una variazione di lavorazione genuina da una differenza termica o di condizione di misurazione.
Domande frequenti
Quanto tempo deve stabilizzarsi un pezzo prima dell'ispezione CMM?
Non esiste un tempo di attesa unico per tutti i pezzi. Dimensioni, materiale, temperatura iniziale, geometria, imballaggio, flusso d'aria e l'incertezza richiesta influenzano tutti il tempo necessario. Utilizzare una procedura documentata e basata sul rischio.
La compensazione termica della CMM elimina la necessità di stabilizzare un pezzo?
Non necessariamente. La compensazione dipende da input di temperatura validi e da dati del materiale e potrebbe non correggere gradienti o cambiamenti di forma. Seguire la procedura della CMM e verificare che la compensazione sia idonea per la misurazione.
La temperatura ambiente è sufficiente per stabilire la temperatura del pezzo?
No. Il pezzo può trattenere calore o presentare un gradiente di temperatura anche quando l'ambiente è controllato. Misurare il pezzo in lavorazione come richiesto dalla procedura di ispezione.
Quali caratteristiche sono più sensibili alla temperatura?
Ampie estensioni di misurazione, tolleranze strette e pezzi con temperatura non uniforme sono spesso più sensibili. L'effetto effettivo dipende da materiale, geometria, differenza di temperatura e strategia di misurazione.