
Une pièce usinée peut arriver à l'inspection encore chargée de chaleur due à la coupe, au lavage ou à la manutention. La mesurer immédiatement peut produire un résultat qui évolue à mesure que la pièce et la salle de métrologie s'approchent de l'équilibre thermique. Cela ne signifie pas que chaque composant nécessite la même période d'attente. Le plan de stabilisation doit refléter le matériau, la taille, l'historique thermique, la tolérance, la méthode de mesure et la compensation thermique réellement utilisée pour la pièce.
Pourquoi la température modifie un résultat CMM
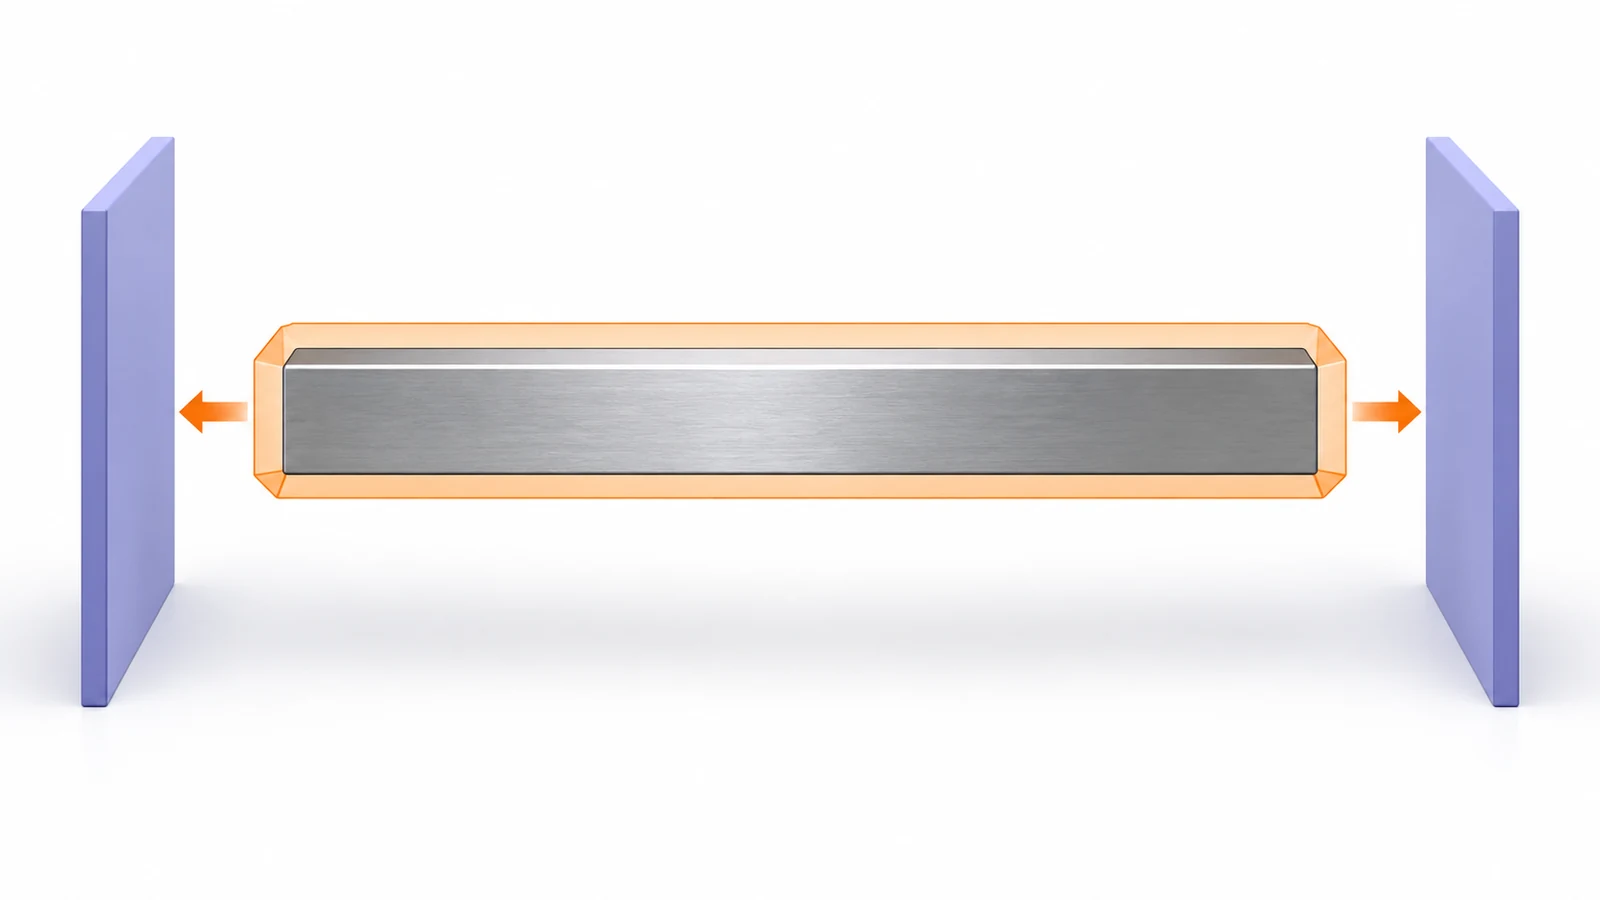
La plupart des matériaux se dilatent ou se contractent lorsque la température change. Une CMM rapporte des coordonnées et des dimensions calculées à partir de points palpeurs sur la pièce ; si la pièce est plus chaude ou plus froide que la condition de référence, ses dimensions physiques peuvent différer de celles qu'elle aurait à cette référence. L'effet augmente avec la longueur de mesure, le comportement de dilatation du matériau et l'écart de température. Pour des limites serrées ou de grandes pièces, une différence thermique apparemment modeste peut consommer une part significative de la tolérance.
Les effets thermiques peuvent aussi être non uniformes. Une pièce avec une zone chaude et une zone froide peut ne pas simplement se dilater de façon homogène ; les gradients peuvent provoquer des changements de forme locaux. Les parois minces, les longues portées, les transitions épais-mince et les caractéristiques récemment usinées peuvent réagir différemment. Une seule lecture de température peut ne pas décrire l'ensemble du volume de mesure.
La température est un facteur de l'inspection, pas tout le budget d'incertitude. La stratégie de palpage, le montage, l'alignement, la configuration du stylet, l'état de la machine, le logiciel et la géométrie de la caractéristique influent aussi sur le résultat. Pour le cadre d'inspection plus large, voir le guide de contrôle qualité en usinage CNC et aperçu qualité.
Une lecture ambiante n'est pas la température de la pièce
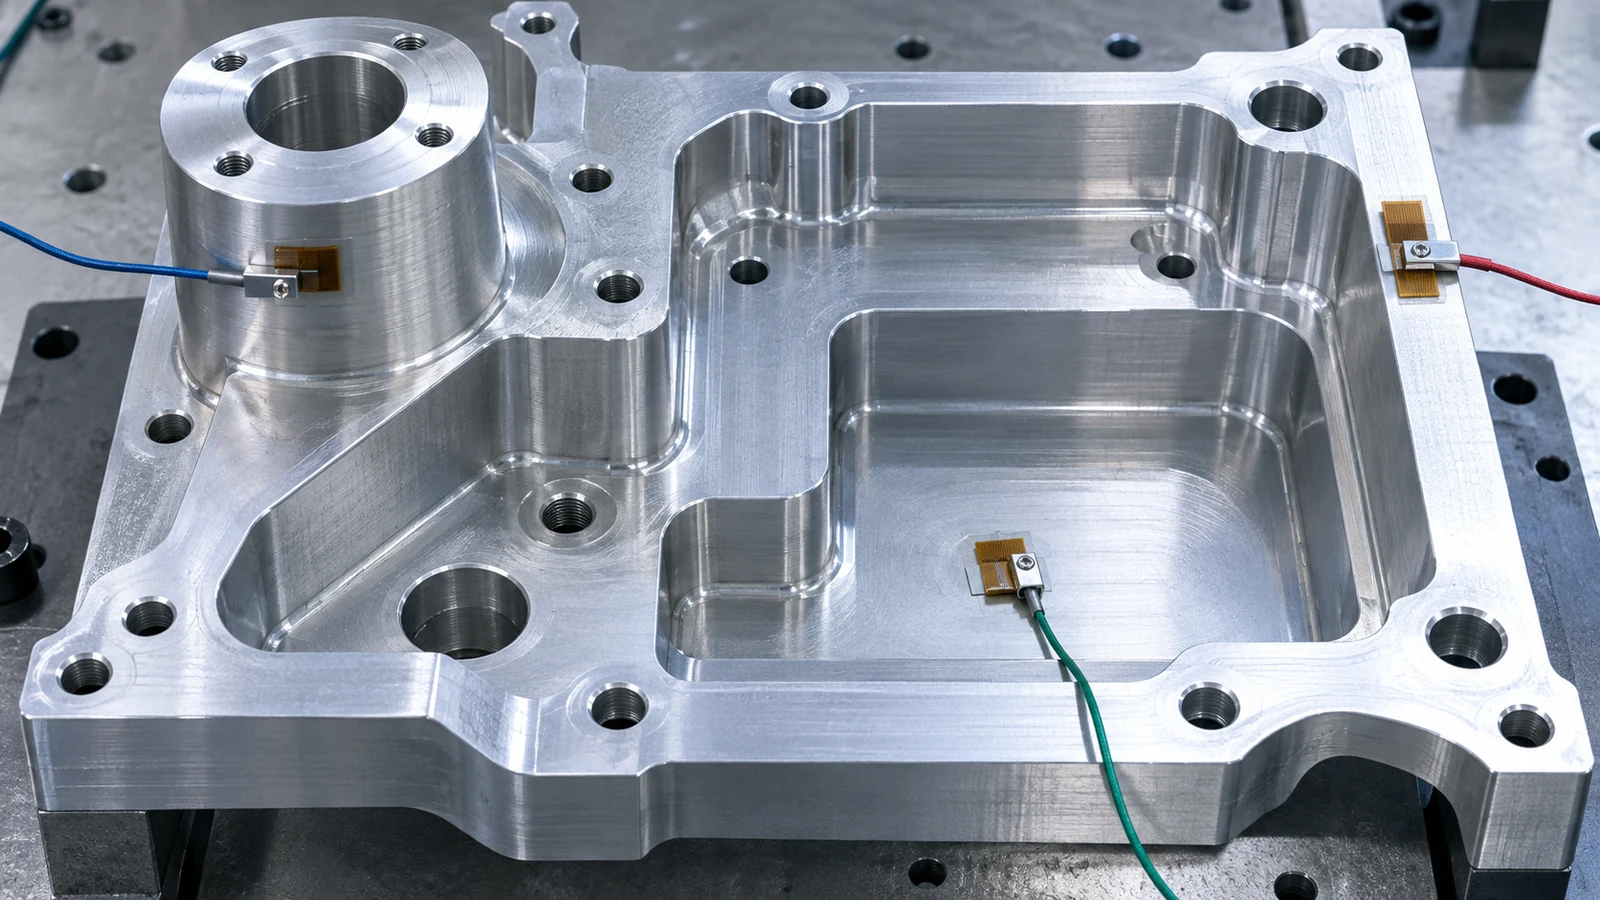
La température de l'air, la température de l'échelle de la CMM et la température de la pièce sont liées mais non identiques. Une pièce apportée d'une zone d'usinage, d'une station de lavage, d'un quai extérieur ou d'un stockage chaud a besoin de temps pour échanger de la chaleur avec son environnement. Une grande pièce coulée ou un bloc épais peut se stabiliser plus lentement qu'un composant petit et mince. L'emballage, l'empilement, le contact avec un montage et la circulation d'air peuvent modifier la vitesse et l'uniformité de ce processus.
Pour cette raison, “ la salle d'inspection est contrôlée ” n'établit pas automatiquement que la pièce est thermiquement stable. Un temps d'attente fixe ne garantit pas non plus l'équilibre pour chaque géométrie. Un contrôle de température doit utiliser un emplacement de capteur et une méthode de manipulation appropriés ; sur une pièce grande ou thermiquement hétérogène, plusieurs emplacements peuvent être plus informatifs qu'une seule lecture de surface.
| Situation | Pourquoi c'est important | Contrôle pratique |
|---|---|---|
| La pièce arrive chaude après l'usinage ou le lavage | Ses dimensions peuvent changer en refroidissant | Définir une condition de stabilisation avant la mesure d'acceptation |
| Composant de grande taille ou épais | La surface et l'intérieur peuvent atteindre les conditions ambiantes à des vitesses différentes | Évaluer la température à des emplacements représentatifs, pas seulement dans la pièce |
| Géométrie longue ou à parois minces | Les gradients thermiques ou le support peuvent affecter la forme ainsi que la longueur | Utiliser une orientation cohérente et inspecter dans la condition convenue |
| La pièce et la MMT ont des historiques thermiques différents | La compensation machine peut ne pas représenter l'état de la pièce | Suivre la procédure MMT pour la compensation de la pièce et de l'échelle |
Planifier la stabilisation en fonction de la caractéristique et de la tolérance
Commencer par la caractéristique contrôlée. Un diamètre court avec une tolérance relativement large peut être moins sensible à la température qu'une longue distance entre références ou un motif de position serré couvrant une grande pièce. Identifier la longueur de mesure, le matériau, la différence de température probable et la contribution à la tolérance avant de prescrire une période de stabilisation ou d'attente.
Définir ensuite la condition d'inspection : où la pièce est stockée, comment elle est supportée, si elle est nettoyée avant ou après la stabilisation, quelle température est mesurée et comment la stabilité est confirmée. Pour une mesure critique, un processus peut exiger à la fois une plage de température autorisée et une variation maximale sur un intervalle défini. Les limites spécifiques doivent provenir de la procédure qualité applicable ou de l'exigence du client, et non d'une règle universelle inventée.
Un essai peut comparer des mesures répétées dans des conditions documentées. Si une dimension dérive à mesure que la pièce se stabilise, cette preuve peut éclairer la règle de stabilisation. Si elle reste stable, le plan d'inspection peut éviter un délai inutilement long tout en conservant une décision défendable.
Ce que la compensation peut—et ne peut pas—corriger
Certains systèmes de MMT compensent la dilatation thermique à l'aide de capteurs de température et d'un coefficient de dilatation du matériau. La compensation peut corriger une variation de taille uniforme modélisée lorsque les entrées pertinentes sont connues et que le système est correctement configuré. Elle n'élimine pas automatiquement tous les effets des gradients thermiques, des températures de pièce inégales, des données de matériau incertaines, du bridage par le montage ou d'une géométrie qui change de forme lors de l'équilibrage.
N'appliquez pas la compensation deux fois et ne supposez pas qu'un capteur d'axe à lui seul représente la pièce. Suivez la procédure de la machine et du logiciel pour la configuration spécifique, y compris les capteurs actifs et le coefficient de matériau utilisé. Si l'état ou le coefficient du matériau est inconnu, consignez cette limitation et impliquez le responsable du système de mesure avant d'utiliser un résultat corrigé pour l'acceptation.
Réduire l'attente inutile sans affaiblir l'inspection
Lorsque le moment de la mesure limite le débit, améliorez d'abord la façon dont les pièces entrent dans la zone d'inspection. Évitez de placer des pièces chaudes directement sur une surface froide ; maintenez une méthode de stockage et de support cohérente ; séparez les pièces pour que l'air puisse circuler ; et mesurez des températures représentatives là où la procédure le permet. Une méthode de compensation validée ou un modèle thermique spécifique à la tâche peut aider dans certaines applications, mais aucun des deux ne doit être présumé adapté sans vérification.
Priorisez la stabilisation en fonction du risque. Les caractéristiques à tolérance serrée, à grande portée, thermosensibles ou sujettes à contestation méritent une condition définie. Les contrôles moins sensibles peuvent utiliser une règle plus simple si la capacité de mesure et la procédure d'acceptation le permettent. L'objectif n'est pas “ d'attendre le plus longtemps possible ” ; il est de garantir que les effets thermiques ne compromettent pas la décision.
Enregistrer les conditions qui appuient la décision d'acceptation
Pour une mesure susceptible d'être contestée, conservez l'état de température ou de stabilisation de la pièce selon les exigences, l'emplacement de la mesure, le réglage de compensation, l'entrée de matériau, l'identification de la MMT, la configuration et le résultat d'inspection. Si la mesure a été effectuée en dehors de la condition convenue, signalez-le plutôt que de la présenter comme équivalente à un résultat stabilisé.
La stabilisation en température ne remplace pas l'accord sur la configuration des références, la stratégie de palpage, l'interprétation des tolérances ou l'incertitude de mesure. Ces éléments doivent être définis avec la caractéristique et les critères d'acceptation. Un enregistrement traçable permet de distinguer une véritable variation d'usinage d'une différence thermique ou liée aux conditions de mesure.
Questions fréquentes
Combien de temps une pièce doit-elle se stabiliser avant l'inspection sur MMT ?
Il n'existe pas de temps d'attente unique pour toutes les pièces. La taille, le matériau, la température initiale, la géométrie, l'emballage, la circulation d'air et l'incertitude requise influent tous sur le temps nécessaire. Utilisez une procédure documentée et basée sur le risque.
La compensation de température de la MMT élimine-t-elle la nécessité de stabiliser une pièce ?
Pas nécessairement. La compensation dépend d'entrées de température et de données de matériau valides et peut ne pas corriger les gradients ou les changements de forme. Suivez la procédure de la MMT et vérifiez que la compensation convient à la mesure.
La température ambiante suffit-elle pour établir la température de la pièce ?
Non. La pièce peut conserver de la chaleur ou présenter un gradient de température même lorsque la salle est régulée. Mesurez la pièce comme l'exige la procédure d'inspection.
Quelles caractéristiques sont les plus sensibles à la température ?
Les longues portées de mesure, les tolérances serrées et les pièces à température non uniforme sont souvent plus sensibles. L'effet réel dépend du matériau, de la géométrie, de l'écart de température et de la stratégie de mesure.