
Uma peça usinada pode chegar à inspeção ainda carregando calor do corte, da lavagem ou do manuseio. Medi-la imediatamente pode produzir um resultado que muda à medida que a peça e a sala de metrologia se aproximam do equilíbrio térmico. Isso não significa que todo componente precise do mesmo período de espera. O plano de estabilização deve refletir o material, o tamanho, o histórico de temperatura, a tolerância, o método de medição e a compensação de temperatura efetivamente utilizada da peça.
Por que a temperatura altera um resultado de CMM
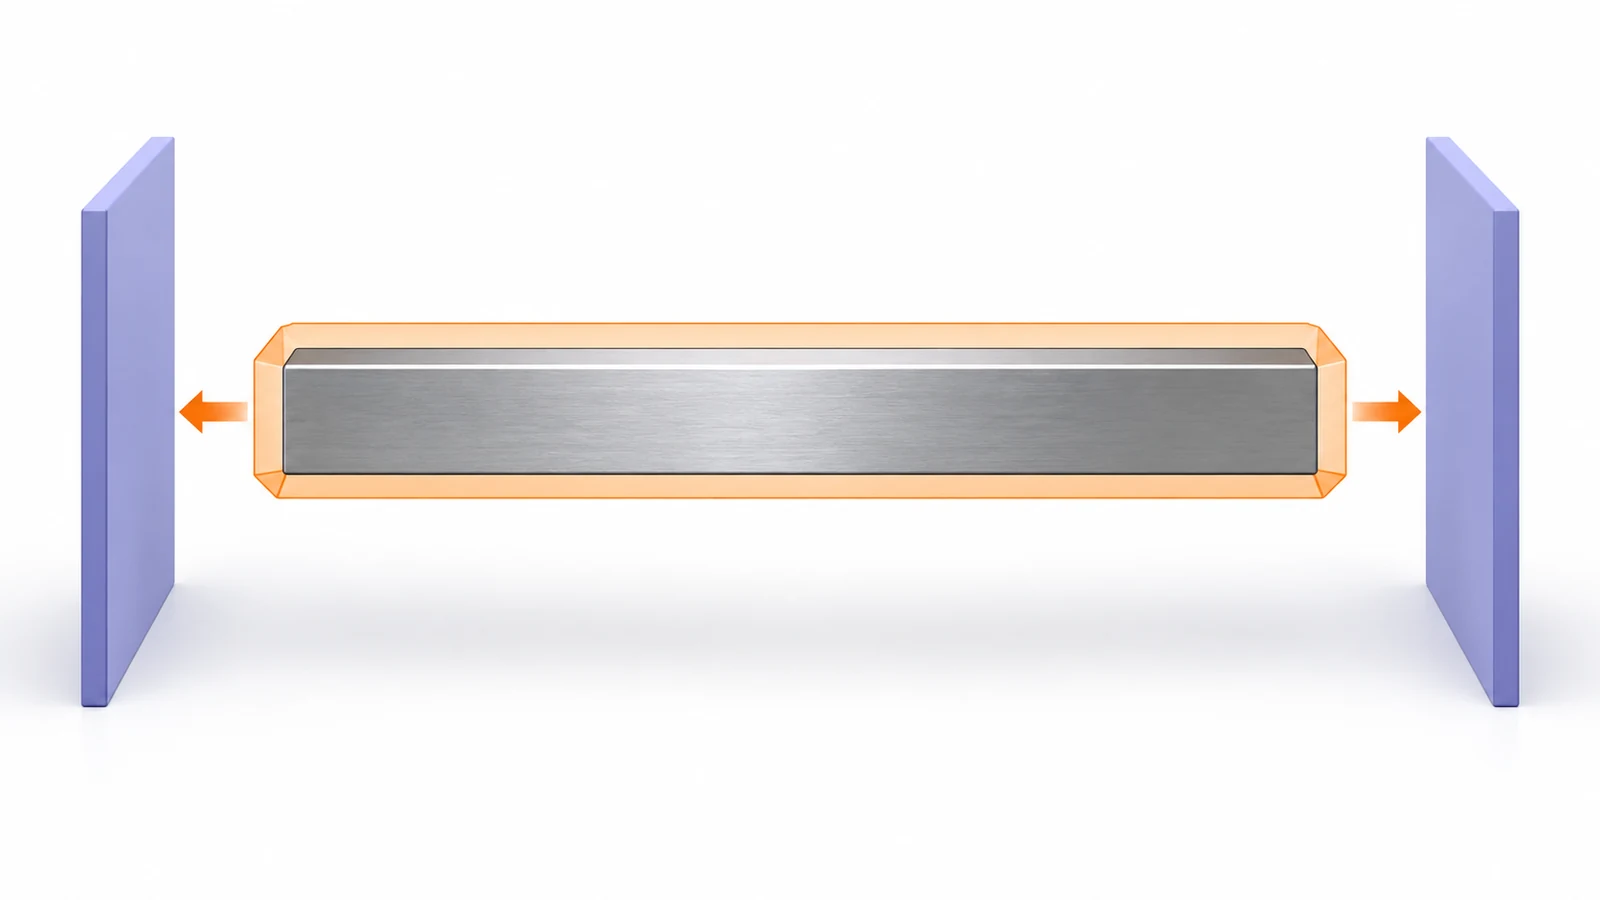
A maioria dos materiais se expande ou se contrai com a variação de temperatura. Uma CMM reporta coordenadas e dimensões calculadas a partir de pontos apalpados na peça; se a peça estiver mais quente ou mais fria que a condição de referência, suas dimensões físicas podem diferir das dimensões que teria nessa referência. O efeito cresce com o comprimento de medição, o comportamento de expansão do material e a diferença de temperatura. Para limites apertados ou peças grandes, uma diferença térmica aparentemente modesta pode consumir uma parcela significativa da tolerância.
Os efeitos térmicos também podem ser não uniformes. Uma peça com uma região quente e outra fria pode não simplesmente escalar de forma uniforme; gradientes podem causar mudanças locais de forma. Paredes finas, vãos longos, transições de espesso para fino e características recém-usinadas podem responder de maneira diferente. Uma única leitura de temperatura pode não descrever todo o volume de medição.
A temperatura é um fator na inspeção, não todo o orçamento de incerteza. A estratégia de apalpamento, a fixação, o alinhamento, a configuração da ponta de medição, a condição da máquina, o software e a geometria da característica também afetam o resultado. Para o quadro mais amplo de inspeção, consulte o guia de controle de qualidade de usinagem CNC quanto a visão geral de qualidade.
A leitura da sala não é a temperatura da peça
A temperatura do ar, a temperatura da escala da CMM e a temperatura da peça estão relacionadas, mas não são idênticas. Uma peça trazida de uma área de usinagem, estação de lavagem, doca externa ou área de armazenamento aquecida precisa de tempo para trocar calor com o ambiente. Uma fundição grande ou um bloco espesso pode estabilizar mais lentamente que um componente pequeno e fino. Embalagem, empilhamento, contato com um dispositivo de fixação e fluxo de ar podem alterar a taxa e a uniformidade desse processo.
Por esse motivo, “a sala de inspeção é controlada” não estabelece automaticamente que a peça esteja termicamente estável. Nem um tempo de espera fixo garante o equilíbrio para toda geometria. Uma verificação de temperatura deve usar um local de sensor e um método de manuseio apropriados; em uma peça grande ou termicamente irregular, vários locais podem ser mais informativos que uma única leitura de superfície.
| Situação | Por que isso importa | Controle prático |
|---|---|---|
| A peça chega quente da usinagem ou lavagem | Suas dimensões podem mudar à medida que esfria | Defina uma condição de estabilização antes da medição de aceitação |
| Componente grande ou espesso | A superfície e o interior podem atingir a condição ambiente a taxas diferentes | Avalie a temperatura em locais representativos, não apenas na sala |
| Geometria longa ou de paredes finas | Gradientes térmicos ou o suporte podem afetar a forma, bem como o comprimento | Use uma orientação consistente e inspecione sob a condição acordada |
| A peça e a CMM têm históricos térmicos diferentes | A compensação da máquina pode não representar o estado da peça | Siga o procedimento da CMM para compensação da peça e da escala |
Planeje a estabilização em torno da característica e da tolerância
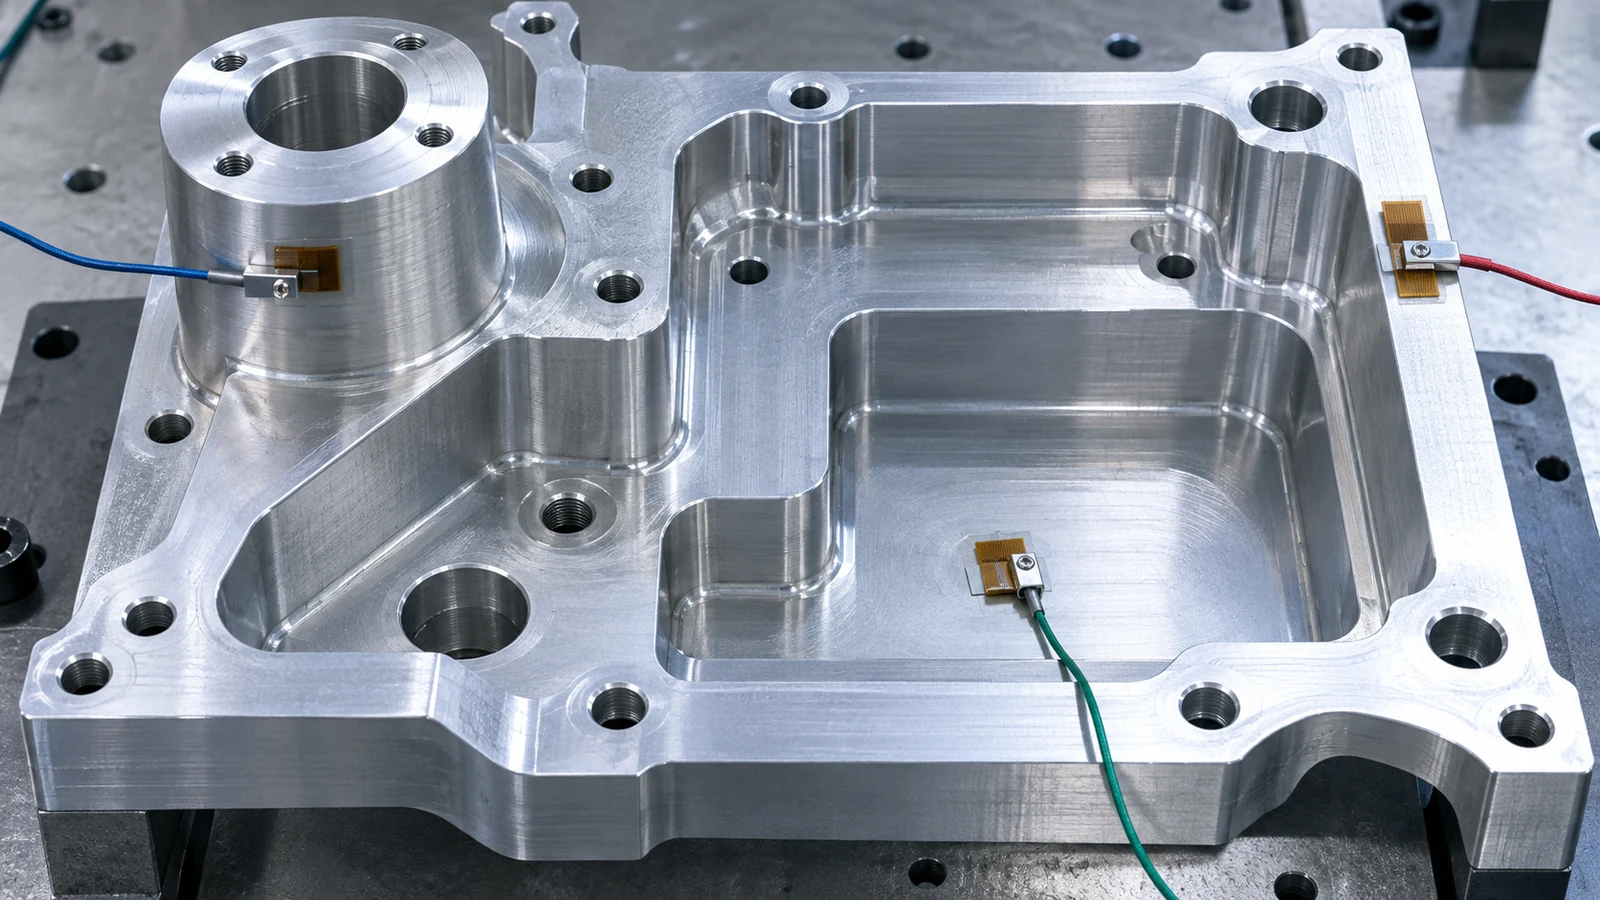
Comece pela característica controlada. Um diâmetro curto com tolerância comparativamente ampla pode não ser tão sensível à temperatura quanto uma longa distância de datum a datum ou um padrão de posição apertado que abrange uma peça grande. Identifique o comprimento de medição, o material, a provável diferença de temperatura e a contribuição da tolerância antes de prescrever um período de estabilização ou espera.
Em seguida, defina a condição de inspeção: onde a peça é armazenada, como é apoiada, se é limpa antes ou depois da estabilização, qual temperatura é medida e como a estabilidade é confirmada. Para uma medição crítica, um processo pode exigir tanto uma faixa de temperatura permitida quanto uma variação máxima em um intervalo definido. Os limites específicos devem vir do procedimento de qualidade aplicável ou do requisito do cliente, não de uma regra universal inventada.
Um ensaio pode comparar medições repetidas em condições documentadas. Se uma dimensão variar à medida que a peça se estabiliza, essa evidência pode informar a regra de estabilização. Se permanecer estável, o plano de inspeção pode conseguir evitar um atraso desnecessariamente longo, mantendo uma decisão defensável.
O que a compensação pode — e não pode — corrigir
Alguns sistemas de CMM compensam a expansão térmica usando sensores de temperatura e um coeficiente de expansão do material. A compensação pode corrigir uma variação uniforme de tamanho modelada quando as entradas relevantes são conhecidas e o sistema está configurado corretamente. Ela não remove automaticamente todos os efeitos de gradientes térmicos, temperaturas desiguais da peça, dados de material incertos, restrição do dispositivo de fixação ou geometria que muda de forma à medida que se equilibra.
Não aplique a compensação duas vezes nem presuma que um sensor de eixo, por si só, representa a peça de trabalho. Siga o procedimento da máquina e do software para a configuração específica, incluindo quais sensores estão ativos e qual coeficiente de material é usado. Se a condição do material ou o coeficiente for desconhecido, registre essa limitação e envolva o responsável pelo sistema de medição antes de usar um resultado corrigido para aceitação.
Reduza a espera desnecessária sem enfraquecer a inspeção
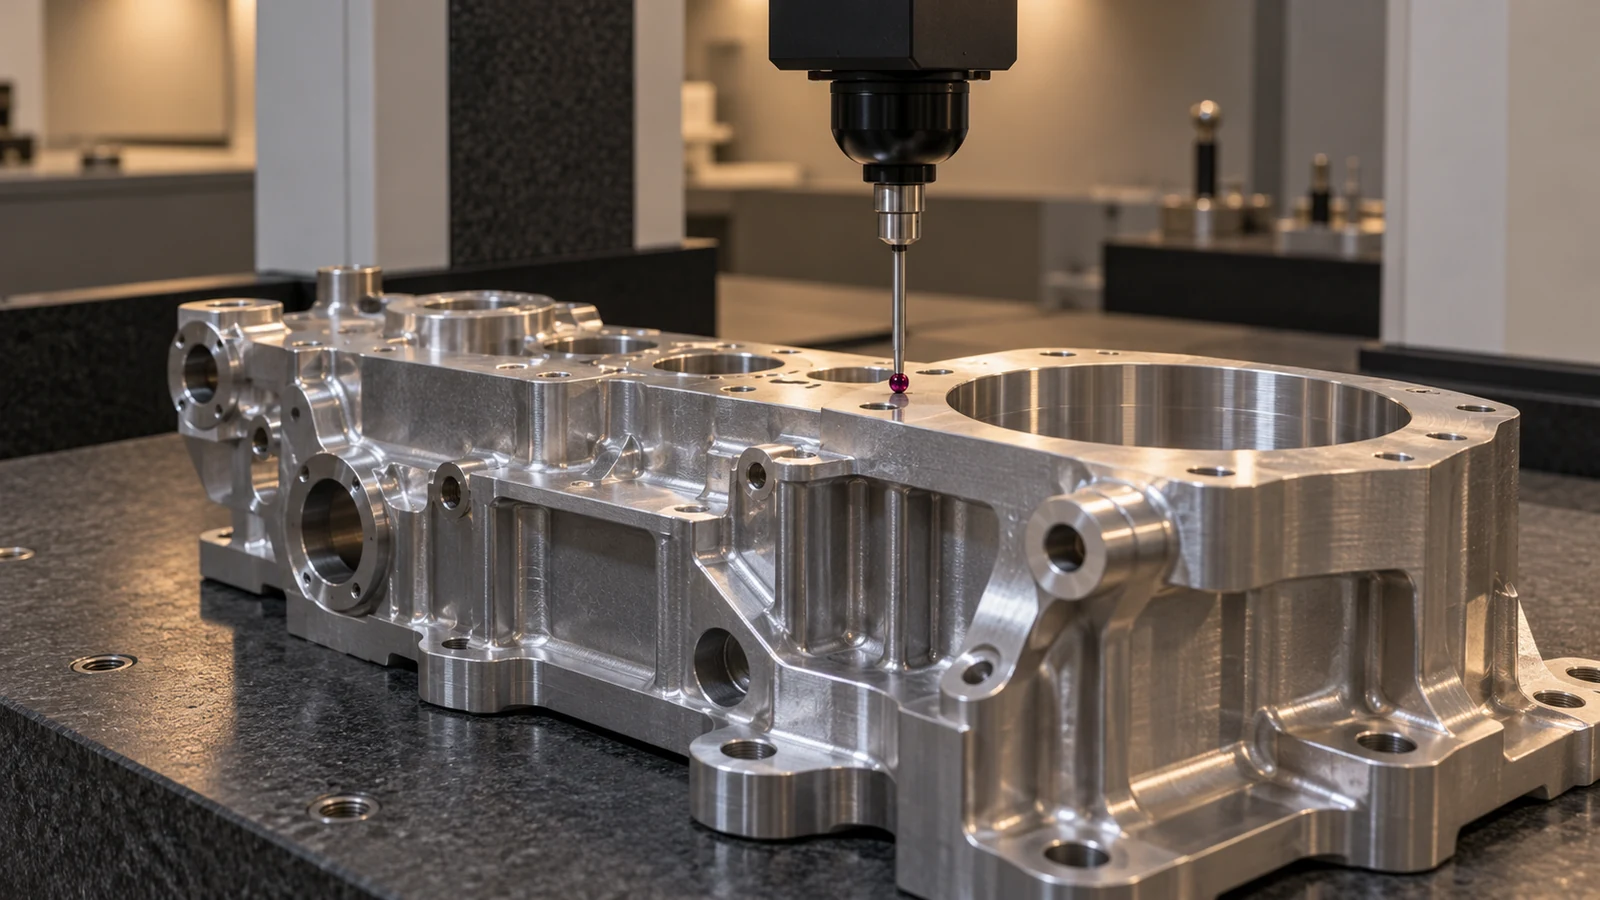
Quando o tempo de medição está limitando a produtividade, primeiro melhore a forma como as peças entram na área de inspeção. Evite colocar peças quentes diretamente sobre uma superfície fria; mantenha o método de armazenamento e suporte consistente; separe as peças para que o ar possa circular; e meça temperaturas representativas onde o procedimento permitir. Um método de compensação validado ou um modelo térmico específico da tarefa pode ajudar em algumas aplicações, mas nenhum deles deve ser considerado adequado sem verificação.
Priorize a estabilização de acordo com o risco. Características de tolerância apertada, grande extensão, sensíveis termicamente ou propensas a disputas merecem uma condição definida. Verificações menos sensíveis podem usar uma regra mais simples se a capacidade de medição e o procedimento de aceitação o sustentarem. O objetivo não é “esperar o máximo possível”; é garantir que os efeitos térmicos não comprometam a decisão.
Registre as condições que sustentam a decisão de aceitação
Para uma medição que possa ser contestada, retenha a temperatura ou o status de estabilização da peça conforme exigido, a localização da medição, a configuração de compensação, a entrada de material, a identificação da CMM, a configuração e o resultado da inspeção. Se a medição foi realizada fora da condição acordada, sinalize-a em vez de apresentá-la como equivalente a um resultado estabilizado.
A estabilização de temperatura não substitui o acordo sobre a configuração de datums, a estratégia de apalpamento, a interpretação de tolerâncias ou a incerteza de medição. Esses elementos devem ser definidos junto com a característica e os critérios de aceitação. Um registro rastreável torna possível distinguir uma variação real de usinagem de uma diferença térmica ou de condição de medição.
Perguntas frequentes
Quanto tempo uma peça deve estabilizar antes da inspeção por CMM?
Não há um único tempo de espera para todas as peças. Tamanho, material, temperatura inicial, geometria, embalagem, fluxo de ar e a incerteza exigida afetam o tempo necessário. Use um procedimento documentado e baseado em risco.
A compensação de temperatura da CMM elimina a necessidade de estabilizar uma peça?
Não necessariamente. A compensação depende de entradas de temperatura válidas e de dados de material e pode não corrigir gradientes ou mudanças de forma. Siga o procedimento da CMM e verifique se a compensação é adequada para a medição.
A temperatura ambiente é suficiente para estabelecer a temperatura da peça?
Não. A peça pode reter calor ou ter um gradiente de temperatura mesmo quando o ambiente é controlado. Meça a peça de trabalho conforme exigido pelo procedimento de inspeção.
Quais características são mais sensíveis à temperatura?
Grandes extensões de medição, tolerâncias apertadas e peças com temperatura não uniforme costumam ser mais sensíveis. O efeito real depende do material, da geometria, da diferença de temperatura e da estratégia de medição.