
Una pieza mecanizada puede llegar a la inspección aún conservando calor del corte, el lavado o la manipulación. Medirla de inmediato puede producir un resultado que cambie a medida que la pieza y la sala de metrología se acercan al equilibrio térmico. Eso no significa que cada componente necesite el mismo período de espera. El plan de estabilización debe reflejar el material de la pieza, su tamaño, su historial de temperatura, su tolerancia, el método de medición y la compensación de temperatura realmente utilizada.
Por qué la temperatura cambia un resultado de CMM
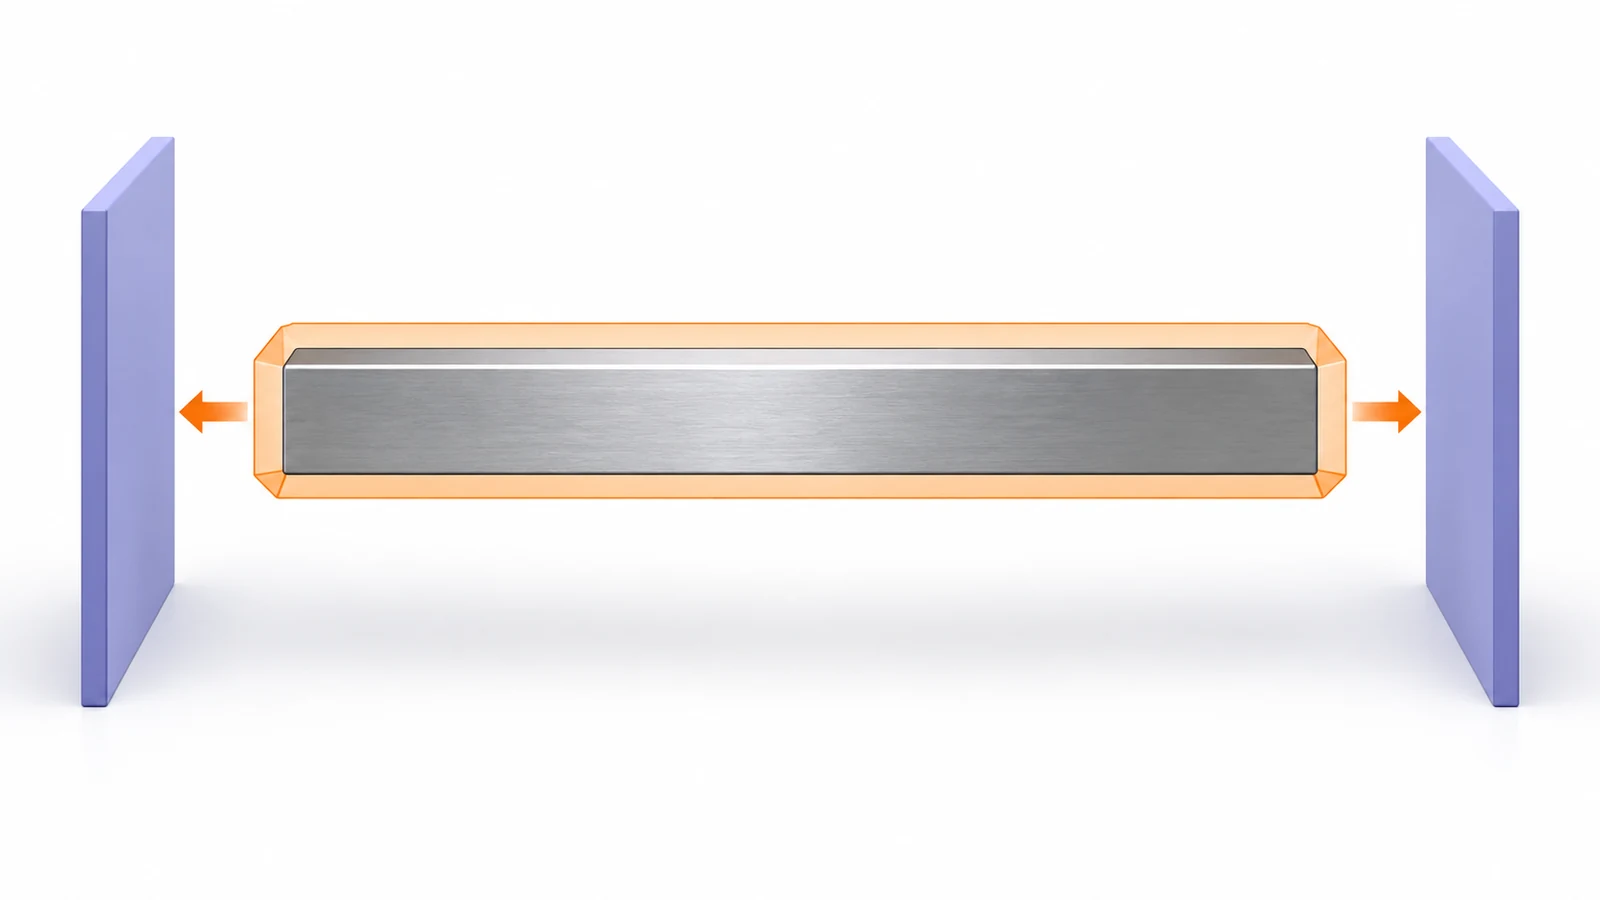
La mayoría de los materiales se expanden o se contraen al cambiar la temperatura. Una CMM informa coordenadas y dimensiones calculadas a partir de puntos palpados en la pieza; si la pieza está más caliente o más fría que la condición de referencia, sus dimensiones físicas pueden diferir de las que tendría en esa referencia. El efecto crece con la longitud de medición, el comportamiento de expansión del material y la diferencia de temperatura. Para límites ajustados o piezas grandes, una diferencia térmica aparentemente modesta puede consumir una parte significativa de la tolerancia.
Los efectos térmicos también pueden ser no uniformes. Una pieza con una región cálida y otra fría puede no escalar simplemente de forma uniforme; los gradientes pueden causar cambios locales de forma. Las paredes delgadas, los tramos largos, las transiciones de espesor a delgado y las características mecanizadas recientemente pueden responder de manera diferente. Una sola lectura de temperatura puede no describir todo el volumen de medición.
La temperatura es un factor en la inspección, no todo el presupuesto de incertidumbre. La estrategia de palpado, el amarre, la alineación, la configuración del palpador, el estado de la máquina, el software y la geometría de la característica también afectan el resultado. Para el marco de inspección más amplio, consulte el guía de control de calidad del mecanizado CNC y descripción general de la calidad.
La lectura de la sala no es la temperatura de la pieza
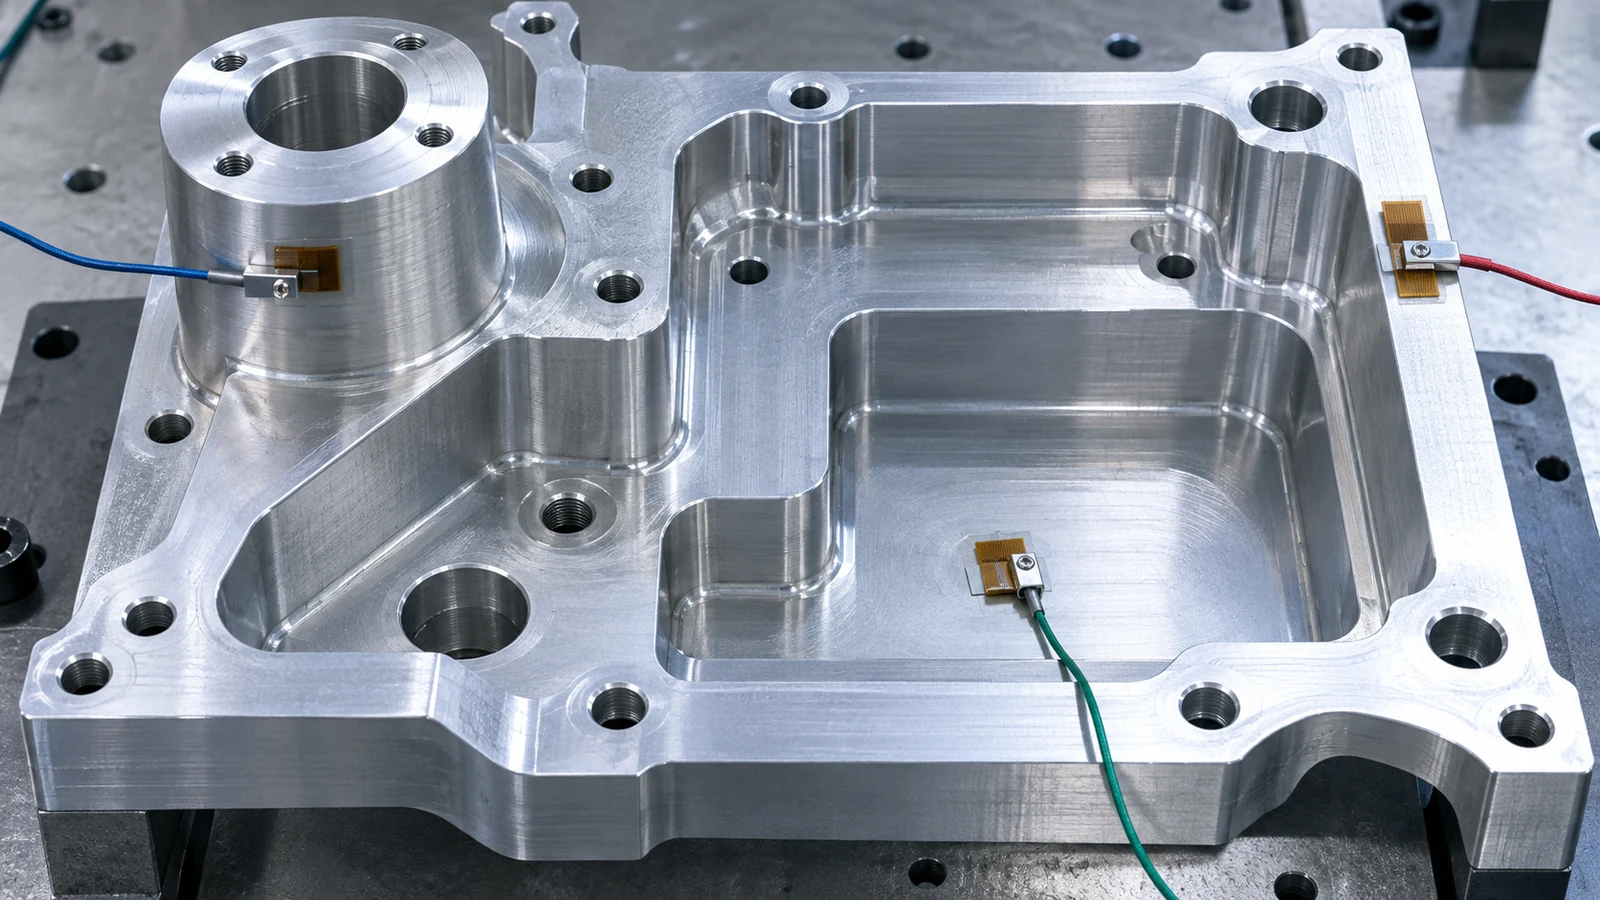
La temperatura del aire, la temperatura de la escala de la CMM y la temperatura de la pieza están relacionadas, pero no son idénticas. Una pieza traída desde un área de mecanizado, una estación de lavado, un muelle exterior o un área de almacenamiento cálida necesita tiempo para intercambiar calor con su entorno. Una fundición grande o un bloque grueso pueden estabilizarse más lentamente que un componente pequeño y delgado. El embalaje, el apilamiento, el contacto con un dispositivo de sujeción y el flujo de aire pueden cambiar la velocidad y la uniformidad de ese proceso.
Por esta razón, “la sala de inspección está controlada” no establece automáticamente que la pieza sea térmicamente estable. Tampoco un tiempo de espera fijo garantiza el equilibrio para cada geometría. Una verificación de temperatura debe usar una ubicación de sensor y un método de manipulación apropiados; en una pieza grande o térmicamente desigual, varias ubicaciones pueden ser más informativas que una sola lectura de superficie.
| Situación | Por qué importa | Control práctico |
|---|---|---|
| La pieza llega caliente del mecanizado o del lavado | Sus dimensiones pueden cambiar a medida que se enfría | Defina una condición de estabilización antes de la medición de aceptación |
| Componente grande o grueso | La superficie y el interior pueden alcanzar la condición ambiente a velocidades diferentes | Evalúe la temperatura en ubicaciones representativas, no solo en la sala |
| Geometría larga o de paredes delgadas | Los gradientes térmicos o el apoyo pueden afectar la forma además de la longitud | Utilice una orientación consistente e inspeccione bajo la condición acordada |
| La pieza y la CMM tienen historiales térmicos diferentes | La compensación de la máquina puede no representar el estado de la pieza de trabajo | Siga el procedimiento de la CMM para la compensación de la pieza de trabajo y de la escala |
Planifique la estabilización en torno a la característica y la tolerancia
Comience con la característica controlada. Un diámetro corto con una tolerancia comparativamente amplia puede no ser tan sensible a la temperatura como una distancia larga de dato a dato o un patrón de posición ajustado que abarca una pieza grande. Identifique la longitud de medición, el material, la diferencia de temperatura probable y la contribución de la tolerancia antes de prescribir un período de estabilización o de espera.
Luego defina la condición de inspección: dónde se almacena la pieza, cómo se apoya, si se limpia antes o después de la estabilización, qué temperatura se mide y cómo se confirma la estabilidad. Para una medición crítica, un proceso puede requerir tanto un rango de temperatura permitido como un cambio máximo en un intervalo definido. Los límites específicos deben provenir del procedimiento de calidad aplicable o del requisito del cliente, no de una regla universal inventada.
Una prueba puede comparar mediciones repetidas en condiciones documentadas. Si una dimensión se desplaza a medida que la pieza se estabiliza, esa evidencia puede informar la regla de estabilización. Si permanece estable, el plan de inspección podría evitar un retraso innecesariamente largo mientras mantiene una decisión defendible.
Qué puede corregir la compensación y qué no
Algunos sistemas CMM compensan la expansión térmica utilizando sensores de temperatura y un coeficiente de expansión del material. La compensación puede corregir un cambio de tamaño uniforme modelado cuando las entradas relevantes son conocidas y el sistema está configurado correctamente. No elimina automáticamente todos los efectos de los gradientes térmicos, las temperaturas desiguales de la pieza, los datos de material inciertos, la restricción del dispositivo de sujeción o la geometría que cambia de forma a medida que se equilibra.
No aplique la compensación dos veces ni asuma que un sensor de eje por sí solo representa la pieza de trabajo. Siga el procedimiento de la máquina y del software para la configuración específica, incluidos qué sensores están activos y qué coeficiente de material se utiliza. Si la condición del material o el coeficiente son desconocidos, registre esa limitación e involucre al propietario del sistema de medición antes de utilizar un resultado corregido para la aceptación.
Reduzca la espera innecesaria sin debilitar la inspección
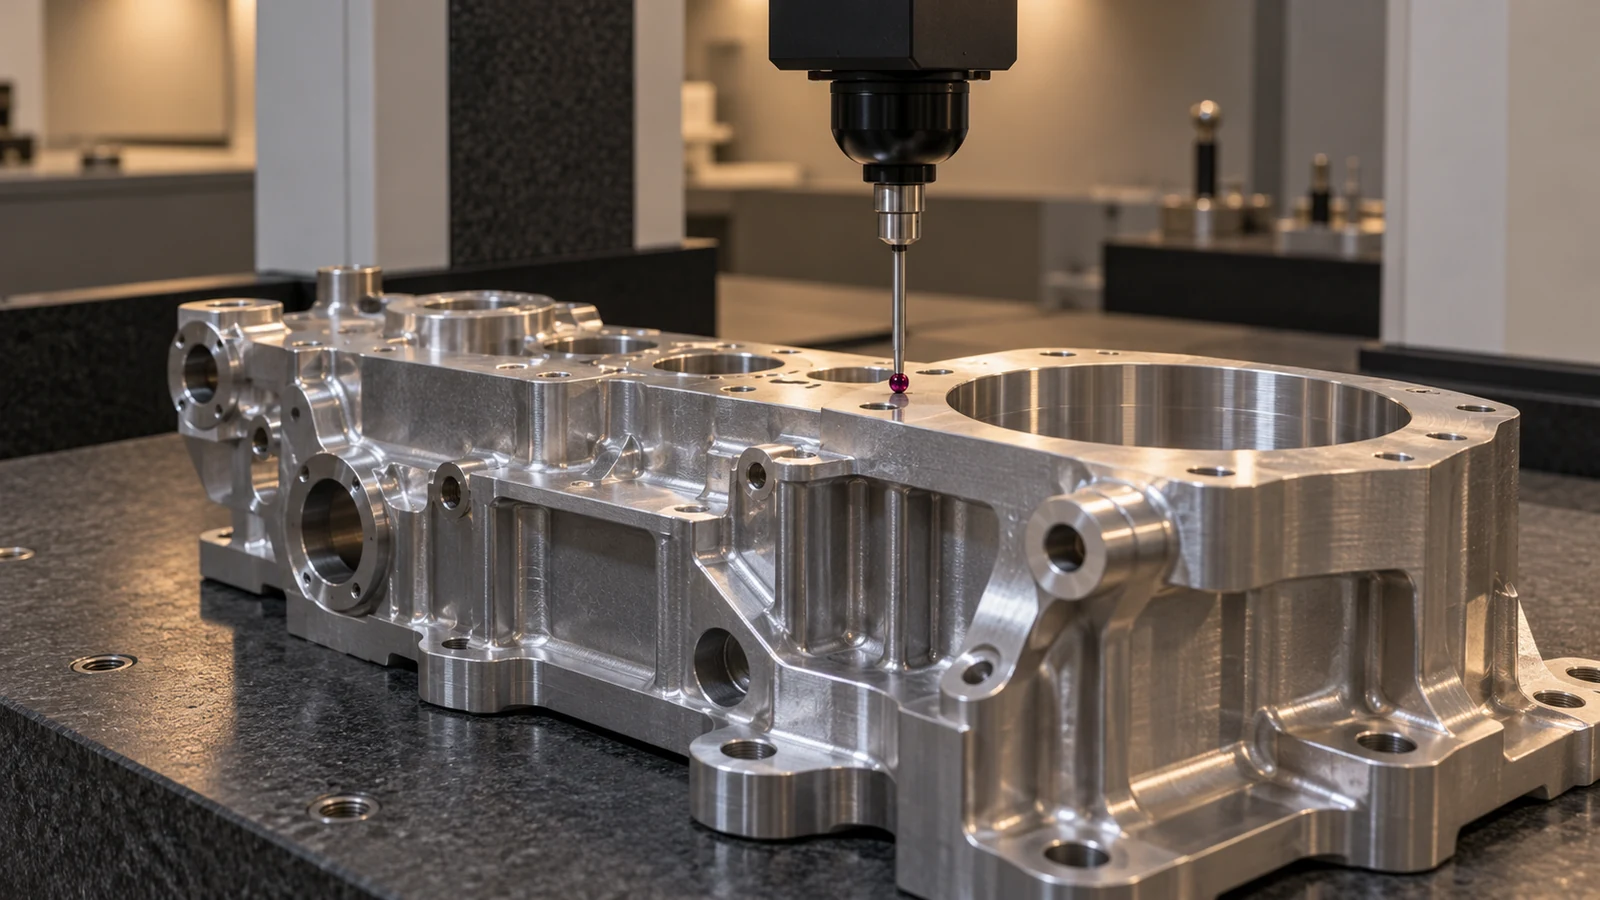
Cuando el tiempo de medición limita el rendimiento, primero mejore cómo ingresan las piezas al área de inspección. Evite colocar piezas calientes directamente sobre una superficie fría; mantenga consistente el método de almacenamiento y soporte; separe las piezas para que el aire pueda circular; y mida temperaturas representativas donde el procedimiento lo permita. Un método de compensación validado o un modelo térmico específico de la tarea pueden ayudar en algunas aplicaciones, pero no debe suponerse que ninguno sea adecuado sin verificación.
Priorice la estabilización según el riesgo. Las características de tolerancia ajustada, gran extensión, sensibles térmicamente o propensas a disputas merecen una condición definida. Las verificaciones menos sensibles pueden usar una regla más simple si la capacidad de medición y el procedimiento de aceptación lo respaldan. El objetivo no es “esperar el mayor tiempo posible”; es garantizar que los efectos térmicos no socaven la decisión.
Registre las condiciones que respaldan la decisión de aceptación
Para una medición que pueda ser cuestionada, conserve la temperatura o el estado de estabilización de la pieza según lo requerido, la ubicación de la medición, la configuración de compensación, la entrada de material, la identificación de la CMM, la configuración y el resultado de la inspección. Si la medición se tomó fuera de la condición acordada, márquela en lugar de presentarla como equivalente a un resultado estabilizado.
La estabilización de temperatura no reemplaza el acuerdo sobre la configuración de los datos de referencia, la estrategia de palpado, la interpretación de tolerancias o la incertidumbre de medición. Esos elementos deben definirse junto con la característica y los criterios de aceptación. Un registro trazable permite distinguir una variación genuina de mecanizado de una diferencia térmica o de condición de medición.
Preguntas frecuentes
¿Cuánto tiempo debe estabilizarse una pieza antes de la inspección CMM?
No existe un único tiempo de espera para todas las piezas. El tamaño, el material, la temperatura inicial, la geometría, el embalaje, el flujo de aire y la incertidumbre requerida afectan el tiempo necesario. Utilice un procedimiento documentado y basado en el riesgo.
¿La compensación de temperatura de la CMM elimina la necesidad de estabilizar una pieza?
No necesariamente. La compensación depende de entradas de temperatura válidas y datos de material y puede no corregir gradientes o cambios de forma. Siga el procedimiento de la CMM y verifique que la compensación sea adecuada para la medición.
¿Es suficiente la temperatura ambiente para establecer la temperatura de la pieza?
No. La pieza puede retener calor o tener un gradiente de temperatura incluso cuando la sala está controlada. Mida la pieza de trabajo según lo requiera el procedimiento de inspección.
¿Qué características son más sensibles a la temperatura?
Las extensiones de medición largas, las tolerancias ajustadas y las piezas con temperatura no uniforme suelen ser más sensibles. El efecto real depende del material, la geometría, la diferencia de temperatura y la estrategia de medición.