
Когда деталь из наполненного PEEK изнашивает фрезы быстрее ожидаемого, первый вопрос обычно заключается в том, какой материал лучше выбрать в качестве заготовки — армированный углеродным волокном CF30 или армированный стекловолокном GF30. Ответ не сводится к простому “углерод лучше” или “стекло дешевле”. Оба материала являются армированными конструкционными пластиками, и их волокна могут изменять характер резания, качество кромки, размерный отклик и функциональные свойства готовой детали. Выбирайте марку исходя из условий работы компонента и результатов обработки, а не только из стойкости инструмента.
Содержание
- Начните с определения проблемы износа
- Как армирование меняет процесс резания
- Свяжите износ с геометрией детали и критериями приемки
- Выбирайте марку исходя из применения
- Проведите контролируемое сравнительное испытание обработки
- Часто задаваемые вопросы
Начните с определения проблемы износа
Прежде чем менять материал, определите, что означает “износ инструмента” в текущем процессе. Быстро ли скругляется кромка, выкрашивается ли она, оставляет ли шероховатую поверхность или накапливает налипания? Возникает ли проблема при торцевом фрезеровании, фрезеровании пазов, сверлении или чистовой обработке? Ограничивается ли она одной позицией инструмента или одной особенностью? Фотография кромки, последовательность операций и результаты контроля полезнее общего отчета о том, что пластик абразивен.
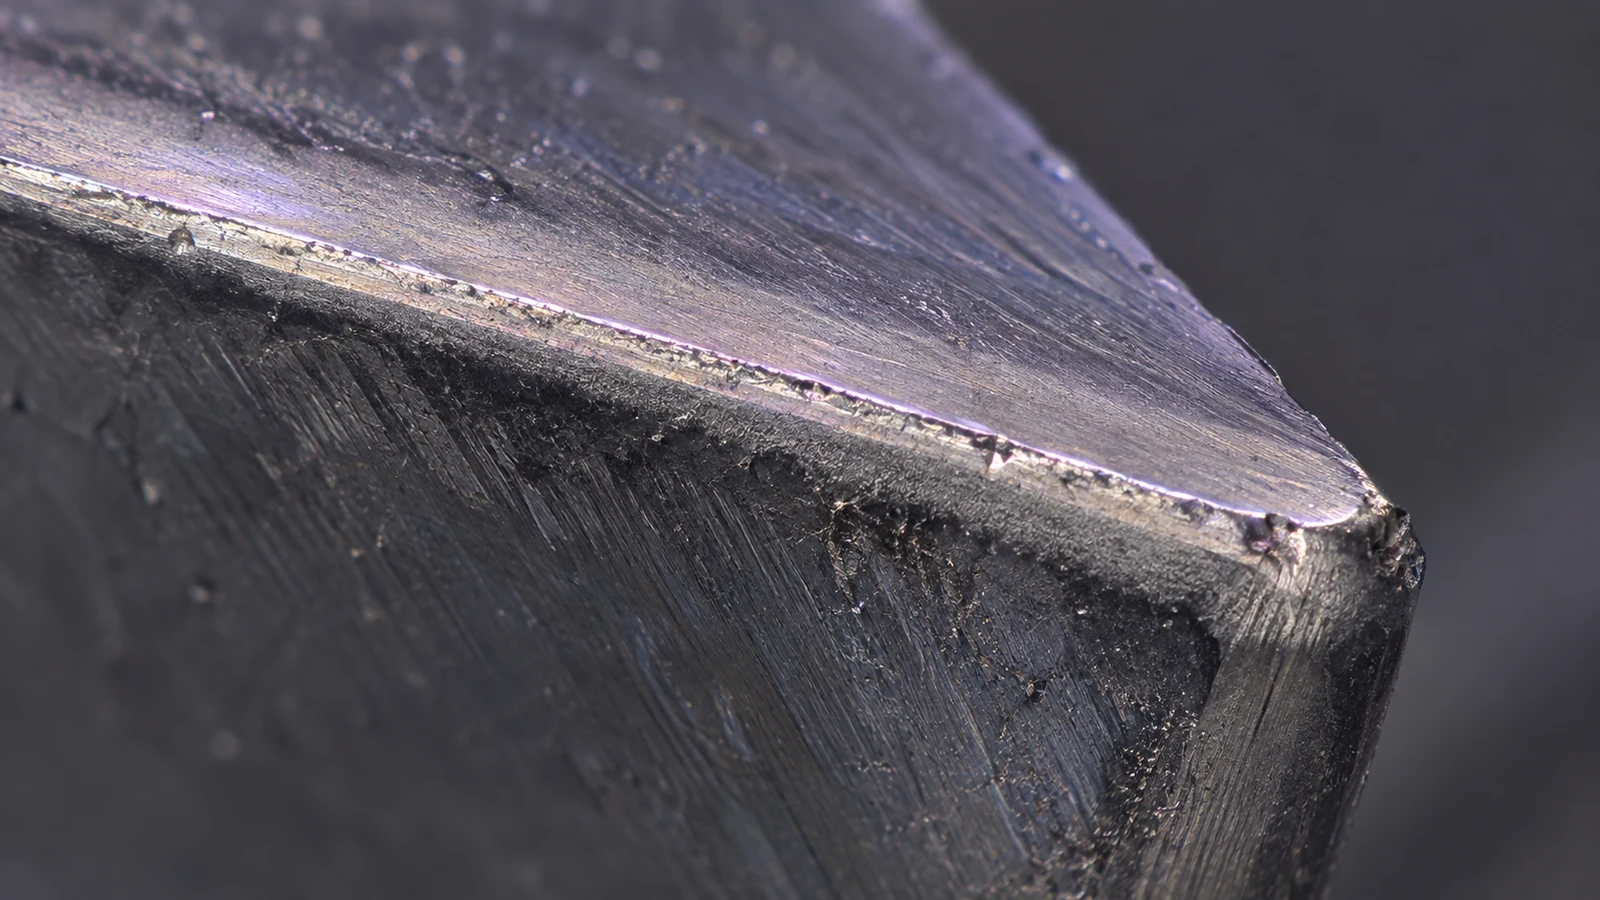
Проверьте, действительно ли инструмент достигает предела стойкости или другое явление интерпретируется как износ. Затупившаяся на вид кромка может совпадать с биением, плохим отводом стружки, поврежденной пластиной, чрезмерным заглублением или неоднородностью заготовки. Записывайте материал и геометрию фрезы, подготовку кромки, траекторию резания, закрепление заготовки, стратегию подачи СОЖ или воздуха и количество деталей, изготовленных до изменения качества. В ходе сравнения сохраняйте прослеживаемость поставщика заготовки, обозначения марки и партии.
Страница сайта Информация о PEEK CF30 и Информация о PEEK GF30 являются отправными точками для идентификации марок. Уточните точный продукт поставщика и актуальные технические данные; одни лишь названия марок не подтверждают идентичное содержание волокна, состояние или свойства у разных производителей.
Как армирование меняет процесс резания
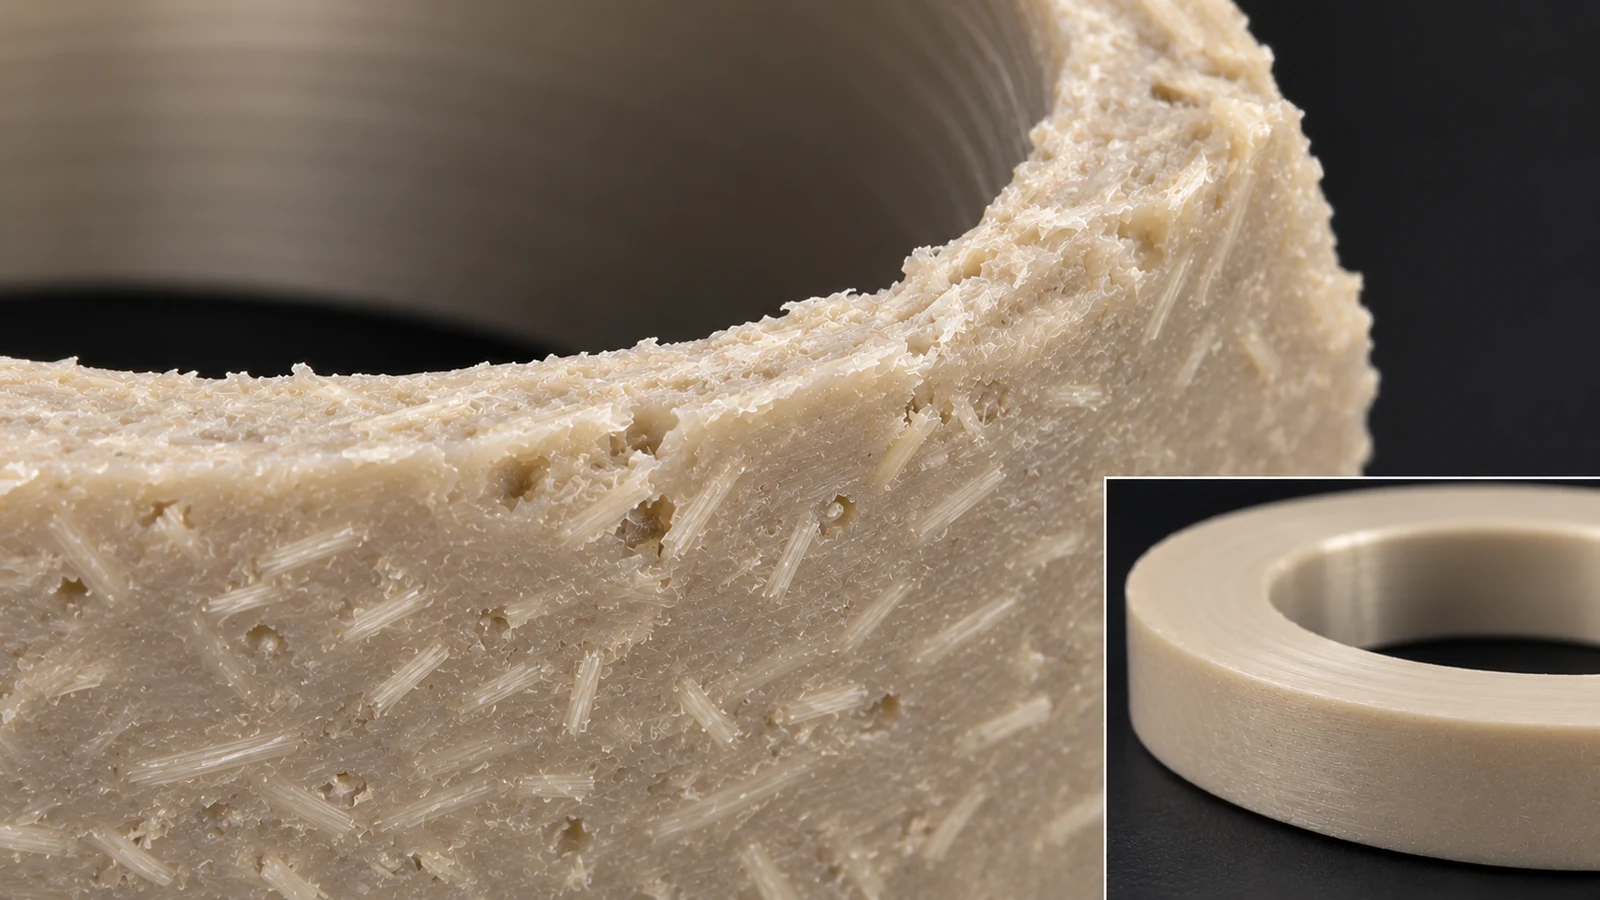
Углеродное и стеклянное армирование может повышать износ инструмента по сравнению с ненаполненным PEEK, но характер износа зависит от конкретной марки, фрезы и операции. Волокна, обнаженные на обработанной поверхности, могут способствовать абразивному износу и иной текстуре кромки. Направление и распределение армирования также могут влиять на то, как резец выходит из материала. Именно поэтому одна и та же фреза может давать разные результаты при широком торцевом фрезеровании и при сверлении небольшого поперечного отверстия.
CF30 часто рассматривают, когда жесткость, удельная прочность или размерное поведение являются важными целями проектирования. GF30 может выбираться для иного баланса механических требований и стоимости. Эти общие описания не заменяют сравнения фактических технических паспортов и требований к детали. Марка, выбранная ради свойства, которое деталь не использует, может увеличить затраты и нагрузку на обработку без улучшения функциональности.
Параметры обработки не следует копировать из универсальной таблицы для пластмасс без подтверждения станка и инструмента. Скорость резания, подача, зацепление, острота инструмента и удаление стружки взаимодействуют. Чрезмерное тепло может повлиять на заготовку и состояние кромки; неподходящая подача может приводить к трению, а не к чистому резанию. Установите стабильную базовую линию, изменяйте по одной переменной за раз и проверяйте фактическую поверхность и размеры после того, как деталь вернётся к температуре.
Свяжите износ с геометрией детали и критериями приемки
Геометрия определяет, где становятся заметны эффекты, связанные с армированием. Тонкие стенки могут смещаться под действием усилия зажима или резания. Глубокий карман может задерживать стружку или ограничивать воздушный поток. Малые отверстия могут иметь иную кромку выхода, чем широкая фрезерованная поверхность. Уплотнительная площадка, посадочное место под подшипник или декоративная поверхность могут иметь более строгие требования к приёмке, чем нефункциональная стенка. Если на чертеже не указана критическая кромка или чистота обработки, согласуйте, что считается приемлемым, прежде чем сравнивать марки.
| Наблюдаемая проблема | Первичные проверки процесса | Вопрос по материалу |
|---|---|---|
| Быстрое скругление кромки | Материал инструмента, состояние кромки, зацепление, прослеживаемость партии | Отличается ли марка или армирование от аттестованного запаса? |
| Ворсистые или приподнятые волокна | Острота, направление выхода, последовательность финишной обработки, освещение при контроле | Требуется ли для поверхности заданный внешний вид или герметичность? |
| Повреждение при выходе отверстия | Поддержка, стратегия входа/выхода, геометрия сверла, отвод стружки | Требуется ли выбранная марка для функционирования? |
| Смещения размеров стенки | Давление зажима, последовательность съёма материала, температура | Оправдывают ли свойства марки и геометрия новый маршрут? |
Изменение обработки должно отвечать фактическому виду отказа. Если волокна рвутся на неподдерживаемом выходе, настройка поддержки или траектории инструмента может значить больше, чем смена марки. Если выбор определяется целевой жёсткостью детали, изменение армирования может решить проблему резания, но привести к тому, что конструкция не достигнет функционального требования.
Выбирайте марку исходя из применения
Запишите свойство, из-за которого необходима армированная марка: жёсткость, нагрузка, износ, термическое поведение, электрическое поведение или другая заданная функция. Затем определите условие и приёмочный тест, которые это подтверждают. Сравните два листа данных марок на одной основе, включая метод испытания, ориентацию образца и температуру, где они указаны. Если деталь нагружена в определённом направлении, ориентация и обработка заготовки могут иметь значение; заявленное свойство без контекста испытания может вводить в заблуждение.
Для компонента, где замена инструмента дорога, но требуемые свойства могут быть достигнуты любой из марок, контролируемое производственное испытание может выявить практическое преимущество. Если марка предписана заказчиком или квалификацией конструкции, не заменяйте её только исходя из экономики обработки. Попросите инженера-владельца рассмотреть влияние на свойства и утвердить изменение через обычный процесс.
Также учитывайте производственный маршрут после обработки. Поверхность может склеиваться, герметизироваться, собираться или подвергаться очистке. Состояние кромок и контроль загрязнений могут иметь значение. Включите эти операции в решение, чтобы смена марки не улучшила стойкость режущего инструмента, создав при этом проблему склеивания или контроля ниже по потоку.
Проведите контролируемое сравнительное испытание обработки
Используйте сопоставимый размер заготовки, настройку станка и геометрию элементов. Отслеживайте состояние инструмента через заданные интервалы, а не ждите внезапного отказа качества. Проверяйте одни и те же критические поверхности и размеры на деталях из каждой партии материала. Записывайте время цикла, замены инструмента, зачистку кромок, забракованные элементы и любую вторичную отделку. Это не позволяет драматичному, но нерепрезентативному первому резу определить производственную марку.
Полезное испытание изменяет один фактор за раз. Сначала подтвердите идентичность материала. Затем исследуйте геометрию режущего инструмента или состояние кромки, после чего — врезание и отвод стружки. Если стойкость инструмента остаётся неприемлемой, сравнивайте альтернативную марку только после того, как владелец конструкции подтвердит приемлемость её функциональных свойств. Держите границу между оптимизацией процесса и заменой материала; это связанные решения, но не одно и то же разрешение.
По завершении испытания сообщите результат в терминах детали: какая операция вызвала износ, как были выполнены критерии приёмки, что изменилось в оснастке или стабильности цикла и остаётся ли выполненным требование к материалу. Этот вывод может направлять производство, не обещая универсального прироста стойкости инструмента.
Часто задаваемые вопросы
Всегда ли CF30 PEEK тяжелее для режущего инструмента, чем GF30?
Не существует универсального ранжирования, применимого ко всем инструментам, элементам и маркам поставщиков. Сравнивайте фактические материалы и условия обработки на репрезентативной операции.
Стоит ли мне перейти с GF30 на CF30, чтобы снизить износ инструмента?
Не без подтверждения требуемых свойств и испытания процесса. Выбор марки должен следовать функции детали; износ инструмента можно устранить изменениями режущего инструмента и процесса.
Почему кромки армированного PEEK выглядят по-разному после обработки?
На кромку могут влиять обнажение волокон, острота инструмента, поддержка и направление реза. Определите функциональные требования к кромке и проверяйте фактический элемент, а не полагайтесь на общее визуальное ожидание.
Может ли поставщик гарантировать фиксированный срок службы инструмента?
Срок службы инструмента зависит от марки, инструмента, станка, геометрии и критерия приемки. Валидированный процесс может документировать наблюдаемые показатели, но универсальную гарантию предполагать не следует.