
旋削部品の側面フィーチャーは、特定の旋盤軸を自動的に必要とするわけではありません。C軸とY軸の動きのどちらを選ぶかは、フィーチャーがどこに位置するか、どのような形状か、部品がどのように保持されるか、そして不安定なセットアップなしに工具がそこへ到達できるかによって決まります。「より多くの軸」を答えとして扱うと、不要な動きを追加したり、より単純な加工経路を隠してしまったりする可能性があります。.
本記事ではフィーチャーレベルの選択に焦点を当てます。回転C軸の位置決めで十分なのはいつか、Y軸の動きがライブツールのアクセス可能範囲を変えるのはどこか、ターニング・ミリング経路を選ぶ前にどのような情報を確認すべきかについて説明します。これは機械ブランドのカタログ比較でも、ある構成が普遍的に高精度であるという主張でもありません。.
部品座標でフィーチャーを記述する
まず図面ビューまたはモデルから始め、旋削軸に対するフィーチャーの位置を特定します。それはラジアル穴、平面、スロット、ショルダー付近のクロスフィーチャー、あるいは傾斜面でしょうか?フィーチャーが部品の中心上にあるのか、中心からオフセットしているのか、または特定のクロッキング角度に位置するのかを明示します。「側面穴」のような表現は、動作戦略を選択するには広すぎます。.

次に、機能的な関係を特定します。円周方向にクロッキングするだけでよいラジアル穴は、底面を嵌合面に対して配向する必要があるオフセンターのポケットとは異なる課題を提示する場合があります。管理データム、必要な位置と姿勢、そしてフィーチャーを旋削径と同じセットアップで加工する必要があるかどうかを記録します。.
最後に、工具のアクセスと切りくずの排出を考慮します。ショルダー付近のフィーチャーは、部品、チャック、またはツールホルダーによって妨げられる場合があります。小さな側面フィーチャーは到達可能でも検査が難しい場合があります。軸の選択は、単にプログラムされた動きを可能にするだけでなく、実際のアクセスと関係性の問題を解決すべきです。.
C軸の動きが寄与する点
C軸機能により、機械構成に応じて、主軸は部品軸周りの角度位置をインデックスまたは補間できます。ライブツーリングと組み合わせることで、選択したクロッキング位置でのラジアルフィーチャーを支援できます。旋削中心線周りに配向が定義された単純なラジアル穴や平面の場合、インデックス式C軸位置決めは、より複雑な経路を必要とせずに必要な配向を提供できる場合があります。.
クロッキングの再現性とフィーチャー位置は、依然として機械、ワークホールディング、工具、セットアップ、検査計画に依存します。C軸位置決めは、部品データムを定義したり、旋削面と側面フィーチャーとの関係を検証したりする必要性を取り除くものではありません。部品を取り外して再クランプする場合、角度データムを再確立する必要があるかもしれません。.
一部の旋盤構成では、C軸位置決めをライブツーリングやその他の動きと組み合わせています。正確な動作セットは異なります。一般的な軸名から機能を推測するのではなく、実際の機械とプロセス経路を確認してください。当サイトの CNC旋削加工能力 は、二次フィーチャーを備えた旋削部品に関連するプロセス概要です。.
Y軸の動きがアクセスを変える箇所
Y軸移動により、ライブツールを主軸中心線から離れた方向へ動かし、オフセンターの特徴部への切削工具のアプローチを変化させることができます。工作機械によっては、これにより特定の平面、ポケット、またはフライス加工形状への到達がより直接的になります。また、要求される形状と段取りが許す場合には、工程間で部品を再位置決めする必要性を減らすこともできます。.
Y軸移動がすべてのオフセンター特徴部に自動的に必要となるわけではありません。特徴部のサイズ、位置、工具径、ホルダのクリアランス、および要求される向きによって、固定されたラジアルアプローチで十分かどうかが決まります。逆に、2次元図面で中心に近く見える特徴部でも、近接する肩、ポケット壁、またはデータム関係のために追加の移動が必要になる場合があります。.
連続的または協調的な移動は、プログラミングと検証の要求を増大させる可能性があります。プロセスでは、工具中心の挙動、機械の運動学、ワークホールディング、および進入・退出の経路を考慮する必要があります。特徴部が協調的な旋削とフライス加工を必要とするほど複雑な場合、 旋削・フライス複合加工プロセス ページに関連するプロセスの文脈が記載されていますが、部品に何が必要かは依然として図面が決定します。.
軸をフィーチャーに適合させる
| 特徴部の状況 | 最初の移動に関する問い | 確認すべき事項 |
|---|---|---|
| 定義された時計角度でのラジアル穴 | 部品を割り出し、ライブツールをラジアル方向からアプローチできるか? | 時計合わせデータム、穴位置、および肩のクリアランス |
| 平面または単純な側面特徴部 | 固定された主軸の向きで必要な切削が得られるか? | 工具アクセス、特徴部の幅、および要求される向き |
| オフセンターポケット | 切削工具を主軸中心線を越えて移動させる必要があるか? | ポケット位置、底面の向き、ホルダーのエンベロープ |
| 傾斜または複合的な側面形状 | 固定インデックスでフィーチャーに到達できるか、それとも協調運動が必要か? | サーフェス法線、データムチェーン、パス遷移 |
| 複数面のフィーチャー | 信頼できるデータムを維持しながら、1回の段取りで全側面に到達できるか? | チャック/ジョーの干渉、再クランプのリスク、検査アクセス |
この表は議論を絞り込むものですが、製造可能性レビューの代わりにはなりません。実際の機種は、利用可能な運動、工具の向き、ストローク、主軸の挙動が異なります。プログラマーは意図した構成でツールパスを確認すべきであり、エンジニアリング側は、部品が要求しない機械軸を指定するのではなく、機能的な形状に図面を集中させるべきです。.
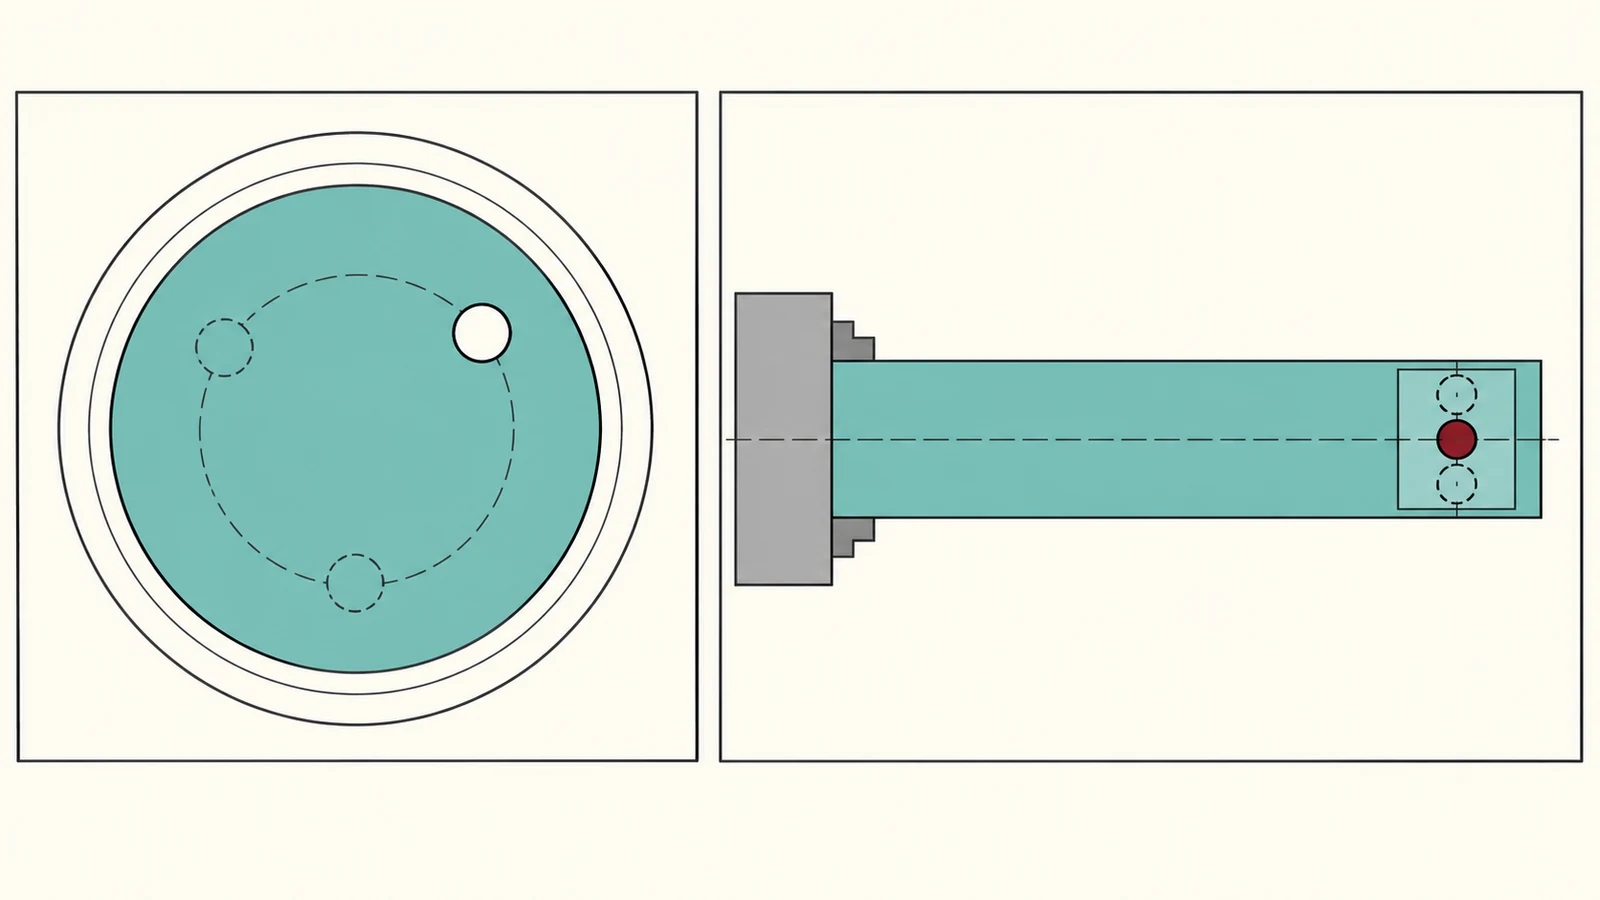
セットアップ全体とデータムチェーンを確認する
経路を確定する前に、旋削軸、角度データム、二次フィーチャーの位置を1つの座標系で確認してください。フィーチャーが平面またはクロス穴を基準に位相決めされている場合は、その基準が旋削中心線とどのように関係するかを指定してください。そうでなければ、ツールパスが内部的に整合していても、プログラマーと検査員が異なるゼロ基準を作成する可能性があります。.
素材から完成形状までの部品の工程順序を確認してください。端面や直径を先に旋削し、それを側面フィーチャーの段取り確立に使用する場合があります。部品を再クランプする場合は、角度データムと軸方向データムがどのように復元されるかを検討してください。段取りの少ない経路はハンドリングを削減できますが、それはワークホールディングとデータムの受け渡しが信頼できる場合に限られます。.
公称の切削位置だけでなく、最も近い点での工具クリアランスを確認してください。ホルダー、チャック、心押し台、および隣接するワークホールディング要素が、アプローチ移動と後退移動を制約する可能性があります。切りくずと検査アクセスも評価してください。フィーチャーを切削できる運動であっても、切りくずが閉じ込められたり、完成面の測定が困難になったりする場合があります。.
見積もりまたは設計レビューのために、完全なモデル、図面、材料、数量、重要なフィーチャーの関係、および必要な表面仕上げを提供してください。これにより製造側は、C軸インデックス、Y軸ストローク、別の段取り、または別のプロセスが正当化されるかどうかを評価する根拠を得られます。形状と機能データムが明確になる前に、名前で軸を選択しないでください。.
よくある質問
すべてのライブツーリング旋盤にY軸運動はありますか?
いいえ。機械構成はさまざまです。ライブツーリング付きの旋盤すべてが同じ軸を備えていると仮定するのではなく、実際に利用可能な運動と工具配置を確認してください。.
C軸位置決めで偏心ポケットを加工できますか?
それはフィーチャー、ツールの向き、機械構成によって異なります。C軸インデックスはスピンドル周りの角度位置を制御します。偏心した形状に到達したり向きを合わせたりするには、追加の動作が必要になる場合があります。.
側面フィーチャーにはY軸旋盤が常に適した選択ですか?
いいえ。単純なラジアルフィーチャーは固定インデックス方式で対応できる場合があります。有用な問いは、そのフィーチャーの位置と向きに追加の移動が必要かどうか、そしてそれがセットアップ全体を改善するかどうかです。.