
Une fonction latérale sur une pièce tournée n'exige pas automatiquement un axe de tour particulier. Le choix entre le mouvement de l'axe C et celui de l'axe Y dépend de l'emplacement de la fonction, de sa forme, de la façon dont la pièce est maintenue et de la capacité de l'outil à l'atteindre sans montage instable. Considérer “ plus d'axes ” comme la solution peut ajouter des mouvements inutiles ou masquer une voie d'usinage plus simple.
Cet article se concentre sur le choix au niveau de la fonction : quand une position rotative de l'axe C suffit, quand le mouvement de l'axe Y modifie l'accès disponible à un outil motorisé, et quelles informations doivent être examinées avant de choisir une voie de tournage-fraisage. Il ne s'agit pas d'une comparaison de catalogue de marques de machines ni de l'affirmation qu'une configuration est universellement plus précise.
Décrire la fonction dans les coordonnées de la pièce
Commencez par une vue de dessin ou un modèle et identifiez l'emplacement de la fonction par rapport à l'axe de tournage. S'agit-il d'un trou radial, d'une face plane, d'une rainure, d'une fonction transversale près d'un épaulement ou d'une surface inclinée ? Précisez si la fonction est centrée sur la pièce, décalée par rapport au centre ou positionnée à un angle d'indexation spécifique. Une expression telle que “ trou latéral ” est trop vague pour choisir une stratégie de mouvement.

Ensuite, identifiez la relation fonctionnelle. Un trou radial qui doit seulement être indexé autour de la circonférence peut présenter une tâche différente d'une poche excentrée dont le fond doit être orienté par rapport à une face d'appui. Notez la référence de contrôle, la position et l'orientation requises, et si la fonction doit être usinée dans le même montage que les diamètres tournés.
Enfin, tenez compte de l'accès de l'outil et du dégagement des copeaux. Une fonction près d'un épaulement peut être bloquée par la pièce, le mandrin ou le porte-outil. Une petite fonction latérale peut être accessible mais difficile à inspecter. Le choix de l'axe doit résoudre le problème réel d'accès et de relation, et pas seulement rendre le mouvement programmé possible.
Ce que le mouvement de l'axe C apporte
La capacité de l'axe C permet à la broche d'indexer ou d'interpoler la position angulaire autour de l'axe de la pièce, selon la configuration de la machine. Avec l'outillage motorisé, cela peut prendre en charge des fonctions radiales à des positions d'indexation sélectionnées. Pour un simple trou radial ou une face plane dont l'orientation est définie autour de l'axe de tournage, le positionnement indexé de l'axe C peut fournir l'orientation nécessaire sans exiger une trajectoire plus complexe.
La répétabilité d'indexation et la position de la fonction dépendent toujours de la machine, du maintien de la pièce, de l'outil, du montage et du plan d'inspection. Le positionnement de l'axe C n'élimine pas la nécessité de définir la référence de la pièce ou de vérifier la relation entre une surface tournée et la fonction latérale. Si la pièce est retirée et resserrée, la référence angulaire peut devoir être rétablie.
Certaines configurations de tour combinent le positionnement de l'axe C avec l'outillage motorisé et d'autres mouvements ; l'ensemble exact des mouvements varie. Examinez la machine réelle et la voie de processus au lieu de déduire la capacité d'un nom d'axe générique. Le site capacité de tournage CNC est l'aperçu de processus pertinent pour les pièces tournées avec fonctions secondaires.
Où le mouvement de l'axe Y modifie l'accès
Le mouvement de l'axe Y peut éloigner un outil motorisé de l'axe de la broche dans une direction qui modifie l'approche de la fraise vers une caractéristique hors centre. Selon la machine, cela peut rendre certaines faces planes, poches ou formes fraisées plus directement accessibles. Cela peut également réduire le besoin de repositionner la pièce entre les opérations lorsque la géométrie requise et le montage le permettent.
Le mouvement de l'axe Y n'est pas automatiquement nécessaire pour chaque caractéristique hors centre. La taille, la position, le diamètre de l'outil, le dégagement du porte-outil et l'orientation requise d'une caractéristique déterminent si une approche radiale fixe est suffisante. Inversement, une caractéristique qui semble proche du centre sur un dessin en deux dimensions peut encore nécessiter un mouvement supplémentaire en raison d'un épaulement, d'une paroi de poche ou d'une relation de référence à proximité.
Un mouvement continu ou coordonné peut accroître les exigences de programmation et de vérification. Le processus doit tenir compte du comportement du centre de l'outil, de la cinématique de la machine, du maintien de la pièce et du trajet d'entrée et de sortie. Si une caractéristique est suffisamment complexe pour nécessiter un tournage et un fraisage coordonnés, la page de processus de tournage-fraisage fournit le contexte de processus associé ; le dessin décide toujours de ce dont la pièce a besoin.
Adapter l'axe à la fonction
| Situation de la caractéristique | Première question de mouvement | Ce qu'il faut vérifier |
|---|---|---|
| Trou radial à un angle horaire défini | La pièce peut-elle être indexée et l'outil motorisé peut-il approcher radialement ? | Référence d'indexation, position du trou et dégagement de l'épaulement |
| Face plane ou caractéristique latérale simple | Une orientation fixe de la broche fournit-elle la coupe nécessaire ? | Accès de l'outil, largeur de la caractéristique et orientation requise |
| Poche hors centre | La fraise doit-elle se déplacer au-delà de l'axe de la broche ? | Localisation de la poche, orientation du fond et encombrement du porte-outil |
| Géométrie latérale inclinée ou composée | La fonction est-elle accessible avec un indexage fixe, ou un mouvement coordonné est-il nécessaire ? | Normales de surface, chaîne de références et transitions de trajectoire |
| Fonctions sur plusieurs faces | Une seule prise de pièce peut-elle atteindre toutes les faces tout en conservant une référence fiable ? | Interférence mandrin/mors, risque de re-serrage et accès pour le contrôle |
Ce tableau encadre la discussion mais ne remplace pas une revue de fabricabilité. Les modèles de machines exacts diffèrent par les mouvements disponibles, les orientations d'outils, les courses et le comportement de la broche. Un programmeur doit confirmer la trajectoire d'outil dans la configuration prévue, tandis que le bureau d'études doit garder le plan centré sur la géométrie fonctionnelle plutôt que de prescrire un axe machine dont la pièce n'a pas besoin.
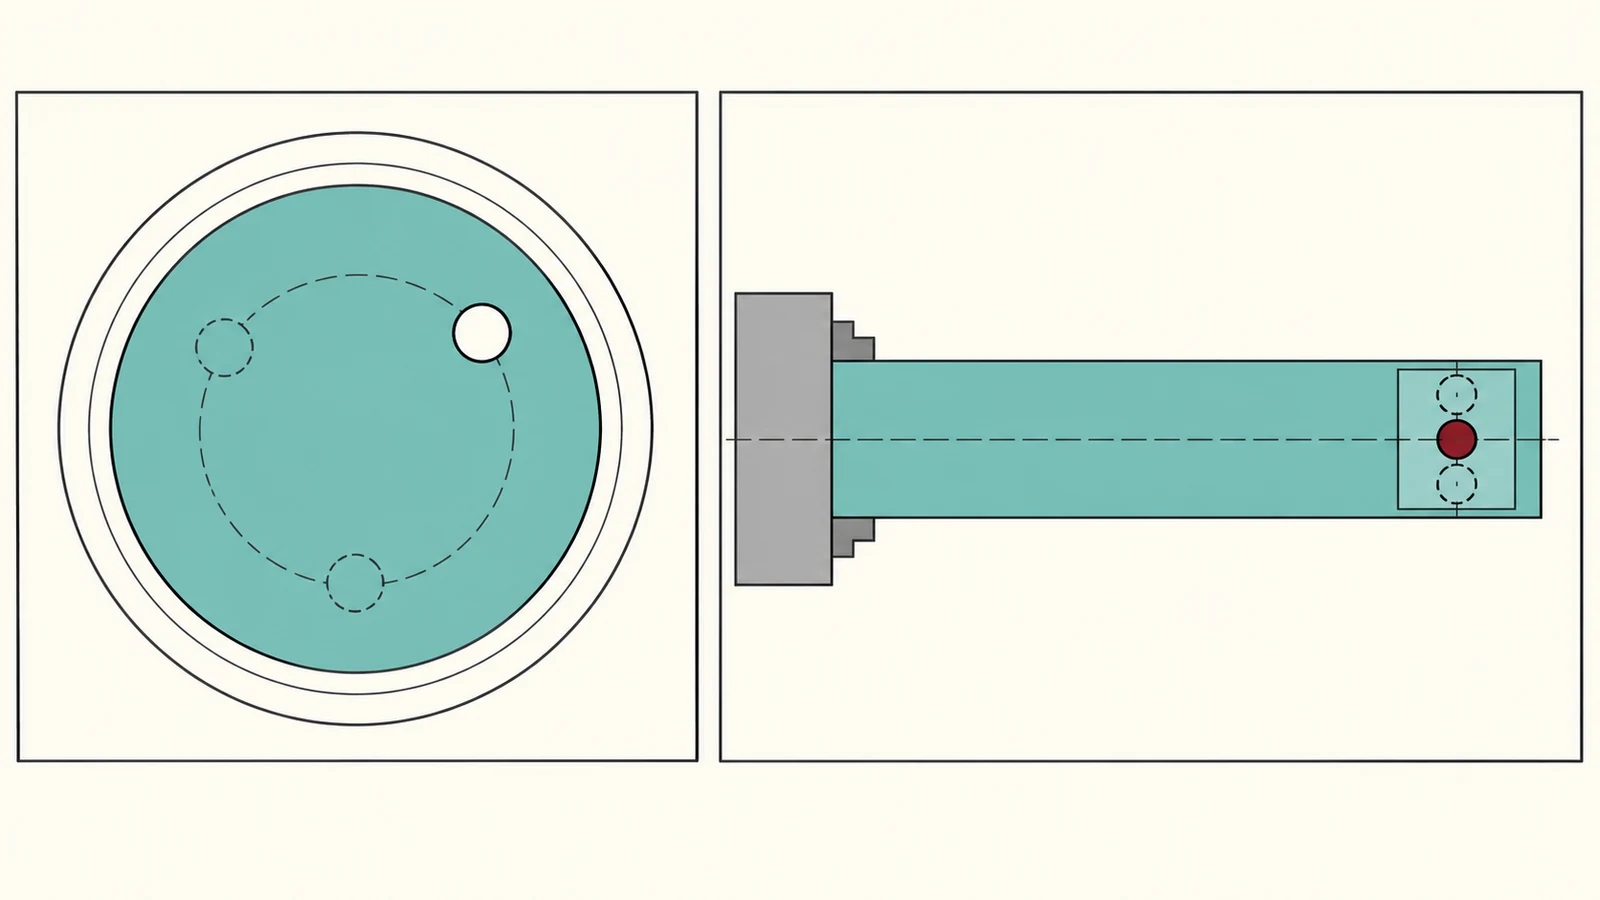
Examiner le montage complet et la chaîne de références
Avant de figer la gamme, vérifiez l'axe de tournage, la référence angulaire et la position de la fonction secondaire dans un même référentiel. Si la fonction est calée à partir d'un méplat ou d'un perçage transversal, précisez comment cette référence se rapporte à l'axe de tournage. Sinon, le programmeur et le contrôleur peuvent créer des origines différentes même lorsque la trajectoire d'outil est cohérente en interne.
Examinez la séquence de la pièce, de l'ébauche à la géométrie finie. Une face ou un diamètre peut être tourné d'abord, puis utilisé pour établir le montage des fonctions latérales. Si la pièce est re-serée, tenez compte de la façon dont les références angulaire et axiale sont récupérées. Une gamme comportant moins de montages peut réduire la manutention, mais uniquement lorsque le maintien en position et le transfert de références sont fiables.
Vérifiez le dégagement de l'outil au point le plus proche, pas seulement à la position de coupe nominale. Le porte-outil, le mandrin, la contre-pointe et les éléments de maintien adjacents peuvent contraindre les mouvements d'approche et de retrait. Évaluez aussi l'évacuation des copeaux et l'accès pour le contrôle : un mouvement capable d'usiner la fonction peut néanmoins laisser des copeaux piégés ou rendre la surface finie difficile à mesurer.
Pour un devis ou une revue de conception, fournissez le modèle complet, le plan, la matière, la quantité, les relations entre fonctions critiques et tout état de surface exigé. Cela donne à la fabrication une base pour évaluer si un indexage axe C, une course axe Y, un autre montage ou un procédé différent est justifié. Évitez de choisir un axe par son nom avant que la géométrie et les références fonctionnelles ne soient claires.
Questions fréquentes
Tous les tours à outils motorisés ont-ils un mouvement axe Y ?
Non. Les configurations de machines varient. Confirmez le mouvement réellement disponible et l'agencement des outils plutôt que de supposer que tous les tours à outils motorisés comportent les mêmes axes.
Le positionnement axe C peut-il usiner une poche hors axe ?
Cela dépend de la fonctionnalité, de l'orientation de l'outil et de la configuration de la machine. L'indexation de l'axe C contrôle la position angulaire autour de la broche ; un mouvement supplémentaire peut être nécessaire pour atteindre ou orienter une géométrie décentrée.
Un tour à axe Y est-il toujours le meilleur choix pour les fonctions latérales ?
Non. Une fonction radiale simple peut être réalisée avec une approche indexée fixe. La bonne question est de savoir si l'emplacement et l'orientation de la fonction nécessitent la course supplémentaire et si cela améliore la configuration complète.