
Um recurso lateral em uma peça torneada não exige automaticamente um eixo específico do torno. A decisão entre movimento do eixo C e do eixo Y depende de onde o recurso está localizado, qual forma ele tem, como a peça é fixada e se a ferramenta consegue alcançá-lo sem uma configuração instável. Tratar “mais eixos” como a resposta pode adicionar movimento desnecessário ou ocultar uma rota de usinagem mais simples.
Este artigo concentra-se na escolha em nível de recurso: quando um posicionamento rotativo do eixo C é suficiente, quando o movimento do eixo Y altera o acesso disponível a uma ferramenta acionada e quais informações devem ser revisadas antes de escolher uma rota de torneamento-fresamento. Não é uma comparação de catálogo de marcas de máquinas nem uma afirmação de que uma configuração é universalmente mais precisa.
Descreva o recurso nas coordenadas da peça
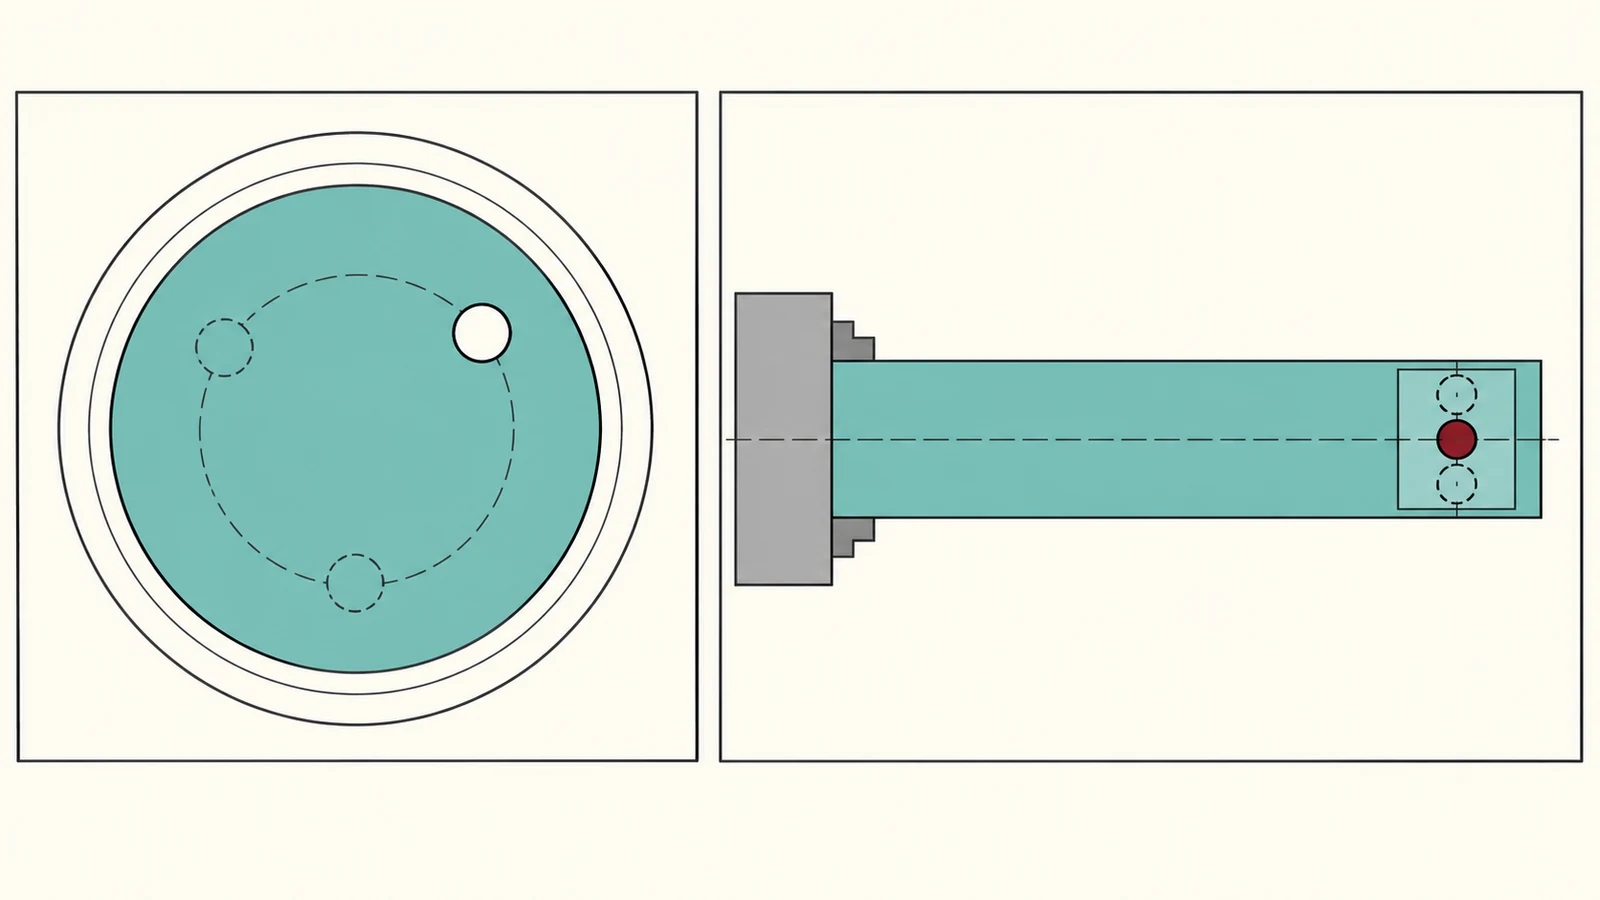
Comece com uma vista de desenho ou modelo e identifique a localização do recurso em relação ao eixo torneado. É um furo radial, um plano, uma ranhura, um recurso transversal próximo a um ombro ou uma superfície angular? Declare se o recurso está centrado na peça, deslocado do centro ou posicionado em um ângulo de indexação específico. Uma expressão como “furo lateral” é ampla demais para selecionar uma estratégia de movimento.

Em seguida, identifique a relação funcional. Um furo radial que só precisa ser indexado ao redor da circunferência pode apresentar uma tarefa diferente de uma cavidade fora do centro cujo fundo deve ser orientado em relação a uma face de acoplamento. Anote o datum controlador, a posição e orientação exigidas e se o recurso deve ser usinado na mesma configuração que os diâmetros torneados.
Por fim, considere o acesso da ferramenta e a folga para cavacos. Um recurso próximo a um ombro pode ser bloqueado pela peça, pela castanha ou pelo porta-ferramentas. Um pequeno recurso lateral pode ser alcançável, mas difícil de inspecionar. A escolha do eixo deve resolver o problema real de acesso e relação, não apenas tornar possível o movimento programado.
O que o movimento do eixo C contribui
A capacidade do eixo C permite que o fuso indexe ou interpole a posição angular em torno do eixo da peça, sujeito à configuração da máquina. Com ferramentas acionadas, isso pode suportar recursos radiais em posições de indexação selecionadas. Para um furo radial simples ou um plano cuja orientação é definida em torno da linha de centro torneada, o posicionamento indexado do eixo C pode fornecer a orientação necessária sem exigir um caminho mais complexo.
A repetibilidade da indexação e a posição do recurso ainda dependem da máquina, da fixação da peça, da ferramenta, da configuração e do plano de inspeção. O posicionamento do eixo C não elimina a necessidade de definir o datum da peça ou verificar a relação entre uma superfície torneada e o recurso lateral. Se a peça for removida e re-fixada, o datum angular pode precisar ser restabelecido.
Algumas configurações de torno combinam posicionamento do eixo C com ferramentas acionadas e outros movimentos; o conjunto exato de movimentos varia. Revise a máquina real e a rota do processo em vez de inferir a capacidade a partir de um nome genérico de eixo. A capacidade de torneamento CNC é a visão geral relevante do processo para peças torneadas com recursos secundários.
Onde o movimento do eixo Y altera o acesso
O movimento do eixo Y pode afastar uma ferramenta acionada da linha central do fuso em uma direção que altera a aproximação da fresa a um recurso fora do centro. Dependendo da máquina, isso pode tornar certos planos, bolsões ou formas fresadas mais diretos de alcançar. Também pode reduzir a necessidade de reposicionar a peça entre operações quando a geometria e a configuração exigidas permitirem.
O movimento do eixo Y não é automaticamente necessário para todo recurso fora do centro. O tamanho, a localização, o diâmetro da ferramenta, a folga do suporte e a orientação exigida de um recurso determinam se uma aproximação radial fixa é suficiente. Por outro lado, um recurso que parece próximo do centro em um desenho bidimensional ainda pode precisar de movimento adicional devido a um ressalto, parede de bolsão ou relação de datum nas proximidades.
O movimento contínuo ou coordenado pode aumentar as exigências de programação e verificação. O processo deve levar em conta o comportamento do centro da ferramenta, a cinemática da máquina, a fixação da peça e o caminho de entrada e saída. Se um recurso for complexo o suficiente para exigir torneamento e fresamento coordenados, a página de usinagem de torneamento-fresamento fornece contexto de processo relacionado; o desenho ainda decide o que a peça precisa.
Combine o eixo com o recurso
| Situação do recurso | Primeira questão de movimento | O que verificar |
|---|---|---|
| Furo radial em um ângulo de relógio definido | A peça pode ser indexada e a ferramenta acionada pode se aproximar radialmente? | Datum de referência angular, posição do furo e folga do ressalto |
| Plano ou recurso lateral simples | Uma orientação fixa do fuso fornece o corte necessário? | Acesso da ferramenta, largura do recurso e orientação exigida |
| Bolsão fora do centro | A fresa precisa se mover através da linha central do fuso? | Localização da cavidade, orientação do fundo e envelope do suporte |
| Geometria lateral angular ou composta | A característica pode ser alcançada com indexação fixa, ou é necessário movimento coordenado? | Normais de superfície, cadeia de datums e transições de trajetória |
| Características em múltiplos lados | Uma única fixação consegue alcançar todos os lados mantendo um datum confiável? | Interferência da placa/mordentes, risco de re-fixação e acesso para inspeção |
Esta tabela restringe a discussão, mas não substitui uma revisão de manufaturabilidade. Modelos exatos de máquina diferem nos movimentos disponíveis, orientações de ferramenta, curso e comportamento do fuso. O programador deve confirmar a trajetória da ferramenta na configuração pretendida, enquanto a engenharia deve manter o desenho focado na geometria funcional, em vez de prescrever um eixo de máquina que a peça não exige.
Revise a configuração completa e a cadeia de datum
Antes de fixar a rota, verifique o eixo torneado, o datum angular e a localização da característica secundária em um único referencial de coordenadas. Se a característica for angularmente referenciada a partir de uma face plana ou de um furo transversal, especifique como essa referência se relaciona com a linha de centro do torneamento. Caso contrário, o programador e o inspetor podem criar referências zero diferentes, mesmo quando a trajetória da ferramenta é internamente consistente.
Revise a sequência da peça, do material bruto à geometria acabada. Uma face ou diâmetro pode ser torneado primeiro e depois usado para estabelecer a fixação das características laterais. Se a peça for re-fixada, considere como os datums angular e axial são recuperados. Uma rota com menos fixações pode reduzir o manuseio, mas apenas quando a fixação da peça e a transferência de datum são confiáveis.
Verifique a folga da ferramenta no ponto mais próximo, não apenas na posição nominal de corte. O suporte, a placa, a contraponta e elementos adjacentes de fixação podem restringir os movimentos de aproximação e recuo. Avalie também o acesso para cavacos e inspeção: um movimento que consegue cortar a característica ainda pode deixar cavacos presos ou tornar a superfície acabada difícil de medir.
Para uma cotação ou revisão de projeto, forneça o modelo completo, o desenho, o material, a quantidade, as relações entre características críticas e qualquer acabamento superficial exigido. Isso dá à manufatura uma base para avaliar se a indexação do eixo C, o curso do eixo Y, outra fixação ou um processo diferente é justificado. Evite selecionar um eixo pelo nome antes que a geometria e os datums funcionais estejam claros.
Perguntas frequentes
Todo torno com ferramentas acionadas possui movimento no eixo Y?
Não. As configurações de máquina variam. Confirme o movimento e o arranjo de ferramentas realmente disponíveis, em vez de presumir que todo torno com ferramentas acionadas inclui os mesmos eixos.
O posicionamento do eixo C consegue usinar uma cavidade fora do centro?
Depende do recurso, da orientação da ferramenta e da configuração da máquina. A indexação do eixo C controla a posição angular em torno do fuso; pode ser necessário movimento adicional para alcançar ou orientar uma geometria fora do centro.
Um torno com eixo Y é sempre a melhor escolha para recursos laterais?
Não. Um recurso radial simples pode ser executado com uma abordagem indexada fixa. A questão útil é se a localização e a orientação do recurso exigem o curso adicional e se isso melhora a configuração completa.