
Una operación lateral en una pieza torneada no requiere automáticamente un eje de torno en particular. La decisión entre el movimiento del eje C y del eje Y depende de dónde se ubica la operación, qué forma tiene, cómo se sujeta la pieza y si la herramienta puede alcanzarla sin un montaje inestable. Tratar “más ejes” como la respuesta puede añadir movimiento innecesario u ocultar una ruta de mecanizado más sencilla.
Este artículo se centra en la elección a nivel de operación: cuándo basta con una posición rotativa del eje C, cuándo el movimiento del eje Y cambia el acceso disponible para una herramienta motorizada y qué información debe revisarse antes de elegir una ruta de torneado-fresado. No es una comparación de catálogo de marcas de máquinas ni una afirmación de que una configuración sea universalmente más precisa.
Describa la operación en coordenadas de la pieza
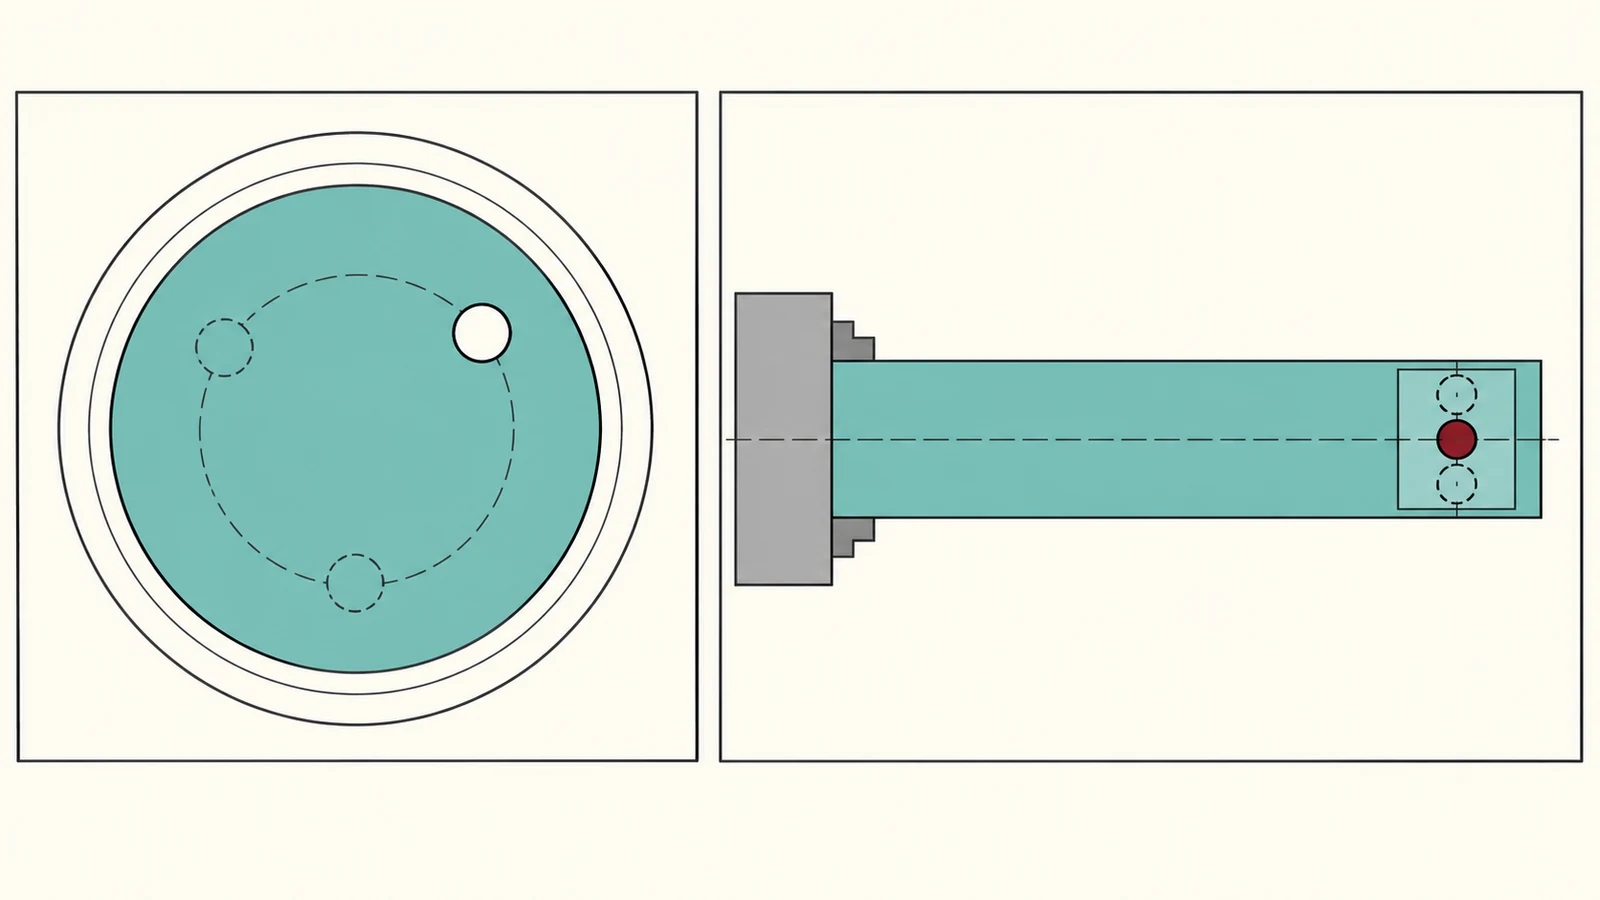
Comience con una vista de plano o un modelo e identifique la ubicación de la operación respecto al eje torneado. ¿Es un taladro radial, una cara plana, una ranura, una operación transversal cerca de un hombro o una superficie inclinada? Indique si la operación está centrada en la pieza, descentrada o posicionada en un ángulo de orientación específico. Una expresión como “taladro lateral” es demasiado amplia para seleccionar una estrategia de movimiento.

A continuación, identifique la relación funcional. Un taladro radial que solo necesita orientarse alrededor de la circunferencia puede presentar una tarea distinta a la de un bolsillo descentrado cuyo fondo debe orientarse respecto a una cara de acoplamiento. Anote la referencia controlante, la posición y orientación requeridas, y si la operación debe mecanizarse en el mismo montaje que los diámetros torneados.
Por último, considere el acceso de la herramienta y la evacuación de virutas. Una operación cerca de un hombro puede quedar bloqueada por la pieza, el plato o el portaherramientas. Una operación lateral pequeña puede ser accesible pero difícil de inspeccionar. La elección del eje debe resolver el problema real de acceso y relación, no solo hacer posible el movimiento programado.
Qué aporta el movimiento del eje C
La capacidad del eje C permite que el husillo indexe o interpole la posición angular alrededor del eje de la pieza, según la configuración de la máquina. Con herramienta motorizada, esto puede admitir operaciones radiales en posiciones de orientación seleccionadas. Para un taladro radial o una cara plana simples cuya orientación se define alrededor de la línea central torneada, el posicionamiento indexado del eje C puede proporcionar la orientación necesaria sin requerir una trayectoria más compleja.
La repetibilidad de la orientación y la posición de la operación siguen dependiendo de la máquina, la sujeción de la pieza, la herramienta, el montaje y el plan de inspección. El posicionamiento del eje C no elimina la necesidad de definir la referencia de la pieza o verificar la relación entre una superficie torneada y la operación lateral. Si la pieza se retira y se vuelve a sujetar, puede ser necesario restablecer la referencia angular.
Algunas configuraciones de torno combinan el posicionamiento del eje C con herramienta motorizada y otros movimientos; el conjunto exacto de movimientos varía. Revise la máquina y la ruta de proceso reales en lugar de inferir la capacidad a partir de un nombre genérico de eje. La sección del sitio Capacidad de torneado CNC es la descripción general del proceso relevante para piezas torneadas con operaciones secundarias.
Dónde el movimiento del eje Y cambia el acceso
El movimiento del eje Y puede alejar una herramienta motorizada del eje del husillo en una dirección que cambia el acercamiento de la fresa a una característica descentrada. Según la máquina, esto puede hacer que ciertas caras planas, bolsillos o formas fresadas sean más directos de alcanzar. También puede reducir la necesidad de reposicionar la pieza entre operaciones cuando la geometría y la configuración requeridas lo permitan.
El movimiento del eje Y no es necesario automáticamente para cada característica descentrada. El tamaño, la ubicación, el diámetro de la herramienta, la holgura del portaherramientas y la orientación requerida de una característica determinan si un acercamiento radial fijo es suficiente. Por el contrario, una característica que parece cercana al centro en un dibujo bidimensional puede aún necesitar movimiento adicional debido a un hombro, una pared de bolsillo o una relación de referencia cercanos.
El movimiento continuo o coordinado puede aumentar las exigencias de programación y verificación. El proceso debe tener en cuenta el comportamiento del centro de la herramienta, la cinemática de la máquina, la sujeción de la pieza y la trayectoria de entrada y salida. Si una característica es lo suficientemente compleja como para requerir torneado y fresado coordinados, la página de mecanizado de torno-fresadora proporciona contexto de proceso relacionado; el dibujo sigue decidiendo lo que la pieza necesita.
Relacione el eje con la operación
| Situación de la característica | Primera pregunta sobre el movimiento | Qué verificar |
|---|---|---|
| Agujero radial en un ángulo horario definido | ¿Se puede indexar la pieza y acercar la herramienta motorizada radialmente? | Referencia de posicionamiento angular, posición del agujero y holgura del hombro |
| Cara plana o característica lateral simple | ¿Proporciona la orientación fija del husillo el corte necesario? | Acceso de la herramienta, ancho de la característica y orientación requerida |
| Bolsillo descentrado | ¿Necesita la fresa moverse a través del eje del husillo? | Ubicación del bolsillo, orientación del fondo y envolvente del portaherramientas |
| Geometría lateral inclinada o compuesta | ¿Se puede alcanzar la característica con indexación fija o se requiere movimiento coordinado? | Normales de superficie, cadena de referencias y transiciones de trayectoria |
| Características en múltiples caras | ¿Puede un solo montaje alcanzar todas las caras manteniendo una referencia fiable? | Interferencia del plato/mordazas, riesgo de re-sujeción y acceso para inspección |
Esta tabla acota la discusión, pero no sustituye una revisión de fabricabilidad. Los modelos exactos de máquina difieren en los movimientos disponibles, las orientaciones de herramienta, los recorridos y el comportamiento del husillo. El programador debe confirmar la trayectoria de herramienta en la configuración prevista, mientras que ingeniería debe mantener el plano centrado en la geometría funcional en lugar de prescribir un eje de máquina que la pieza no requiere.
Revise el montaje completo y la cadena de referencias
Antes de fijar la ruta, verifique el eje torneado, la referencia angular y la ubicación de la característica secundaria en un único marco de coordenadas. Si la característica se angular a partir de una cara plana o de un taladro transversal, especifique cómo se relaciona esa referencia con la línea central de torneado. De lo contrario, el programador y el inspector pueden crear referencias cero distintas incluso cuando la trayectoria de herramienta sea internamente coherente.
Revise la secuencia de la pieza desde el material en bruto hasta la geometría terminada. Puede tornease primero una cara o un diámetro y luego usarse para establecer el montaje de las características laterales. Si la pieza se vuelve a sujetar, considere cómo se recuperan las referencias angular y axial. Una ruta con menos montajes puede reducir la manipulación, pero solo cuando la sujeción y la transferencia de referencias son fiables.
Verifique el espacio libre de la herramienta en el punto más cercano, no solo en la posición de corte nominal. El portaherramientas, el plato, el contrapunto y los elementos de sujeción adyacentes pueden limitar los movimientos de aproximación y retracción. Evalúe también la evacuación de virutas y el acceso para inspección: un movimiento que puede cortar la característica aún puede dejar virutas atrapadas o dificultar la medición de la superficie terminada.
Para una cotización o revisión de diseño, proporcione el modelo completo, el plano, el material, la cantidad, las relaciones entre características críticas y cualquier acabado superficial requerido. Esto da a fabricación una base para evaluar si se justifica la indexación del eje C, el recorrido del eje Y, otro montaje u otro proceso. Evite seleccionar un eje por su nombre antes de que la geometría y las referencias funcionales estén claras.
Preguntas frecuentes
¿Todos los tornos con herramientas motorizadas tienen movimiento del eje Y?
No. Las configuraciones de máquina varían. Confirme el movimiento real disponible y la disposición de herramientas en lugar de suponer que todos los tornos con herramientas motorizadas incluyen los mismos ejes.
¿Puede el posicionamiento del eje C mecanizar un bolsillo descentrado?
Depende de la geometría de la pieza, la orientación de la herramienta y la configuración de la máquina. La indexación del eje C controla la posición angular alrededor del husillo; puede ser necesario movimiento adicional para alcanzar u orientar una geometría descentrada.
¿Es siempre mejor elegir un torno con eje Y para las geometrías laterales?
No. Una geometría radial sencilla puede mecanizarse con un enfoque indexado fijo. La pregunta útil es si la ubicación y la orientación de la geometría requieren el recorrido adicional y si esto mejora la configuración completa.